ГОСТ 9454-2025
МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ
МЕТАЛЛЫ
Метод испытания на ударный изгиб при пониженных, комнатной и повышенных температурах
Metals. Method for testing the impact strength at low, room and high temperature
___________________________________________________________
- .
____________________________________________________________________
Дата введения 2026-05-01
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 "Межгосударственная система стандартизации. Основные положения" и ГОСТ 1.2 "Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены"
Сведения о стандарте
1 РАЗРАБОТАН Федеральным государственным унитарным предприятием "Центральный научно-исследовательский институт черной металлургии им.И.П.Бардина" (ФГУП "ЦНИИчермет им.И.П.Бардина") при участии Общества с ограниченной ответственностью "Интеллект-НН" (ООО "Интеллект-НН")
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 120 "Чугун, сталь, прокат"
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 марта 2025 г. № 183-П)
За принятие проголосовали:
Краткое наименование страны по МК (ИСО 3166) 004-97 | Код страны по МК (ИСО 3166) 004-97 | Сокращенное наименование национального органа по стандартизации |
Армения | AM | ЗАО "Национальный орган по стандартизации и метрологии" Республики Армения |
Беларусь | BY | Госстандарт Республики Беларусь |
Казахстан | KZ | Госстандарт Республики Казахстан |
Киргизия | KG | Кыргызстандарт |
Россия | RU | Росстандарт |
Узбекистан | UZ | Узбекское агентство по техническому регулированию |
(Поправка)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 22 мая 2025 г. № 451-ст межгосударственный стандарт ГОСТ 9454-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 мая 2026 г.
5 ВЗАМЕН ГОСТ 9454-78
6 ИЗДАНИЕ (февраль 2026 г.) с Поправкой (ИУС № 1 2026 г.)
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге "Межгосударственные стандарты"
1 Область применения
Настоящий стандарт устанавливает метод испытания на ударный изгиб черных, цветных металлов и сплавов, а также изделий из них при температурах от минус 100°C до плюс 1200°C.
Настоящий стандарт предназначен для определения:
- работы удара (поглощенной энергии), затраченной на разрушение образца;
- ударной вязкости.
Также при испытании могут быть определены:
- доля вязкой составляющей в изломе образцов;
- боковое расширение;
- критическая температура хрупкости.
Перечень контролируемых показателей и условия их определения устанавливают нормативной документацией на конкретную металлопродукцию.
Примечание - Испытания на ударный изгиб при температурах от минус 100°C до минус 269°C регламентированы ГОСТ 22848.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие межгосударственные стандарты:
ГОСТ 166 (ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 577 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 6507 Микрометры. Технические условия
ГОСТ 6616 Преобразователи термоэлектрические. Общие технические условия
ГОСТ 6651 Государственная система обеспечения единства измерений. Термопреобразователи сопротивления из платины, меди и никеля. Общие технические требования и методы испытаний
ГОСТ 7564 Прокат. Общие правила отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 8479 Поковки из конструкционной углеродистой и легированной стали. Общие технические условия
ГОСТ 9378 Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 10708 Копры маятниковые. Технические условия
ГОСТ 16504 Система государственных испытаний продукции. Испытания и контроль качества продукции. Основные термины и определения
ГОСТ 19300 Средства измерений шероховатости поверхности профильным методом. Профилографы-профилометры контактные. Типы и основные параметры
ГОСТ 22848 Металлы. Метод испытания на ударный изгиб при температурах от минус 100 до минус 269°C
ГОСТ 30432 Трубы металлические. Методы отбора проб, заготовок и образцов для механических и технологических испытаний
ГОСТ 34100.3-2017 Неопределенность измерения. Часть 3. Руководство по выражению неопределенности измерения
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации (www.easc.by) или по указателям национальных стандартов, издаваемым в государствах, указанных в предисловии, или на официальных сайтах соответствующих национальных органов по стандартизации. Если на документ дана недатированная ссылка, то следует использовать документ, действующий на текущий момент, с учетом всех внесенных в него изменений. Если заменен ссылочный документ, на который дана датированная ссылка, то следует использовать указанную версию этого документа. Если после принятия настоящего стандарта в ссылочный документ, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение применяется без учета данного изменения. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 10708, ГОСТ 16504, а также следующие термины с соответствующими определениями:
3.1 комнатная температура: Температура окружающей среды от плюс 10°C до плюс 35°C.
3.2 концентратор: Надрез или надрез с усталостной трещиной, выполненный на образце для концентрации деформации.
Примечание - Различают следующие виды концентраторов:
а) U - концентратор с U-образным надрезом (по Менаже);
б) V - концентратор с V-образным надрезом (по Шарпи);
в) T - концентратор с надрезом и усталостной трещиной.
3.3 радиус концентратора R, мм: Радиус дна надреза.
3.4 тип образца: Условный номер образца в зависимости от его размеров и вида концентратора.
3.5 длина образца L, мм: Наибольший размер, измеряемый перпендикулярно к надрезу.
3.6 высота образца H, мм: Расстояние между гранью образца с надрезом и противоположной гранью.
3.7 толщина образца B, мм: Расстояние между боковыми гранями образца, измеряемое вдоль надреза.
3.8 глубина надреза 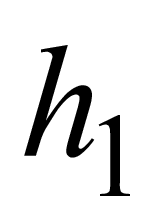 , мм: Расстояние от грани образца, на которую нанесен надрез, до дна надреза.
3.9 глубина концентратора h, мм: Глубина надреза для концентраторов вида U и V, сумма глубины надреза и длины усталостной трещины для концентратора вида T.
3.10 высота рабочего сечения 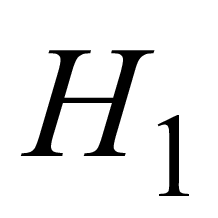 , мм: Разность между высотой образца и глубиной концентратора.
Примечание - Для образцов с концентраторами вида U и V определяется как расстояние от дна надреза до противоположной грани образца.
3.11 начальная площадь рабочего сечения образца 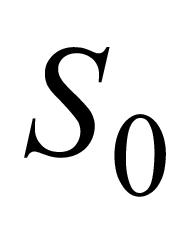 , cм
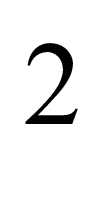 : Площадь поперечного сечения образца под надрезом, равная произведению высоты рабочего сечения на толщину образца.
3.12 работа удара (поглощенная энергия) K (KU, KV, KT), Дж (кгс·м): Работа (энергия), затрачиваемая на разрушение образца с концентратором вида U, V и T соответственно, равная разности между запасом потенциальной энергии копра и потенциальной энергией копра в верхней точке подъема маятника после разрушения образца.
3.13 ударная вязкость KC (KCU, KCV, KCT), Дж/см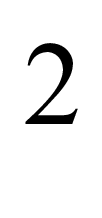 (кгс·м/см
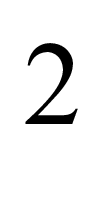 ): Отношение работы удара к начальной площади рабочего сечения образца.
3.14 излом: Поверхность, образовавшаяся в результате разрушения (разделения на части) образца.
3.15 хрупкий излом: Излом образца, имеющий блестящую, кристаллическую структуру без видимых признаков пластической деформации металла.
3.16 хрупкая составляющая излома: Область/области хрупкого излома на его поверхности.
3.17 вязкий излом: Излом образца, имеющий матовую, волокнистую структуру с видимыми признаками пластической деформации.
3.18 вязкая составляющая излома: Область/области вязкого излома на его поверхности.
3.19 доля вязкой составляющей в изломе ДВС, %: Разность между начальной площадью рабочего сечения и площадью излома, занимаемой хрупкой составляющей, выраженная в процентах от начальной площади рабочего сечения.
3.20 смешанный излом: Поверхность разрушения, представляющая собой сочетание двух видов изломов, различающихся по механизму разрушения.
3.21 критическая температура хрупкости 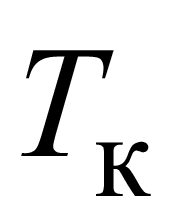 , °C: Выбранная из ряда температур испытания минимальная температура, при которой выполняется одно из условий:
а) среднее или минимальное значение работы удара или ударной вязкости, составляет не менее заданного;
б) среднее значение работы удара или ударной вязкости в процентах от максимального значения составляет не менее заданного, например 50%;
в) средняя или минимальная доля вязкой составляющей в изломе составляет не менее заданной, например 50%;
г) значение работы удара, ударной вязкости или доли вязкой составляющей достигает величины не менее полусуммы значений, соответствующих верхнему и нижнему пологим участкам соответствующей температурной зависимости;
д) среднее или минимальное значение бокового расширения составляет не менее заданного, например 0,9 мм.
3.22 боковое расширение LE, мм: Наибольшее увеличение толщины образца после испытания вблизи надреза со стороны воздействия бойка.
3.23
неопределенность (измерения) [uncertainty (of measurement)]: Параметр, относящийся к результату измерения и характеризующий разброс значений, которые могли бы быть обоснованно приписаны измеряемой величине. Примечание 1 - Параметром может быть, например стандартное отклонение (или величина, пропорциональная стандартному отклонению) или полуширина интервала, которому соответствует заданный уровень доверия. Примечание 2 - Неопределенность измерения, как правило, включает в себя много составляющих. Некоторые из них могут быть оценены из статистического распределения результатов ряда измерений и описаны выборочными стандартными отклонениями. Другие составляющие, которые также могут быть описаны стандартными отклонениями, оценивают, исходя из основанных на опыте предположений или иной информации о виде закона распределения. Примечание 3 - Предполагается, что результат измерения является лучшей оценкой измеряемой величины, а все составляющие неопределенности, включая обусловленные систематическими эффектами (разного рода поправками, используемым эталоном сравнения), вносят вклад в разброс значений измеряемой величины. |
[ГОСТ 34100.3-2017, пункт 2.2.3] |
4 Образцы для испытаний
4.1 Общие положения
4.1.1 Количество единиц металлопродукции, отбираемых для испытаний, устанавливают в нормативной документации.
От каждой отобранной единицы металлопродукции отбирают пробы для изготовления не менее двух образцов для каждого вида концентратора и для каждой температуры испытаний, если в нормативной документации не указано иное.
4.1.2 Места вырезки заготовок для изготовления образцов, технология вырезки заготовок и изготовления образцов, ориентация оси надреза для металлопродукции из черных металлов должны соответствовать:
- для проката - ГОСТ 7564;
- для поковок - ГОСТ 8479;
- для труб - ГОСТ 30432, если иное не предусмотрено в нормативной документации на металлопродукцию.
Для цветных металлов и сплавов данные требования указывают в нормативной документации на металлопродукцию.
При вырезке заготовок металл образцов предохраняют от наклепа и нагрева, изменяющих свойства металла.
4.1.3 Усталостную трещину в концентраторе вида T получают на дне начального надреза при плоском циклическом изгибе образца.
Максимальный остаточный прогиб, образовавшийся при нанесении концентратора, не должен превышать 0,25 мм по всей длине образца.
Число циклов, необходимое для получения трещины заданной глубины, должно быть не менее 3000, при этом максимальная нагрузка, H, при циклическом трехточечном изгибе образца должна удовлетворять требованию
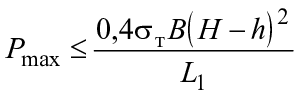 , (1)
где 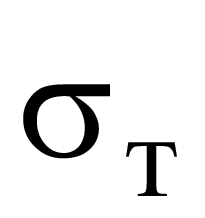 - предел текучести материала образца, МПа;
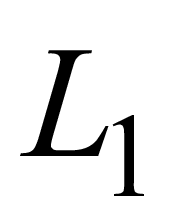 - расстояние между опорами при выращивании усталостной трещины, мм.
Примечание - Для облегчения старта трещины в концентраторе и получения более ровного ее фронта допускается предварительное однократное приложение статической нагрузки той же величины, но обратного знака.
4.1.4 Риски на поверхности концентраторов, видимые без применения увеличительных приспособлений, не допускаются. Шероховатость поверхности концентраторов не нормируют и не контролируют.
4.1.5 Допускается не контролировать шероховатость всех поверхностей, если требуемую шероховатость обеспечивают технологией механической обработки поверхности.
4.1.6 Образцы должны иметь маркировку.
Маркировку наносят на любую грань образца:
- в местах, не контактирующих с опорами, наковальней (упорами) или бойком, в местах, где возникновение пластической деформации и поверхностных несплошностей в результате маркировки не окажет влияния на поглощенную энергию;
- в любой области, если она нанесена способом, исключающим воздействие на структуру и свойства металла.
4.2 Типы образцов
4.2.1 Требования к форме и размерам образцов и концентраторов представлены на рисунках 1-3 и в таблице 1.
|
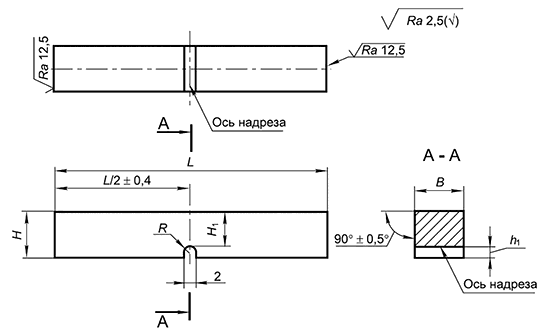
Рисунок 1 - Образец с концентратором вида U
|
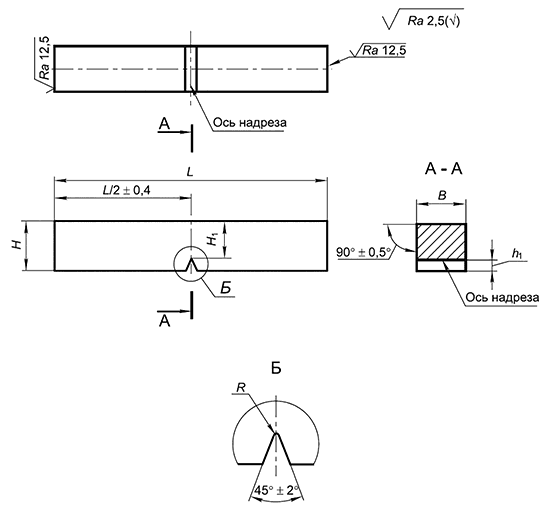
Рисунок 2 - Образец с концентратором вида V
|
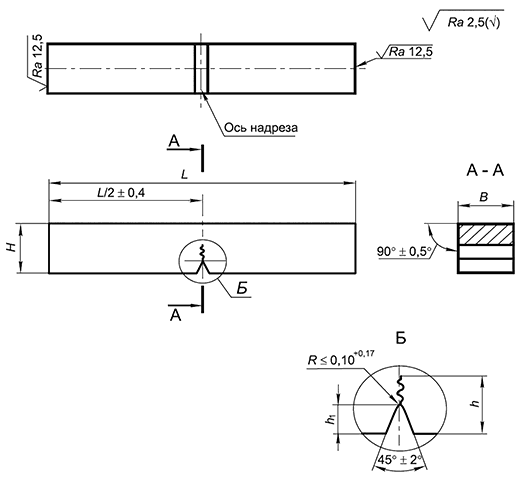
Рисунок 3 - Образец с концентратором вида T (усталостная трещина)
Таблица 1 - Размеры образцов и концентраторов, мм
Вид концентратора | Радиус концентратора, R | Тип образца | Длина образца, L (предельные отклонения ±0,6) | Толщина образца, B | Высота образца, H (предельные отклонения ±0,1) | Глубина надреза, | Глубина концентратора, h | Высота рабочего сечения, |
U | 1,00±0,07 | 1 | 55,0 | 10,00 ±0,10 | 10,0 | 2* | 2* | 8,00±0,10 |
2 | 7,50 ±0,10 |
| ||||||
3 | 5,00 ±0,05 | |||||||
4 | 2,00 ±0,05 | 8,0 | 6,00±0,10 | |||||
5 | 10,00 ±0,10 | 10,0 | 3* | 3* | 7,00±0,10 | |||
6 | 7,5 ±0,10 |
| ||||||
7 | 5,00 ±0,05 | |||||||
8 | 10,00 ±0,10 | 5* | 5* | 5,00±0,10 | ||||
9 | 7,50 ±0,10 |
| ||||||
10 | 5,00 ±0,05 | |||||||
V | 0,250±0,025 | 11 | 55,0 | 10,00 ±0,10 | 10,0 | 2* | 2* | 8,00±0,05** |
12 | 7,50 ±0,10 |
| ||||||
13 | 5,00 ±0,05 | |||||||
14 | 2,00 ±0,05 | 8,0 | 2* | 2* | 6,00±0,05 | |||
Т |
| 15 | 55,0 | 10,00 ±0,10 | 11,0 | 1,5±0,1 | 3,0±0,1 | |
16 | 7,50 ±0,10 | |||||||
17 | 5,00 ±0,05 | - | ||||||
18 | 2,00 ±0,05 | 9,0 | ||||||
19 | 10,00 ±0,10 | 10,0 | 3,5±0,1 | 5,0±0,1 | ||||
* Номинальные значения приведены для справки.
| ||||||||
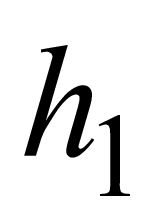
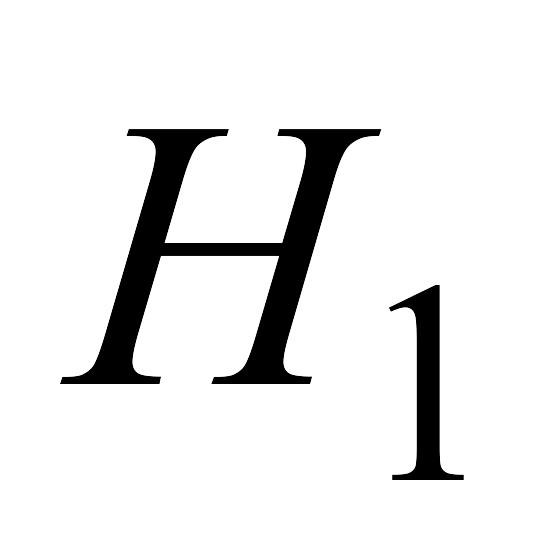
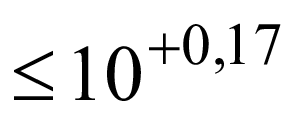
4.2.2 Тип и ориентацию образцов указывают в нормативной документации на металлопродукцию.
Если в нормативной документации на металлопродукцию не указан тип образца или предусмотрена возможность выбора любого из рассматриваемых типов образцов, рекомендуется испытывать образцы с U-образным надрезом наибольшего размера, который позволяют изготовить размеры металлопродукции.
Если в нормативной документации на металлопродукцию не указана ориентация образцов, испытания рекомендуется проводить на продольных образцах.
4.3 Образцы не допускается подвергать правке для выпрямления.
4.4 По согласованию изготовителя с заказчиком или при наличии указаний в нормативной документации допускается использовать образцы с другими размерами надреза, без надреза и, размеры которых отличаются от указанных в таблице 1, а также образцы с одной и двумя необработанными поверхностями.
Информация о применении и размерах нетипового образца должна быть отражена в протоколе испытаний.
Допускается использовать поперечные образцы из трубных заготовок и трубных изделий с одной или двумя необработанными поверхностями, содержащими исходную наружную поверхность изделия, как показано на рисунке 4.
|
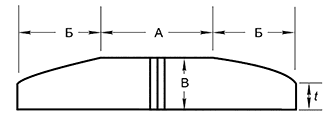
А - участок механически обработанной поверхности протяженностью не менее 28 мм; Б - участок с исходной наружной поверхностью протяженностью не более 13,5 мм; t - толщина торца образца (не должна быть менее 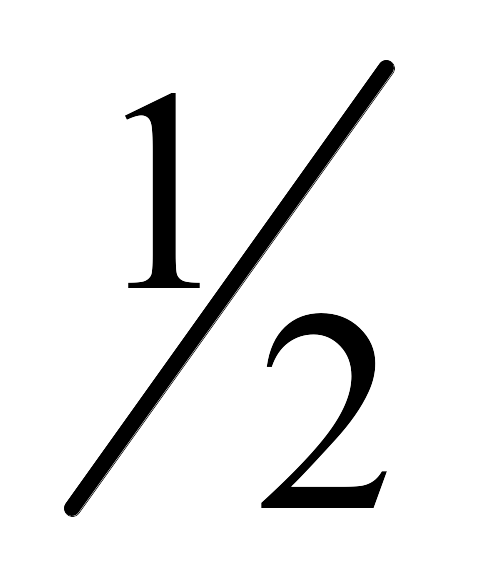 толщины образца B)
Рисунок 4 - Поперечный образец с исходной наружной поверхностью трубных заготовок и трубных изделий
5 Аппаратура
5.1 Для испытаний на ударный изгиб следует применять маятниковые копры по ГОСТ 10708 с запасом потенциальной энергии, достаточной для разрушения образца одним ударом.
Подтверждение соответствия требованиям ГОСТ 10708 проводится при поверке и калибровке маятниковых копров.
Скорость движения маятника в момент удара должна быть:
(5,0±0,5) м/с - для копров с номинальной потенциальной энергией маятника от 50 (5,0) до 2500 (250,0) Дж (кгс·м) включительно;
(4,0±0,25) м/с - для копров с номинальной потенциальной энергией маятника от 7,5 (0,75) до 50 (5,0) Дж (кгс·м);
(3,0±0,25) м/с - для копров с номинальной потенциальной энергией маятника от 0,1 (0,01) включительно до 7,5 (0,75) Дж (кгс·м).
Допускается применение копров с другой скоростью движения и/или номинальной энергией маятника, у которых допускаемое отклонение запаса потенциальной энергии маятника от номинального значения, предел допускаемой абсолютной погрешности измерения энергии, а также технические требования не хуже установленных в ГОСТ 10708. В этом случае номинальную энергию маятника и скорость его движения указывают в протоколе испытания.
Рекомендуется, чтобы работа удара составляла не более 80% от номинального значения потенциальной энергии маятника.
В случае разногласий в оценке результатов испытаний повторные испытания рекомендовано проводить при условии, что работа удара находится в диапазоне от 10 до 80% от номинального значения потенциальной энергии маятника.
Примечание - Могут применяться маятниковые копры с программным управлением, учитывающим потери на трение.
Использование инструментированных копров позволяет построить и проанализировать диаграммы деформирования при испытании (приложение А).
5.2 Трещину на образцах с концентратором вида T получают на машинах, обеспечивающих выполнение требований 4.1.3.
5.3 Применяемые средства измерений должны быть поверены или откалиброваны в соответствии с национальным законодательством.
5.4 Штангенциркули должны соответствовать требованиям ГОСТ 166, микрометры - требованиям ГОСТ 6507 и обеспечивать необходимую точность измерений. Допускается применять другие средства измерений линейных размеров, имеющие метрологические характеристики, обеспечивающие необходимую точность измерений, в том числе индикаторы часового типа по ГОСТ 577, оптические измерительные и координатно-измерительные системы, координатно-измерительные машины.
Допускается определять высоту рабочего сечения путем расчета по результатам измерений высоты образца и глубины концентратора.
Примечания
1 С целью обеспечения возможности одновременного входного контроля партий образцов в условиях массового производства допускается применение оптических измерительных систем, обеспечивающих проверку всех геометрических параметров образца на соответствие требованиям настоящего стандарта.
2 При определении бокового расширения образца допускается применение бесконтактных методов измерений.
5.5 Для измерения прогиба по всей длине образца с концентратором T применяют индикаторы часового типа по ГОСТ 577 или другие средства измерений с погрешностью измерения не более 0,05 мм.