ИЗМЕНЕНИЕ N 1
ГОСТ 32694-2014 "Подкладки костыльного скрепления железнодорожного пути. Технические условия"*
_______________
* Государство-разработчик Россия. Приказом Федерального агентства по техническому регулированию и метрологии от 25.09.2023 N 955-ст введен в действие на территории РФ с 01.02.2024 (ИУС N 1, 2024). - .
МКС 45.080
Принято Межгосударственным советом по стандартизации, метрологии и сертификации (протокол N 164-П от 31.08.2023)
Зарегистрировано Бюро по стандартам МГС N 16943
За принятие изменения проголосовали национальные органы по стандартизации следующих государств: AM, BY, KZ, KG, RU, TJ, UZ [коды альфа-2 по МК (ИСО 3166) 004]
(Поправка. ИУС № 4-2024), (Поправка. ИУС № 5-2025).
Дату введения в действие настоящего изменения устанавливают указанные национальные органы по стандартизации*
_______________
* Дата введения в действие на территории Российской Федерации - 2024-02-01.
ВНЕСЕНЫ: поправка, опубликованная в ИУС № 4, 2024 год; поправка, опубликованная в ИУС № 5, 2025 год
Поправки внесены изготовителем базы данных
Предисловие. Пункт 1 изложить в новой редакции:
"1 РАЗРАБОТАН Акционерным обществом "Научно-исследовательский институт железнодорожного транспорта" (АО "ВНИИИЖТ")*".
________________
* Текст документа соответствует оригиналу. - .
Содержание. Исключить слова: "9 Указания по эксплуатации";
дополнить словами:
"Приложение Б (справочное) Метод испытания подкладок на выносливость под действие циклических нагрузок".
Раздел 2. Исключить ссылку: "ГОСТ 14019 (ИСО 7438:1985) Материалы металлические. Метод испытания на изгиб";
ГОСТ 2.601. Дополнить знаком сноски - " ";
дополнить сноской  :
"______________
 В Российской Федерации действует ГОСТ Р 2.601-2019 "Единая система конструкторской документации. Эксплуатационные документы";
ГОСТ 12.3.028. Заменить знак сноски: " " на "
 ";
сноску  изложить в новой редакции:
"______________
 В Российской Федерации действует ГОСТ Р 52588-2011 "Инструмент абразивный. Требования безопасности";
заменить ссылку: "ГОСТ 18321-73" на "ГОСТ 18321 ";
дополнить сноской  :
"______________
 В Российской Федерации действует ГОСТ Р 50779.12-2021 "Статистические методы. Статистический контроль качества. Методы случайного отбора выборок штучной продукции";
дополнить ссылками:
"ГОСТ 15150 Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 32406 Инструмент алмазный и из кубического нитрида бора. Требования безопасности".
Раздел 3 дополнить пунктом 3.5:
"3.5 гамма-процентная наработка (ресурс) до отказа ( -процентная наработка): Наработка (в млн т брутто) пропущенного тоннажа партии подкладок при полигонных испытаниях, в течение которой не возникает отказа подкладок с вероятностью
 , выраженной в процентах".
Пункт 4.1 изложить в новой редакции:
4.1 Подкладки костыльного скрепления подразделяют:
а) по типам:
Д65 - для скрепления рельсов Р65 и Р75 с деревянными шпалами и брусьями, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
Д50 - для скрепления рельсов Р50 с деревянными шпалами и брусьями, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
СД65 - для скрепления стрелочных переводов рельсов Р65 и Р75 с деревянными шпалами и брусьями, не предусматривающие подуклонку рельсовых нитей внутрь колеи;
СД50 - для скрепления стрелочных переводов рельсов Р50 с деревянными шпалами и брусьями, не предусматривающие подуклонку рельсовых нитей внутрь колеи;
ДН6-65 - для скрепления рельсов Р65 и Р75 с деревянными шпалами и брусьями, несимметричные, для кривых участков пути, с шестью отверстиями для костылей, обеспечивающие подуклонку рельсовых нитей внутрь колеи;
б) по точности изготовления и допустимым дефектам внешнего вида:
- нормальной точности;
- повышенной точности".
Пункт 4.2 исключить.
Пункт 4.3. Третий абзац изложить в новой редакции:
"Размеры, на которые не установлены предельные отклонения, обеспечиваются технологической оснасткой с точностью ±1,0 мм и на готовых подкладках контролю не подлежат";
рисунки 1-5 заменить новыми:
"
|

Рисунок 1 - Подкладка типа Д65
|

Рисунок 2 - Подкладка типа ДН6-65
|

Рисунок 3 - Подкладка типа СД65
|

Рисунок 4 - Подкладка типа Д50
|

Рисунок 5 - Подкладка типа СД50".
Пункт 5.1.1. Таблицу 1 изложить в новой редакции:
"Таблица 1 - Основные показатели подкладок
В миллиметрах | |||||
Наименование показателя | Значение для подкладки типа | ||||
Д65 | ДН6-65 | СД65 | Д50 | СД50 | |
1 Геометрические размеры подкладки: | |||||
1.1 длина* | 360±3 | 380±3 | 330±3 | 310±3 | 310±3 |
1.2 ширина* | 170±3 | 185±3 | 170±3 | 170±3 | 170±3 |
1.3 размер подрельсовой площадки* | 151 | 151 | 151 | 133 | 133 |
1.4 толщина подкладки на участке между ребордами** | - | - | 20±1 | - | 20±1 |
2 Размер отверстий*: | |||||
2.1 отверстие 18 | Два отверстия | ||||
длина | 18
| 18
| 18
| 18
| 18
|
ширина | 18 | 18 | 18 | 18 | 18 |
2.2 отверстие 18 | Три отверстия
| Четыре отверстия | Три отверстия | Три отверстия | Три отверстия |
длина | 25
| 25 | 25 | 25 | 25 |
ширина | 18 | 18 | 18 | 18 | 18 |
3 Расстояние от торца подкладки до центра отверстия под рельсовый костыль***: | |||||
3.1 первого отверстия | 37,5±2,0 | 37,5±2,0 | 37,5±2,0 | 37,5±2,0 | 37,5±2,0 |
3.2 второго отверстия | 52,5±2,5 | 45,0±2,5 | 52,5±2,5 | 52,5±2,5 | 52,5±2,5 |
3.3 третьего отверстия | 70±2,5 | 70±2,5 | 70±2,5 | 70±2,5 | 70±2,5 |
3.4 четвертого отверстия | 115±2,5 | 115±2,5 | 115±2,5 | 115±2,5 | 115±2,5 |
3.5 пятого отверстия | 132,5±2,5 | 140±2,5 | 132,5±2,5 | 132,5±2,5 | 132,5±2,5 |
3.6 шестого отверстия | - | 147,5±2,5 | - | - | - |
* Размеры, необходимые для обеспечения минимально допустимых требований безопасности.
| |||||


".
Пункт 5.1.2. Таблица 2. Заменить наименование графы: "Степень точности подкладки" на "Точность изготовления подкладок".
Пункт 5.1.3 изложить в новой редакции:
"5.1.3 Допустимые размеры дефектов внешнего вида подкладок в зависимости от степени точности указаны в таблице 3";
таблица 3. Наименование. Заменить слово: "дефекты" на "размеры дефектов";
заменить наименование графы: "Степень точности подкладок" на "Точность изготовления подкладок".
Пункт 5.1.6. Заменить слова: "под углом 45°" "на угол 45°".
Подраздел 5.1 дополнить пунктом 5.1.7:
"5.1.7 По согласованию изготовителя с потребителем могут быть проведены испытания на выносливость подкладок под действием циклических нагрузок частотой от 5 до 10 Гц при максимальной нагрузке в цикле (30±0,3) кН и минимальной нагрузке в цикле (6±0,06) кН".
Пункт 5.2.3 изложить в новой редакции:
"5.2.3 Химический состав стали подкладок должен соответствовать приведенному в таблице 3а.
Таблица 3а - Химический состав стали подкладок
Наименование химического элемента | Массовая доля химического элемента, % |
Углерод | 0,18-0,37 |
Марганец | 0,40-0,80 |
Кремний | Не более 0,30 |
Фосфор | Не более 0,040 |
Сера | Не более 0,050 |
".
Пункт 5.3.1. Заменить ссылку: "ГОСТ 12.3.028 " на "ГОСТ 12.3.028, ГОСТ 32406";
сноску  исключить.
Пункт 5.3.2 изложить в редакции:
"5.3.2 Гамма-процентная наработка подкладок до отказа должна составлять 100 млн т брутто с вероятностью  , равной 97,5%".
Пункт 5.3.3 исключить.
Пункт 5.4.3 изложить в новой редакции:
"5.4.3 На две подкладки от каждой партии прикрепляют металлические ярлыки с маркировкой на государственном языке изготовителя и на русском языке, содержащей следующие данные:
- наименование изготовителя и (или) товарный знак (при наличии), условное обозначение предприятия-изготовителя;
- наименование продукции и (или) обозначение в соответствии с конструкторской документацией, сорт;
- марка стали или ее условное обозначение;
- единый знак обращения продукции на рынке;
- год и месяц изготовления подкладок;
- масса партии в тоннах;
- номер партии;
- точность изготовления подкладок;
- клеймо службы технического контроля и представителя владельца инфраструктуры.
Ярлыки должны быть надежно прикреплены к подкладкам.
Допускается изготовление ярлыков из пластика при условии обеспечения сохранности идентификационных признаков, наносимых на ярлык, до момента получения продукции потребителем".
Пункт 6.3 изложить в новой редакции:
6.3 "Гамма-процентную наработку подкладок до отказа (см. 5.3.1) определяют по результатам полигонных испытаний при постановке на производство.
Выносливость подкладок под действием циклических нагрузок определяют по согласованию изготовителя с потребителем".
Пункт 6.5. Первый абзац после слова "подкладки" дополнить словами: "нормальной точности изготовления".
Пункт 6.7 изложить в новой редакции:
"6.7 При приемо-сдаточных испытаниях от партии отбирают не менее 1% подкладок методом отбора "вслепую" по ГОСТ 18321 для проверки внешнего вида, качества поверхности прилегания подкладок к подошве рельса и шпале (см. 5.1.2), не менее 3% - для контроля вогнутости и выпуклости поверхности прилегания подкладок к подошве рельса и шпале, а также одну подкладку для испытания на изгиб (см. 5.1.6)".
Пункт 6.9. Второе перечисление. Заменить слова: "подкладок и степень точности" на "и точность изготовления подкладок".
Пункт 6.10 изложить в новой редакции:
"6.10 Испытания подкладок в целях подтверждения соответствия проводят по 7.1, 7.2, 7.4, 7.5 на 20 подкладках, по 7.3 - на одной, отобранных методом отбора "вслепую" по ГОСТ 18321 из партии, прошедшей приемо-сдаточные испытания".
Пункт 6.11. Заменить ссылку: "5.3.2" на "7.7";
заменить слова: "(методом наибольшей объективности) по ГОСТ 18321-73 (пункт 3.4)" на "по ГОСТ 18321".
Пункт 6.12 изложить в новой редакции:
"6.12 Химический состав стали по 7.6 контролируют по результатам анализа ковшовой пробы, приведенной в паспорте плавки".
Раздел 6 дополнить пунктом 6.14:
"6.14 Подкладки повышенной точности изготовления первого сорта предназначены для использования на железнодорожных путях общего пользования.
Подкладки нормальной точности изготовления первого и второго сортов могут быть использованы только на железнодорожных путях необщего пользования".
Пункт 7.1. Заменить слова: "штангенциркуля типа II по ГОСТ 166 и линейками типа ШД длиной 630 и 1000 мм по ГОСТ 8026" на "универсальных средств измерений по ГОСТ 166 и ГОСТ 8026, обеспечивающих требуемую точность измерений".
Пункт 7.3 изложить в новой редакции:
"7.3 Испытание подкладки на изгиб на угол 45°
7.3.1 Испытание подкладки на изгиб на угол 45° проводят с использованием испытательной машины, имеющей изгибающее устройство с V-образной выемкой и оправкой. Схема установки подкладки на опоры испытательной машины для проведения испытаний приведена на рисунке 6. Расстояние между центрами опор установки должно быть (200±2) мм, расстояние от центра опоры до места приложения нагрузки оправкой в виде ролика радиусом (10±1) мм - (100±1) мм. Допускается перед испытанием абразивная обработка кромок подкладки.
|

P - нагрузка; h - перемещение оправки; 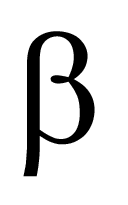 - угол, равный
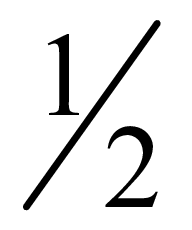 угла между наклонными плоскостями;
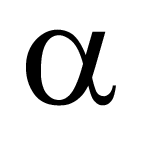 - угол изгиба
Рисунок 6 - Схема установки подкладки на опоры испытательной машины для проведения испытания на изгиб на угол 45°
7.3.2 Испытание проводят при нормальных значениях климатических факторов внешней среды по ГОСТ 15150:
- температура - плюс (25±10)°C;
- относительная влажность воздуха - от 45% до 80%;
- атмосферное давление - от 84,0 до 106,7 кПа (от 630 до 800 мм рт.ст.).
7.3.3 При испытании на изгиб подкладку устанавливают нижней поверхностью в соответствии с рисунком 6. Подкладку изгибают при помощи оправки на угол 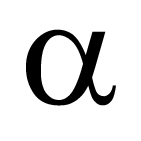 , который должен быть равен 45°. Скорость перемещения оправки или опор не должна превышать 15 мм/мин. Угол между наклонными плоскостями устройства должен составлять 135°. Угол изгиба определяют без снятия усилия по перемещению оправки h или измеряют другими поверенными средствами измерений с погрешностью не ниже установленной. Перемещение h, соответствующее углу изгиба 45°, рассчитывают по формуле
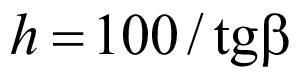 , где
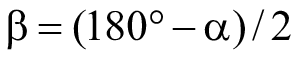 , и оно составляет (41,5±0,1) мм".
Пункт 7.5. Заменить слова: "визуальным осмотром" на "визуально".
Пункт 7.7 изложить в новой редакции:
"7.7 Для определения гамма-процентной наработки подкладок до отказа на опытном участке протяженностью 25 м укладывают 100 шт. подкладок, которые испытывают в условиях, близких к условиям эксплуатации".
Раздел 7 дополнить пунктом 7.8:
"7.8 Испытания подкладок на выносливость под действием циклических нагрузок частотой от 5 до 10 Гц при максимальной и минимальной нагрузках в циклах (30±0,3) кН и (6±0,06) кН (см. 5.1.7) проводят по методу, приведенному в приложении Б".
Раздел 9 исключить.
Приложение А. Таблица А.1. Графа "Масса, кг". Подкладка типа ДН6-65. Заменить значение: "7,78" на "8,44".
Стандарт дополнить приложением Б:
"Приложение Б
(справочное)
Метод испытания подкладок на выносливость под действием циклических нагрузок
Б.1 Испытания подкладок на выносливость под действием циклических нагрузок проводят в климатических условиях, аналогичных установленным в 7.3.2, при циклическом нагружении на испытательной машине в соответствии с 7.3.1 на трех подкладках, прошедших приемо-сдаточные испытания. Схема нагружения - плоский симметричный трехточечный изгиб. Перед испытанием допускается проведение абразивной обработки кромок подкладок.
Б.2 Испытуемые подкладки устанавливают нижней поверхностью на две опоры испытательной машины и к верхней поверхности подкладки в точке, соответствующей середине подкладки, прикладывают циклическую нагрузку с частотой от 5 до 10 Гц. Максимальная и минимальная нагрузки в цикле должны соответствовать (30±0,3) кН и (6±0,06) кН соответственно, количество циклов нагружения должно составлять не менее 5,0 млн.
Б.3 После испытаний на поверхности подкладок не должно быть изломов, трещин и надрывов, видимых невооруженным глазом".
Редакция документа с учетом
изменений и дополнений подготовлена