ФЕДЕРАЛЬНОЕ АГЕНТСТВО ПО ТЕХНИЧЕСКОМУ РЕГУЛИРОВАНИЮ И МЕТРОЛОГИИ
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГОСТР
72182.2—
2025
(МЭК 60352-2:2024)
СОЕДИНЕНИЯ БЕЗ ПАЙКИ
Часть 2
Соединения при помощи обжима.
Общие требования и методы испытаний
(IEC 60352-2:2024, Solderless connections — Part 2: Crimped connections — General requirements, test methods and practical guidance, MOD)
Издание официальное
Москва Российский институт стандартизации 2025
ГОСТ Р 72182.2—2025
Предисловие
1 ПОДГОТОВЛЕН Акционерным обществом «Диэлектрические кабельные системы» (АО «ДКС») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 331 «Низковольтная коммутационная аппаратура и комплектные устройства распределения, защиты, управления и сигнализации»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 октября 2025 г. № 1281-ст
4 Настоящий стандарт является модифицированным по отношению к международному стандарту МЭК 60352-2:2024 «Соединения без пайки. Часть 2. Обжимные соединения. Общие требования, методы испытаний и практическое руководство» (IEC 60352-2:2024 «Solderless connections — Part 2: Crimped connections — General requirements, test methods and practical guidance», MOD) путем изменения нормативных и библиографических ссылок, которые выделены в тексте курсивом.
Международный стандарт разработан подкомитетом 48В «Соединители» Технического комитета ТК 48 «Электротехнические компоненты и механические структуры электронного оборудования» Международной электротехнической комиссии (МЭК).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5—2012 (пункт 3.5).
Сведения о соответствии ссылочных национальных и межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте, приведены в дополнительном приложении ДА
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
© IEC, 2024 ©Оформление. ФГБУ «Институт стандартизации», 2025
Настоящий стандарт не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения Федерального агентства по техническому регулированию и метрологии
II
ГОСТ Р 72182.2—2025
Содержание
1 Область применения..................................................................1
2 Нормативные ссылки..................................................................1
3 Термины и определения................................................................2
4 Качество изготовления.................................................................9
5 Предварительные условия перед базовой программой испытаний............................10
5.1 Классификация по классу конечного изделия..........................................10
5.2 Предварительные условия для обжимных устройств...................................10
5.3 Предварительные условия для хвостовиков...........................................11
5.4 Предварительные условия для проводов.............................................12
5.5 Предварительные условия для соединения при помощи обжима.........................14
5.6 Предварительные условия для сращиваний соединений при помощи обжима..............19
6 Испытания..........................................................................20
6.1 Общие положения................................................................20
6.2 Стандартные условия проведения испытаний.........................................21
6.3 Предварительная выдержка........................................................22
6.4 Восстановление..................................................................22
6.5 Установка образца................................................................22
7 Методы и требования проведения испытаний.............................................22
7.1 Общий осмотр хвостовиков и токопроводящих жил.....................................22
7.2 Проверка размеров обжима........................................................23
7.3 Механические испытания..........................................................27
7.4 Электрические испытания.........................................................33
7.5 Климатические испытания.........................................................39
7.6 Прочие испытания................................................................44
8 Программы испытаний................................................................44
8.1 Подготовка образцов для испытаний и их типы........................................44
8.2 Базовая программа испытаний......................................................50
8.3 Расширенная программа испытаний.................................................53
8.4 Технологические схемы...........................................................58
Приложение А (справочное) Практическое руководство......................................61
Приложение ДА (справочное) Сведения о соответствии ссылочных национальных и
межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте...............98
Библиография.......................................................................100
III
ГОСТ Р 72182.2—2025
Введение
Настоящий стандарт содержит требования и соответствующие испытания, а также практическое руководство в приложении А для соединений при помощи обжима.
Возможны две программы испытаний:
- базовая программа испытаний, которую применяют к соединениям без пайки, соответствующим всем требованиям раздела 5 (на основе опыта успешного применения таких соединений);
- расширенная программа испытаний, применимая к соединениям без пайки, которые не полностью соответствуют всем требованиям раздела 5, например, которые выполнены из одножильных проводов с использованием материалов или покрытий, не указанных в разделе 4.
Такая концепция позволяет проводить проверку работоспособности с минимальными затратами средств и времени, используя базовую программу испытаний для установленных соединений при помощи обжима и более расширенную программу испытаний для соединений, требующих более тщательной проверки характеристик.
Допускается наличие дополнительных испытаний для проверки улучшенных эксплуатационных характеристик и/или соответствия указанным требованиям по классам изделия в технической документации на изделие или документации изготовителя на соединения при помощи обжима или связанные с ними кабельные сборки, а также на обжимные контакты, кабельные наконечники или сростки. Настоящий стандарт также содержит информацию о требованиях к проведению испытаний, критериях соответствия, отличных от тех, которые предусмотрены в одной из двух программ испытаний, и промежуточных программ испытаний. Требования, содержащиеся в технической документации на изделие или документации изготовителя, являются преимущественными.
Пригодность обжимного соединения подразумевает, что указанные требования и испытания применимы ко всем элементам, связанным с изготовлением обжимного соединения, а именно:
- к хвостовику, который может быть частью сростка, кабельного наконечника или обжимного контакта, контакту, предназначенному для использования в однополюсных или многополюсных соединителях;
- проводу (или набору проводов), для которого подходит данный наконечник;
- обжимным устройствам, необходимым для выполнения данного типа соединения без пайки.
Практическое руководство (см. приложение А) — это руководство по требуемому качеству изготовления. Следует обратить внимание на тот факт, что в некоторых отраслях промышленности (например, автомобильной, аэрокосмической, атомной, военной) могут применяться особые стандарты изготовления и/или требования к качеству, которые не рассматриваются в настоящем стандарте.
Необходимо минимизировать влияние изделия на окружающую среду на протяжении всего жизненного цикла согласно Руководству МЭК 109. Некоторые из материалов, допустимые к применению в настоящем стандарте, могут оказывать негативное воздействие на окружающую среду. Поскольку технический прогресс приведет к появлению приемлемых альтернатив, из будущих изданий настоящего стандарта данные материалы будут исключены.
ГОСТ Р 72182.2—2025 (МЭК 60352-2:2024)
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОЕДИНЕНИЯ БЕЗ ПАЙКИ
Часть 2
Соединения при помощи обжима.
Общие требования и методы испытаний
Solderless connections. Part 2. Crimped connections. General requirements and test methods
Дата введения — 2026—06—01
1 Область применения
Настоящий стандарт распространяется на соединения без пайки при помощи обжима, которые сделаны:
- с неизолированными или предварительно изолированными хвостовиками как часть обжимных контактов, кабельных наконечников или сращиваний и
- из многожильного провода с поперечным сечением от 0,05 до 10,00 мм2 или
- одножильного провода с поперечным сечением от 0,05 до 10,00 мм2 (от 0,25 до 3,60 мм в диаметре) для использования в электрических и электронных устройствах.
Настоящий стандарт не распространяется на обжатие коаксиальных кабелей.
Настоящий стандарт содержит требования для соединений с помощью обжима исключая применение пайки, при определенных механических, электрических и атмосферных условиях, а также методику сравнения результатов испытаний, для соединений выполненных при помощи устройств с различной конструкций.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 9.302—88 (ИСО 1463—82, ИСО 2064—80, ИСО 2106—82, ИСО 2128—76, ИСО 2177—85, ИСО 2178—82, ИСО 2360—82, ИСО 2361—82, ИСО 2819—80, ИСО 3497—76, ИСО 3543—81, ИСО 3613—80, ИСО 3882—86, ИСО 3892—80, ИСО 4516—80, ИСО 4518—80, ИСО 4522-1—85, ИСО 4522-2—85, ИСО 4524-1—85, ИСО 4524-3—85, ИСО 4524-5—85, ИСО 8401—86) Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические. Методы контроля
ГОСТ 1497 Металлы. Методы испытаний на растяжение
ГОСТ 22483 (IEC 60228:2004) Жилы токопроводящие для кабелей, проводов и шнуров
ГОСТ 28198 (МЭК 68-1—88) Основные методы испытаний на воздействие внешних факторов. Часть 1. Общие положения и руководство
ГОСТ 28381—89 (МЭК 512-1—84, МЭК 512-2—85, МЭК 512-3—76, МЭК 512-4—76, МЭК 512-5—77, МЭК 512-6—84, МЭК 512-7—78, МЭК 512-8—84, МЭК 512-9—77) Электромеханические компоненты для электронной аппаратуры. Основные методы испытаний и измерений
Издание официальное
1
ГОСТ Р 72182.2—2025
ГОСТ 30630.1.1 Методы испытаний на стойкость к механическим внешним воздействующим факторам машин, приборов и других технических изделий. Определение динамических характеристик конструкции
ГОСТ 30630.1.2 Методы испытаний на стойкость к механическим внешним воздействующим факторам машин, приборов и других технических изделий. Испытания на воздействие вибрации
ГОСТ IEC 60811-201 Кабели электрические и волоконно-оптические. Методы испытаний неметаллических материалов. Часть 201. Общие испытания. Измерение толщины изоляции
ГОСТ Р 505 71.5.52/МЭК 60364-5-52:2009 Электроустановки низковольтные. Часть 5-52. Выбор и монтаж электрооборудования. Электропроводки
ГОСТ Р МЭК 60068-2-30 Испытания на воздействие внешних факторов. Часть 2-30. Испытания. Испытание Db: Влажное тепло, циклическое (12 ч + 12-часовой цикл)
ГОСТ Р МЭК 61191-1 Печатные узлы. Часть 1. Поверхностный монтаж и связанные с ним технологии. Общие технические требования
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Термины и определения
В настоящем стандарте применены термины по ГОСТ 28381, а также следующие термины с соответствующими определениями:
3.1 (токопроводящая) жила (conductor): Часть кабеля или провода, предназначенная для прохождения электрического тока.
Примечания
1 Токопроводящая жила может быть:
а) однопроволочной — состоящей из одного изолированного проводника;
б) многопроволочной — состоящей из ряда отдельных проволок круглого поперечного сечения без изоляции между ними, собранных вместе с помощью концентрического скручивания или собранных в пучок.
2 См. [1], 3.1.
3.2 провод (wire): Изолированная токопроводящая жила или несколько жил с общей изоляцией, свитых вместе, которые могут быть экранированными.
Примечания
1 Провод может быть:
а) одножильным — состоящим из одной изолированной жилы;
6) многожильным — состоящим из несколько жил с общей изоляцией.
2 См. [1], 3.2.
3.3__________________________________________________________________________________________________________
кабель (cable): Совокупность одного или более проводников с защитным покрытием и, возможно, с наполнением, изоляционным и защитным материалом.
[Адаптировано из ГОСТ IEC 60050-151—2014, статья 151-12-38]
3.4
обжатие (crimping): Способ надежной концевой заделки проводника посредством сдавливания вывода или путем изменения формы хвостовика его обжатием вокруг проводника для создания прочного электрического и механического соединения.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-10]
2
ГОСТ Р 72182.2—2025
3.5
обжимное соединение (crimped connection): Неразъемное соединение без пайки, выполняемое путем обжатия хвостовиком.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-02]
3.6
обжимной контакт (crimp contact): Контакт с хвостовиком для крепления токопроводящей жилы. [Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-22-05]
Примечания
1 Контакт может быть типа «мама» или «папа», а также может быть выполнен в виде крепления к клемме, например как штифт/гильза или штырь, вилка или в виде крюка (см. рисунок 1).
2 Элементы 2—4 на рисунке 1 также имеют другое название — наконечник.
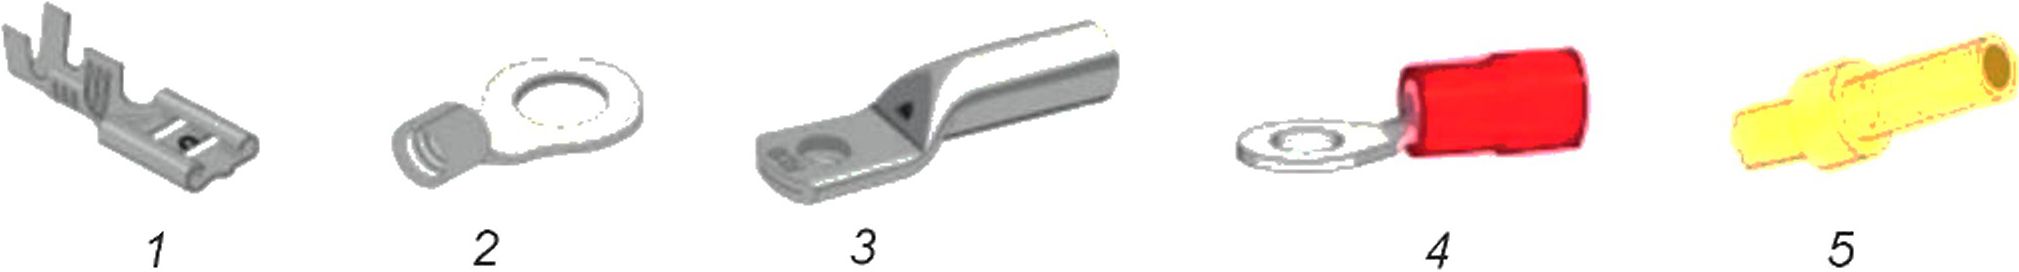
1 — наконечник штепсельный (гильза) с открытым хвостовиком; 2 — наконечник прямой (кольцевой) с закрытым хвостовиком; 3 — наконечник кольцевой из медной луженой трубы; 4 — наконечник прямой (кольцевой) в изоляции; 5 — контакт штыревой с хвостовиком закрытого типа
Рисунок 1 — Примеры обжимного контакта
3.7______________________________________________________________________________________________________
вывод, клемма, зажим (terminal): Токопроводящая часть устройства, электрической цепи или электрической схемы, предназначенная для подсоединения к этому устройству, электрической цепи или электрической схемы одного или нескольких проводников.
[ГОСТ1ЕС 60050-581—2015, статья 581-23-17]
3.8 кабельный наконечник (terminal end): Компонент с хвостовиком, в котором размещена(ы) токопроводящая(ие) жила(ы) с дополнительными приспособлениями для подсоединения жилы к устройству.
3.9
кабельный наконечник с предварительной изоляцией (pre-insulated terminal end): Кабельный наконечник с предварительно изолированным хвостовиком.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-19]
3.10
концевой вывод (termination): Часть контакта, вывода или кабельного наконечника, к которой обычно подсоединяется проводник.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-20]
3.11_________________________________________________________________________________________________________
соединительное устройство (connecting device): Устройство для электрического соединения двух или нескольких проводников, включающее в себя один или несколько выводов и при необходимости изоляцию и (или) вспомогательные части.
[ГОСТ1ЕС 60050-442—2015, статья 442-06-01]
3.12
сросток (кабеля) (splice): Соединительное устройство с одной или несколькими гильзами крепления проводников, в котором предусматриваются либо не предусматриваются дополнительные функции крепления и защиты изоляции.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-19]
3
ГОСТ Р 72182.2—2025
Примечание — Сросток может быть односторонним или двусторонним, хвостовик может быть открытой или закрытой формы, с изоляцией или без (см. рисунок 2).
1 — двусторонний сросток с несколькими проводами с каждой стороны; 2 — двусторонний сросток с одним проводом с каждой стороны; 3 — односторонний сросток
Рисунок 2 — Примеры сростков
3.13
изолированная опора (кабеля) (insulation support): Часть кабельного наконечника, куда заводится кабель без закрепления изоляции провода.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-22-17]
Примечание — Изолированная опорная втулка может быть больше наружного диаметра изоляции токопроводящей жилы (см. рисунок 3).
1 — изолированная опорная втулка; 2 — изоляция токопроводящей жилы
Рисунок 3 — Пример изолированной опоры
3.14
зажим для (кабельной) изоляции (insulation grip): Часть кабельного наконечника, в которой закрепляется провод.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-22-16]
Примечание — На рисунке 4 приведены примеры зажимов для изоляции.
1 — В-обжим; 2 — обжим внахлест; 3 — открытый О-обжим; 4 — односторонний угловой обжим (угловой хвостовик)
Рисунок 4 — Примеры зажимов для изоляции
3.15 обжимное соединение с предварительной изоляцией (pre-insulated crimped connection): Обжимное соединение, выполненное с кабельным наконечником с предварительной изоляцией или сростком с предварительной изоляцией.
3.16
обжимное устройство (crimping tool): Механическое приспособление для выполнения операции обжатия.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-16]
Примечание — На рисунке 5 представлены примеры обжимного устройства.
4
ГОСТ Р 72182.2—2025
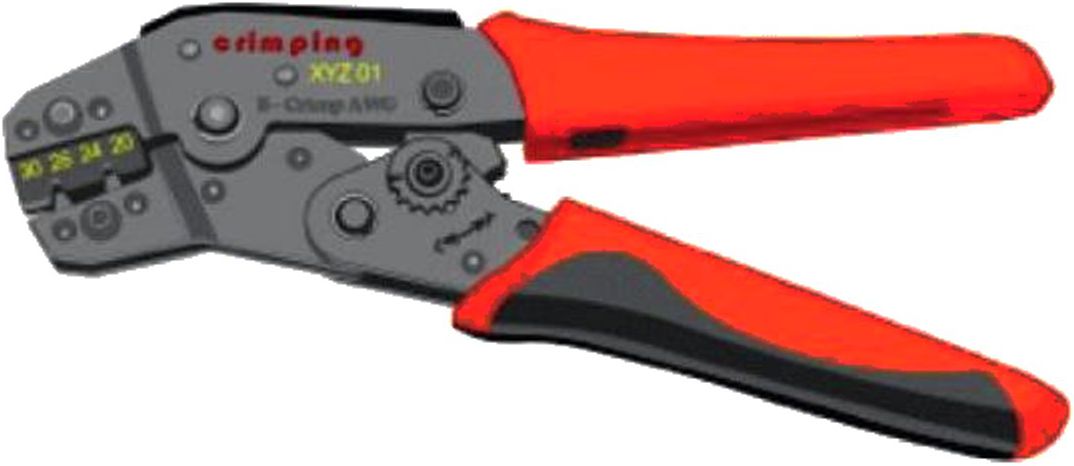
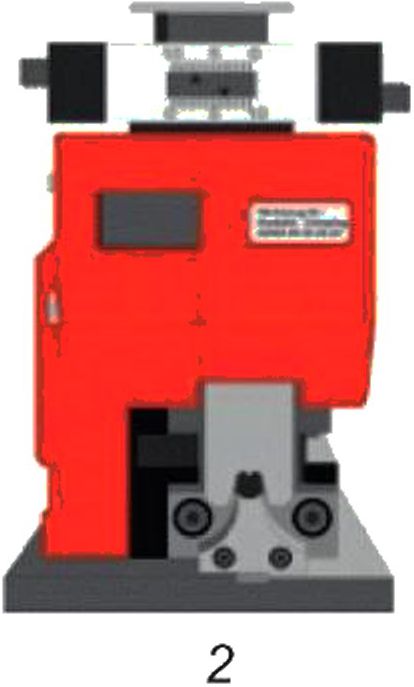
1 — ручной обжимной инструмент (пресс-клещи, кримпер); 2— регулируемая машина для автоматического обжатия Рисунок 5 — Примеры обжимного устройства
3.17____________________________________________________________________________________________
локатор (обжимного инструмента) [(crimping tool) locator]: Устройство для контроля положения хвостовика в обжимном инструменте.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-17]
3.18
позиционер (обжимного инструмента) [(crimping tool) positioner]: Локатор с дополнительными функциями контроля правильного взаимного расположения частей при обжиме.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-18]
Примечание — Позиционер может регулировать либо правильное положение хвостовика, либо положение зачищенного провода относительно хвостовика (см. рисунки 6 и 7).
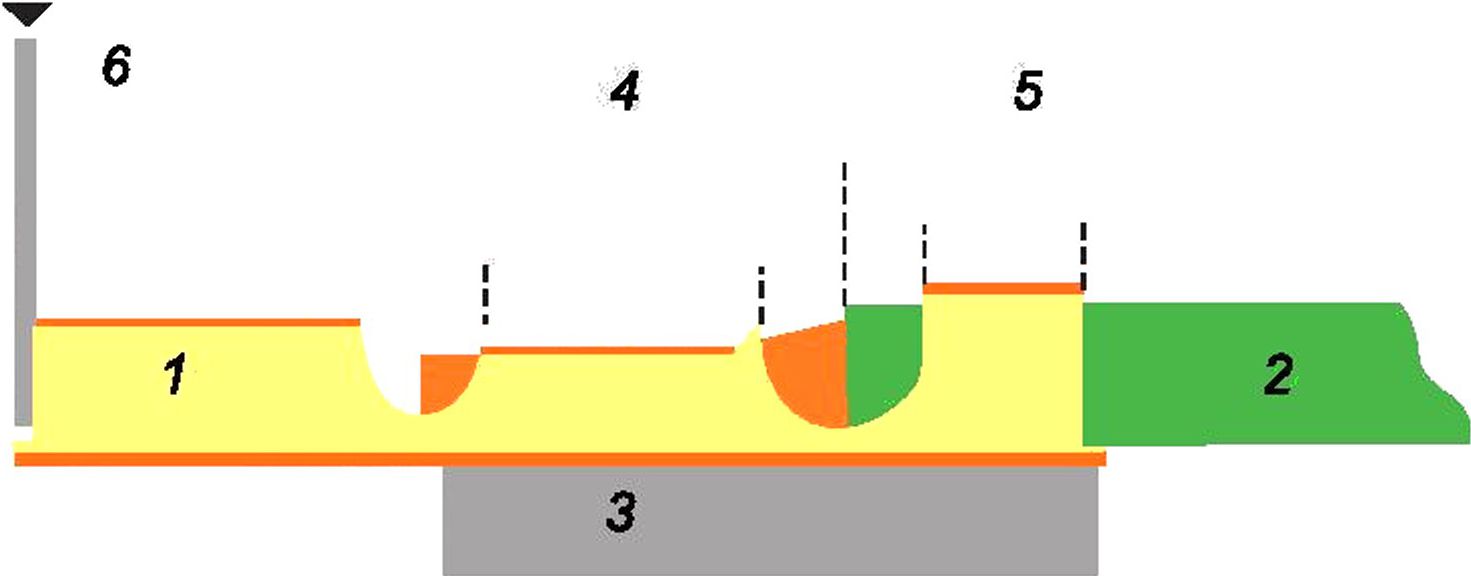
1 — контакт; 2 — жила в изоляции; 3 — ложе обжимного устройства; 4 — матрица для обжатия провода; 5 — матрица для обжима изоляции; 6 — позиционер для хвостовика
Рисунок 6 — Пример расположения позиционера для хвостовика
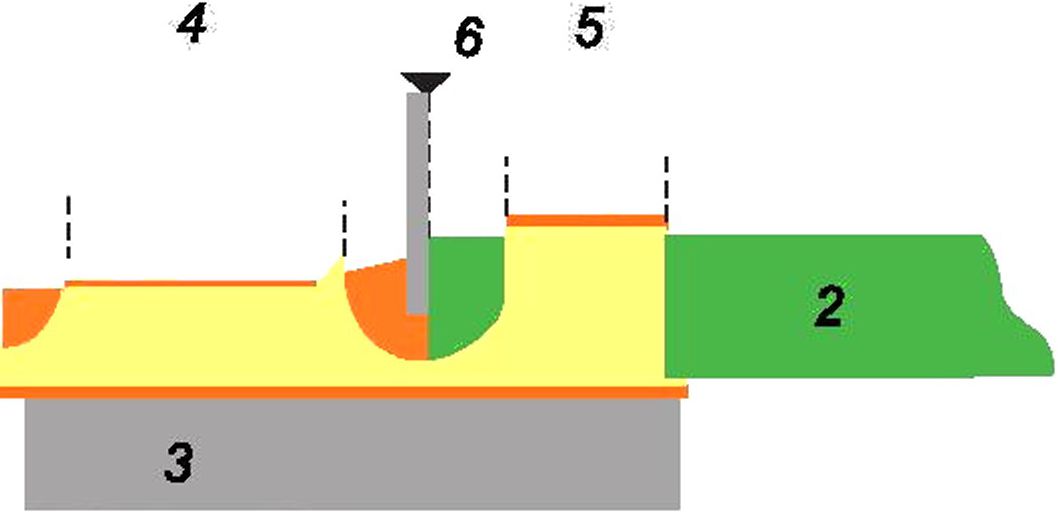
1 — контакт; 2 — жила в изоляции; 3 — ложе обжимного устройства; 4 — матрица для обжатия провода; 5 — матрица для обжатия изоляции; б — позиционер для зачищенного провода
Рисунок 7 — Пример расположения позиционера для зачищенного провода
5
ГОСТ Р 72182.2—2025
3.19
полноцикловый механизм обжатия (full cycle crimp mechanism): Элемент обжимного приспособления, который препятствует его возврату в открытое положение до полного завершения операции обжатия.
[ГОСТ1ЕС 60050-581—2015, статья 581-23-23]
3.20
ложе обжимного устройства (crimp anvil): Часть обжимного устройства, которая поддерживает хвостовик или изолирующую трубку во время обжатия.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-14]
3.21 гнездо обжимного устройства (crimp nest): Каждая полость матрицы, предназначенная для определенного размера или диапазона размеров жил или хвостовиков, в ручном обжимном инструменте, имеющем обжимную матрицу с несколькими гнездами для обжима токопроводящих жил или хвостовиков различных размеров.
3.22
индентор (обжимного устройства) (crimp indentor): Часть обжимного устройства, которая зазубривает или сжимает хвостовик или изолирующую трубку.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-15]
3.23
обжимная матрица (crimping die): Часть обжимного инструмента, которая деформирует или изменяет форму хвостовика (одного или нескольких) и обычно состоит из ложа обжимного устройства (одного или нескольких), обжимного индентора (одного или нескольких) и позиционера.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-24-26]
Примечание — Обжимные матрицы могут иметь отдельные или составные секции для обжима кабельной изоляции (при наличии).
3.24 высота обжима (crimp height): Расстояние, на которое идентор(ы) проникает(ют) в хвостовик, полученное при измерении толщины зоны обжима между двумя противоположными точками на обжимаемой(ых) поверхности(ях).
Примечание — Высота обжима измеряется как расстояние между двумя противоположными точками по бокам хвостовика.
3.25
хвостовик (crimp barrel): Открытая или закрытая форма металлической цилиндрической втулки, предназначенная для закрепления концов одной или нескольких жил и подвергаемая обжатию с помощью обжимного устройства.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-47]
3.26
хвостовик открытого типа (open crimp barrel): Обжимная цилиндрическая втулка разомкнутого типа до обжатия, например U- или V-образная.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-48]
Примечание — На рисунке 8 приведен пример хвостовика открытого типа.
6
ГОСТ Р 72182.2—2025
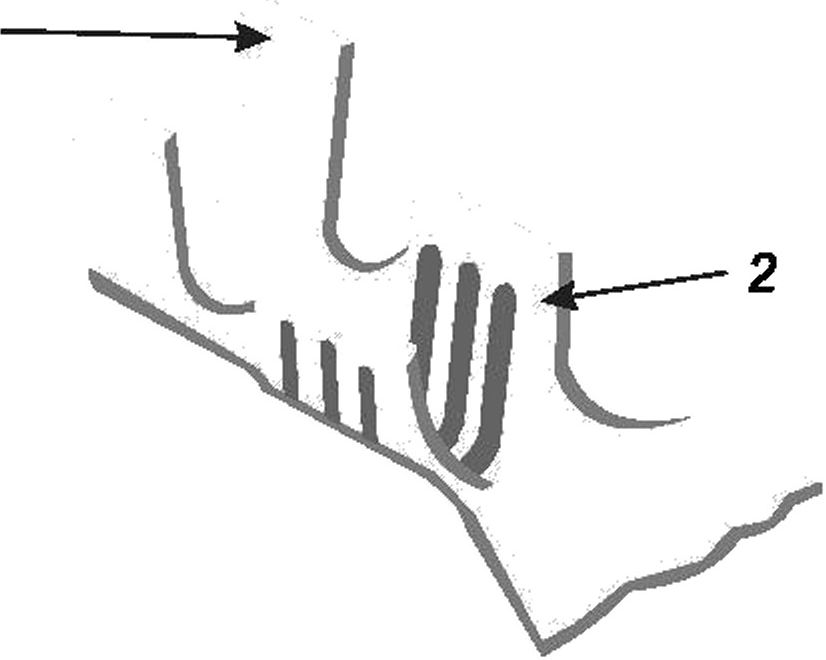
1 — боковые стороны обжима для изоляции; 2 — боковые стороны зажима провода Рисунок 8 — Хвостовик открытого типа
3.27
хвостовик закрытого типа (closed crimp barrel): Хвостовик, имеющий до обжатия цилиндрическую форму.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-49]
Примечание — На рисунке 9 приведены примеры хвостовика закрытого типа.
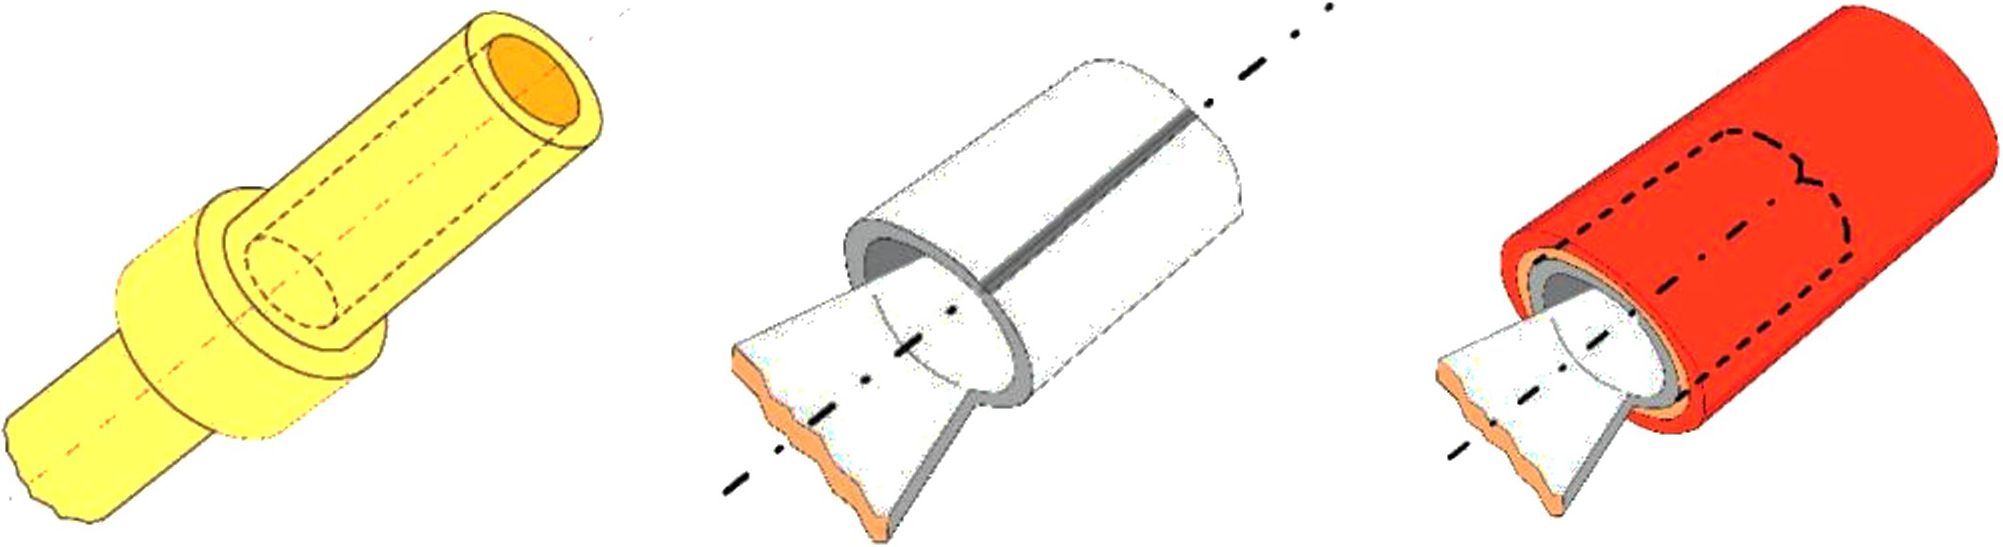
а) Контакт штырьевой с хвостовиком б) Спаянный/сваренный хвостовик закрытого типа закрытого типа
Рисунок 9 — Хвостовик закрытого типа
в) Хвостовик в изоляции
3.28________________________________________________________________________________________________
предварительно изолированный хвостовик (pre-insulated crimp barrel): Хвостовик со слоем постоянной изоляции, обеспечивающим целостность электрического соединения; хвостовик и слой изоляции обжимаются за одну операцию.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-50]
Примечание — На рисунке 10 приведен пример предварительно изолированного хвостовика.
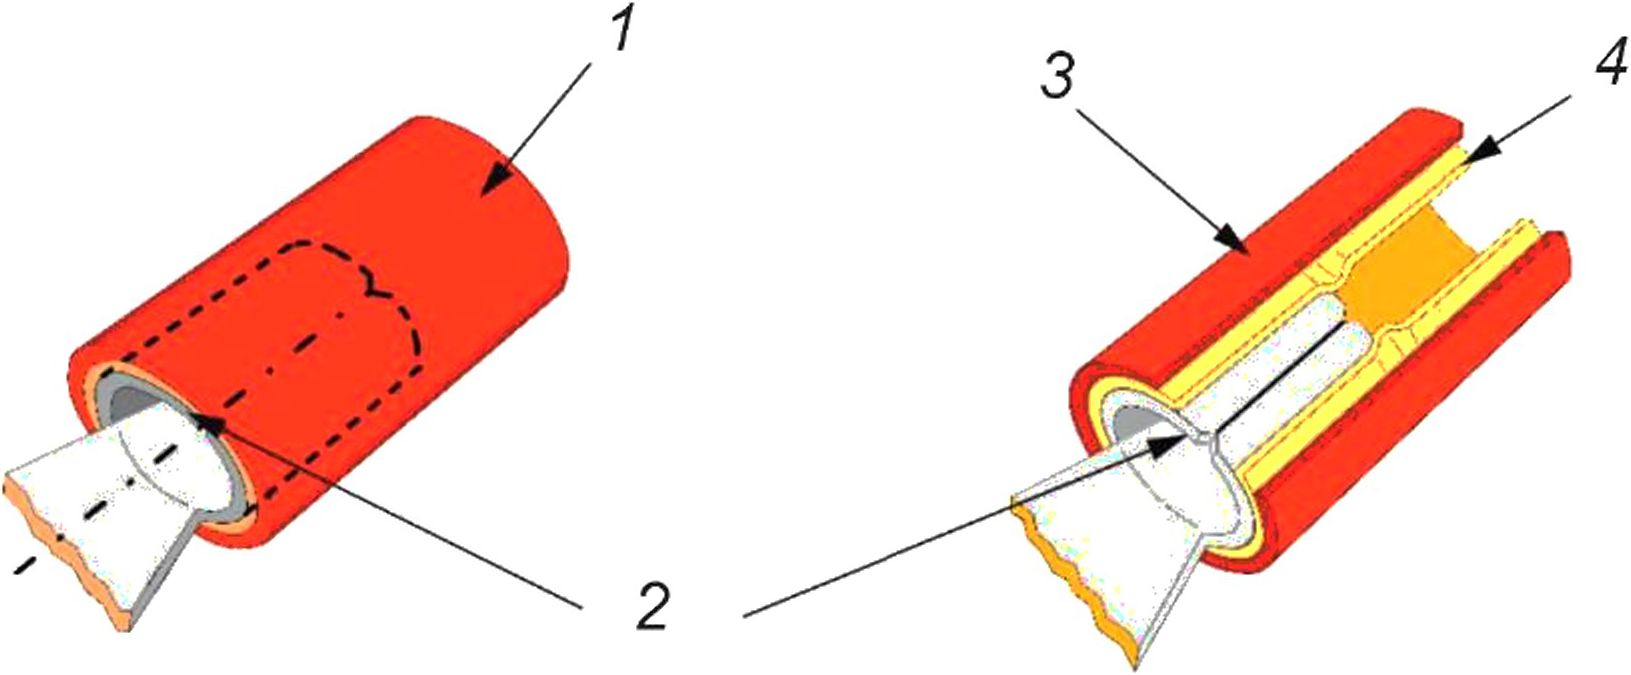
1 — изоляция хвостовика; 2 — хвостовик; 3— изоляция хвостовика (поперечное сечение); 4 — термоусадочная трубка (поперечное сечение)
Рисунок 10 — Предварительно изолированный хвостовик
7
ГОСТ Р 72182.2—2025
3.29_____________________________________________________________________________________________
зона обжатия (crimping zone): Участок хвостовика, на котором выполняется электрическое соединение посредством сжатия или формовки хвостовика вокруг жил.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-23-56]
Примечания
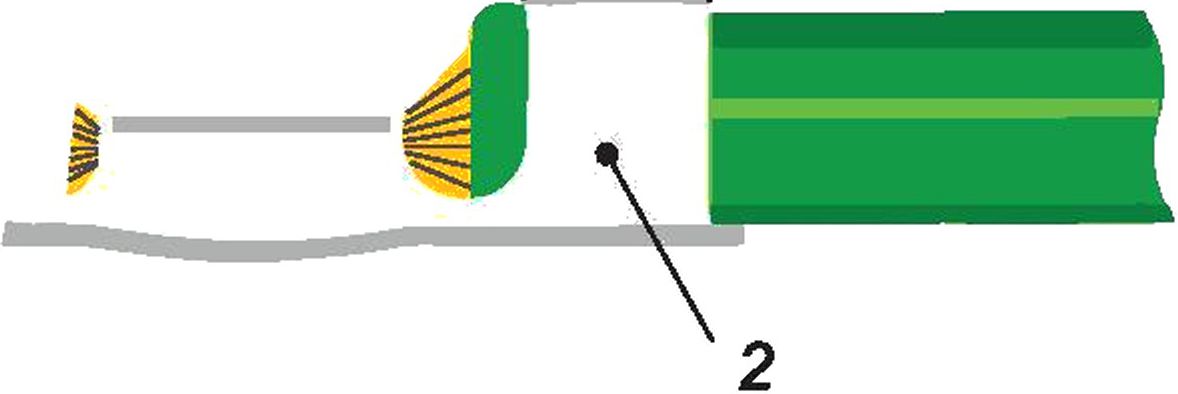
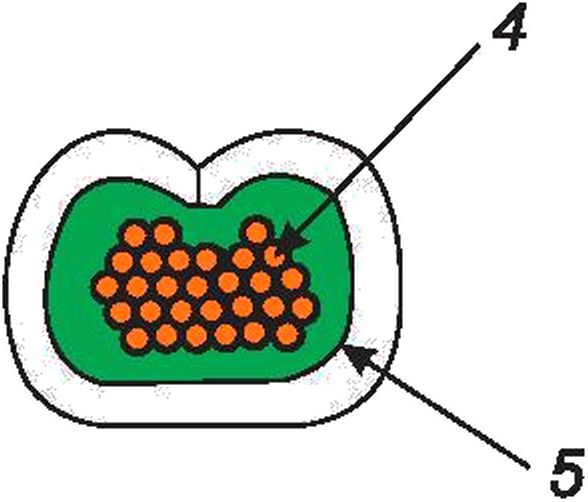
1 В тех случаях, когда хвостовик оснащен зажимом для изоляции, его форма также изменяется путем сжатия обжимным устройством для закрепления изоляции провода.
2 На рисунке 11 приведены примеры зажима для изоляции.
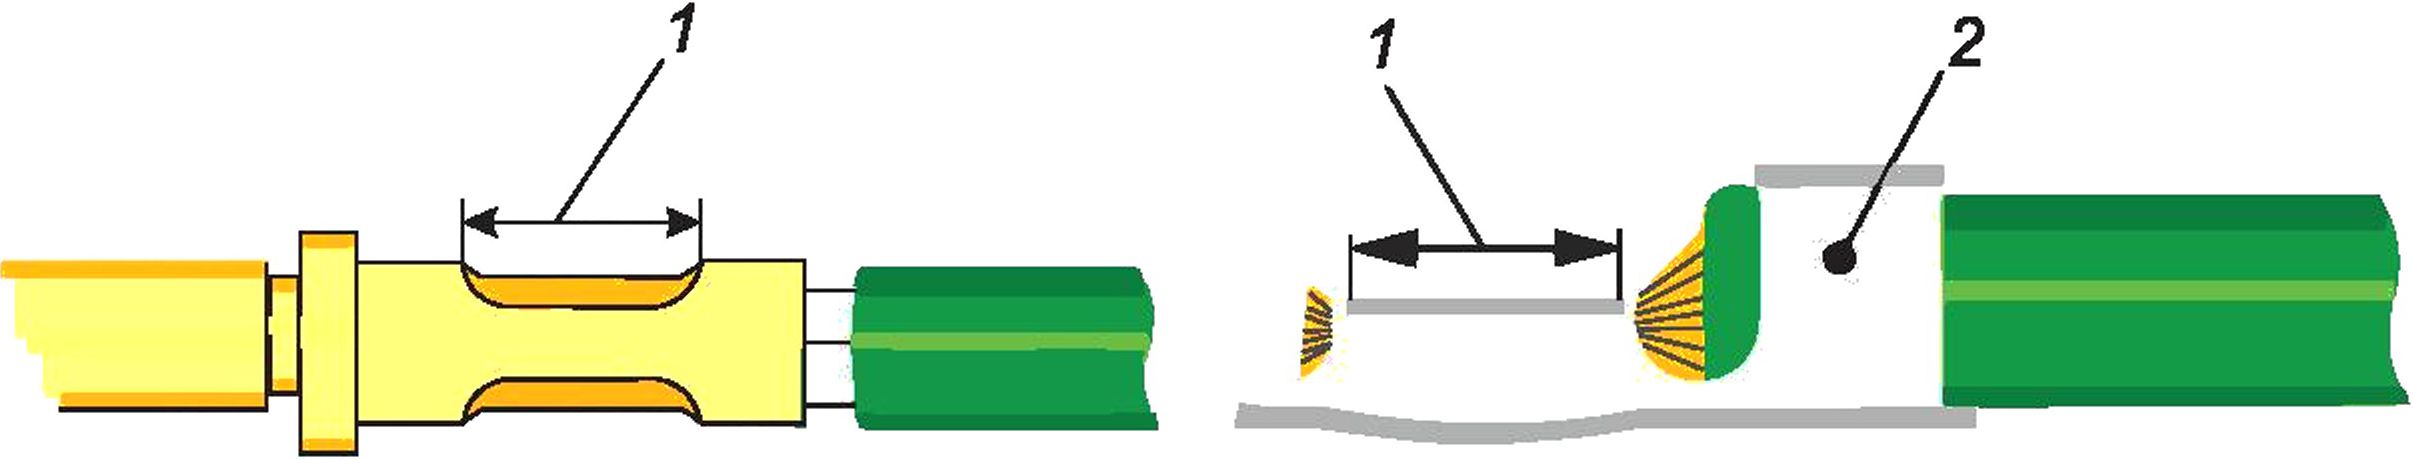
а) Хвостовик закрытого типа
б) Хвостовик открытого типа
в) Зажим для изоляции
1 — зона обжатия; 2 — зажим для изоляции; 3 — зона зажима для изоляции; 4 — жилы проводов; 5 — изоляция Рисунок 11 — Зоны обжатия
3.30
контрольное отверстие контакта (crimp inspection hole): Отверстие в хвостовике, позволяющее контролировать положение жил.
[Адаптировано из ГОСТ IEC 60050-581—2015, статья 581-27-06]
3.31 сортамент жилы в хвостовике (crimp barrel wire range): Группа типоразмеров по номинальному сечению, начиная с наименьшего, заканчивая наибольшим, соответствующая хвостовику, как установлено изготовителем хвостовика.
3.32________________________________________________________________________________________________
номинальная площадь поперечного сечения (nominal cross-sectional area): Значение, идентифицирующее определенный размер жилы, но не подлежащее проверке непосредственным измерением.
[Адаптировано из ГОСТ 22483—2021, пункт 2.2]
Примечание — Для каждого конкретного размера жилы в соответствии с ГОСТ 22483 установлено требование по максимальному значению электрического сопротивления.
3.33 фактическая площадь поперечного сечения [geometric (actual) cross-sectional area]: Значение, определяющее фактический размер провода: произведение количества жил в проводах на площадь поперечного сечения одной жилы.
8
ГОСТ Р 72182.2—2025
3.34
многопроволочная жила (stranded conductor): Токопроводящая жила, состоящая из нескольких проволок, все или некоторые из которых намотаны в виде спирали.
[Адаптировано из ГОСТ IEC 60050-151—2014, статья 151-12-36]
Примечание — Многопроволочная жила, согласно классификации по ГОСТ 22483, имеет класс 2. Количество проволок и их диаметр см. в [2].
3.35 обжимная воронка (crimp funnel): Часть зоны обжима, выполненная таким образом, чтобы предотвратить обрыв отдельных проволок жил во время обжима.
Примечания
1 Обжимная воронка может быть входной или выходной.
2 В некоторых стандартах используют термины «трубка» или «раструб».
3 См. рисунок 12 в качестве примера обжимной воронки.
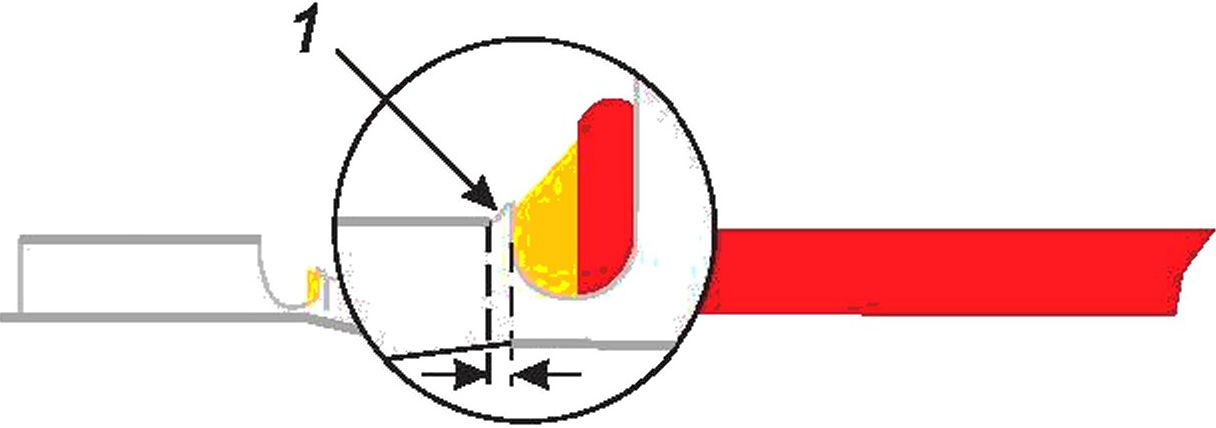
1 — обжимная воронка
Рисунок 12 — Пример обжимной воронки
3.36 глубина обжима (crimp depth): Расстояние, на которое часть устройства проникает в хвостовик.
3.37 изготовитель (manufacter): Предприниматель или юридическое лицо, ответственное технически за проектирование, изготовление и поставку указанного оборудования.
Пример — Изготовитель обжимного соединения, обжимного контакта, наконечника, сращивания, обжимного устройства, токопроводящих жил.
Примечание — Изготовитель обжимных соединений также является потребителем всех материалов и инструментов, необходимых для изготовления обжимного соединения.
3.38 пользователь (user): Физическое или юридическое лицо, ответственное за закупку определенного оборудования и имеющее полномочия в определении типа и класса оборудования, а также любых изменений или ограничений.
Пример — Пользователь обжимного соединения, обжимного контакта, наконечника, сращивания, обжимного устройства, проводов.
Примечания
1 Пользователь обжимного контакта или наконечника либо сростка является также пользователем обжимного устройства и провода, когда становится изготовителем соединений при помощи обжима.
2 Пользователь соединения при помощи обжима не обязательно является его изготовителем.
3.39 индикатор отклонения процесса; ИОП (process indicator, PID): Обнаруживаемое отклонение, не выходящее за допустимые отклонения, поэтому считающееся соответствующим требованиям.
Примечание — При наличии ИОП необходимо корректировать процесс, потому что их множество будет считаться сбоем, даже если отдельные ИОП находятся в пределах допустимого значения.
4 Качество изготовления
Изготовитель обжимных наконечников или какого-либо компонента (например, обжимных контактов, нескольких разъемов для одного и того же устройства), использующего такие наконечники, должен предоставить инструкцию по сборке соединений при помощи обжима.
Соединения необходимо тщательно и квалифицированно обжимать в соответствии с действующей практикой.
Приложение А содержит практические рекомендации для оценки качества изготовления.
9
ГОСТ Р 72182.2—2025
Примечание — В некоторых отраслях промышленности (например, автомобильной, аэрокосмической, морской, ядерной, военной) используют стандарты качества изготовления, которые допускается использовать по соглашению между изготовителем и пользователем.
5 Предварительные условия перед базовой программой испытаний
5.1 Классификация по классу конечного изделия
5.1.1 Общие положения
По аналогии с ГОСТ Р МЭК 61191-1, распространяющегося на узлы печатных плат, который устанавливает общие требования к паяным электрическим и электронным компонентам, в настоящем стандарте, распространяющемся на технологии соединений без пайки, электрические и электронные узлы, которые предназначены для таких непаянных соединений при помощи обжима, классифицируют по предназначению использования конечного изделия.
Установлены три основных класса конечных изделий, отражающие различия в технологичности, требованиях к функциональным характеристикам и частоте проверки (инспектирования или испытаний).
Поскольку оборудование разных классов может частично совпадать, изготовитель изделия конечного назначения указывает соответствующий класс изделия для требуемых соединений при помощи обжима в соответствии с настоящим стандартом, а изготовитель этих соединений применяет соответствующие требования к испытаниям.
Допускается, что эта классификация влияет на некоторые требования.
5.1.2 Класс А. Электрические и электронные изделия общего применения^
Этот класс распространяется на электрические и электронные изделия общего назначения. Он включает в себя потребительские товары, компьютеры и компьютерную периферию бытового и аналогичного применения, а также аппаратное обеспечение, подходящее для приложений, где основным требованием является функциональность готовой сборки.
5.1.3 Класс В. Специализированные электрические и электронные изделия^
К этому классу относят электрические и электронные изделия для специальных применений, где высокая производительность, длительный срок службы и бесперебойное обслуживание желательны, но не обязательны. Например, средства связи, сложные офисные машины и оборудование. Как правило, среда конечного использования не приводят к сбоям.
5.1.4 Класс С. Высококачественные электрические и электронные изделия^
К этому классу относят электрические и электронные сборочные изделия, для которых постоянная работоспособность или производительность по требованию обязательна. Недопустимы простои оборудования; допускается, что среда конечного использования особенно суровая, а оборудование функционирует по мере необходимости. Например, системы жизнеобеспечения и другие критически важные системы.
5.2 Предварительные условия для обжимных устройств
Обжимные устройства выбирают в соответствии с инструкциями изготовителя обжимного контакта (или наконечника, или сращивания), неотъемлемой частью которого является хвостовик.
Допускается использование устройств других изготовителей кроме рекомендованных изготовителем обжимных контактов (или наконечников, или сращиваний), совместимых с требованиями к обжимке хвостовиков, под ответственность изготовителя соединений при помощи обжима, который несет ответственность за квалификацию в соответствии с настоящим стандартом.
Обжимные устройства используют и проверяют в соответствии с инструкциями изготовителя устройства.
Устройства должны обеспечивать надежное соединение в течение всего срока службы.
Обжимное устройство оснащают соответствующими матрицами. В тех случаях, когда матрицы регулируются, необходимо использовать правильную настройку для обжима хвостовика.
Ручные обжимные инструменты оснащают полноцикловым механизмом обжатия.
1> Классы и методы определения и соответствия им приведены в серии стандартов ГОСТ Р МЭК 61192 под общим наименованием «Печатные узлы. Требования к качеству».
10
ГОСТ Р 72182.2—2025
Регулируемые обжимные устройства для автоматических или полуавтоматических обжимных машин оснащают полноцикловым механизмом обжатия или эквивалентным защитным механизмом.
Необходимо следить за правильностью установки и регулировки.
Примечание — Для получения подробной информации о полноцикловом механизме обжатия см. А.2 е).
Устройства оценивают путем испытания соединений при помощи обжима, выполненных с помощью этого устройства.
Некоторые конечные области применения соединений, например установка в однополюсных или многополюсных соединителях, могут быть более чувствительны к чрезмерной осевой и/или поперечной деформации хвостовика после обжатия (проверяют с помощью испытания 16g по ГОСТ 28381—89, 8.2.2 и 8.3.2). В таких случаях рекомендуют использование фиксатора для обжимного устройства, чтобы избежать деформаций, которые могут возникнуть при неправильном расположении устройства на хвостовике. См. инструкции изготовителя хвостовиков.
5.3 Предварительные условия для хвостовиков
5.3.1 Материалы хвостовиков
Хвостовик должен состоять из меди или сплава с минимальным содержанием меди 57 %.
Примечание — Способность материала к пластической деформации без разрушения коррелирует с его пределом прочности при растяжении Rm. Ранее (неактуально) применялось требование Rm < 600 МПа, измеренное в соответствии с ГОСТ 1497.
Для соединений при помощи обжима, выполненных с использованием хвостовиков, изготовленных из материалов, соответствующих этим требованиям, применяют базовую программу испытаний, приведенную в 8.2 (см. также 6.1).
Допускается использование других материалов с подходящими характеристиками, например никель, сталь, нержавеющая сталь. Существует вероятность, что материалы с высоким коэффициентом удельного сопротивления (значения К, см. 7.4.1) или материалы, предел прочности которых превышает указанный выше предел прочности при растяжении, не подходят для определенных применений. В этих случаях применяют расширенную программу испытаний, приведенную в 8.3 (см. также 6.1).
5.3.2 Размеры хвостовиков
Размеры хвостовиков соответствуют размерам многожильных проводов, установленных в 5.4.
Примечание — Допускается расчет конструкции хвостовика на сортамент проводов.
5.3.3 Покрытие поверхности хвостовика
Различают хвостовики либо без покрытия, либо покрытые оловом, сплавами олова, серебром, золотом или палладием, на никелевой или медной подложке, в зависимости от необходимости применения; покрытие выполняет функцию диффузионного барьера.
В этих случаях применяют базовую программу испытаний, изложенную в 8.2 (см. также 6.1).
Поверхность очищают от загрязнений и коррозии. Данное требование проверяют путем внешнего осмотра, как описано в 7.1.
Допускается использование других материалов для нанесения покрытия, например никель (если только он не используется в качестве подложки), при условии, что пригодность материала доказана.
В этих случаях применяют расширенную программу испытаний, приведенную в 8.3 (см. также 6.1).
5.3.4 Конструктивные особенности хвостовика
Хвостовик конструируют таким образом, чтобы обжимное соединение было получено за счет деформации под давлением или изменения формы хвостовика вокруг зачищенного провода.
Примечание — Методы, при которых соединение осуществляется с помощью частей хвостовика, проходящих через изоляцию провода, в настоящем стандарте не рассматривают.
Используют следующие типы хвостовиков:
- неизолированные хвостовики открытого типа;
- предварительно изолированные или неизолированные хвостовики закрытого типа.
Не допускается наличие острых краев у хвостовиков, которые могут повредить провода.
Если хвостовик оснащен зажимом для изоляции, необходимо, чтобы общий диаметр изоляции провода соответствовал размерам зажима для правильного расположения провода в нем.
11
ГОСТ Р 72182.2—2025
5.4 Предварительные условия для проводов
5.4.1 Общие положения
Используют многопроволочные жилы (класс 2, 5 или 6 по ГОСТ 22483 в зависимости от инструкций изготовителя хвостовика). Допускается использование однопроволочной жилы диаметром от 0,25 до 3,60 мм (класс 1, определенный в соответствии с ГОСТ 22483), если это указано в технической документации на хвостовик или документации изготовителя, при условии, что ее пригодность была подтверждена с помощью расширенной программы испытаний, приведенной в 8.3.
Примечание — Для упрощения в настоящем стандарте определения «однопроволочные» и «многопроволочные» жилы соответствуют классам, определенным в ГОСТ 22483. «Многопроволочные» жилы определены как классы 2, 5 или 6 (класс 5 классифицируют как гибкие жилы, а класс 6 — гибкие жилы с гибкостью более, чем гибкость жил класса 5; класс 6 содержит большее количество проволок с меньшим диаметром, чем у жил класса 5, для достижения более высокой гибкости на конце провода за счет большей кажущейся площади поперечного сечения). «Однопроволочные» жилы соответствуют классу 1 в соответствии с ГОСТ 22483. ГОСТ 22483 не распространяется на жилы проводов, используемые в телекоммуникационной отрасли. Требования к ним приведены в [3].
5.4.2 Материалы жил
Следует использовать отожженную медь, имеющую относительное удлинение при разрыве, равное: - не менее 8 % для многопроволочных жил с диаметром отдельных проволок от 0,04 до 0,08 мм или
- не менее 13 % для многопроволочных жил с диаметром отдельных проволок более 0,08 мм.
Примечание — В [4] приведена информация о применении медных сплавов.
5.4.3 Размеры жил
Номинальная площадь поперечного сечения жилы класса 2, 5 или 6 по ГОСТ 22483 и по технической документации хвостовика или документации изготовителя находится в диапазоне от 0,05 до 10,00 мм2.
Диаметр жилы класса 1 по ГОСТ 22483 и по технической документации хвостовика или документации изготовителя находится в диапазоне от 0,25 до 3,60 мм.
Геометрическую (фактическую) площадь поперечного сечения рассчитывают и учитывают в случае разногласий по результатам испытаний.
Примечание — Данная информация касается таких испытаний, как, например, испытания на прочность при растяжении по 7.3.1.
Использование номинальной площади поперечного сечения вместо геометрического (фактического) допускается только в том случае, если все результаты соответствуют требованиям.
5.4.4 Покрытие поверхности жил
Используют жилы без покрытия или покрытые оловом, сплавами олова или серебром.
Поверхность должна быть очищена от загрязнений и коррозии. Данное требование проверяют путем внешнего осмотра, как описано в 7.1.
Допускается использование других материалов для нанесения покрытия, например никеля (если только он не используется в качестве подложки), при условии, что пригодность материала доказана. В этих случаях применяют расширенную программу испытаний, приведенную в 8.3 (см. также 6.1).
5.4.5 Изоляция провода
Изоляция должна легко сниматься с провода без изменения физических характеристик жил или отдельных проволок.
Для снятия изоляции с многопроволочных жил без ее повреждения требуется достаточная концентричность изоляции провода вокруг жилы с сердечником — не менее 60 %.
На рисунке 13 показано измерение толщины изоляции токопроводящей жилы (многожильной токопроводящей жилы) в соответствии с ГОСТ IEC 60811-201, а формула (1) обеспечивает расчет концентричности X.
12
ГОСТ Р 72182.2—2025
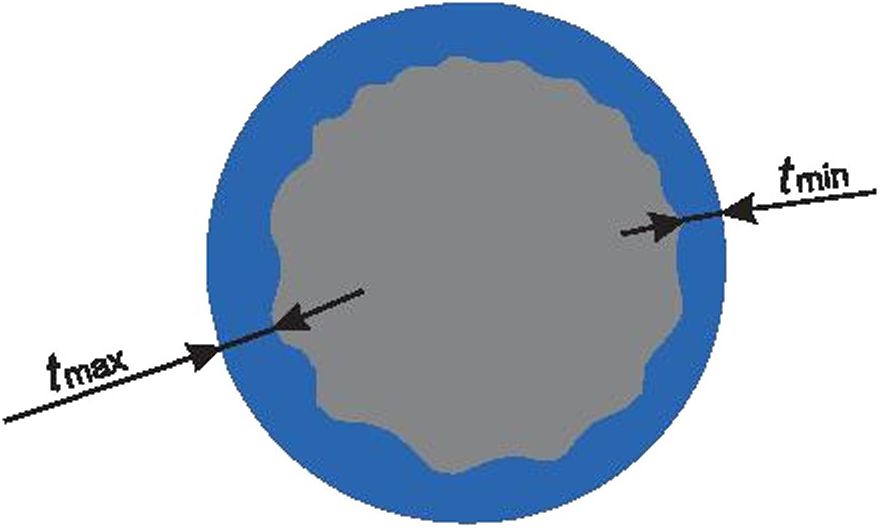
tain — минимальная толщина изоляции; fmax— максимальная толщина изоляции Рисунок 13 — Концентричность изоляции токопроводящих жил
Концентричность X рассчитывают по формуле
X = Imin-.100%.
‘max ' '
5.4.6 Обрезка и снятие изоляции с токопроводящей жилы
Жилы обрезают под прямым углом и без заусенцев с использованием подходящих режущих инструментов.
Токопроводящие жилы зачищают до нужной длины в соответствии с инструкцией изготовителя хвостовика.
После зачистки изоляцию токопроводящей жилы удаляют с провода без изменения или повреждения физических свойств жил.
Допускается наличие отметин на изоляции токопроводящей жилы от инструмента для зачистки при условии, что изоляция повреждена не более чем на 20 % толщины стенки.
Не допускается, чтобы проволоки зачищенной части жилы были сильно повреждены, например частично или полностью оборваны.
Зазубрины или царапины на отдельных проволоках, которые составляют менее 10 % от диаметра жилы, не рассматривают как повреждение жилы. Допустимое общее повреждение жилы соответствует значениям таблицы 1, основанной на классификации по конечному изделию по 5.1.
Допустимое повреждение жилы не превышает 6 % от геометрической (фактической) площади поперечного сечения жилы, что определяют расчетным путем. Если допустимое повреждение превышает 6 %, значения таблицы 1 не применяют.
Таблица 1 — Допустимое повреждение проволоки
Количество проволок | Максимальное допустимое количество поврежденных проволок в виде надрезов или отрезанных полностью | ||
Класс А | Класс В | Класс С | |
1 | Отсутствие повреждений, превышающих 10 % диаметра токопроводящей жилы | ||
От 2 до 6 включ. | 0 | 0 | 0 |
От 7 до 15 включ. | 1 | 1 | 0 |
От 16 до 25 включ. | 3 | 2 | 1 |
От 26 до 40 включ. | 4 | 4 | 3 |
От 41 до 60 включ. | 5 | 5 | 4 |
От 61 до 120 включ. | 6 | 6 | 5 |
Св. 121 | 6 | 6 | 5 |
В проводах, предназначенных для использования при напряжении 6 кВ и более, не должно быть поврежденных проволок. В проводах с гальваническим покрытием при наличии визуальной аномалии, при которой не виден основной металл, это не считают повреждением проволок. Зазубрины или царапины диаметром менее 10 % от диаметра токопроводящей жилы не считают повреждением проволоки. | |||
13
ГОСТ Р 72182.2—2025
Зачищенная часть токопроводящей жилы должна быть чистой и без частиц изоляции.
Скрутка проводов должна быть правильной. Если повив был нарушен, его можно восстановить легким надавливанием с легким вращением, чтобы обеспечить первоначальный повив и компактность проволок.
За исключением действий по уплотнению проволок, таких как легкое скручивание или надавливание, необходимо сохранять структуру параллельного повива. Не допускается чрезмерное скручивание токопроводящих жил при обжимных соединениях, так как это приведет к увеличению диаметра токопроводящей жилы.
Не допускается, чтобы многопроволочные токопроводящие жилы или пучок токопроводящих жил были:
- скручены с усилием, превышающим требуемое для восстановления первоначальной структуры повива,
- спаяны или залужены в зоне, предназначенной для обжимного соединения.
В таблице А.1 приведены допустимые состояния зачищенных многопроволочных токопроводящих жил. Состояние зачищенных токопроводящих жил, обозначенное как ИОП, соответствует требованиям, но процесс необходимо контролировать и регулировать.
В таблице А.2 приведены некоторые примеры дефектных состояний при зачистке.
5.5 Предварительные условия для соединения при помощи обжима
5.5.1 Совместимость комбинаций
Необходима совместимость комбинации обжимного устройства (включая соответствующие обжимные матрицы и, где указано, соответствующий фиксатор контактов или позиционер), хвостовика и токопроводящей жилы или нескольких токопроводящих жил.
5.5.2 Расположение жил
Необходимо правильно располагать жилы в хвостовике, т. е. на нужной глубине. Правильность расположения проверяют следующим образом:
- для хвостовиков открытого типа или закрытого типа с возможностью контроля, например, смотровым отверстием — визуально;
- для хвостовиков закрытого типа без возможности контроля — косвенным путем (измеряя возможную глубину вставки хвостовика, длину зачистки токопроводящей жилы и расстояние между концом хвостовика и началом изоляции токопроводящей жилы).
Необходимо, чтобы все неповрежденные проволоки жилы находились внутри хвостовика с учетом допустимого повреждения проволок, указанного в таблице 1.
Примечание — Для соединений при помощи обжима, состоящих из более чем одной токопроводящей жилы, см. А.5.2.
5.5.3 Расположение обжима
Место обжима необходимо правильно располагать относительно хвостовика. Обычно это достигается с помощью подходящего фиксатора контактов или позиционера для контроля правильного положения матриц.
Примечание — Неправильное расположение обжима может стать причиной повреждения и/или деформации хвостовика обжимного контакта, что может нарушить правильную фиксацию обжатого соединения в специальной полости однополюсной или многополюсной соединительной вставки. См. также 5.2.
5.5.4 Деформация контакта
Необходимо, чтобы деформация хвостовика контакта после обжима находилась в пределах, указанных в технической документации изделия.
5.5.5 Требования к обжимным соединениям с более чем одной жилой в хвостовике
При выполнении обжимных соединений с более чем одной жилой в хвостовике необходимо:
- подобрать комбинацию жил, зоны обжима хвостовика и используемое обжимное устройство;
- соблюдать соответствие требованиям растягивающего усилия каждой жилы обжимного соединения;
- проводить механические и электрические испытания на каждой жиле при обжатии двух или более жил в соответствии с требованиями;
- подбирать комбинацию жил;
14
ГОСТ Р 72182.2—2025
- располагать жилу с наименьшей номинальной площадью поперечного сечения, насколько это технически возможно, в нижней части хвостовика для соединений с хвостовиком открытого типа.
Многожильные обжимные соединения выполняют с одинаковыми номинальными сечениями и диаметрами токопроводящих жил.
При обжиме многопроволочных токопроводящих жил с различными диаметрами отдельных жил для многократного обжима при соединении необходимо соблюдать соотношение диаметров, указанное на рисунке 14.
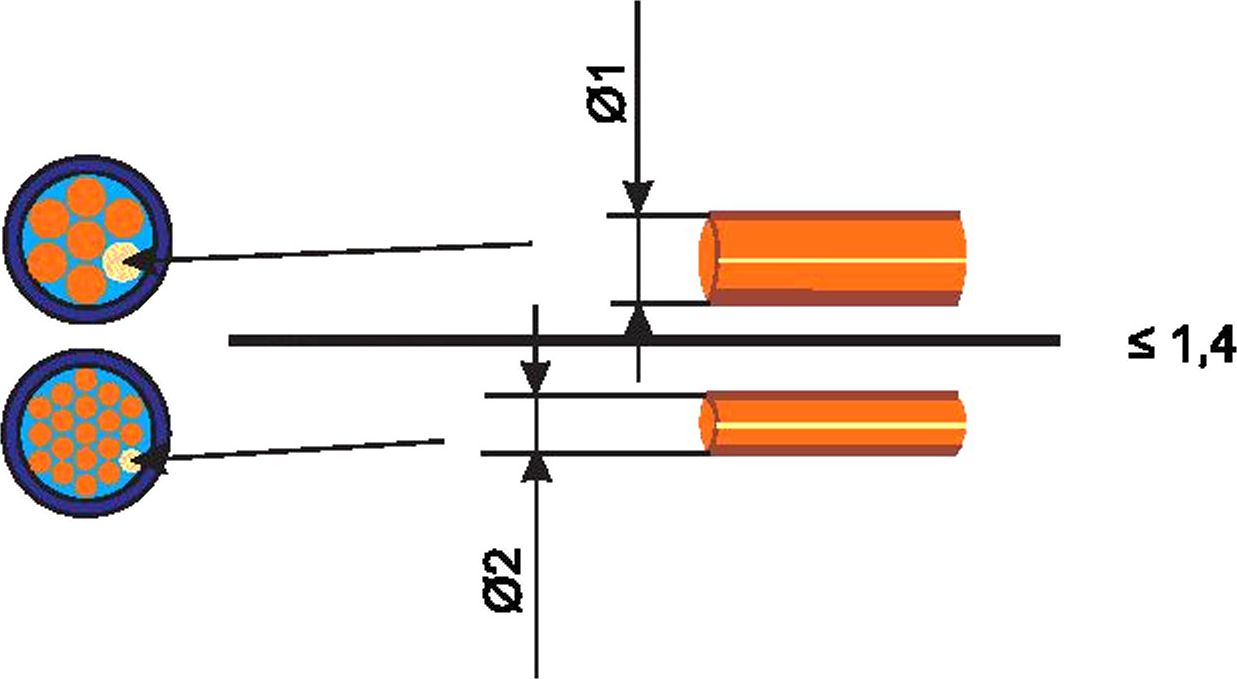
Рисунок 14 — Соотношение диаметров при обжиме токопроводящих жил с разными диаметрами отдельных жил
Отношение наибольшего диаметра отдельной проволоки (01) к наименьшему диаметру отдельной проволоки (02) меньше или равно 1,4.
5.5.6 Регулировка номинального сечения жилы относительно хвостовика
Не всегда есть возможность отрегулировать усилие обжима в соответствии с различными номинальными сечениями, если хвостовики предназначены для работы с определенным диапазоном номинальных сечений. Особенно необходимо регулировать высоту обжима для ручных обжимных инструментов с концевым упором.
Необходимо применять следующие требования:
- следует обжимать только жилы с номинальным сечением, соответствующим площади хвостовика;
- исключения допускаются только в том случае, если устройство позволяет регулировать высоту обжима в пределах заданного диапазона (указанного изготовителем хвостовика) в соответствии с установленными требованиями;
- необходимо регулировать номинальное сечение жил, если хвостовик обжимается с помощью устройств, например ручных обжимных инструментов, которые не позволяют регулировать различные сечения (например, с помощью присадочных проволок). Номинальное сечение жил увеличивают до максимального значения заданной площади хвостовика.
5.5.7 Обжимные контакты и наконечники
5.5.7.1 Общие положения
В настоящем стандарте термины «обжимной наконечник», «обжимной контакт», «обжимное соединение» и т. д. используют как для обжимных кабельных наконечников, так и для обжимных контактов.
5.5.7.2 Кольцевые наконечники с хвостовиком открытого типа с зажимом для изоляции или без
Обжимные контакты для использования в качестве В-обжима обычно представляют собой штампованные в виде ленты изделия открытого типа, как показано на рисунке 15.
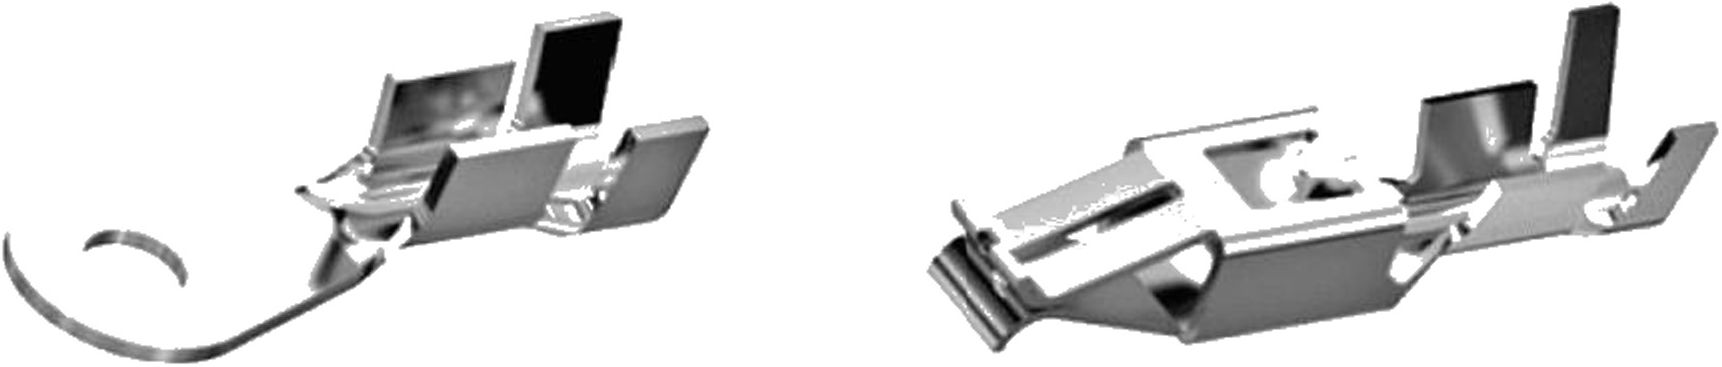
Рисунок 15 — Примеры штампованных обжимных контактов для автоматического производства
15
ГОСТ Р 72182.2—2025
В-образный обжим, представленный на рисунках 16 и 17, является разработкой для массового промышленного производства. Однако из-за конструкции открытого типа В-образный обжим имеет недостатки, такие как внутреннее усилие или неустойчивое положение в матрицах, из-за чего требуются тщательная регулировка устройства и соответствующий контроль качества.
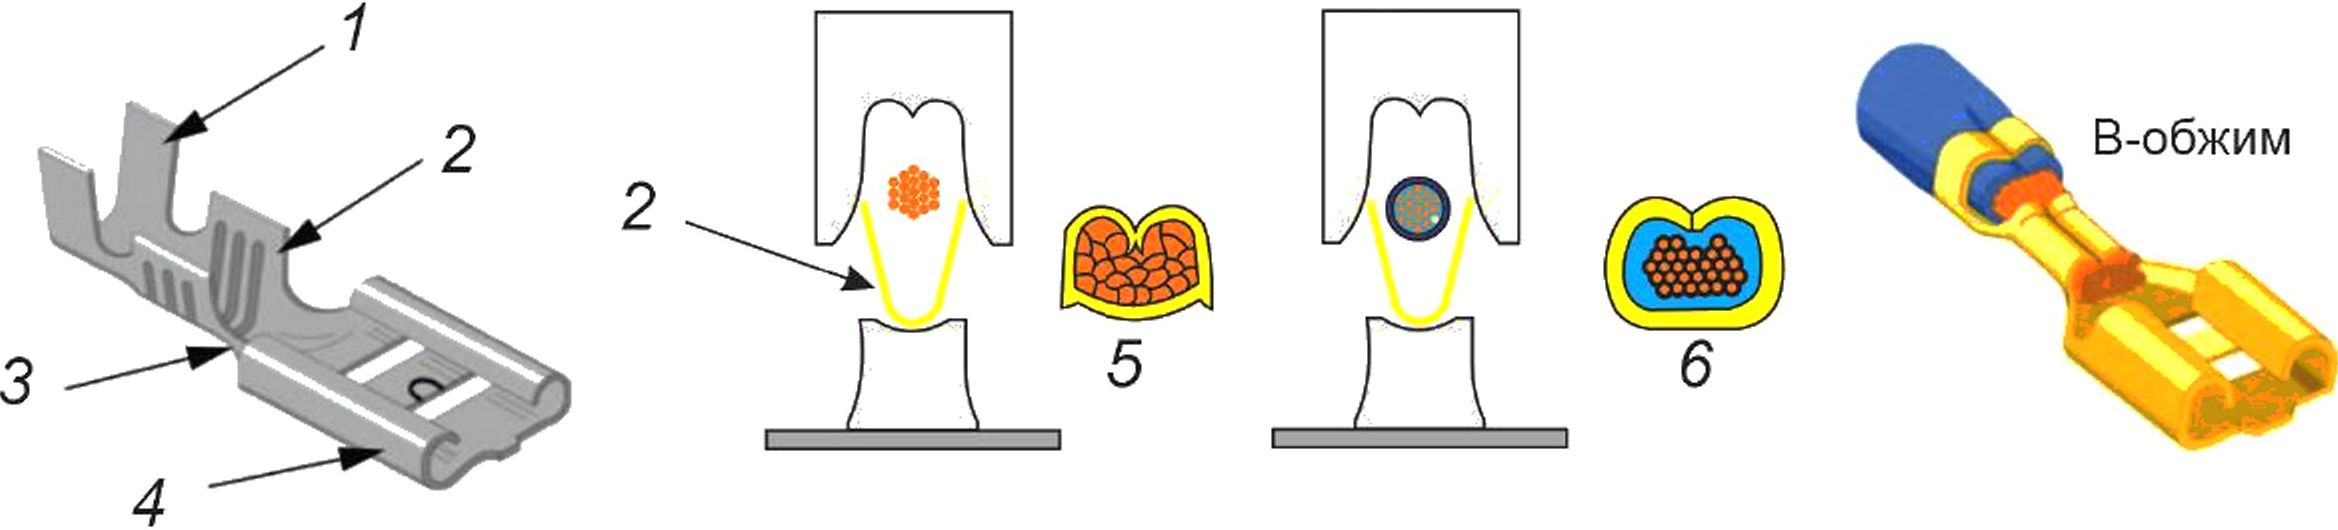
1 — лапки зажима для изоляции; 2 — лапки зажима для токопроводящей жилы; 3 — переходный элемент; 4 — площадь контакта; 5 — обжатие токопроводящей жилы; 6 — зажим для изоляции
Рисунок 16 — Штампованный В-образный обжимной контакт открытого типа с формой пуансона и формой после обжатия
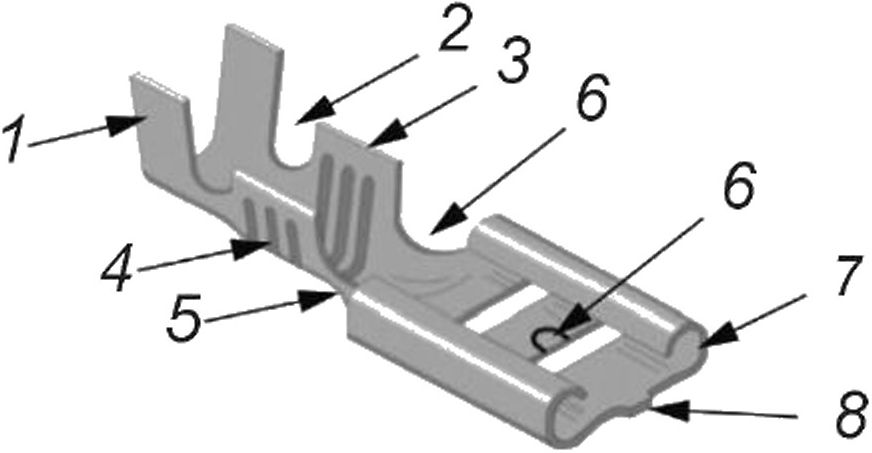
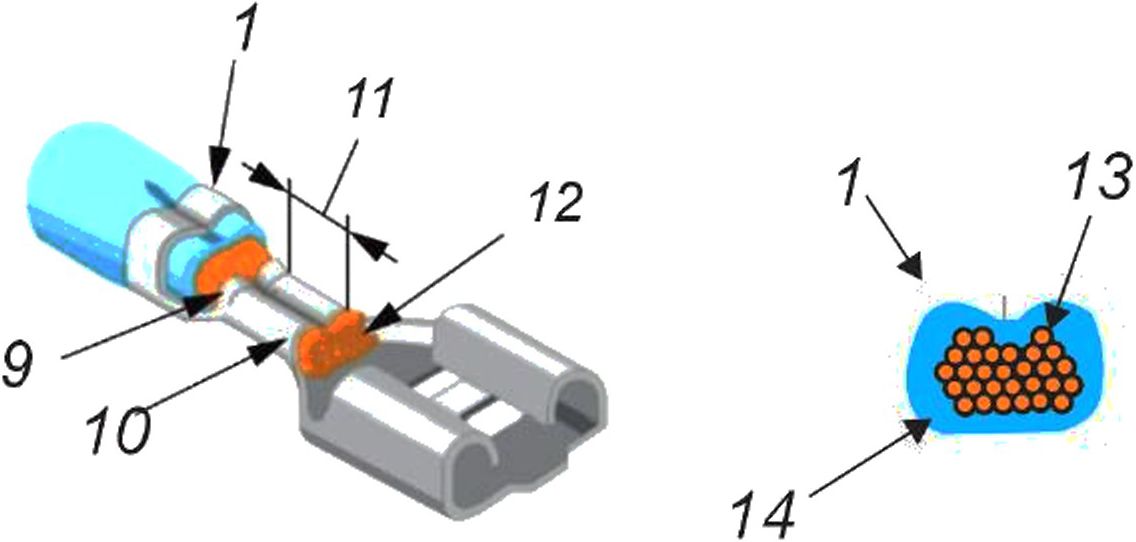
1 — лапки зажима для изоляции; 2 — окно для проверки изоляции; 3 — лапки зажима для токопроводящей жилы; 4 — канавки штамповки; 5 — переходный элемент; 6 — блокировка контакта; 7 — площадь контакта; 8 — упор; 9 — входная воронка;
10 — выходная воронка; 11 — зона обжатия; 12 — выступ жил; 13 — проволоки жил; 14 — изоляция токопроводящей жилы
Рисунок 17 — Обозначения на обжимном контакте открытого типа (В-образный обжим)
5.5.7.3 Обжимные матрицы для хвостовиков закрытого типа На рисунке 18 показаны примеры обжимных матриц.
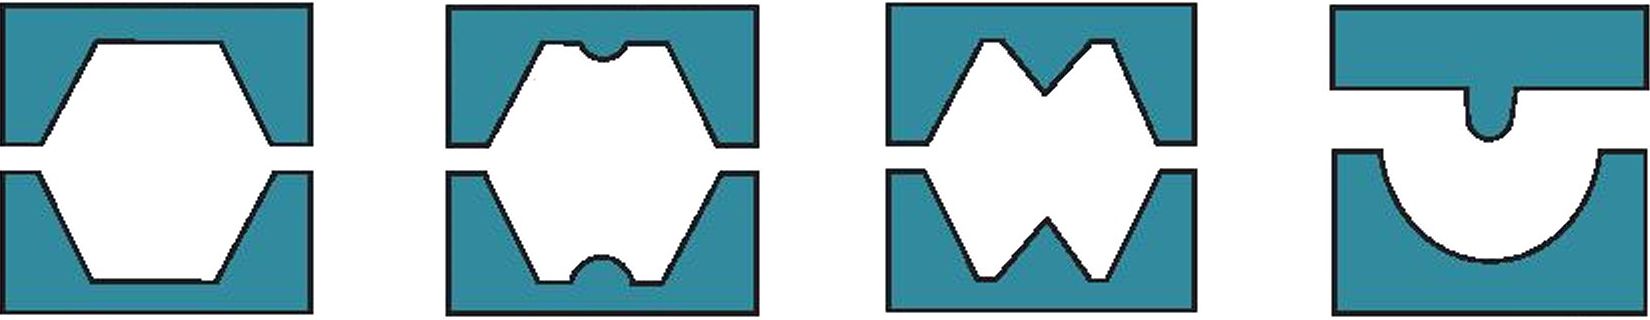
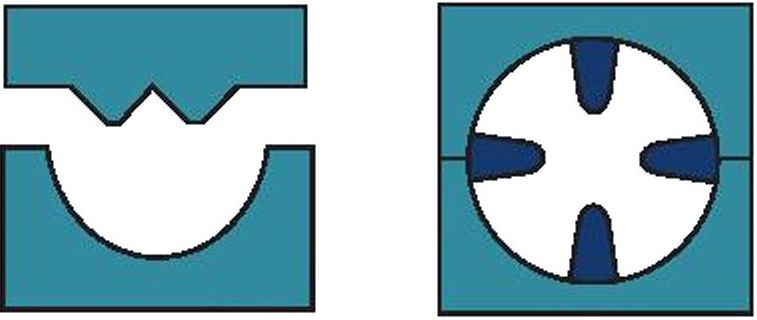
6
1 — гексагональная; 2 — гексагональная с вдавливанием; 3 — WM; 4 — трапециевидная; 5 — двухконтурная;
6 — четырехточечная
Рисунок 18 — Примеры наиболее распространенных обжимных матриц (пресс)
5.5.7.4 Хвостовик закрытого типа (штампованные обжимные кабельные наконечники)
Кольцевые обжимные кабельные наконечники (неизолированные), подобные тем, которые описаны в [5] и показаны на рисунке 19, изготавливают с помощью штамповки металлических листов и прочно спаивают шов хвостовика.
Диапазон номинальных сечений их жил составляет от 0,1 до 300,0 мм2.
Примечание — В настоящем стандарте указаны площади поперечного сечения до 10 мм2 включительно.
16
ГОСТ Р 72182.2—2025
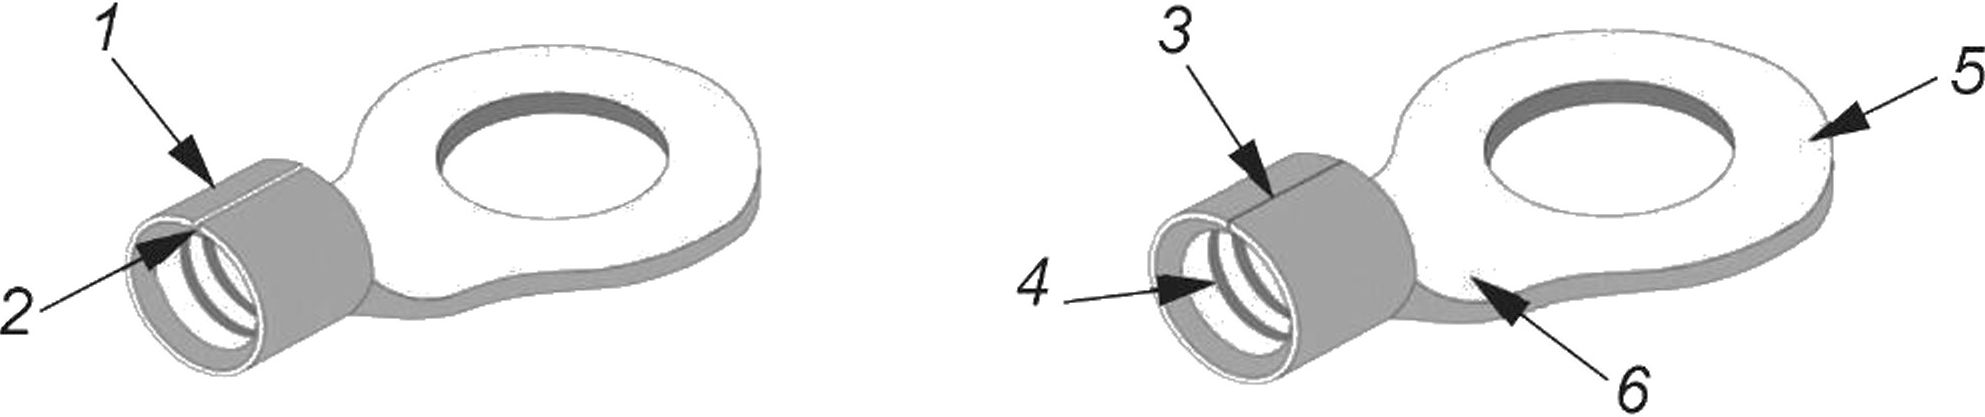
а) Исполнение с неспаянным швом
б) Исполнение со спаянным швом (в соответствии с настоящим стандартом)
1 — штампованный хвостовик закрытого типа; 2 — неспаянный шов; 3 — спаянный шов; 4 — канавки штамповки; 5 — площадь контакта (кольцо); 6 — переходный элемент (переходная площадь)
Рисунок 19 — Штампованный хвостовик закрытого типа (обжимной кабельный наконечник)
Типичные формы обжима для кабельных наконечников такого типа показаны на рисунке 20; на рисунке 21 приведены примеры обжимных матриц для хвостовиков закрытого типа.
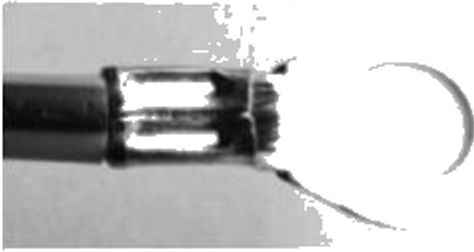
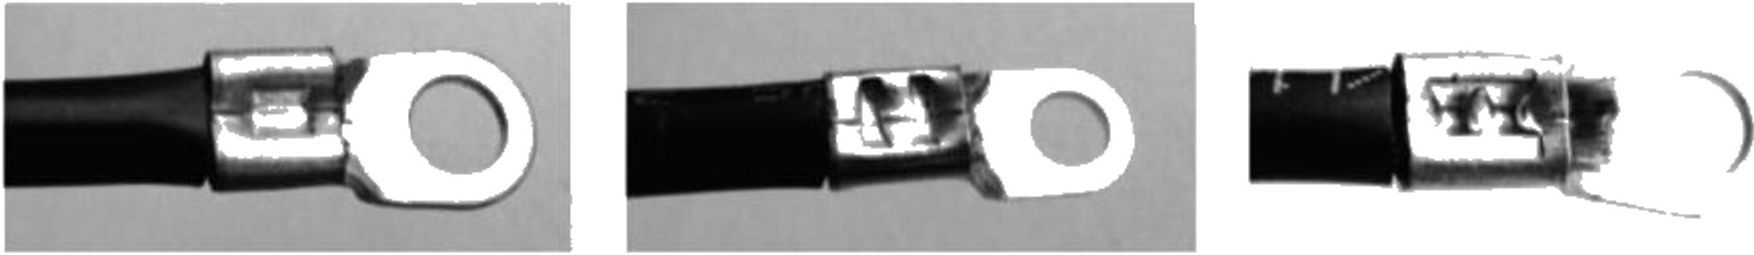
Рисунок 20 — Примеры обжима хвостовиков закрытого типа
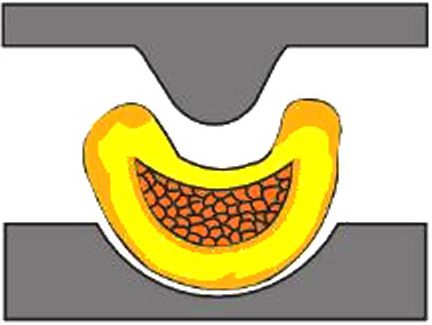
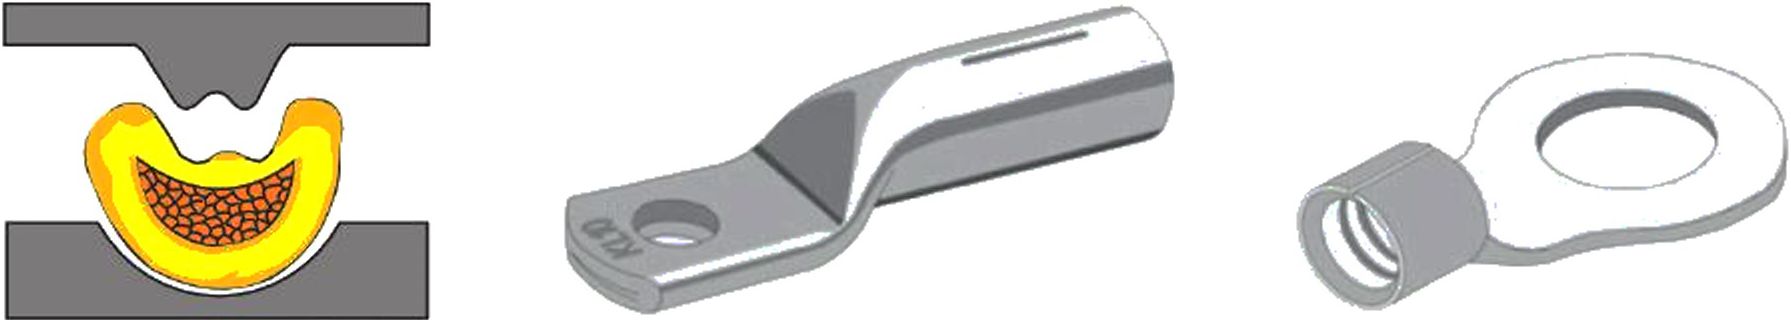
а) Трапециевидная
б) Овальная двухконтурная
в) Кольцевой наконечник а) Кольцевой наконечник из медной луженой трубы
Рисунок 21 — Примеры обжимных матриц для хвостовиков закрытого типа
5.5.7.5 Хвостовик закрытого типа (изготовленный из труб)
Кабельные наконечники, изготовленные из труб, являются недорогим вариантом более длинных
и толстостенных обжимных кабельных наконечников. Они изготовлены из отрезанной и штампованной трубы (см. например, [6]).
Еще более дешевый вариант представляют хвостовики закрытого типа с открытым концом в направлении контакта для выступа проволоки с номинальным сечением от 0,5 до 240,0 мм2 [см. рисунок 21 г)] — шов запаивают (см. например, [4]).
Необходимы различные конструкции для использования жил классов 5 и 6 в соответствии с ГОСТ 22483.
На рисунке 22 показаны примеры кольцевых и вилочных трубчатых кабельных наконечников для жил класса 5.
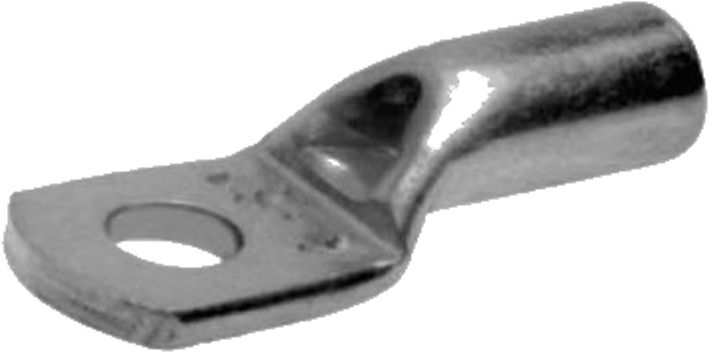
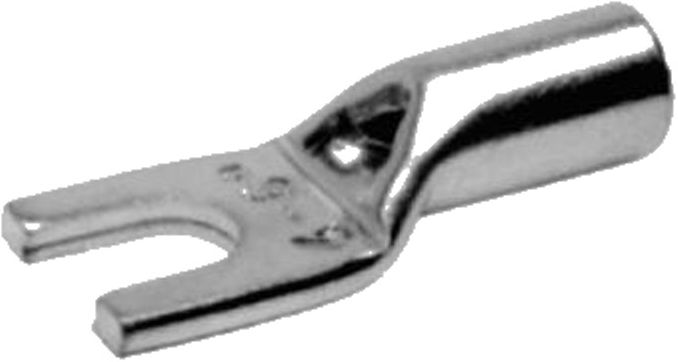
Рисунок 22 — Кабельные наконечники, изготовленные из труб, для жил класса 5
17
ГОСТ Р 72182.2—2025
На рисунке 23 показаны примеры трубчатого кабельного наконечника и кабельная гильза для жил класса 6.
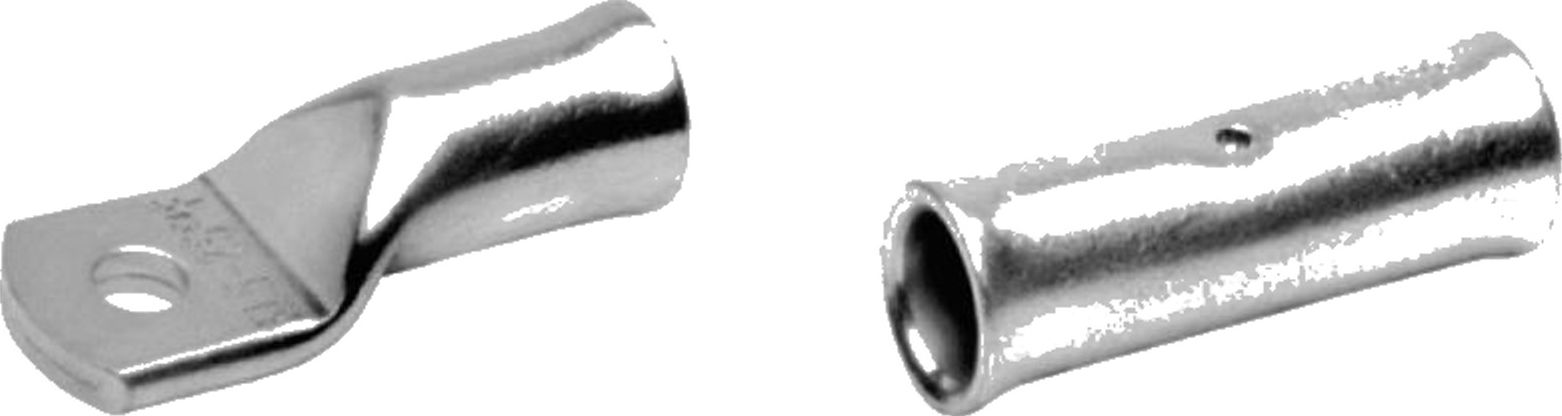
Рисунок 23 — Кабельные наконечники, изготовленные из труб, для жил класса 6
Примечание — В настоящем стандарте не рассматриваются кабельные наконечники, представленные на рисунках 21 в), 22 и 23 (слева).
5.5.7.6 Хвостовик закрытого типа (обработанные контакты для четырехточечного обжима)
Форма обжимных контактов, как показано на рисунке 24, обеспечивает максимально возможную передачу электроэнергии и в то же время занимает малую площадь.
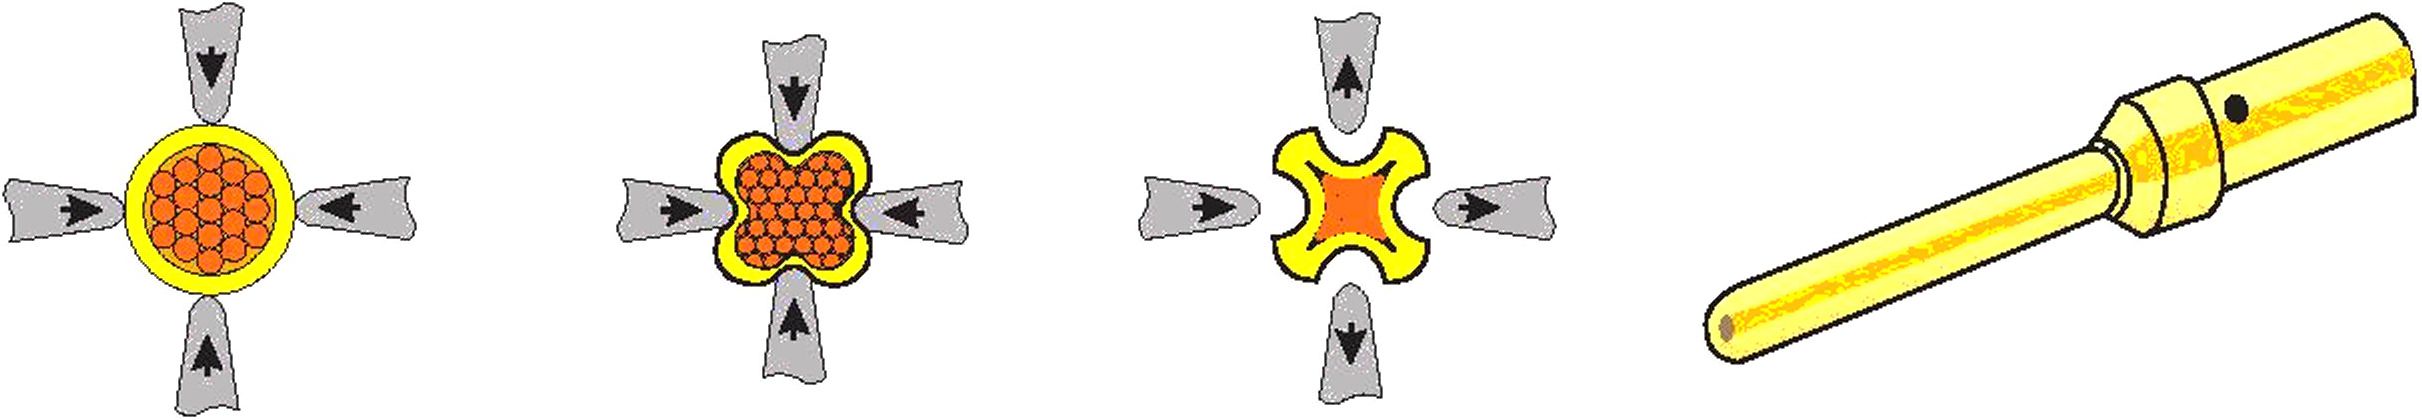
Рисунок 24 — Процесс четырехточечного обжима с помощью регулировки устройства
5.5.7.7 Предварительно изолированный хвостовик закрытого типа (штампованные обжимные кабельные наконечники)
На рисунке 25 показана схема предварительно изолированных штампованных обжимных кабельных наконечников.
На рисунке 26 показаны примеры таких наконечников в двух исполнениях: а) с ПВХ-изоляцией и б) с металлической изоляцией.
На рисунке 27 показаны примеры предварительно изолированных обжимных кабельных наконечников в виде ленты с различными вариантами подачи для использования в машинной обработке в быстросменных обжимных устройствах.
Очевидно, что из-за конструкции хвостовиков невозможно визуально осмотреть зону обжима и измерить высоту обжима.
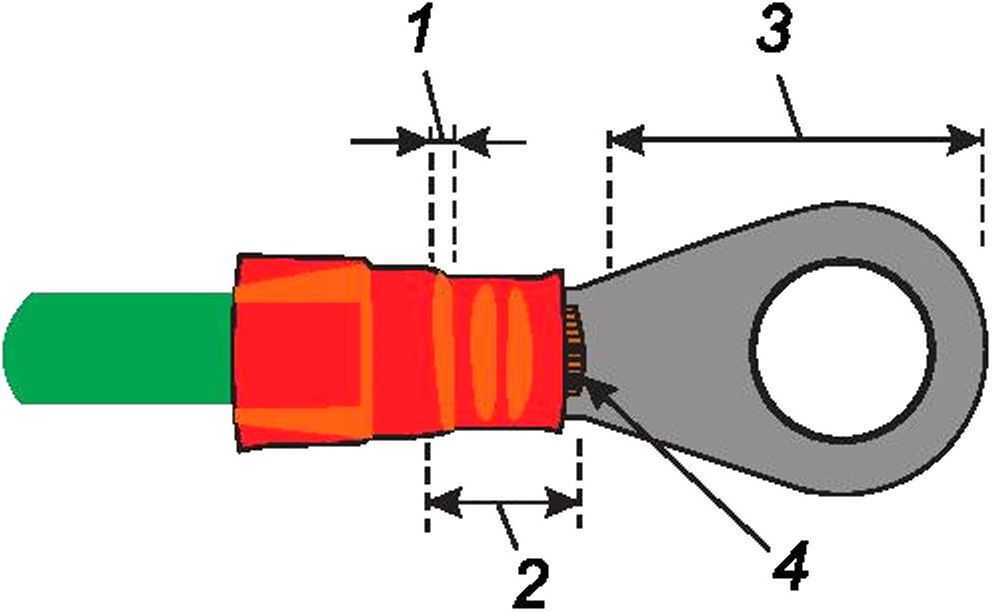
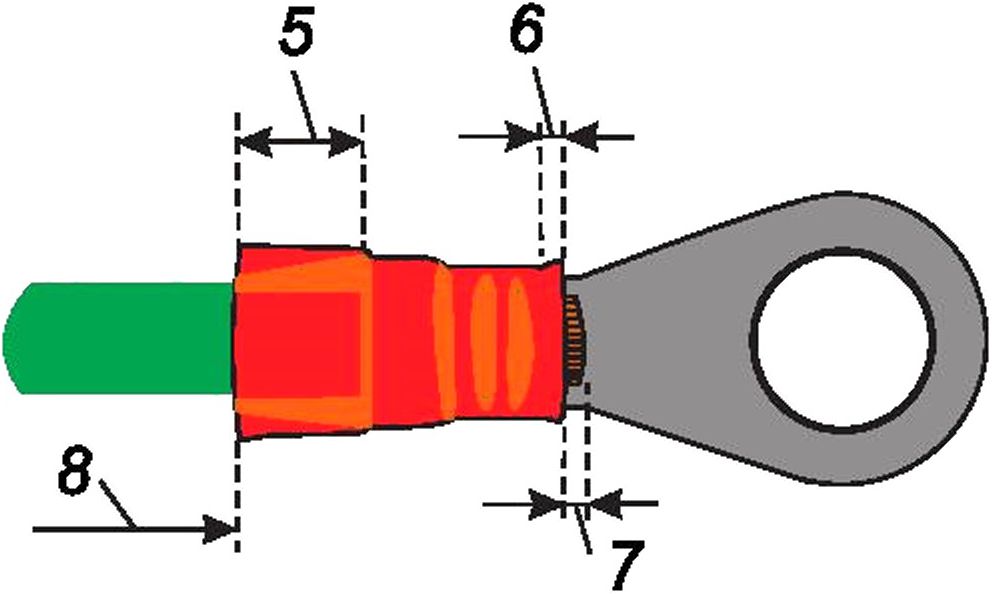
1 — входная воронка зажима провода (не видна); 2 — зона обжима; 3 — площадь контакта; 4 — выступ жил; 5 — изоляция наконечника; б — выходная зона обжима (не видна); 7 — выступ жил; 8— изолированная токопроводящая жила
Рисунок 25 — Схема предварительно изолированных штампованных обжимных кабельных наконечников
18
ГОСТ Р 72182.2—2025
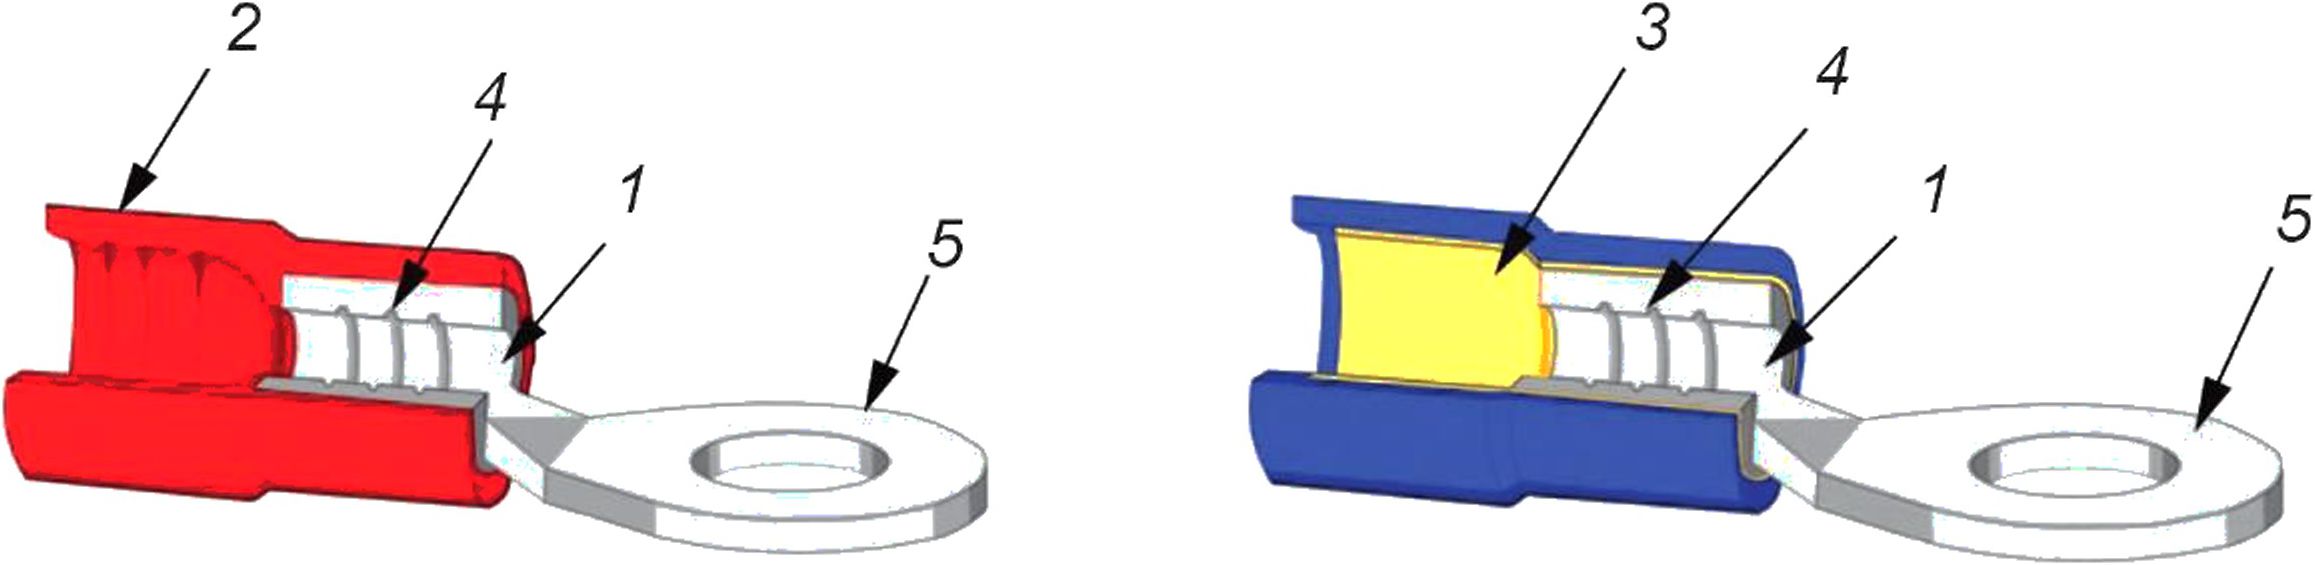
а) Исполнение с ПВХ-изоляцией б) Исполнение с металлической изоляцией
1 — хвостовик; 2 — ПВХ-изоляция; 3 — металлическая изоляция; 4 — канавки штамповки; 5 — площадь контакта (кольцо) Рисунок 26 — Различные исполнения предварительно изолированных кабельных наконечников
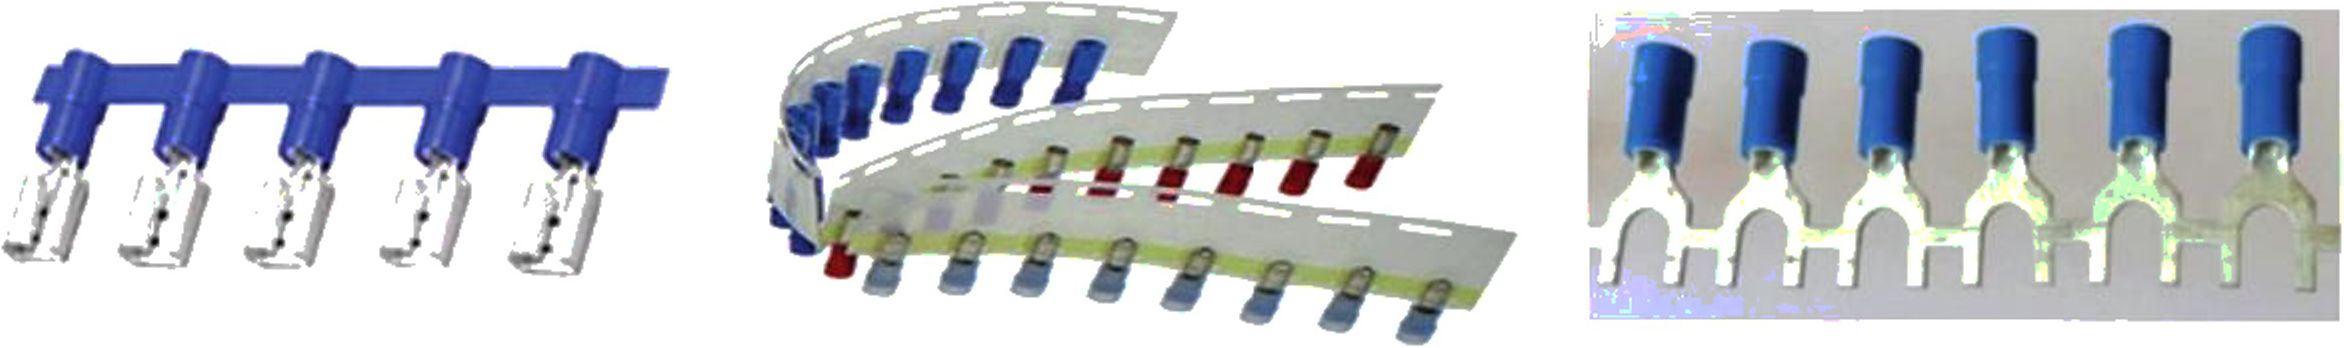
Рисунок 27 — Примеры предварительно изолированных кабельных наконечников в виде ленты/цепи
5.5.8 Обжимные наконечники для сращиваний
Места сращивания проводов обжимают кабельными наконечниками (гильзами) без зоны контакта.
Материалы, используемые для наконечников для сращивания, должны соответствовать материалам, указанным в 5.3.1.
5.6 Предварительные условия для сращиваний соединений при помощи обжима
5.6.1 Общие положения
На рисунке 28 показаны возможные исполнения неизолированного соединения.
Примечание — Исполнения предварительно изолированного соединения аналогичны, поэтому не представлены.
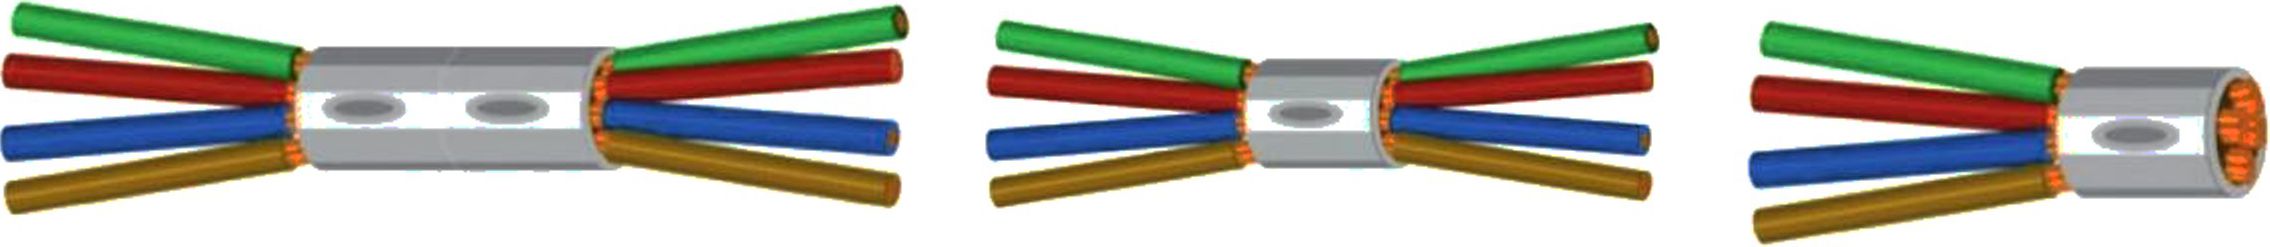
а) Двустороннее сращивание
б) Двустороннее сращивание внахлест
в) Одностороннее сращивание
Рисунок 28 — Исполнения неизолированных сращиваний
Двустороннее сращивание внахлест предполагает наименьшую длину зачистки изолированной токопроводящей жилы.
Концы изолированной токопроводящей жилы должны быть зачищены таким образом, чтобы оголенные жилы перекрывали друг друга по крайней мере по длине гильзы (для одностороннего сращивания) и чтобы расстояние между ними соответствовало требованиям, приведенным в таблице 4.
Необходимо следить, чтобы жилы оставались параллельными (без повива) и соприкасались друг с другом по всей длине.
Токопроводящие жилы не должны соприкасаться с изоляцией других жил.
Для ремонта оборванных или поврежденных токопроводящих жил не допускается использовать сращивания без предварительного согласования с конечным пользователем.
Максимальное количество жил для двустороннего соединения составляет 10, а максимальное количество жил при одностороннем — 6.
19
ГОСТ Р 72182.2—2025
Необходимо, чтобы минимальная площадь номинального сечения одной жилы составляла 10 % от общего номинального сечения всех токопроводящих жил.
5.6.2 Требования к токопроводящим жилам для сращивания
Для сращивания важны не только количество отдельных жил и проволок, но и их соответствующие диаметры.
Не все диаметры отдельных жил могут быть объединены в соединении при помощи обжима: если разница диаметров слишком велика, допускается обжатие жил меньшего диаметра до достижения большего диаметра.
При обжиме многопроволочных токопроводящих жил с разными диаметрами отдельных жил для многократного обжима необходимо соблюдать соотношение диаметров, показанное на рисунке 29.
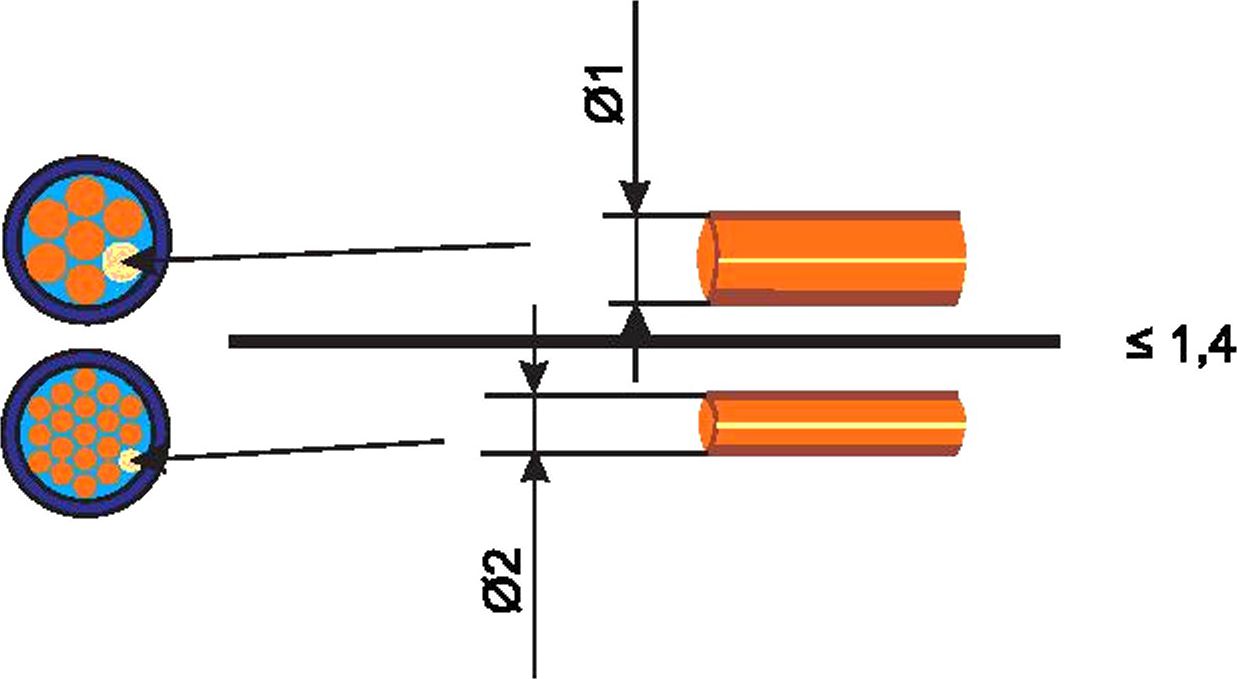
Рисунок 29 — Соотношение диаметров при обжиме токопроводящих жил с разными диаметрами отдельных жил в сращивании
Отношение наибольшего диаметра жилы токопроводящей жилы 01 к наименьшему диаметру жилы токопроводящей жилы 02 должно быть меньше или равно 1,4.
6 Испытания
6.1 Общие положения
Применяют одну из двух программ испытаний в зависимости от условий:
- базовую программу испытаний: для обжимных соединений, соответствующих всем требованиям раздела 5 и требованиям к базовой программе. Испытания проводят в соответствии с 8.2;
- расширенную программу испытаний: для обжимных соединений, не полностью соответствующих требованиям раздела 5 (например, для соединений однопроволочных токопроводящих жил, из различных материалов, более чем одной многопроволочной токопроводящей жилы в хвостовике, сращивания и т. д.) и требованиям к расширенной программе. Испытания проводят в соответствии с 8.3.
Примечание — Для соединений при помощи обжима, состоящего из более одной токопроводящей жилы, см. А.5.2.
В таблице 2 обобщены требования, приведенные в 5.3 для обжимных хвостовиков (жил), в то время как в таблице 3 обобщены требования, приведенные в 5.4 для токопроводящей жилы, необходимые для базовой программы испытаний по 8.2.
20
ГОСТ Р 72182.2—2025
Таблица 2 — Предварительные условия по 5.3 для обжимных хвостовиков, необходимые для базовой программы испытаний по 8.2
Материал (см. 5.3.1) | Особенности материала (см. 5.3.1) | Размеры (см. 5.3.2) | Покрытие поверхности (см. 5.3.3) | Поверхность (см. 5.3.3) | Конструктивные особенности (см. 5.3.4) | Изоляция (см. 5.3.4) |
Медь или сплав меди с минимальным содержанием — 57 % | Соответствующий предел прочности при растяжении и относительное удлинение при разрыве | Для многопроволочных токопроводящих жил с номинальным сечением жилы от 0,05 до 10,00 мм2 (в соответствии с документацией изготовителя) | Без покрытия/ с покрытием оловом, сплавом олова, серебром, золотом или палладием, на никелевой подложке, при необходимости | Очищена от загрязнений и коррозии | Неизолированный хвостовик открытого типа/ предварительно изолированный или неизолированный хвостовик закрытого типа. Отсутствие острых краев у хвостовика | Размеры зажима или изоляции хвостовика соответствует диаметру провода в изоляции |
Примечание — Подробная информация об особенностях приведена в указанных пунктах. | ||||||
Таблица 3 — Предварительные условия по 5.4 для токопроводящих жил, необходимые для базовой программы испытаний по 8.2
Изделие (см. 5.4.1) | Конструкция (см. 5.4.1) | Материал (см. 5.4.2) | Особенности материала (см. 5.4.2) | Размеры (см. 5.4.3) | Покрытие поверхности (см. 5.4.4) | Поверхность (см. 5.4.4) | Изоляция (см. 5.4.5) |
Многопроволочная жила | Класс 2, 5 или 6 в соответствии с ГОСТ 22483 | Отожженная медь или сплав меди | Относительное удлинение при разрыве: > 8 % или > 13 % в зависимости от диаметра отдельных проволок 0 (предел прочности при растяжении) | Номинальные сечения от 0,05 до 10,00 мм2 | Без покрытия/ с покрытием оловом, сплавом олова или серебром | Очищена от загрязнений и коррозии | Должна легко сниматься с провода без изменения физических характеристик жил или отдельных проволок |
Примечание — Подробная информация об особенностях приведена в указанных пунктах. | |||||||
Техническая документация на изделие или документация изготовителя на обжимные соединения или связанные с ними кабельные сборки, а также на обжимные контакты, наконечники или соединения может включать дополнительные испытания для проверки улучшенных эксплуатационных характеристик или соответствия указанным классам изделия.
6.2 Стандартные условия проведения испытаний
Все испытания проводят в соответствии со стандартными условиями проведения испытаний, указанными в ГОСТ 28381.
Температуру окружающей среды и относительную влажность, при которых проводят измерения, указывают в протоколе испытаний.
21
ГОСТ Р 72182.2—2025
В случае возникновения разногласий относительно результатов испытаний испытания повторяют с соблюдением одного из условий, указанных в ГОСТ 28198.
6.3 Предварительная выдержка
Соединение необходимо предварительно выдержать перед проведением испытаний в стандартных условиях в течение 24 ч в соответствии с ГОСТ 28381.
6.4 Восстановление
Период для восстановления образца после выдержки в стандартных условиях для проведения испытаний составляет 1—2 ч.
6.5 Установка образца
Если в ходе испытания требуется установка, образцы устанавливают способом как при эксплуатации, если иное не указано в технической документации изделия или в документации изготовителя.
7 Методы и требования проведения испытаний
7.1 Общий осмотр хвостовиков и токопроводящих жил
Испытания проводят в соответствии с ГОСТ 28381, испытания 1а и 1b.
Если в технической документации изделия не указано иное, испытание на внешний осмотр проводят как минимум с оптическим увеличением, указанным в таблице 4. Увеличение при испытании зависит от номинального сечения токопроводящей жилы (зачищенной от изоляции токопроводящей жилы).
Допуски для вспомогательных средств увеличения составляют ±15 % от выбранного испытательного увеличения. Увеличительные устройства следует проверять, обслуживать и калибровать с соответствующей периодичностью.
Для узлов с различными номинальными сечениями жил можно использовать максимальное эталонное увеличение, соответствующее наименьшему номинальному сечению токопроводящей жилы для всего узла.
Если при соответствующем испытательном увеличении не обнаружено никаких дефектов, устройство определяют как соответствующее требованиям.
Таблица 4 — Увеличительные устройства для внешнего осмотра
Сечение токопроводящей жилы d, мм | Испытательное увеличение | Эталонное увеличение * |
с/> 1,5 (> 16AWG) | 1,5х | 1,75х |
0,75 < с/ < 1,5 | 1,5х — Зх | 4х |
0,3 <d< 0,75 | Зх — 7,5х | Юх |
d < 0,3 (< 30 AWG) | Юх | 20х |
* Используется только в том случае, если был обнаружен дефект, который не может быть полностью идентифицирован с помощью существующего испытательного увеличения. | ||
Все элементы проверяют на соответствие требованиям 5.3 для хвостовиков (см. 6.1, таблица 2) и 5.4 для проводов (см. 6.1, таблица 3).
Примечания
1 Допускается оценка требований к устройствам (см. 5.2) только после того, как будут оценены требования к токопроводящим жилам и хвостовику с учетом подготовки образцов.
2 Проверку обжатых соединений, включая внешний осмотр, определение размеров (например, высоты обжима), а также, при необходимости, деформации контакта после обжатия, относят к приемо-сдаточным испытаниям образцов (насколько это применимо) в соответствии с 8.2.2 (базовая программа испытаний) и 8.3.2 (расширенная программа испытаний).
22
ГОСТ Р 72182.2—2025
7.2 Проверка размеров обжима
7.2.1 Высота обжима Ch, ширина обжима Cw и измеряемая ширина обжима Cwm
Используют образцы, предназначенные для последующих испытаний.
Измерения высоты обжима выполняют в соответствии с технической документацией изготовителя обжимного соединителя или обжимного устройства с допустимыми отклонениями, приведенными в качестве примера, в таблице 5.
Высота обжима Ch указывает на правильное обжатие провода и достаточно высокое растягивающее усилие с учетом допустимых отклонений.
Ширину обжима Cw определяют как зависимость от значения ширины формы устройства для обжима. Она равна расстоянию между точками касания обоих радиусов завальцовки и вертикали.
Проверить постоянную ширину обжима С^в процессе производственного контроля невозможно.
Измерение ширины обжима Cw в нижней части обжима (измеряемая ширина обжима Cwm) позволяет проверить правильность использования ширины формы обжима.
Допускается, что значения высоты обжима Ch, ширины обжима С^и измеряемой ширины обжима Cwm определяют в микросекционном разрезе (см. 7.3.2).
На рисунке 30 показано измерение высоты обжима Ch на хвостовике открытого типа (В-обжим).
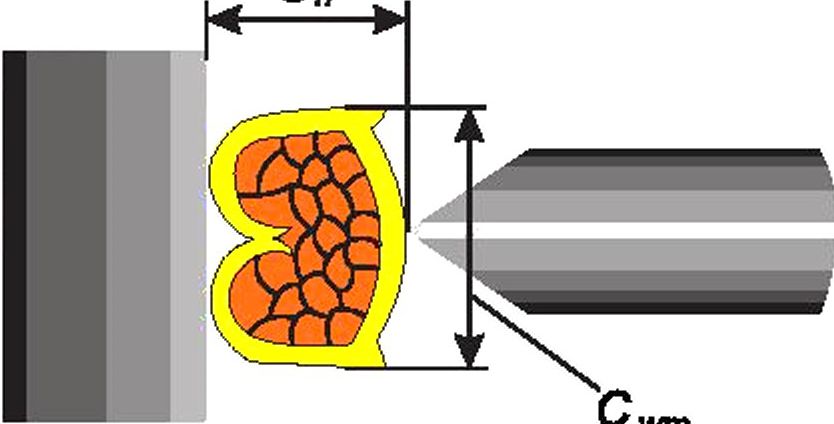
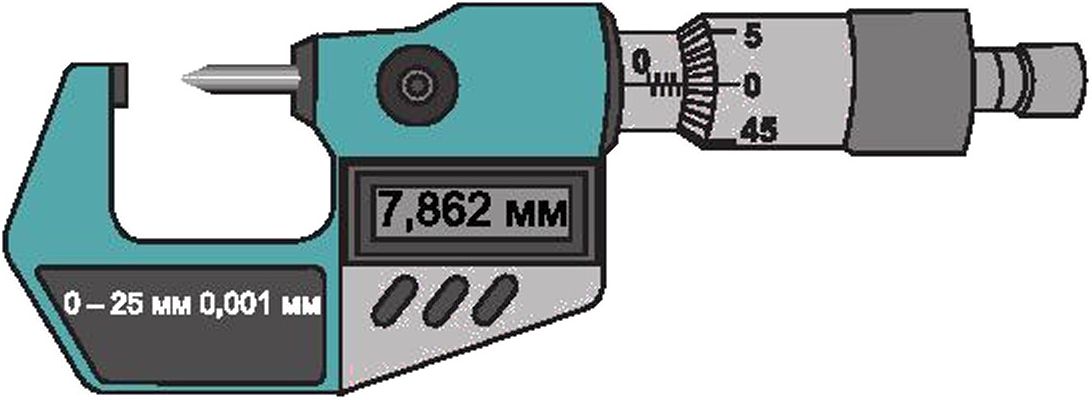
Ch — высота обжима; Cwm — измеряемая ширина обжима
Рисунок 30 — Измерение высоты обжима на хвостовике открытого типа (В-обжим)
На рисунке 31 показано измерение высоты обжима Ch на хвостовике закрытого типа с трапециевидным обжимом.
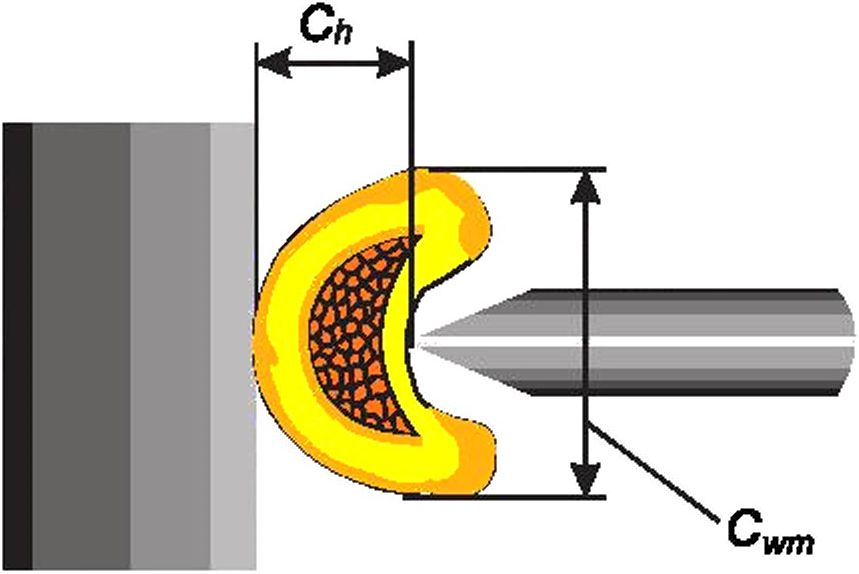
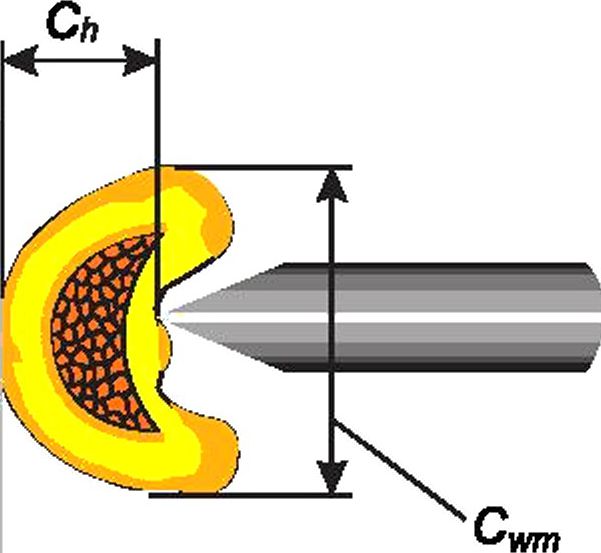
Ch— высота обжима; Cwm — измеряемая ширина обжима
Рисунок 31 — Измерение высоты обжима на хвостовике закрытого типа (трапециевидный обжим)
На рисунке 32 показано измерение высоты обжима Ch на хвостовиках закрытого типа с четырехточечным обжатием.
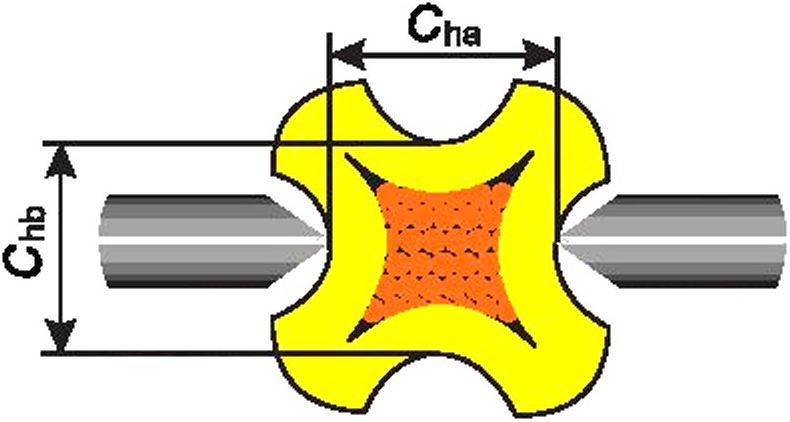
Cha — высота обжима 1; Chb — высота обжима 2
Рисунок 32 — Измерение высоты обжима на хвостовике закрытого типа (четырехточечное обжатие)
23
ГОСТ Р 72182.2—2025
В таблице 5 приведены примеры допустимых отклонений для высоты обжима Ch в зависимости от соответствующего диапазона номинальных сечений токопроводящих жил.
Таблица 5 — Пример допустимых отклонений для устройств измерения высоты обжима
Номинальное сечение S, мм2 | 0,03 < S< 0,20 | 0,2<S<0,5 | 0,5 < S < 6,0 | 6 < S < 25 * | 25 < S < 50 * |
Отклонения высоты обжима, мм | ±0,02 | ±0,03 | ±0,05 | ±0,10 | ±0,15 |
* Допустимые отклонения высоты обжима в зависимости от соответствующего диапазона номинального сечения токопроводящей жилы, превышающие установленные настоящим стандартом пределы (до 10 мм2 включ.), приведены только для информации. | |||||
7.2.2 Деформация контактов после обжатия
Для данного испытания используют образцы типа А.
Испытание на деформацию контакта после обжатия проводят в соответствии с ГОСТ 28381, испытание 16g, в зависимости от технической документации компонента, использующего обжимные контакты.
Количество образцов: 10 образцов для каждого размера хвостовика (для контактов с различных номинальных сечений токопроводящих жил: пять образцов для наименьшего номинального сечения и пять — для наибольшего) или более, если это указано в технической документации компонента, в котором используют обжимные контакты.
Для штыревых контактов должны быть отсчитаны значения положения контакта до и после обжатия, измеренные предпочтительно с помощью индикатора часового типа.
Если общее биение при повороте контакта вокруг своей оси уменьшается вдвое, то контакт поврежден (деформация).
На рисунке 33 показан пример точек крепления и измерения деформации контакта после обжатия для штыревых контактов (с хвостовиком закрытого типа).
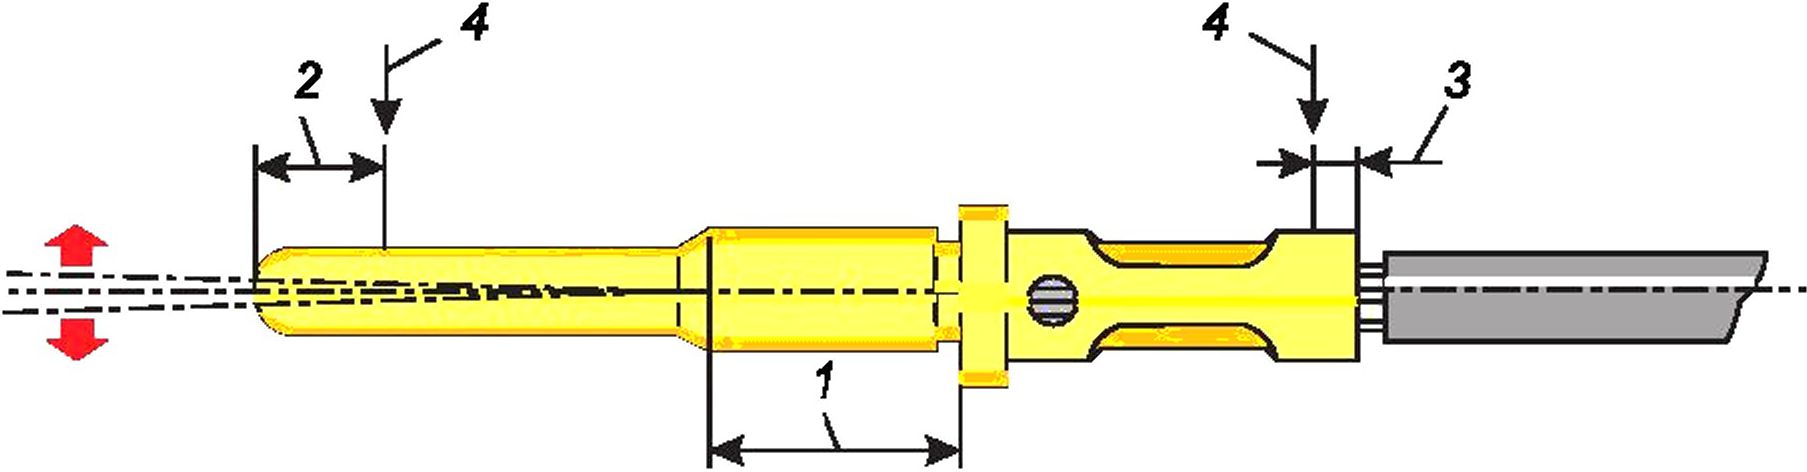
1 — диапазон крепления (в котором следует держать контакт во время измерения); 2 — расстояние до точки измерения 4: в два раза больше диаметра контакта (если контакт не круглый, то соответствует его размеру); 3 — расстояние до точки измерения 4: половина расстояния между концом хвостовика и началом обжима; 4 — точки измерения
Рисунок 33 — Пример точек крепления и измерения для измерения деформации контакта
Необходимая информация, указанная в технической документации компонента со штыревыми контактами:
а) тип(ы) и размеры(ы) токопроводящих жил (контакт может быть нескольких типов и/или размеров);
б) технические характеристики обжимного устройства (обжимных устройств) и используемых принадлежностей;
в) диапазон крепления (площадь обжимного контакта, удерживаемая зажимным устройством);
а) точки измерения на контакте, если они отличаются от показанных на рисунке 33;
д) допустимые значения деформации для каждой точки измерения;
е) количество образцов, если оно отличается от указанного в данном пункте;
ж) любые отклонения от требований настоящего стандарта.
7.2.3 Внешний осмотр расстояния до изоляции и выступа жил
Используемые образцы предназначены для всех последующих испытаний.
Размеры хвостовиков определяют, как показано на рисунке 34. В таблице 6 приведены значения расстояния до изоляции и выступа жил для хвостовиков закрытого типа в зависимости от диапазона номинальных сечений.
24
ГОСТ Р 72182.2—2025
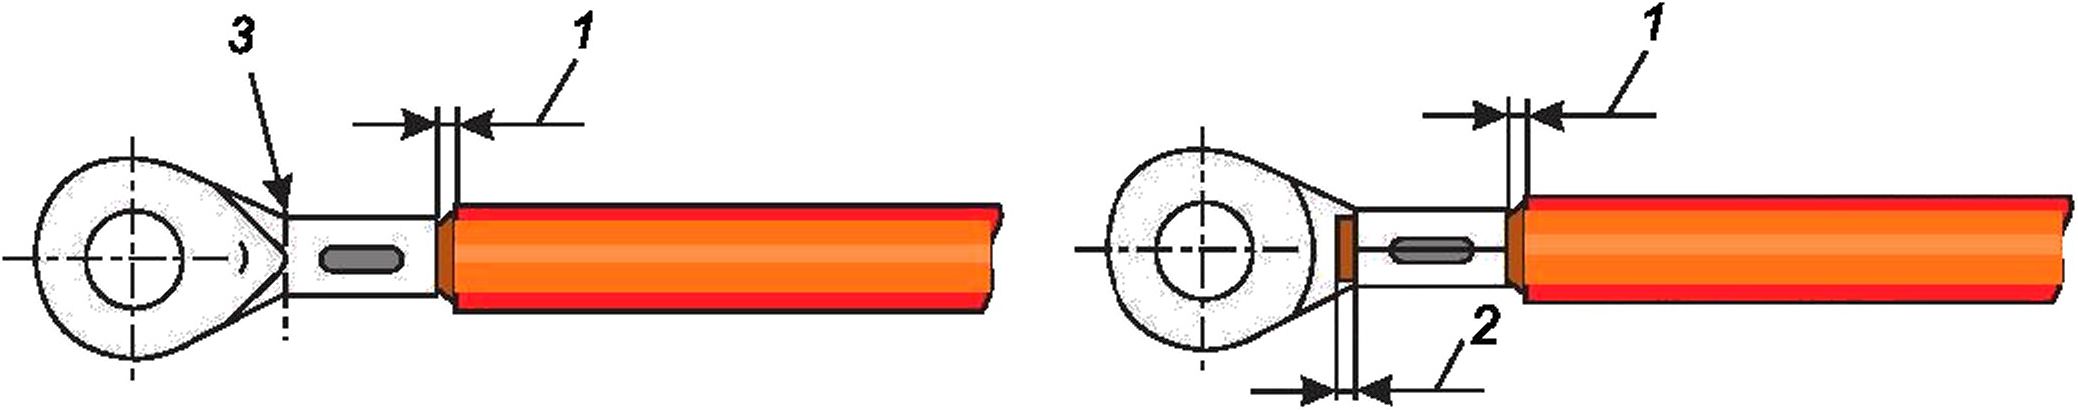
1 — расстояние до изоляции; 2 — выступ жил; 3 — торец хвостовика Рисунок 34 — Расстояние до изоляции и выступ жил
Таблица 6 — Расстояние до изоляции и выступ жил для хвостовиков закрытого типа
Номинальное сечение S, мм2 | S< 1,0 | 1,0 < S<2,5 | 2,5 < S<4,0 | 4<S<6 | 6 < S< 10 | 10 < S<25* |
Расстояние до изоляции, мм | <0,5 | <1,0 | <1,5 | <2,0 | <3,0 | <3,5 |
Выступ жил, мм | <0,5 | <1,0 | < 1,5 | <2,0 | <3,0 | < 3,5 |
* Значения, превышающие установленные настоящим стандартом пределы (св. 10 мм2), приведены только для информации. | ||||||
7.2.4 Внешний осмотр обжимных соединений сращиванием
Используют образцы типа F.
Обжимные гильзы для сращивания не имеют контактной зоны. Они бывают изолированными или предварительно изолированными. При сращивании большего количества токопроводящих жил затрудняется правильное обжатие.
Необходимо соблюдать требования, указанные в 5.6. В частности, это относится к соотношениям номинальных сечений токопроводящих жил, указанным в 5.6.2.
Возможные дефектные состояния приведены в таблице А.17. Расстояние изоляции и выступы жил приведены в таблице 6.
Необходимо соблюдать требования к зачистке изолированных токопроводящих жил (см. таблицу 1).
7.2.5 Внешний осмотр обжимных соединений с хвостовиками закрытого типа
Используют образцы, предназначенные для последующих испытаний.
Необходимо соблюдать требования к зачистке изолированных токопроводящих жил (см. таблицу 1).
Проводят внешний осмотр обжимных соединений с хвостовиком закрытого типа с четырехточечным обжатием. В таблице А.З приведены примеры обжима хвостовиков закрытого типа (штыревого контакта) и соответствующие условия: «Допустимое» (соответствующее требованиям), «ИОП» (все еще соответствующее требованиям, но процесс требует корректировки) или «Дефектное».
7.2.6 Внешний осмотр обжимных соединений с хвостовиками открытого типа (В-образный обжим)
Используют образцы, предназначенные для следующих испытаний.
Необходимо соблюдать требования к зачистке изолированных токопроводящих жил (см. таблицу 1).
Проводят внешний осмотр обжимных соединений с хвостовиками открытого типа (В-образный обжим). В таблице А.4 приведены примеры обжима хвостовиков открытого типа (В-образный обжим) и соответствующие условия: «Допустимое» (соответствующее требованиям), «ИОП» (все еще соответствующее требованиям, но процесс требует корректировки) или «Дефектное».
7.2.7 Внешний осмотр обжимных соединений с хвостовиком открытого типа с зажимом для изоляции
Изоляция токопроводящих жил имеет различные механические и электрические свойства из-за использования различных термопластичных материалов, добавок, красителей и т. д.
Для каждого материала (толщина изоляции, твердость, краситель и т. д.) существуют свои особенности, которые также связаны с условиями эксплуатации (температура, влажность и т. д.).
25
ГОСТ Р 72182.2—2025
Известно, что температура оказывает значительное влияние на эластичность изоляции токопроводящих жил. Эти испытания необходимо проводить в нормальных лабораторных условиях.
Зажим для изоляции предназначен для механического удержания изоляции токопроводящей жилы на месте, чтобы в зоне обжима не создавалось напряжений, возникающих при нормальном использовании, таких как изгиб или механические колебания (из-за вибрации) токопроводящей жилы; зажим для изоляции поможет предотвратить обрыв токопроводящей жилы или другие механические и электрические напряжения. Однако зажим для изоляции не является средством снятия напряжения.
Предъявляемые требования:
а) зажим для изоляции расположен под углом не менее 90°;
б) изоляция токопроводящей жилы не перерезана;
е) изоляция токопроводящей жилы не сдавлена и не оборвана;
а) не требуется обрезка однопроводных уплотнителей.
На рисунке 35 показаны четыре различные формы матрицы для обжима зажима для изоляции хвостовика открытого типа: В-образный обжим, обжим внахлест, О-образный обжим и угловой обжим.
Для каждой матрицы ложе обжимного устройства (нижняя часть) и обжимной индентор или фор-мообразователь (верхняя часть) показаны в поперечном сечении перед началом обжатия и после.
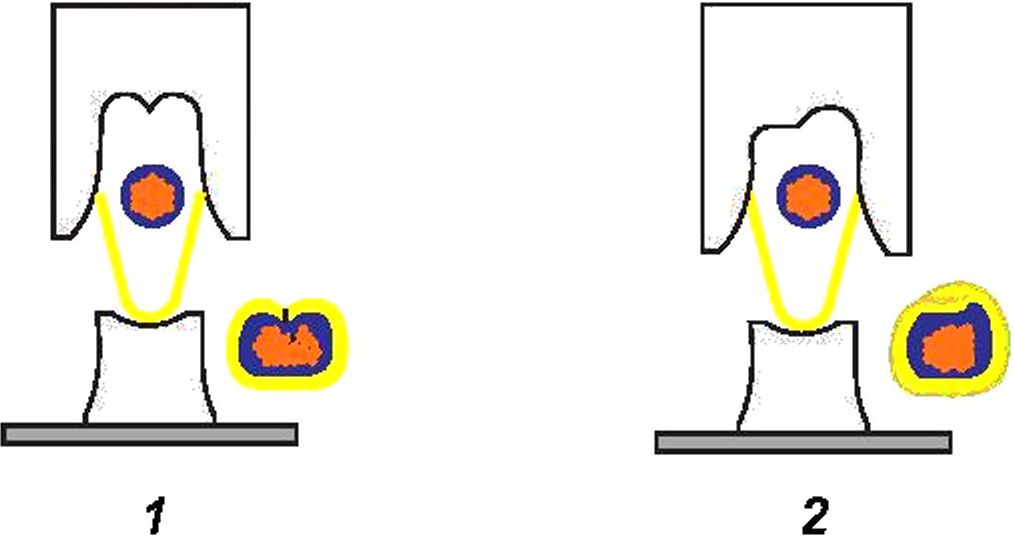
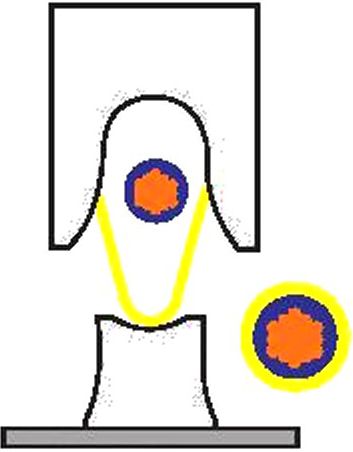
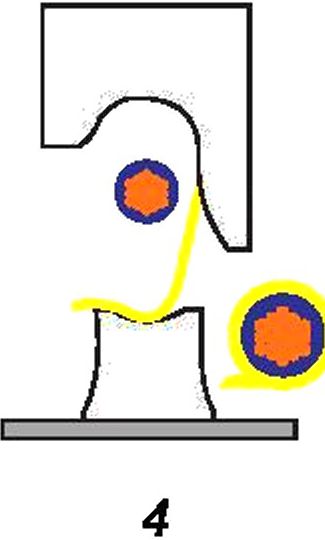
1 — В-образный обжим; 2 — обжим внахлест; 3 — О-образный обжим; 4 — угловой обжим Рисунок 35 — Примеры форм матрицы для обжима зажима для изоляции
На рисунке 36 показан вид в перспективе (позиции 1, 2, 3) и в поперечном сечении (позиция 4) соответствующих зажимов для изоляции, представленных на рисунке 35.
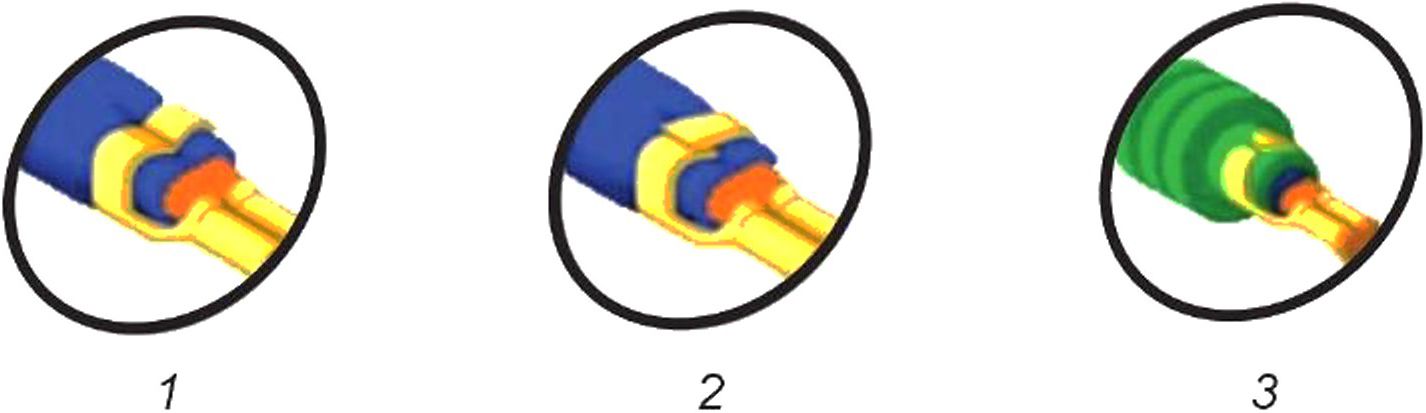
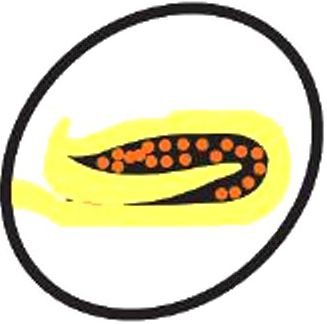
4
1 — В-образный обжим; 2 — обжим внахлест; 3 — О-образный обжим; 4 — угловой обжим
Рисунок 36 — Примеры зажимов для изоляции
В таблице А.6 приведены примеры расположения изоляции токопроводящей жилы в зажиме для изоляции и соответствующие условия: «Допустимое» (соответствующее требованиям), «ИОП» (все еще соответствующее требованиям, но требует корректировки) или «Дефектное».
В противном случае необходимый внешний осмотр токопроводящей жилы (обрезанных, зачищенных в соответствии с таблицей 1) либо в процессе зачистки, либо после обжатия был бы невозможен.
В таблице А. 14 приведены примеры зажимов для изоляции для В-образного обжима, О-образного обжима и обжимов внахлест, состояние которых является «Допустимым» (соответствующим требованиям).
В таблице А.15 приведены примеры зажимов для изоляции для В-образных обжимов, О-образных обжимов и обжимов внахлест с условием «ИОП» (все еще соответствующее требованиям, но процесс требует корректировки). Если дефектное состояние невозможно исключить, необходимо выполнить микросекционный разрез и оценить его.
26
ГОСТ Р 72182.2—2025
Примечание — Если две токопроводящие жилы обжимаются в одном хвостовике, токопроводящая жила с наименьшим номинальным сечением всегда находится внизу.
Токопроводящие жилы с большим номинальным сечением, расположенные сверху, предотвращают деформацию или повреждение в процессе обжима из-за приложения силы сверху.
В таблице А.16 приведены примеры зажимов для изоляции для В-образных обжимов, О-образных обжимов и обжимов внахлест, которые считаются «дефектным».
В случае сомнений необходимо выполнить микросекционный разрез и оценить его.
7.3 Механические испытания
7.3.1 Предел прочности при растяжении
Растягивающее усилие является показателем механической прочности обжимного соединения. Данное осевое растягивающее усилие, применяемое под контролем, необходимо для отделения токопроводящей жилы от обжимного наконечника и зависит от наилучшей комбинации:
- хвостовика: открытый или закрытый тип, способ изготовления (штампованные, литые, изготовляемые из труб, изготовляемые высадкой), материалы (тип сплава) и покрытие (с покрытием или без);
- токопроводящей жилы: размер, класс в соответствии с ГОСТ 22483, материал;
- обжимного устройства: форма, глубина обжима, подходящие обжимные матрицы и фиксатор контактов или позиционер, если применимо.
Минимальное значение растягивающего усилия указано для выполнения требований безопасности обжимных соединений.
Испытание проводят в соответствии с ГОСТ 28381, испытание 16d.
Если изготовителем хвостовика (наконечника) не указано иное, применяют минимальные значения предела прочности при растяжении, указанные в таблице 7.
Таблица 7 — Растягивающее усилие для обжимных соединений
Номинальное сечение токопроводящей жилы | Растягивающее усилие, Н | |
мм2 | AWG * | |
0,05 | 30 | 6,0 |
0,08 | 28 | 11,0 |
0,12 | 26 | 15,0 |
0,14 | — | 18,0 |
0,22 | 24 | 28,0 |
0,25 | — | 32,0 |
0,32 | 22 | 40,0 |
0,34 | — | 42,5 |
0,37 | — | 46,0 |
0,5 | 20 | 60,0 |
0,75 | — | 85,0 |
0,82 | 18 | 90,0 |
1,00 | — | 108,0 |
1,30 | 16 | 135,0 |
1,50 | — | 150,0 |
2,10 | 14 | 200,0 |
2,50 | — | 230,0 |
3,30 | 12 | 275,0 |
27
ГОСТ Р 72182.2—2025
Окончание таблицы 7
Номинальное сечение токопроводящей жилы | Растягивающее усилие, Н | |
мм2 | AWG* | |
4,00 | — | 310,0 |
5,30 | 10 | 355,0 |
6,00 | — | 360,0 |
8,40 | 8 | 370,0 |
10,00 | — | 380,0 |
* Только для информации. Примечание — В таблице 7 приведены минимальные значения растягивающего усилия для обжимных соединений, выполненных из медных токопроводящих жил, отвечающих требованиям 5.4 и подходящих для изделий классов А и В. | ||
Номинальное сечение токопроводящей жилы, указанное в таблице 7, соответствует геометрической (фактической) площади; однако для практичности номинальную площадь сечения можно считать номинальной и только в случае разногласий по результатам испытания требуемое усилие необходимо уменьшить путем интерполяции до значения, соответствующего геометрической (фактической) площади токопроводящей жилы.
Допускается, что минимальное растягивающее усилие, требуемое для токопроводящей жилы, номинальные сечения которой не указаны в таблице 7, получают путем интерполяции.
Для некоторых типов хвостовиков более высокие значения растягивающего усилия соответствуют их минимальным эксплуатационным характеристикам. Допускается использование определенного типа обжимных наконечников, обладающих более высокой способностью выдерживать механические и/или термические нагрузки (например, высокая вибрация и удары и/или высокие токовые нагрузки; способность выдерживать короткое замыкание).
См. А.7.3 для более подробной информации о растягивающих усилиях, ориентированных на конкретные применения и основанных на свойствах хвостовика и проводов, а также об управлении технологическим процессом, основанном на конечных параметрах с использованием классификации изделий по 5.1, в особенности для класса С.
7.3.2 Микросекционный разрез
Микросекционные разрезы используются для определения характеристик дефекта и могут быть согласованы между изготовителем и пользователем в качестве приемочного испытания изделия или в качестве дополнительного испытания (например, при контроле производственного процесса). См. также 8.2.3.5 (группа испытаний В5) и 8.3.3.3 (группа испытаний F2).
Примечание — Хотя данное испытание, по сути, является визуально-оптическим контролем, оно связано с оценкой и поиском оптимальной высоты обжима, что подразумевает механические испытания для подготовки микросекционных испытаний. Более подробную информацию см. в 7.3 «Механические испытания».
Три образца типа А (Н — для сращиваний), подходящие только для жил одного размера или для диапазона номинальных сечений п токопроводящих жил, для установленных хвостовиков: Зп образцы типа А (Н — для сращиваний), должны быть подготовлены для дальнейшего применения. При изготовлении этих образцов следует использовать провод наименьшей длины, насколько позволяет оборудование для изготовления обжимного соединения и для микросекционного разреза.
Указанное выше количество образцов требуется для приемо-сдаточных испытаний при проведении микросекционных разрезов в целях контроля технологического процесса. Чтобы избежать деформации при резке (например, для изделий класса С), каждое обжимное соединение для микросекционного разреза может быть установлено в низкоэкзотермической смоле, способной формоваться без приложения внешнего давления. Допускается, что для промышленного применения обжимное соединение может быть вырезано, обработано и оценено без данной заделки.
Плоскость микросекционного разреза должна быть расположена правильно, т. е. перпендикулярно оси проволоки, и в области, где соединение при помощи обжима более сжато (обычно в центре места обжимной головки матрицы).
28
ГОСТ Р 72182.2—2025
Примечание — Если точка максимального обжатия и центр места обжимной матрицы не совпадают, могут потребоваться дополнительные микросекционные разрезы: один в точке максимального сжатия и один в центре посадочного места обжимной матрицы.
Обжимное соединение в разрезе (образец) следует отполировать в центре.
Примечание — Например, его можно отшлифовать с помощью бумаги из карбида кремния соответствующего качества. Затем этот участок полируется алмазной пастой более высокого качества.
Чтобы облегчить микросекционное исследование, следует использовать подходящую технологию обработки для улучшения контуров токопроводящих жил и хвостовика.
Примечание — Полированный участок можно очень легко протравить с помощью обычного химического реагента, соответствующего составу обжимаемых материалов.
Разрезанные образцы следует визуально осмотреть с помощью подходящего оборудования, такого как металлографический микроскоп, увеличение которого должно составлять от 10 до 400 раз.
В приведенных ниже требованиях указаны характеристики допустимых соединений, но во всех случаях механические, электрические и климатические испытания необходимо проводить либо по расширенной, либо по базовой программе испытаний:
- все жилы (или однопроволочная жила) должны иметь деформацию круглого поперечного сечения. Исключение: количество недеформированных жил должно быть меньше или равно допустимому количеству деформированных жил, указанному в таблице 1;
- пустоты должны находиться в пределах значения коэффициента пористости П, указанного в А.8.4 для изделий классов В и С. Для форм обжима, которые не обеспечивают равномерного обжима, рекомендуется выполнять микросекционные разрезы в нескольких положениях и с разными настройками обжима (например, четырехточечный обжим);
- деформированный хвостовик не должен иметь видимых повреждений, вызванных обжатием: хвостовик должен быть равномерно деформирован, не допускаются вмятины или трещины. Информацию о повреждениях и дефектах см. А.8, дополнительная информация приведена также в таблице А.16;
- ни один микросекционный разрез не должен содержать загрязнений.
В А.8 приведены подробные сведения и примеры:
- создания изображения микросекционного разреза (см. А.8.1);
- терминологии микросекционного разреза (см. А.8.3);
- разрезов хвостовика открытого типа, В-образного обжима (см. рисунок А.23);
- хвостовика закрытого типа и наконечников для обжима кабеля (см. рисунок А.21);
- штыревого контакта с хвостовиком закрытого типа с четырехточечным обжимом (см. рисунок А.22);
- хвостовика с гексагональным вдавливанием (см. рисунок А.23);
- штампованного хвостовика (неизолированного или предварительно изолированного) (см. рисунок А.24);
- коэффициента заполнения (пористости) П обжимных соединений в разрезах (см. А.8.4);
- коэффициента сжатия при обжатии X (см. А.8.5);
- соотношения высоты обжима к ширине обжима (см. А.8.6);
- требований к соединениям с В-образным обжимом (А.8.7).
В таблице А.16 в А.8.8 приведены примеры состояния микросекционных разрезов различных типов обжимных соединений в качестве руководства по критериям соответствия требованиям.
7.3.3 Эффективность зажима для изоляции
Альтернативные методы испытаний, отличные от описанных в данном пункте, приведены:
- в 7.3.4 для неизолированного хвостовика с зажимом для изоляции;
- в 7.3.5 для предварительно изолированного хвостовика с зажимом для изоляции.
Данное испытание применяют к хвостовикам (и неизолированным, и предварительно изолированным), в которых изоляция токопроводящей жилы закреплена обжатием. Испытание проводят в соответствии с ГОСТ 28381, испытание 16h.
Для данного испытания используют образцы типа С, описанные в 8.1.4.
Количество циклов намотки — 2.
Требуемое натяжение — минимальное натяжение, необходимое для контакта проволоки с зажимом.
29
ГОСТ Р 72182.2—2025
Диаметр модели — в соответствии с наименьшим радиусом токопроводящей жилы для данного зажима.
На рисунке 37 показана схема испытания.
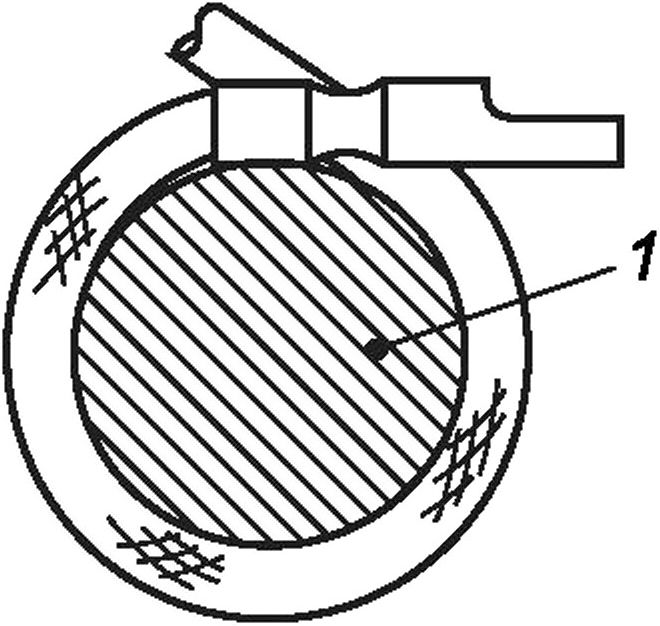
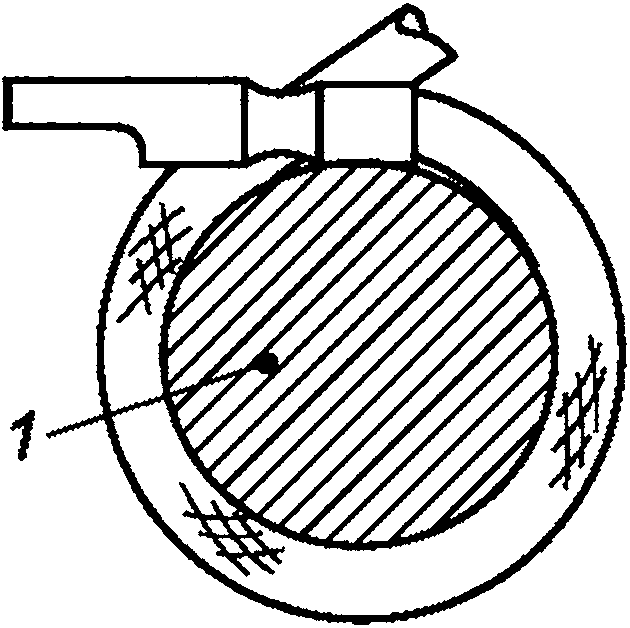
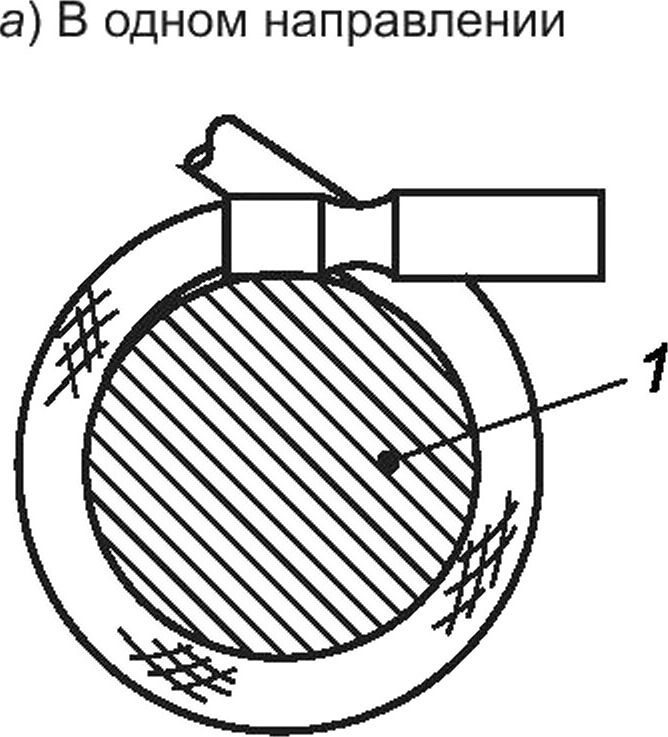
б) В противоположном (на 180°) направлении
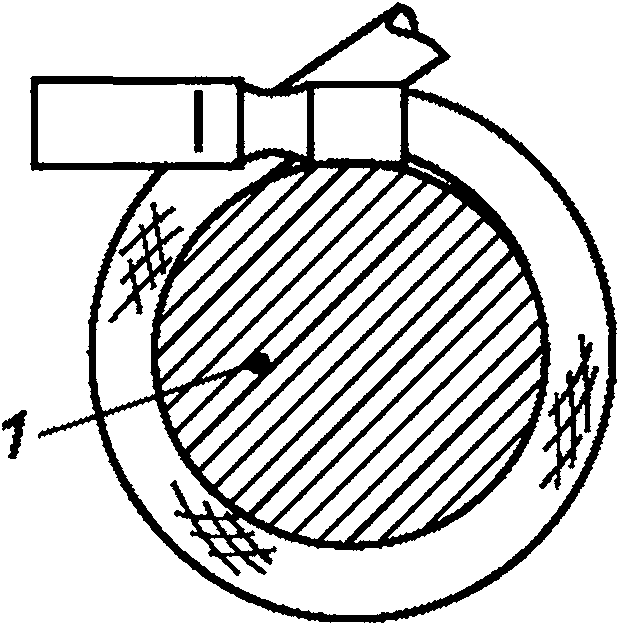
в) В одном направлении при повороте на 90° по часовой г) В противоположном (на 180°) направлении; поворот стрелке относительно а) на 90° против часовой стрелки относительно б)
1 — модель
Рисунок 37 — Схема испытания
7.3.4 Испытание на изгиб (неизолированные хвостовики с зажимом для изоляции)
В качестве альтернативы методу по 7.3.3 для проверки эффективности зажима для изоляции неизолированного хвостовика допускается проведение испытания на изгиб, как показано на рисунке 38.
Примечание — Данный альтернативный метод позволяет использовать стандартные образцы, взятые непосредственно после производства, в отличие от метода, описанного в 7.3.3, который требует использование образцов типа С, отличающихся от стандартных образцов только из-за требуемого обжатия зажима, со специальной подготовкой в соответствии с 8.1.3.
Для данного испытания используют образцы типа А.
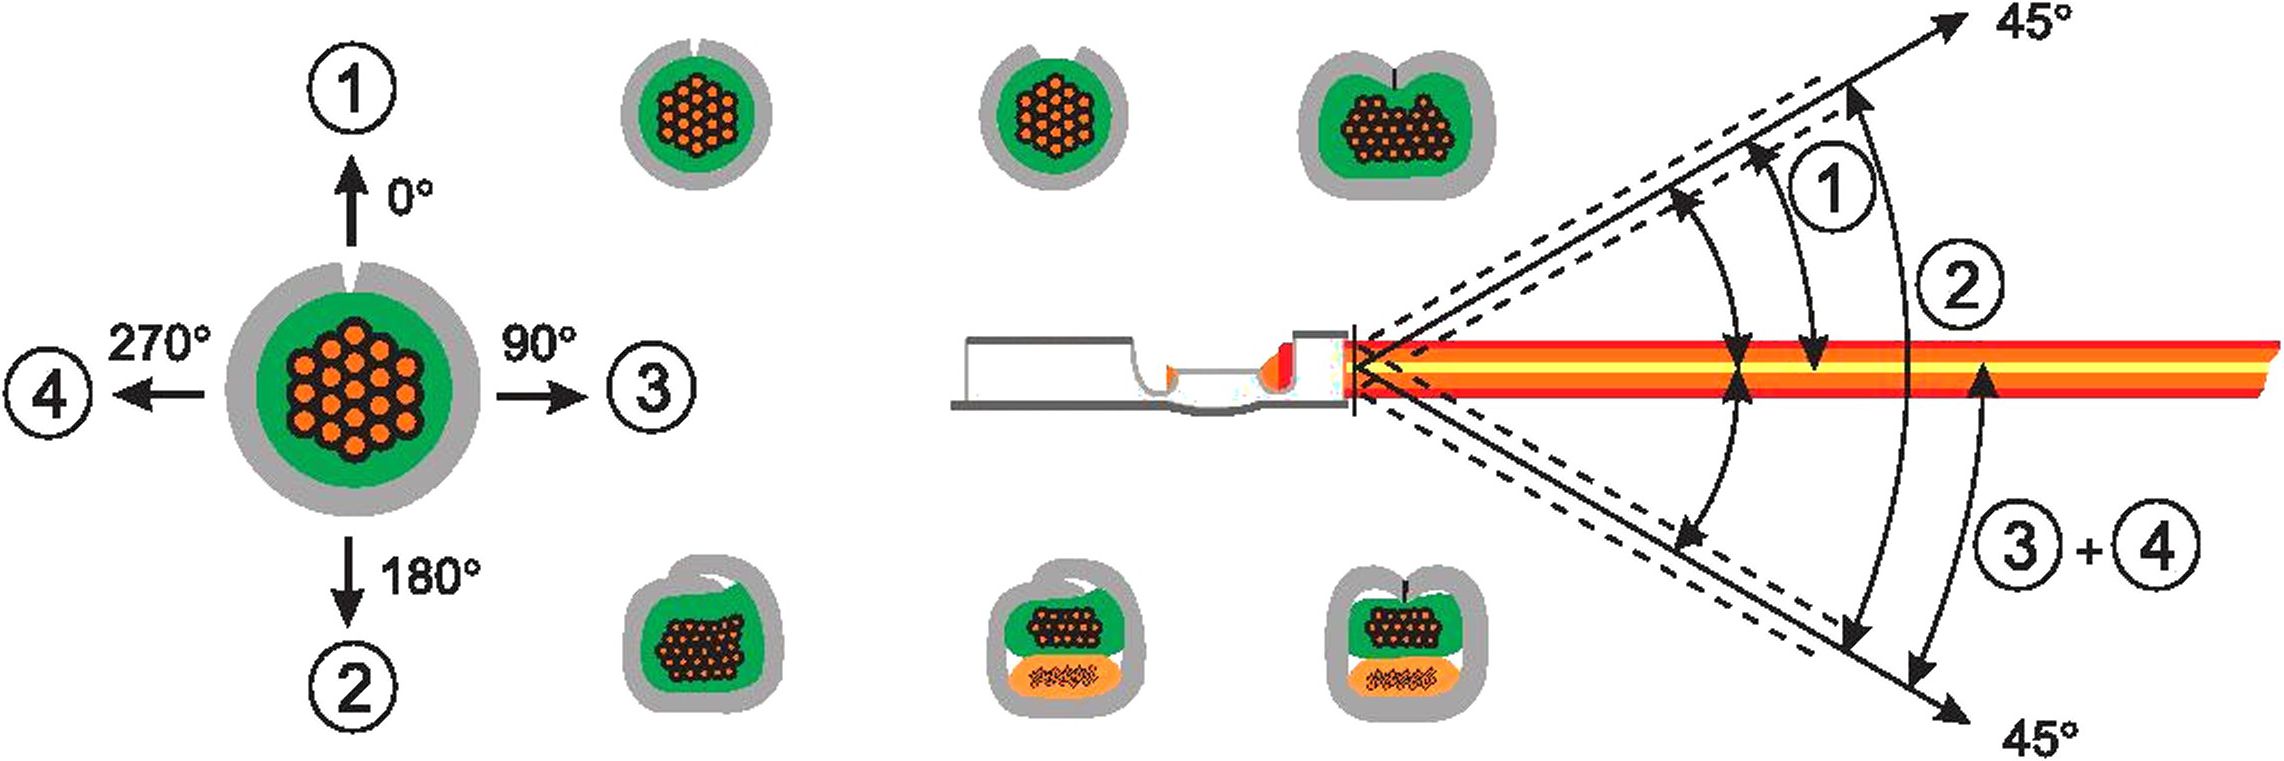
Рисунок 38 — Испытание на изгиб для наконечников с неизолированным хвостовиком
30
ГОСТ Р 72182.2—2025
Количество циклов — 2 цикла с четырьмя угловыми изгибами в каждом.
Прилагаемое усилие — минимальное усилие, необходимое для сгибания провода под требуемым углом.
Требования, предъявляемые после испытания:
- не допускается выход изоляции токопроводящей жилы за пределы зажима;
- необходимо соблюдение соответствия положения изоляции токопроводящей жилы после испытания положению до испытания;
- не допускается, чтобы изоляция токопроводящей жилы была порвана или порезана;
- не допускается деформация боковых сторон зажимов. Они должны иметь такую же форму, как перед испытанием;
- не допускается повреждение или обрыв проволок.
7.3.5 Испытание на изгиб (предварительно изолированные хвостовики с зажимом для изоляции)
В качестве альтернативы методу по 7.3.3 для проверки эффективности зажима для изоляции предварительно изолированных наконечников с хвостовиками с зажимом для изоляции допускается проведение испытания на изгиб, как показано на рисунке 39.
Примечание — Данный альтернативный метод позволяет использовать стандартные образцы, взятые непосредственно после производства, в отличие от метода, описанного в 7.3.3, который требует использование образцов типа С, отличающихся от стандартных образцов только из-за требуемого обжатия зажима, со специальной подготовкой в соответствии с 8.1.3.
Для данного испытания используют образцы типа А.
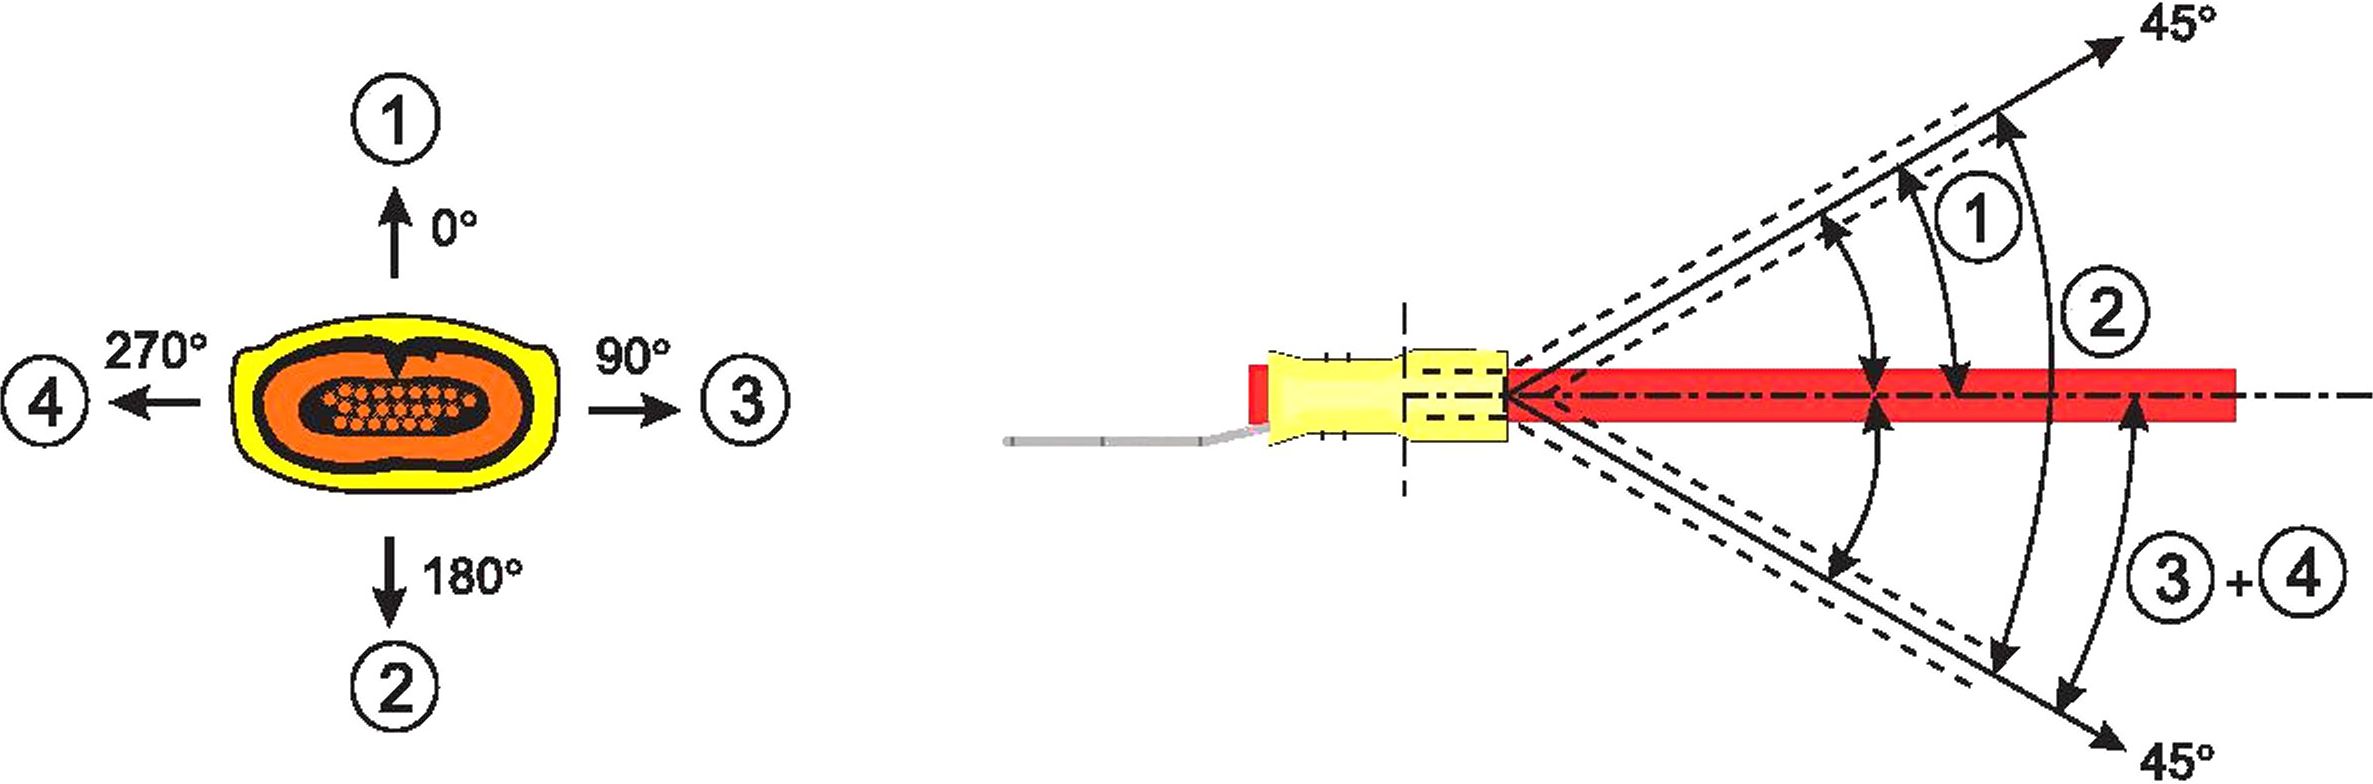
Рисунок 39 — Испытание на изгиб для соединений при помощи обжима с предварительно изолированными наконечниками
Количество циклов — 2 цикла с четырьмя угловыми изгибами в каждом.
Прилагаемое усилие — минимальное усилие, необходимое для сгибания провода под требуемым углом.
Требования, предъявляемые после испытания:
- не допускается выход изоляции токопроводящей жилы за пределы зажима из-за приложенных изгибающих усилий;
- необходимо соблюдение соответствия положения изоляции токопроводящей жилы после испытания положению до испытания;
- не допускается, чтобы изоляция токопроводящей жилы была порвана или порезана;
- не допускается изменение или наличие деформации (или разрыв) пластмассовой втулки зажима для изоляции;
- не допускается наличие визуально определенного выхода конца изоляции токопроводящей жилы в пластиковой втулке зажима для изоляции во время и после сгибания;
- не допускается повреждение или обрыв проволок.
7.3.6 Испытание на изгиб сращиваний
Для данного испытания используют образцы типа Н (см. рисунок 40).
31
ГОСТ Р 72182.2—2025
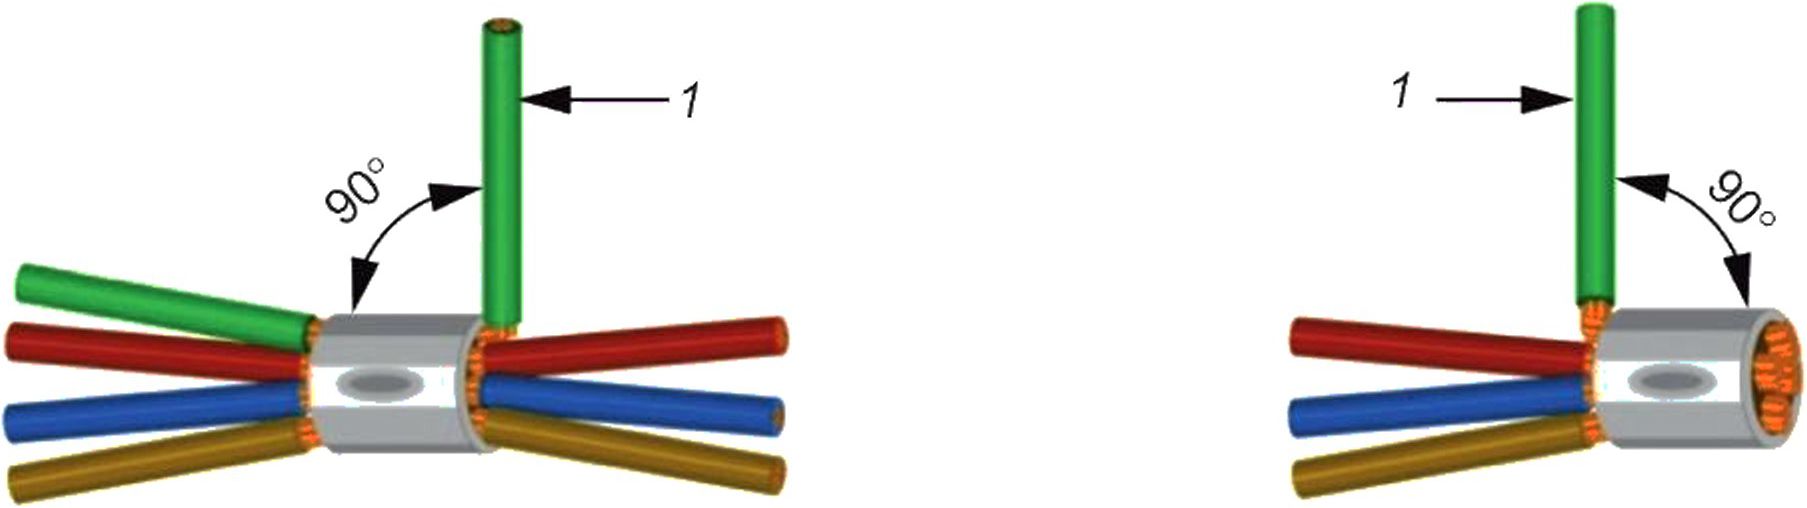
1 — точка фиксации на расстоянии 30 мм от конца обжимной гильзы
Рисунок 40 — Испытание на изгиб сращиваний
Испытание сращиванием при помощи обжима проводят только для наружных токопроводящих жил. Каждую наружную токопроводящую жилу в двустороннем сращивании испытывают с обеих сторон соединения.
Количество циклов — 2 цикла с каждой наружной токопроводящей жилой.
Прилагаемое усилие — минимальное усилие, необходимое для сгибания токопроводящей жилы под требуемым углом.
Требования, предъявляемые после испытания:
- не допускается выдергивание токопроводящей жилы из обжимной гильзы;
- необходимо соблюдение соответствия положения токопроводящей жилы после испытания положению до испытания;
- не допускается повреждение или обрыв проволок.
7.3.7 Вибрационное испытание
Данное испытание указано в технической документации изделия, если обжимные соединения предназначены для использования с перемещением ввода и внешние механические воздействия могут привести к ухудшению свойств обжима.
Для вибрационного испытания используют образцы типа Е (тип G для сращиваний).
Испытание проводят в сочетании с ГОСТ 28381, испытание 6d, методом 100-1 по ГОСТ 30630.1.1 и методом 102-1 по ГОСТ 30630.1.2. На рисунке 41 показан типичный образец и расположение креплений для испытания. Измерение нарушения контакта проводят во время испытания в соответствии с ГОСТ 28381, испытание 2е. Если в технической документации изделия не указано иное, продолжительность нарушения контакта не превышает 1 мкс.
Количество циклов — предпочтительно 4, 20 или 100 циклов на ось.
Время испытания — предпочтительно 10, 30, 90 мин или 10 ч на каждую ось.
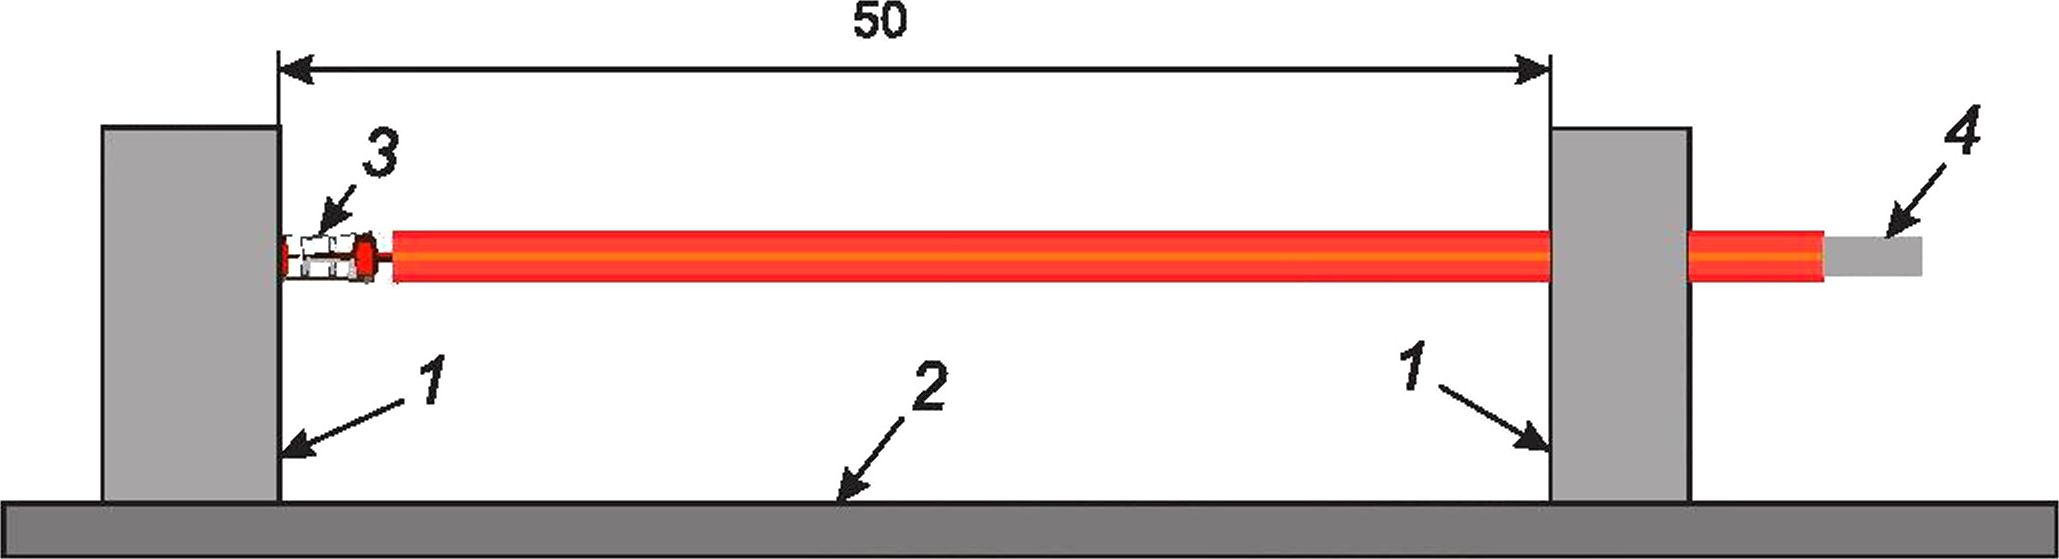
1 — крепления; 2 — вибростол; 3 — точка измерения А (обжимное соединение); 4 — точка измерения В Рисунок 41 —Установка для вибрационного испытания
Степень серьезности проводимых испытаний определяют согласно технической документации изделия; предпочтительные значения испытаний приведены в таблице 8.
32
Таблица 8 — Предпочтительные значения для вибрационного испытания
ГОСТ Р 72182.2—2025
Диапазон частоты, Гц | 10—55 | 10—500 | 10—2000 |
Частота перехода, Гц | — | 57—62 | 57—62 |
Амплитуда колебаний ниже частоты перехода, мм | 0,35 | 0,35 | 1,50 |
Амплитуда ускорения выше частоты перехода, м/с2 | — | 50 (5g) | 200 (20g) |
Направления | 3 оси | 3 оси | 3 оси |
Количество циклов качания чистоты в каждом направлении | 5 | 5 | 5 |
7.4 Электрические испытания
7.4.1 Сопротивление обжимного соединения
Испытание проводят в соответствии с ГОСТ 28381, испытание 2а или испытание 2Ь, как указано в технической документации изделия или в документации изготовителя.
Схема испытания показана на рисунке 42 для соединения с однопроволочной токопроводящей жилой.
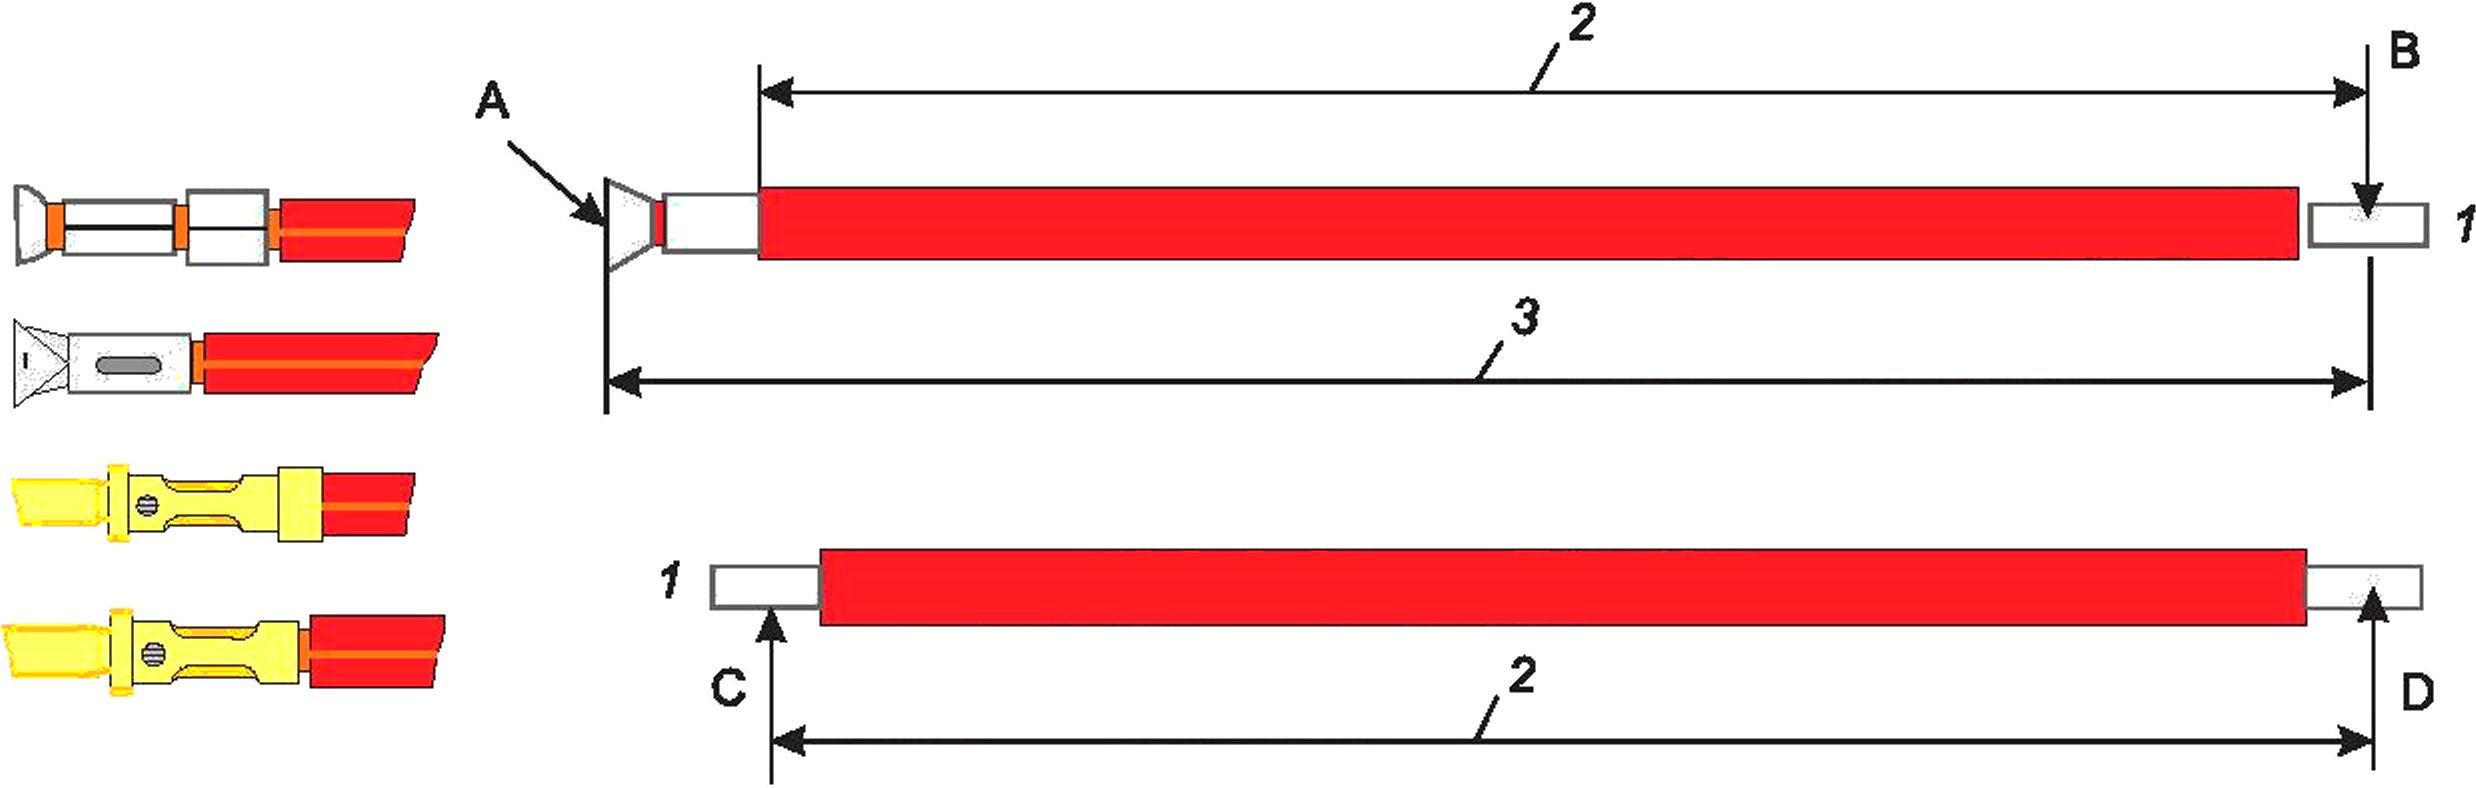
1 — концы изолированной токопроводящей жилы зачищены и залужены погружением либо обжаты, спаяны или сварены ультразвуковой сваркой; 2 — длина провода 100 мм; 3 — сопротивление между точками измерения А и В; А, В, С, D — точки измерения
Рисунок 42 — Установка для измерения сопротивления обжимного соединения с однопроволочной токопроводящей жилой
Сопротивление Rc обжимного соединения с однопроволочной токопроводящей жилой рассчитывают по формуле
^С = ^АВ ~ ^CD- (2)
Для расчета также необходима токопроводящая жила такой же длины в качестве исходных данных, как показано на рисунке 42.
На рисунке 43 показана установка испытания для сращиваний или соединений с многопроволочной токопроводящей жилой.
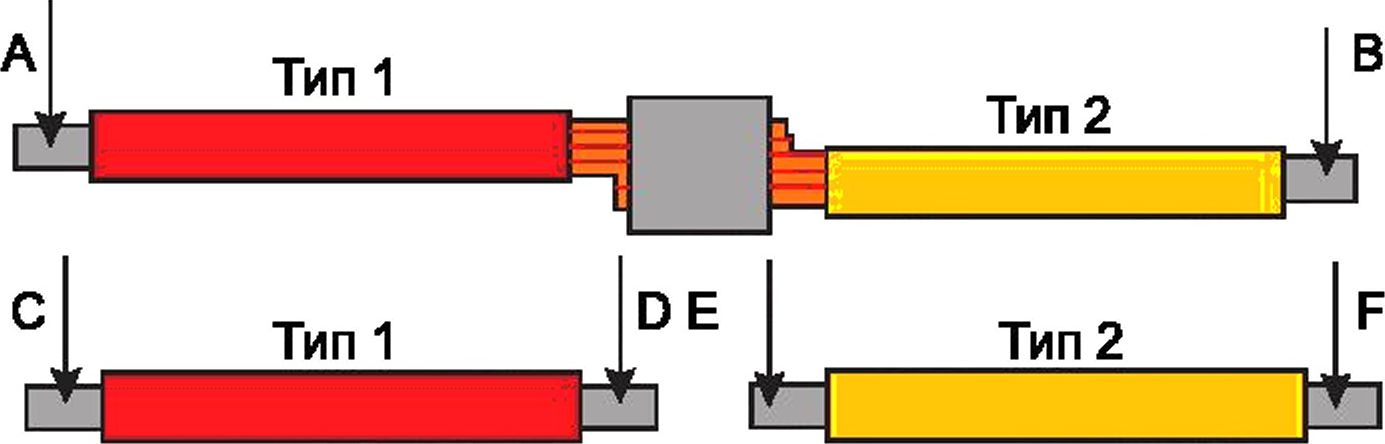
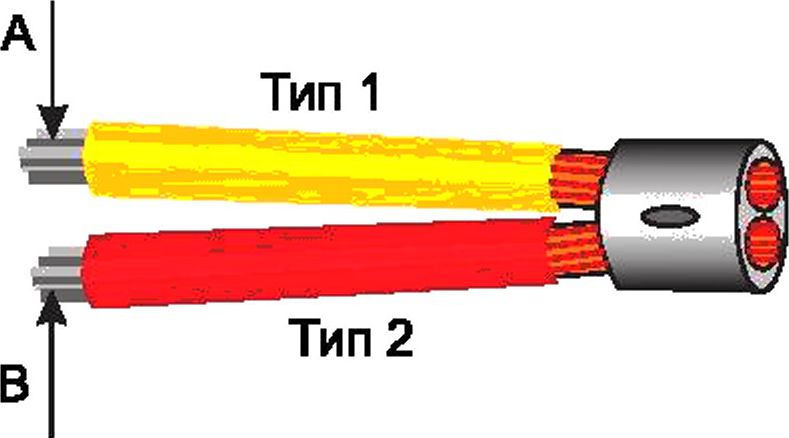
А, В, С, D, Е, F — точки измерения
Рисунок 43 — Схема измерения сопротивления обжимного соединения, предназначенного для сращиваний или соединений с многопроволочной токопроводящей жилой
33
ГОСТ Р 72182.2—2025
Каждый из типов токопроводящих жил для контроля берут того же типа, что и соответствующая обжатая токопроводящая жила.
Концы изолированных токопроводящих жил должны быть зачищены и залужены погружением либо обжаты, спаяны или сварены ультразвуковой сваркой (см. [7]).
Сопротивление обжимного соединения Rc для сращиваний или соединений с многопроволочными токопроводящими жилами рассчитывают: путем вычитания сопротивления соответствующих токопроводящих жил (Rcd и Ref, т. е. сопротивление, измеренное между точками измерения, соответственно С и D, Е и F, на токопроводящих жилах в примере на рисунке 43) из сопротивления RAB, измеренного между точками А и В — по формуле
^С “ ^АВ ~ (^CD + ^Ef)’
(3)
где Rc — сопротивление обжимного соединения для сращивания.
Для расчета используют идентичные токопроводящие жилы одинаковой длины типа 1 и типа 2 соответственно, как показано на рисунке 43.
Точка контакта А должна находиться как можно ближе к концу токопроводящей жилы в хвостовике, но в случае хвостовика открытого типа не касаться конца токопроводящей жилы.
Для получения надежных и воспроизводимых результатов испытаний необходим надежный контакт со всеми жилами в точках измерения. Допускается использование любых средств, обеспечивающих необходимый контакт со всеми жилами в точках измерения от А до F, такие как обжим, пайка, ультразвуковая сварка и т. д.
Во всех точках измерения используют подходящее испытательное устройство для обеспечения надежного контакта. Испытательное устройство должно обеспечивать расположение точек измерения на заранее определенных расстояниях. Измерительные щупы не должны иметь острых краев, чтобы избежать повреждения токопроводящих жил.
При проведении испытания 2Ь в соответствии с ГОСТ 28381 испытательный ток составляет 1 А на 1 мм2 номинального сечения токопроводящей жилы. Продолжительность приложения испытательного тока должна быть достаточно короткой, чтобы предотвратить нагрев образцов.
Примечание — Для обжимных соединений номинальных сечений от 0,05 до 1,00 мм2 испытание проводят согласно ГОСТ 28381, испытание 2а; при большем номинальном сечении используют испытание 2Ь.
34
ГОСТ Р 72182.2—2025
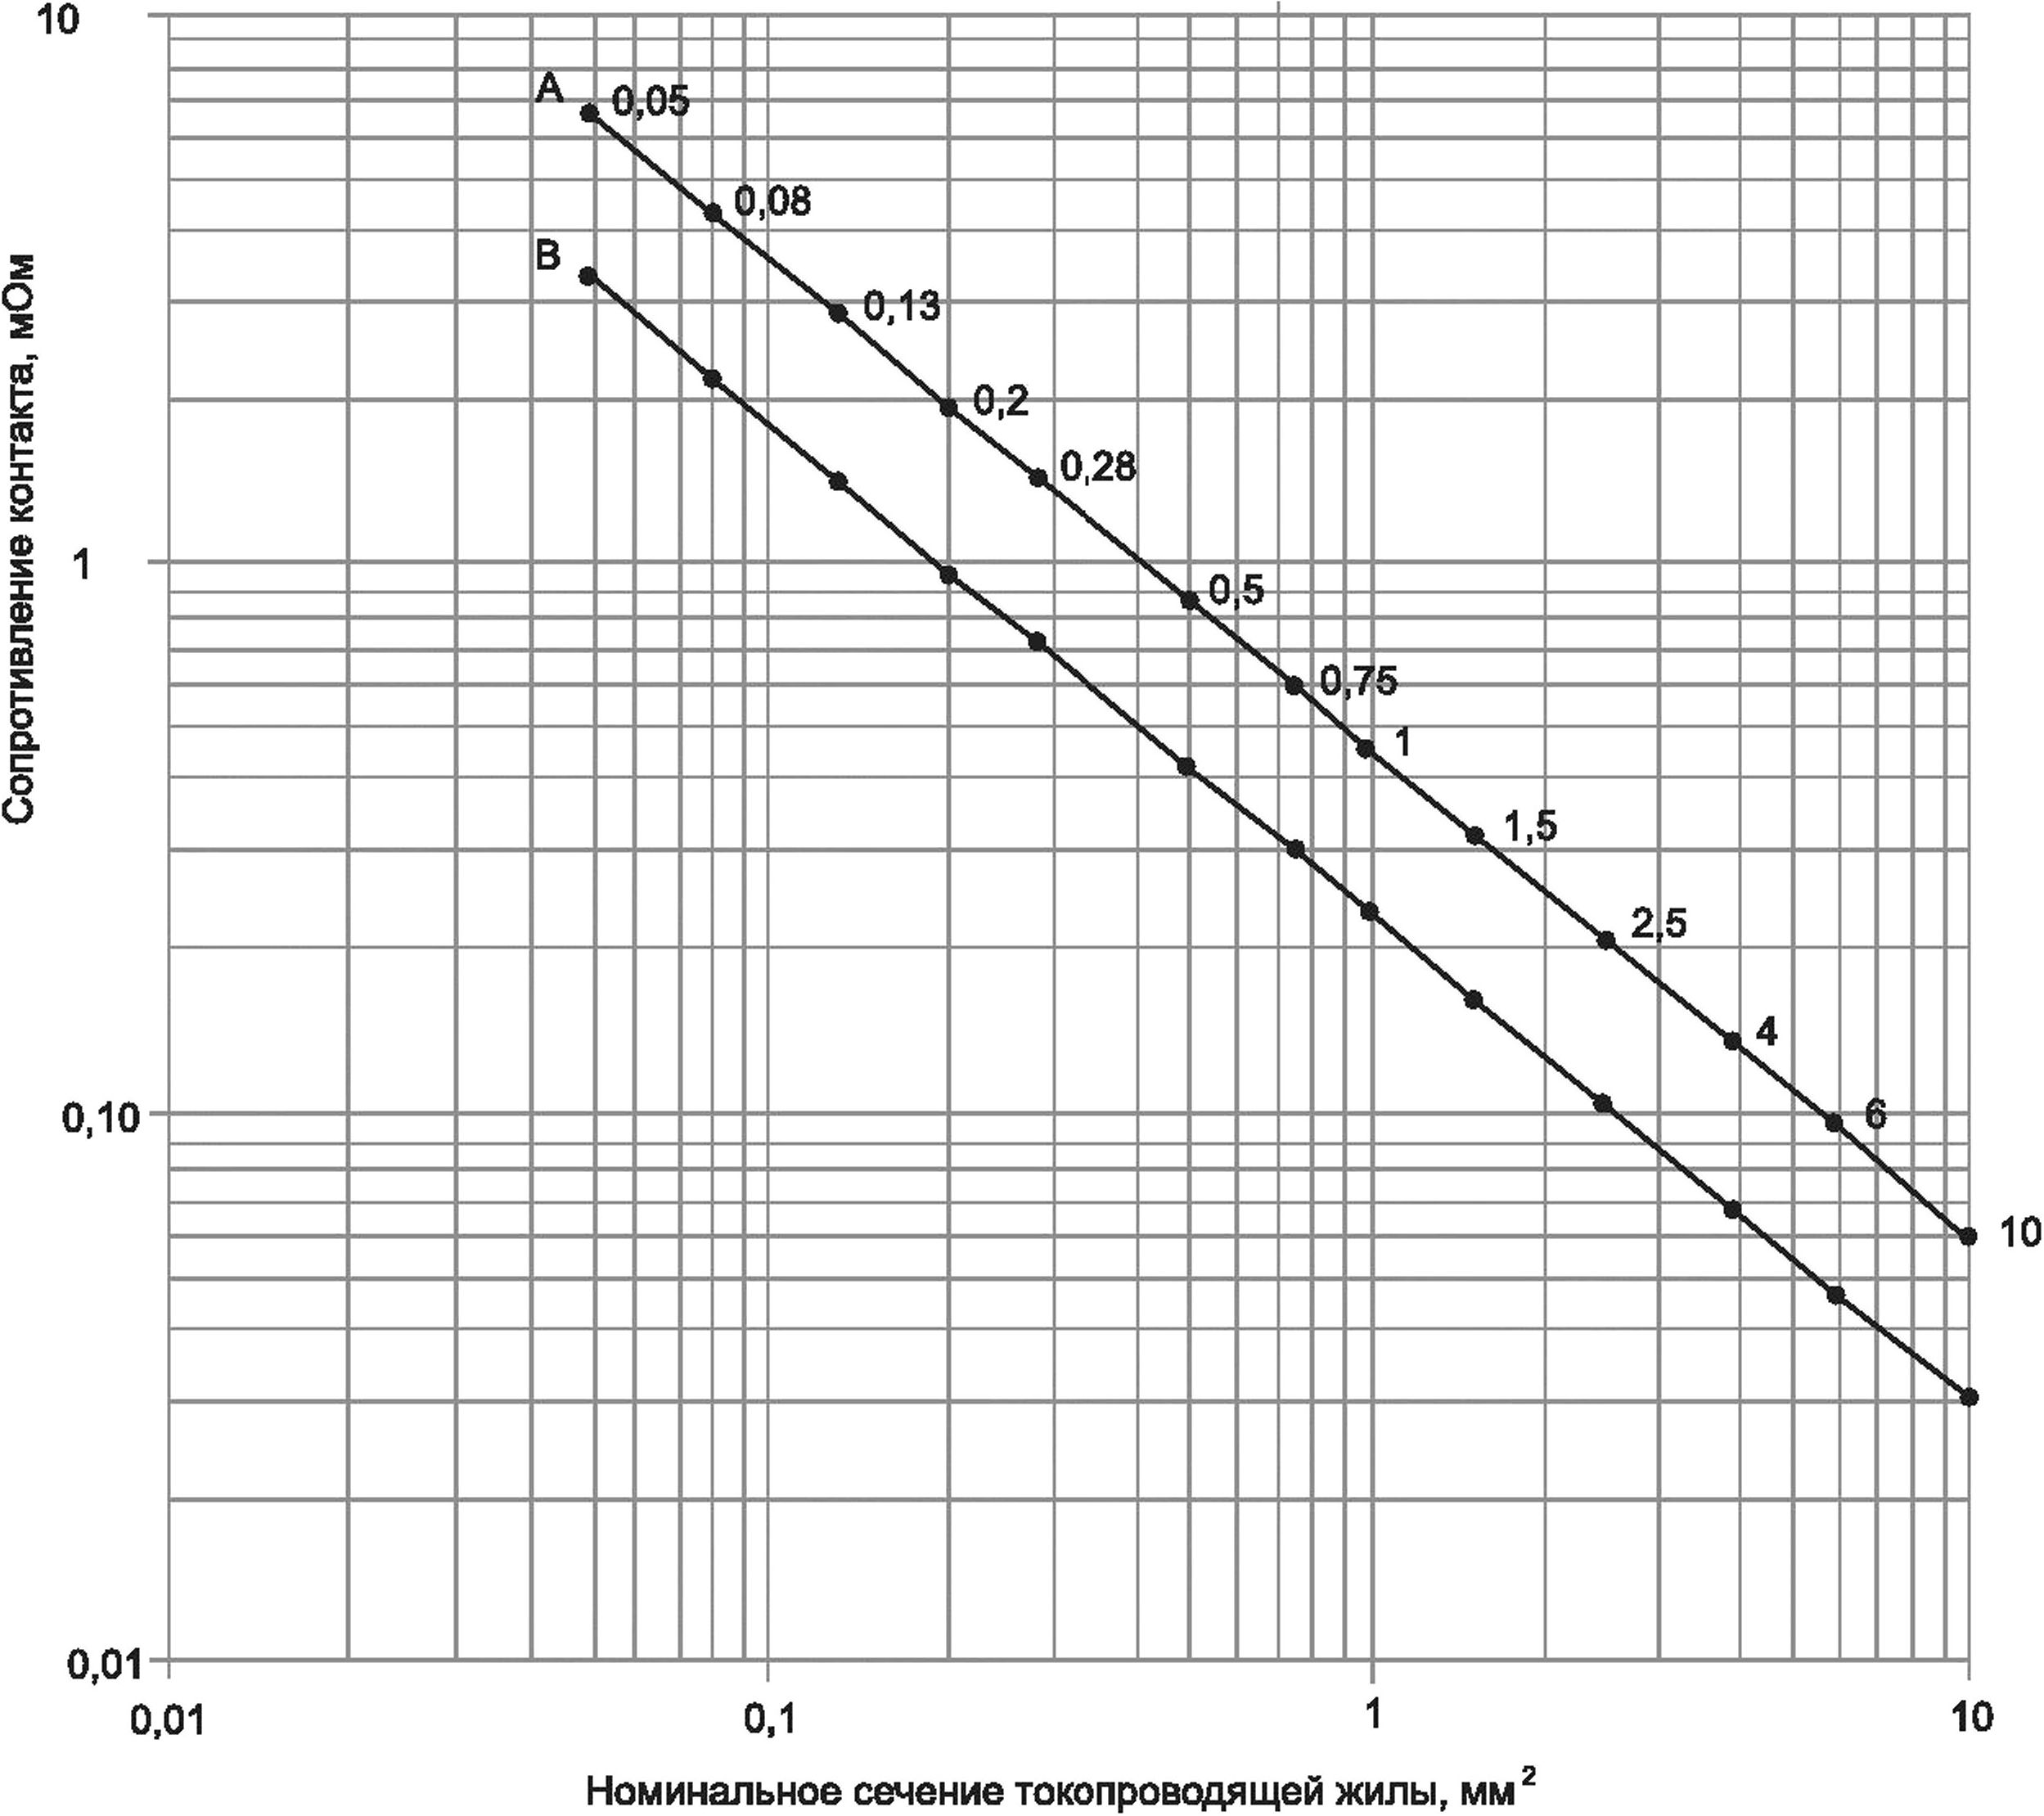
Примечание — Цифры на кривых указывают на конкретные номинальные сечения токопроводящих жил в мм2.
Кривая А— значения начального сопротивлению обжимного соединения, наибольшие;
Кривая В — значения наибольшего увеличения сопротивления обжимного соединения после электрической или климатической выдержки
Рисунок 44 — Сопротивление обжимного соединения Rc для обжимных соединений с медными наконечниками и медными токопроводящими жилами (К = 1)
Кривые А и В основаны на следующих формулах. Допускается использование данных формул вместо графика для определения максимально допустимого начального сопротивления обжимному соединению после выдержки.
А = 0,4596С-°’8843,
В=—,
2
где А — максимально допустимое начальное сопротивление обжимного соединения, мОм;
В — максимально допустимое увеличение сопротивления обжимного соединения, мОм;
С — номинальное сечение токопроводящей жилы, мм2.
Для номинальных сечений до 2,5 мм2 при применении рисунка 44 используют поперечное сечение, рассчитанное с учетом количества проволок и номинального диаметра одной проволоки. Для более высоких значений — за исключением спорных результатов по допустимому изменению сопротив-
35
ГОСТ Р 72182.2—2025
ления обжимного соединения, в этом случае следует использовать геометрическое значение площади поперечного сечения — используемое поперечное сечение является номинальным значением сечения токопроводящей жилы.
Значения кривых А и В, указанные на рисунке 44, применяют только к обжимным соединениям, выполненным с хвостовиками в соответствии с 5.3 и проводами в соответствии с 5.4, где К = 1.
Для материалов корпуса, отличных от меди, значения обеих кривых А и В следует умножить на коэффициент К, определяемый по формуле
^Си
(4)
где Rm — удельное сопротивление используемого материала;
RCu — удельное сопротивление меди.
В таблице 9 приведены значения удельного сопротивления и коэффициента К для других материалов.
Таблица 9 — Примеры для других материалов
Материалы | Удельное сопротивление, Оммм2/м | Коэффициент К * |
Отожженная медь, 100 % Си | 0,0172 | 1 |
Сплавы меди и цинка (латунь) | 0,030—0,061 | 1,74—3,55 |
Термообработанные сплавы меди и магния CuMg0,1, CuMgO,2 | 0,0203 | 1,18 |
Твердые сплавы меди и магния CuMg0,1, CuMgO,2 | 0,0221 | 1,285 |
Термообработанные сплавы меди и магния CuMgO,4 | 0,0254 | 1,48 |
Твердые сплавы меди и магния CuMgO,4 | 0,0269 | 1,564 |
Латунь, например 70 % Си 30 % Zn | 0,061 | 3,55 |
Сплавы меди и олова (бронза) | 0,083—0,15 | 4,83—8,72 |
Люминофорная бронза, например Cu93,5Sn6P0,5 | 0,11 | 6,40 |
Золото Au, покрытие | 0,022 | 1,279 |
Серебро Ад, покрытие | 0,0159 | 0,92 |
Никель Ni, покрытие | 0,0693 | 4,03 |
Константан Cu55Ni44Mn1 | 0,50 | 29,07 |
Алюминий AI | 0,0265 | 1,5407 |
Олово Sn, покрытие | 0,109 | 6,337 |
* К = 1/%IACS, где %IACS — процентная доля от проводимости по международному стандарту отожженной меди, как определено в [8]. | ||
Максимально допустимое изменение сопротивления обжимному сопротивлению добавляют к первоначально измеренному сопротивлению обжимному сопротивлению, а не к допустимому исходному пределу, т. е. максимально допустимое сопротивление обжимному сопротивлению после выдержки равно измеренному исходному значению плюс максимально допустимое изменение, как показано на кривой В на рисунке 44, и скорректировано на коэффициент К, если применимо.
Примечания
1 Хотя основные материалы как хвостовика, так и токопроводящей жилы имеют отношение к сопротивлению обжимному сопротивлению, материал токопроводящей жилы уже исключен путем измерения и вычитания сопротивления эталонных токопроводящих жил. Таким образом, поправочный коэффициент К для материала хвостовика имеет здесь первостепенное значение.
36
ГОСТ Р 72182.2—2025
2 Для обжимных соединений, выполненных с использованием более чем одного провода, см. А.5.2.
Более подробные примеры расчетов приведены в А.11.
7.4.2 Защита от перенапряжения (соединение при помощи обжима с предварительно изолированными хвостовиками)
Испытание проводят по ГОСТ 28381, испытание 4с.
Значение перенапряжения — 1500 В среднеквадратичное, частота от 45 до 60 Гц, если в соглашении между изготовителем и пользователем не указано иное.
7.4.3 Испытание на пропускную способность по току при превышении температуры
Данное испытание проводят по ГОСТ 28381, испытание 5Ь, если это указано в технической документации изделия.
Примечание — Целью данного испытания является определение максимально допустимого рабочего тока 1Ь обжимного соединения, получаемого путем уменьшения указанного тока / (см. ГОСТ 28381, испытание 5Ь). Указанный ток / необходим для достижения конечной температуры te, которая превышает температуру в помещении tu на указанную величину. Ток / — это ток, который обжимное соединение может непрерывно выдерживать при температуре, не превышая заданного значения превышения температуры.
Для данного испытания используют образцы типа Е (тип G для гильз при сращивании) за исключением случаев, когда длина проволоки для них установлена на минимальном уровне, указанном в таблице 10.
На рисунке 45 представлена испытательная установка для измерения превышения температуры при нагрузке по току; формула (5) приведена для расчета конечной температуры te.
Примечание — Испытуемый образец 2 подробно показан на рисунке 46, где точка крепления левого конца токопроводящей жилы 3 и точка крепления правого конца токопроводящей жилы 4 соответствуют двум концам токопроводящих жил, идущих к стабилизированному источнику питания 1 и отходящих от него.
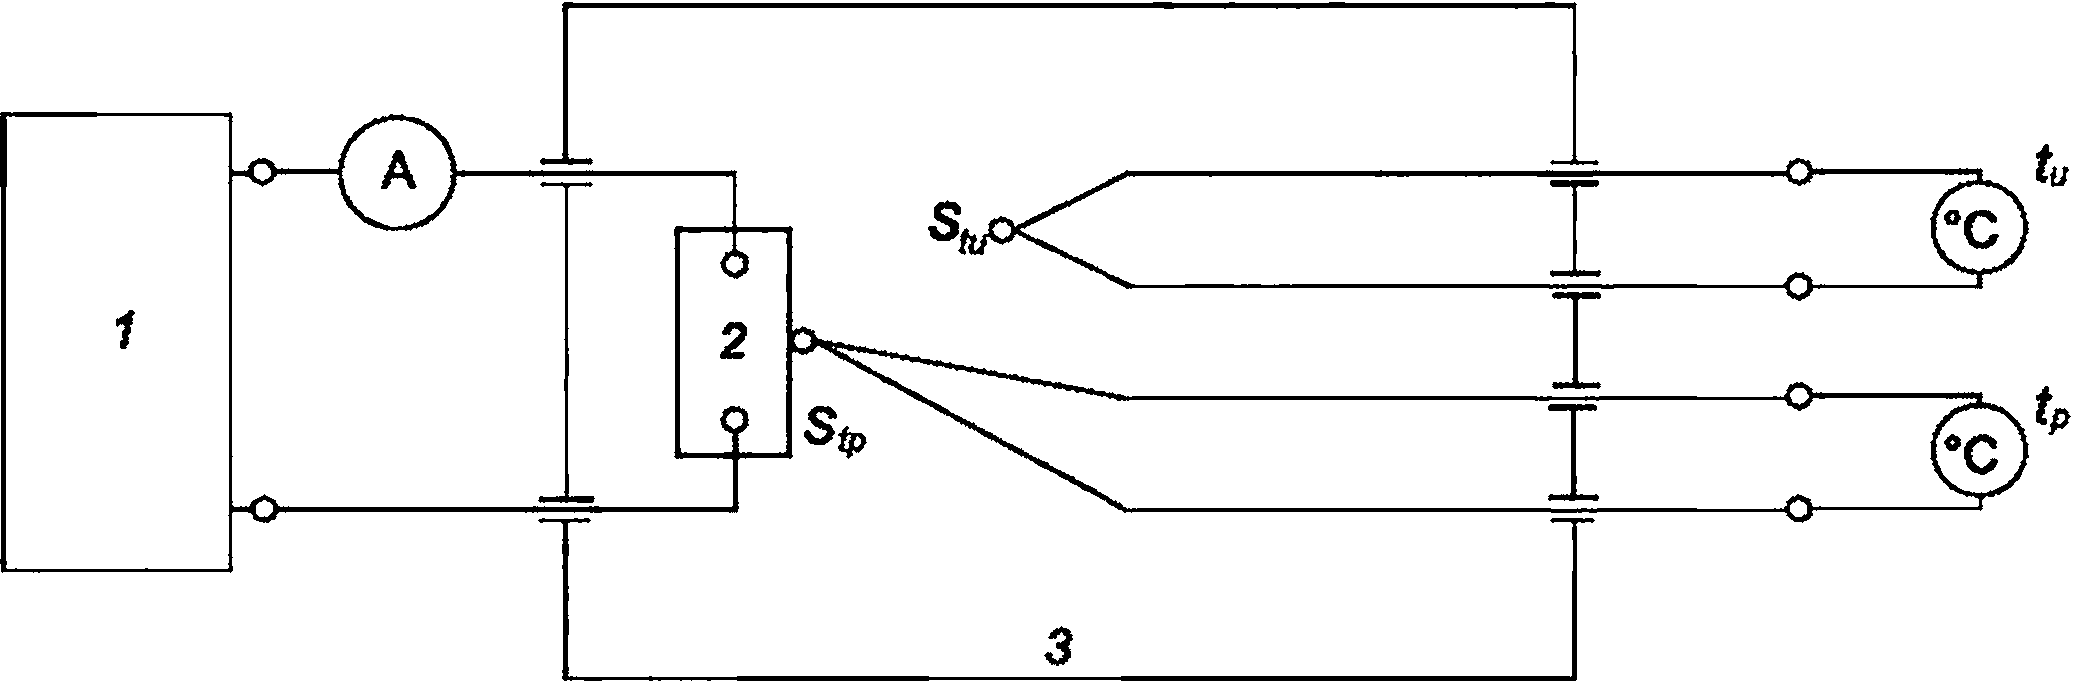
1 — стабилизированный источник питания; 2 — испытуемый образец; 3 — измерительная камера; Stp — датчик температуры на образце; Stu — датчик температуры окружающей среды; tu — температура в помещении; tp — температура образца Рисунок 45 — Испытательная установка для измерения превышения температуры под нагрузкой
Условия испытания:
- для определения среднего значения необходимо использовать не менее трех образцов для трех измерений1);
- испытательное напряжение — переменный ток частотой от 50 до 60 Гц или постоянный ток (проверка влияния смещения напряжения на термопару путем временного изменения полярности после достижения термостабильности и повторения измерения температуры);
- испытательный ток — заданный ток /, вызывающий превышение температуры на 80 К по сравнению с температурой в помещении tu при достижении конечной температуры te;
- интервал между измерениями: 5 мин, пока три последовательных значения превышения температуры не окажутся в пределах 2 К друг от друга;
- определение температуры в помещении tu;
- конечная температура te, рассчитываемая по формуле
te = tu+ 80 К; (5)
1) Минимальное количество образцов, которое соответствует требованиям ГОСТ 28381, увеличено до шести в 8.3.7, где указан данный метод испытаний.
37
ГОСТ Р 72182.2—2025
- поддержание конечной температуры te в течение 30 мин.
Максимально допустимый рабочий ток 1Ь рассчитывают формуле
1Ь = ^е) ‘ 0’8 (понижающий коэффициент). (6)
Следует использовать токопроводящие жилы с термостойкой изоляцией, например, рассчитанные на постоянную рабочую температуру СОТ >105 °С1\ или неизолированные жилы, в этом случае они должны быть расположены на достаточном расстоянии друг от друга, чтобы избежать короткого замыкания. При использовании провода с СОТ < 105 °C необходимо принять защитные меры, например, использовать термостойкую термоусадочную трубку.
Измерение температуры при обжиме не должно быть бесконтактным: следует использовать теплопроводящую пасту или зажимное устройство.
Исключение: допускается бесконтактное измерение температуры при условии, что достигается хорошая корреляция с температурой в зоне обжима.
Кабели питания имеют такие размеры, чтобы выдерживать ток, по крайней мере в три раза превышающий максимально допустимый рабочий ток 1Ь, и должны быть уплотнены и залужены на концах. Места соединения между ними и испытуемым образцом необходимо надежно закрепить.
Примечание — Данное испытание — это сокращенная процедура с относительно простым расположением, которая позволит оценить любые отрицательные эффекты, связанные с ослаблением обжима, при их наличии.
Минимальная длина провода L для образцов должна быть скорректирована в зависимости от номинального сечения S токопроводящей жилы в соответствии с таблицей 10.
Таблица 10 — Минимальная длина провода L в зависимости от номинального сечения S
Номинальное сечение S, мм2 | Минимальная длина L, мм |
S<0,5 | 200 |
0,5 < S < 5,0 | 500 |
S > 5,0 | 1400 |
На рисунке 46 показан пример испытательной установки для измерения изменения текущей температуры на соединении с хвостовиком открытого типа.
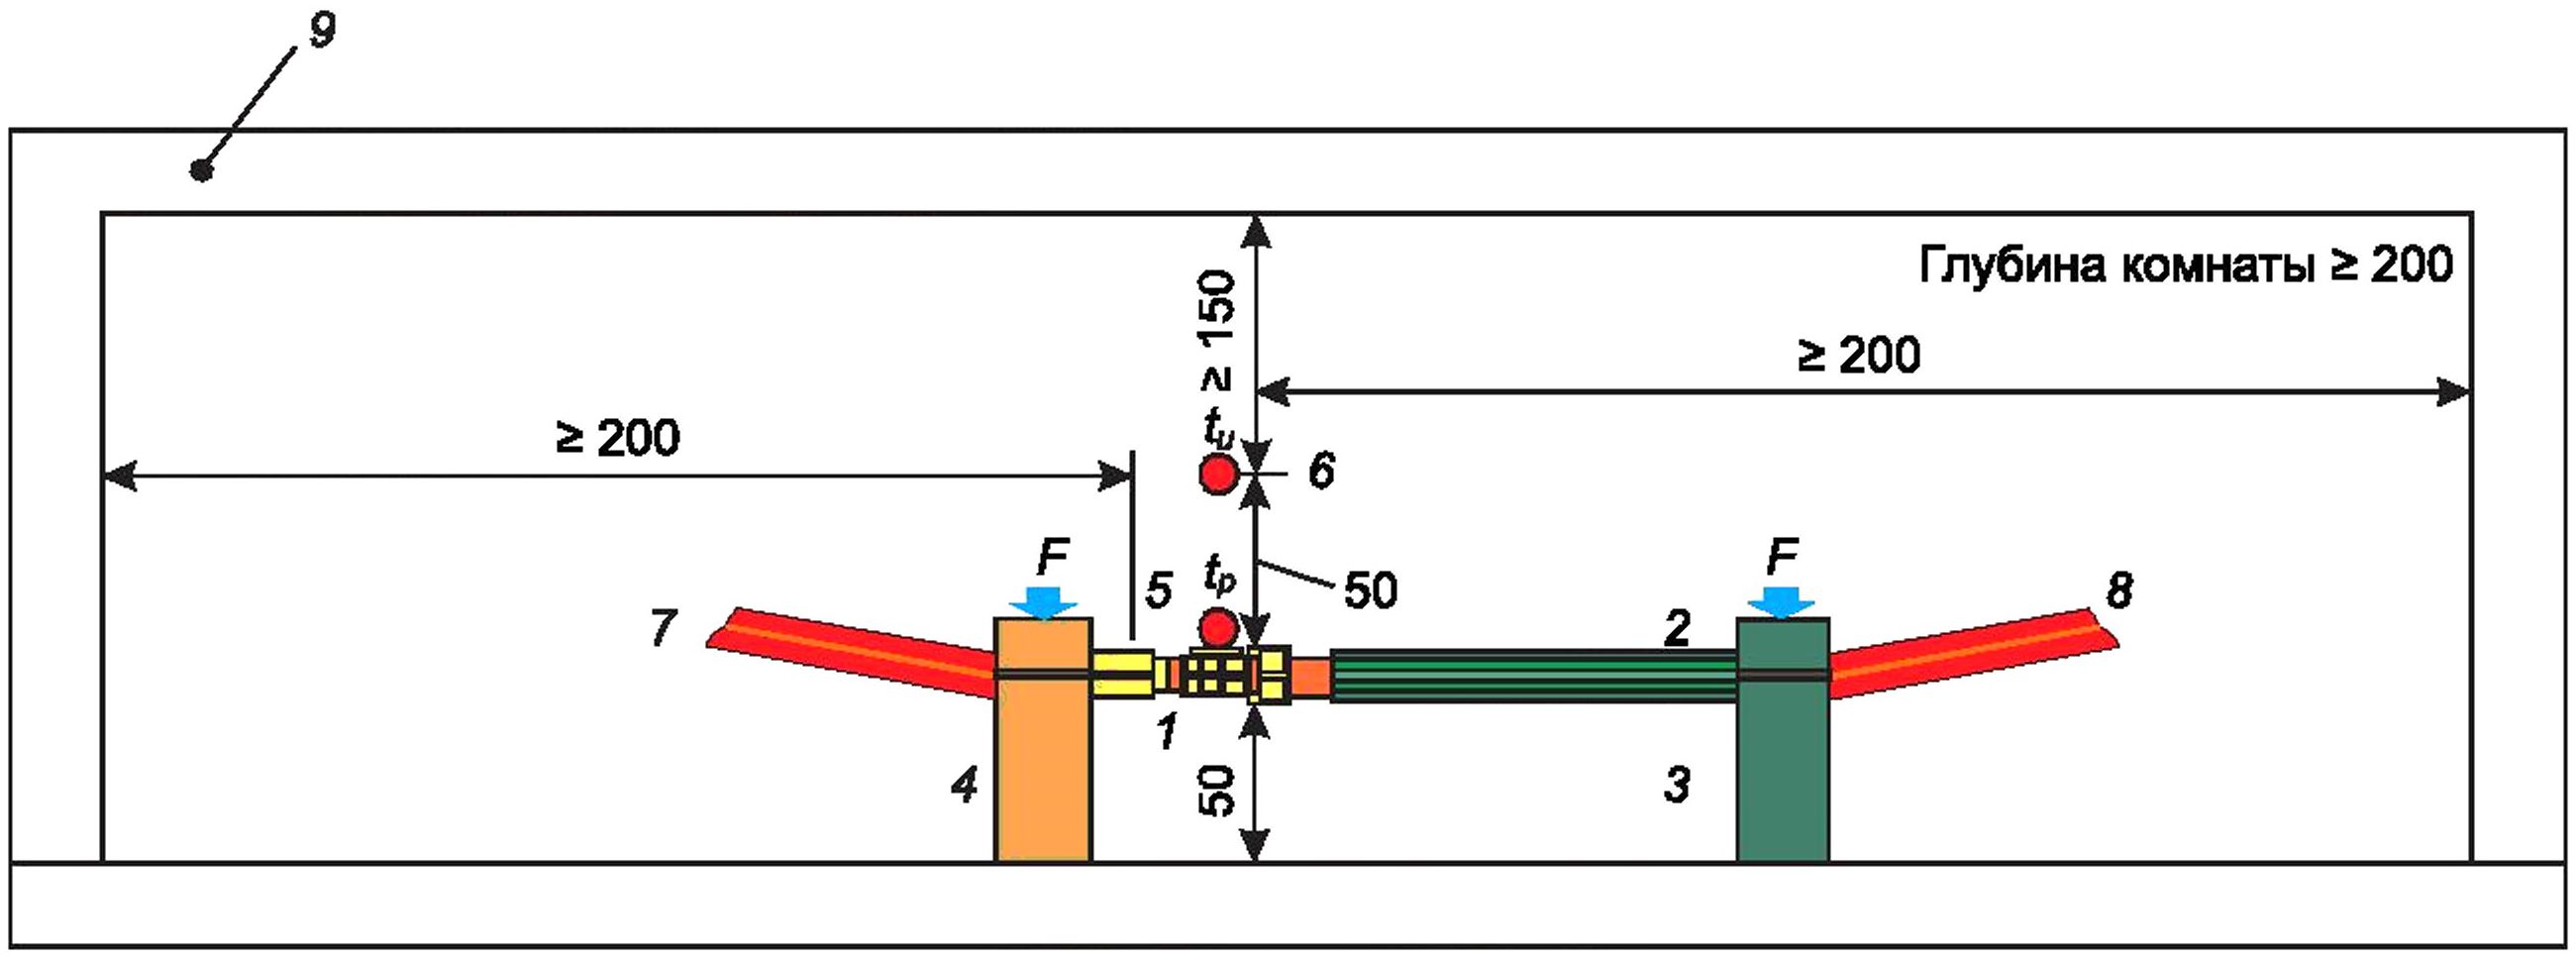
1 — образец (наконечник); 2 — провод; 3 — точка крепления правого конца токопроводящей жилы; 4 — точка крепления левого конца токопроводящей жилы; 5 — датчик температуры в месте контакта с образцом (с теплопроводящей пастой) для измерения tp; 6 — датчик температуры в помещении (для измерения tu); 7 — левая токопроводящая жила питания; 8 — правая токопроводящая жила питания; 9 — испытательная комната; F— точки перехода; tu — температура в помещении; tp — температура образца
Рисунок 46 — Испытательная комната с вентиляционным отверстием для измерения изменения текущей температуры
1> Минимальное требование СОТ для проводов соответствует 105 °C при температуре в помещении tu = 25 °C и допустимом превышении температуры на 80 К для достижения конечной температуры te при соответствующем максимально допустимом рабочем токе 1Ь.
38
ГОСТ Р 72182.2—2025
7.5 Климатические испытания
7.5.1 Общие положения
Если в технической документации изделия не указано иное, при испытаниях, указанных в 7.5.2— 7.5.6, используют следующие максимальное ВПТ и минимальное НПТ значения температуры:
- ВПТ — плюс 125 °C;
- НПТ — минус 55 °C.
7.5.2 Быстрое изменение температуры
Испытание проводят в соответствии с ГОСТ 28381, испытание 11d.
Данное испытание не предназначено для проверки характеристик изоляции токопроводящей жилы или предварительно изолированных наконечников. Следует использовать токопроводящую жилу с соответствующей изоляцией.
Применяют следующие требования:
- нижний предел температуры Т^— НПТ;
- верхний предел температуры Тв — ВПТ;
- продолжительность воздействия t^ — 30 мин;
- количество циклов — 5 циклов.
7.5.3 Сухое тепло
Испытание проводят по ГОСТ 28381, испытание 11i.
Данное испытание не предназначено для проверки характеристик изоляции токопроводящей жилы или предварительно изолированных наконечников. Следует использовать токопроводящую жилу с соответствующей изоляцией.
Применяют следующие требования:
- температура испытания — ВПТ;
- продолжительность испытания — 96 ч.
7.5.4 Последовательность климатических испытаний
Испытание проводят по ГОСТ 28381, испытание 11а.
Используют образцы типа Е (образцы типа G для сращиваний).
Данное испытание не предназначено для проверки характеристик изоляции токопроводящей жилы или предварительно изолированных наконечников. Следует использовать токопроводящую жилу с соответствующей изоляцией.
Испытание 11а (по ГОСТ 28381) состоит из последовательного проведения следующих климатических испытаний в качестве выдержки:
- сухое тепло (см. ГОСТ 28381, испытание 11i);
- влажное тепло, циклическое испытание (см. ГОСТ 28381, испытание 11m), первый цикл;
- холод (см. ГОСТ 28381, испытание 11j);
- влажное тепло, циклическое испытание, оставшиеся циклы.
Применяют следующие требования:
- сухое тепло, температура испытания — ВПТ;
- влажное тепло, первый цикл:
верхний предел температуры испытания — плюс 55 °C;
количество циклов: один цикл;
вариант 1 или 2 (в соответствии с ГОСТ Р МЭК 60068-2-30), указывают в технической документации изделия;
- холод, температура испытания — НПТ;
- влажное тепло, оставшиеся циклы:
верхний предел температуры испытания — плюс 55 °C;
количество циклов: 5 циклов;
вариант как в первом цикле.
Примечание — Если в технической документации изделия указана климатическая категория (третий набор цифр обозначает количество дней испытания влажным теплом в стационарном режиме), то количество дней равно 21, а не 56 и оставшееся время для выполнения циклов будет равно 1.
7.5.5 Нагрузка по току, циклическая
Испытание проводят по ГОСТ 28381, испытание 9е, метод А.
Для данного испытания используют образцы типа Е (образцы типа G для сращиваний) (см. 8.1.6).
39
ГОСТ Р 72182.2—2025
Образцы допускается соединить последовательно таким образом, чтобы токовая нагрузка одновременно воздействовала на все испытуемые образцы.
При последовательном соединении и, если позволяет конструкция, можно использовать образцы с двумя сторонами. В этом случае длина провода между двумя образцами, чтобы обеспечить независимость от выделяемой теплоты между образцами, должна быть не менее 200 мм. Данную длину регулируют в зависимости от требуемой тепловой массы образцов и указанных токопроводящих жил.
В случае несогласия с результатами испытаний последовательно соединенных образцов, следует повторить их на отдельных образцах.
Во избежание перегрева цепь из образцов должна быть закреплена на токопроводящих жилах, а удерживающие устройства должны быть изготовлены из изоляционного материала с низкой теплопроводностью (например, обычно 0,3 Вт/(м К), как для стандартного пластика). Если масса наконечников настолько велика, что требуется дополнительная опора, удерживающие устройства также должны быть изготовлены из изоляционного материала с низкой теплопроводностью.
Если испытываемое обжимное соединение является неотъемлемой частью какого-либо компонента, то этот компонент не должен влиять на результат испытания (например, радиатор).
Примеры приведены на рисунке 47.
Последовательно соединенные обжимные соединения, как показано на рисунке 47 г) и б), необходимо дополнительно подготовить, например, путем пайки в местах их соприкосновения или другим способом, для того чтобы избежать изменения контактного сопротивления на границе образцов.
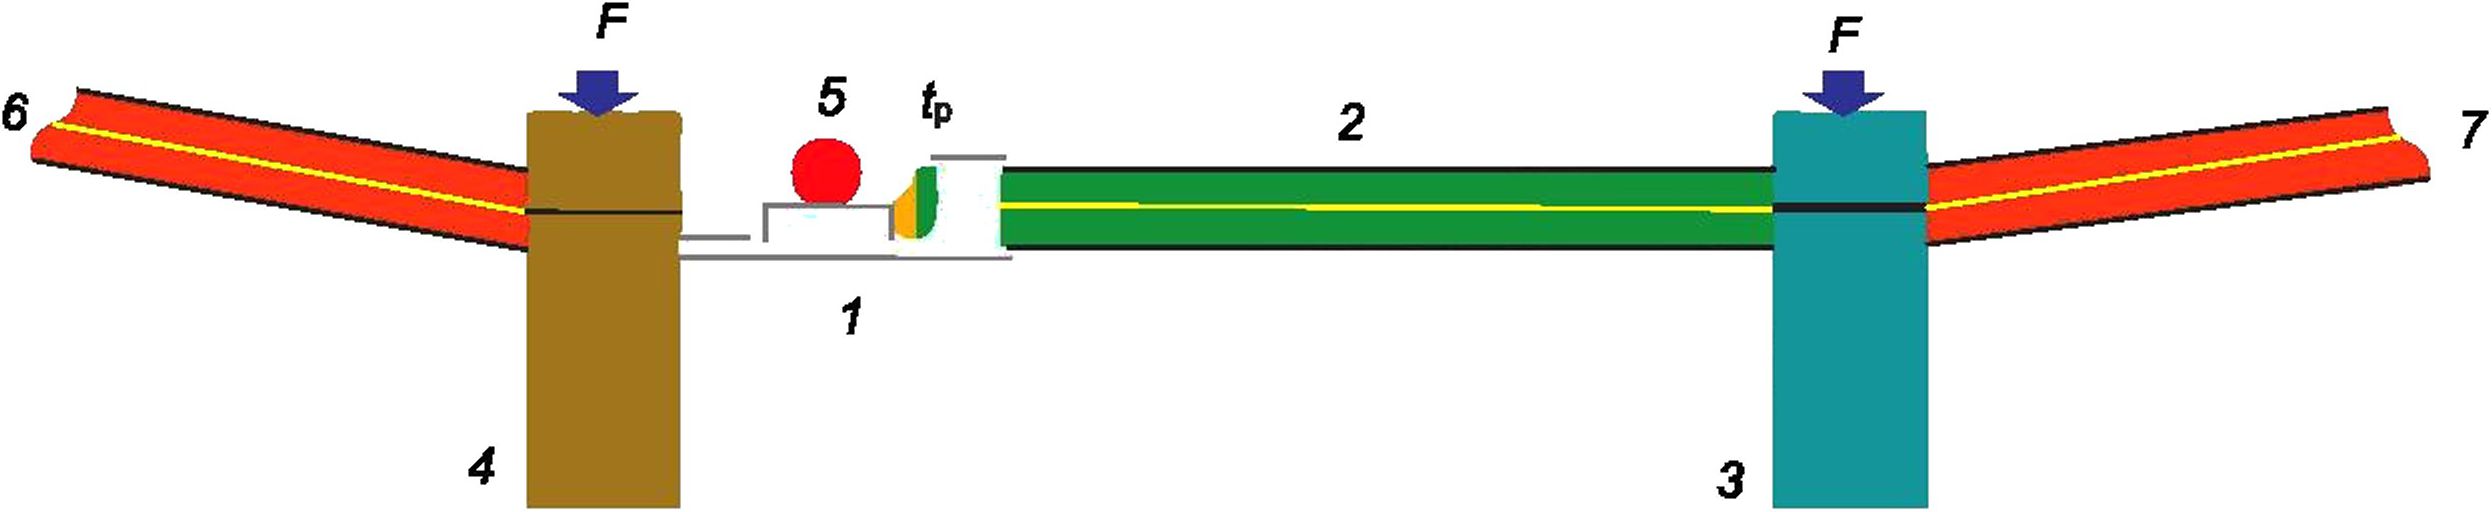
1 — наконечник; 2 — многопроволочная токопроводящая жила; 3 — удерживающее устройство и электрическое соединение с 7; 4 — удерживающее устройство и электрическое соединение с 6; 5 — датчик температуры в месте контакта с образцом (или с теплопроводящей пастой) для измерения tp; 6 и 7 — испытательные токопроводящие жилы; F — точка перехода; tp — температура образца
а) Примеры испытательных токопроводящих жил (испытание только обжима)
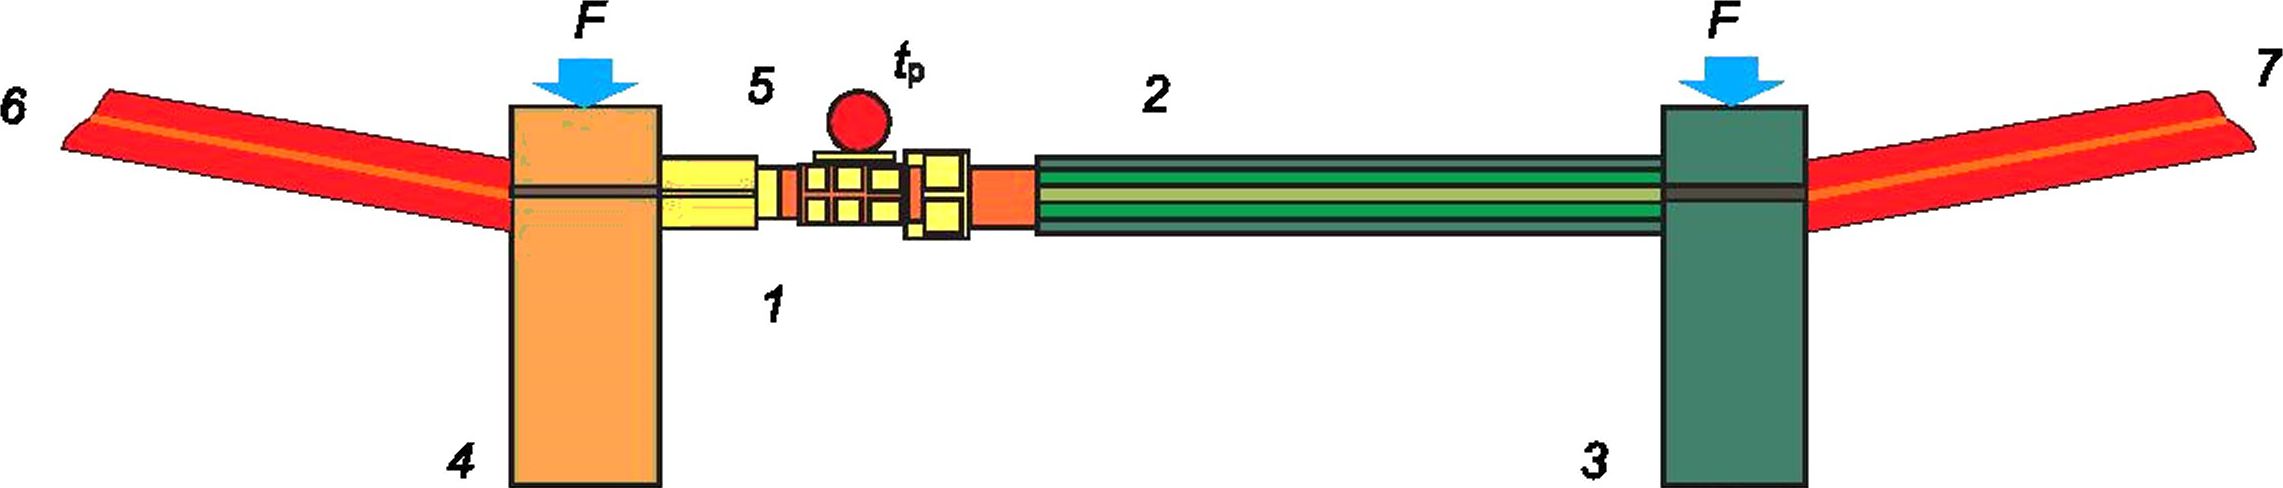
1 — контакт В-обжима; 2 — многопроволочная токопроводящая жила; 3 — удерживающее устройство и электрическое соединение с 7; 4 — удерживающее устройство и электрическое соединение с 6; 5 — датчик температуры в месте контакта с образцом (или с теплопроводящей пастой) для измерения tp; би 7 — испытательные провода; F — точка перехода; tp — температура образца
б) Примеры контактов В-обжима (испытание только обжима)
1 — удерживающее устройство; 2 — несколько контактов; 3 — расстояние между обжимными соединениями > 150 мм е) Примеры наконечников при последовательном соединении
40
ГОСТ Р 72182.2—2025
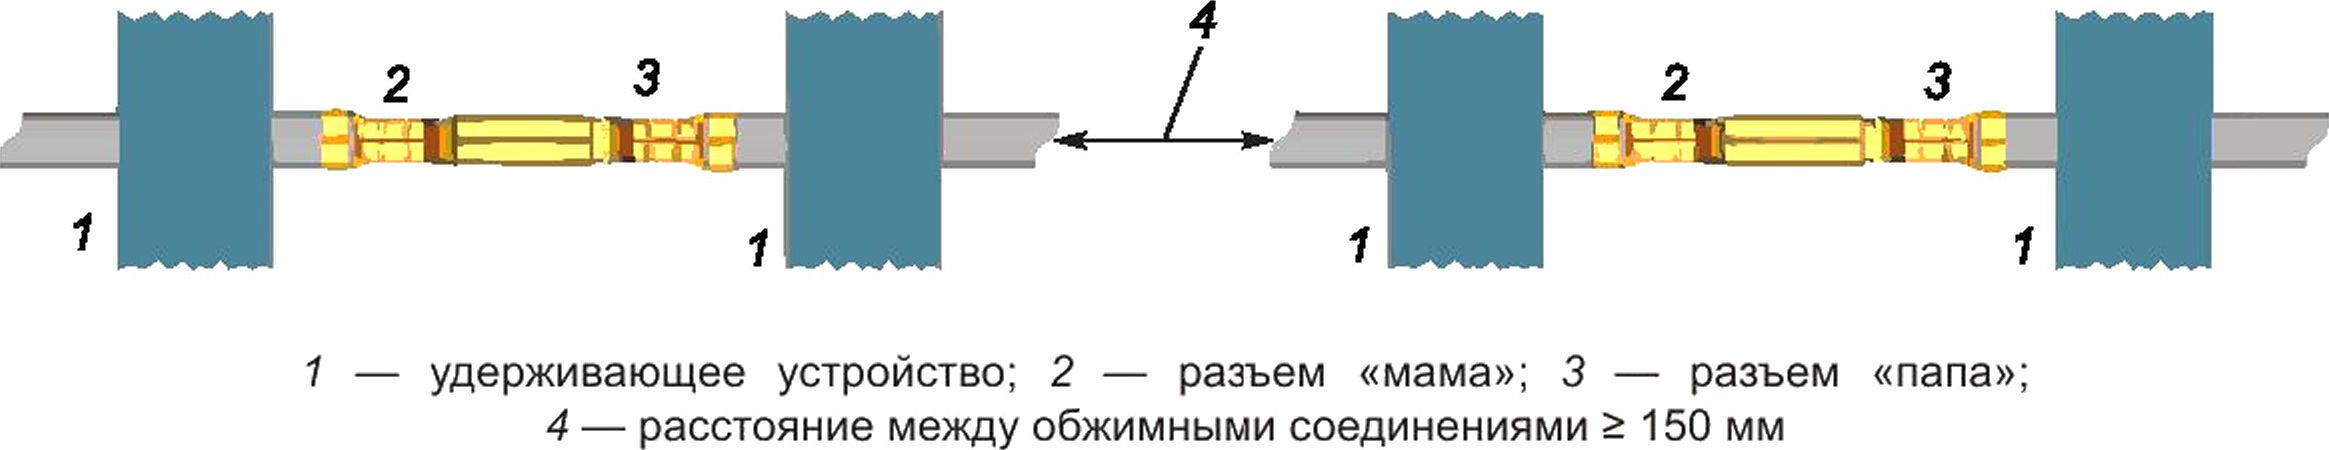
г) Примеры наконечников с разъемами при последовательном соединении
1 — удерживающее устройство; 2 — разъем «мама»; 3 — разъем «папа»; 4 — аналог с обжимным контактом (длина между обжимными соединениями > 150 мм); 5 — аналог без обжимного контакта (например, клеммная колодка или соединитель)
д) Примеры обжимных соединений с контактами при последовательном соединении (например, в клеммной колодке или соединителе)
Рисунок 47 — Примеры испытательных установок
Требуемый испытательный ток показан на рисунке 48.
Для номинального сечения до 2,5 мм2 включ. при применении рисунка 48 следует использовать геометрическую (фактическую) площадь поперечного сечения, рассчитанную с учетом количества проволок и номинального диаметра одной проволоки. При более высоких значениях площади поперечного сечения площадь может быть номинальной при условии обеспечения соответствия требованиям.
Значения испытательного тока, представленные на рисунке 48, применимы только к обжимным соединениям с хвостовиками по 5.3 и токопроводящими жилами по 5.4.
Продолжительность испытания — 20 или 500 циклов.
Примечание — Дополнительная информация о проводах приведена в [3].
41
ГОСТ Р 72182.2—2025
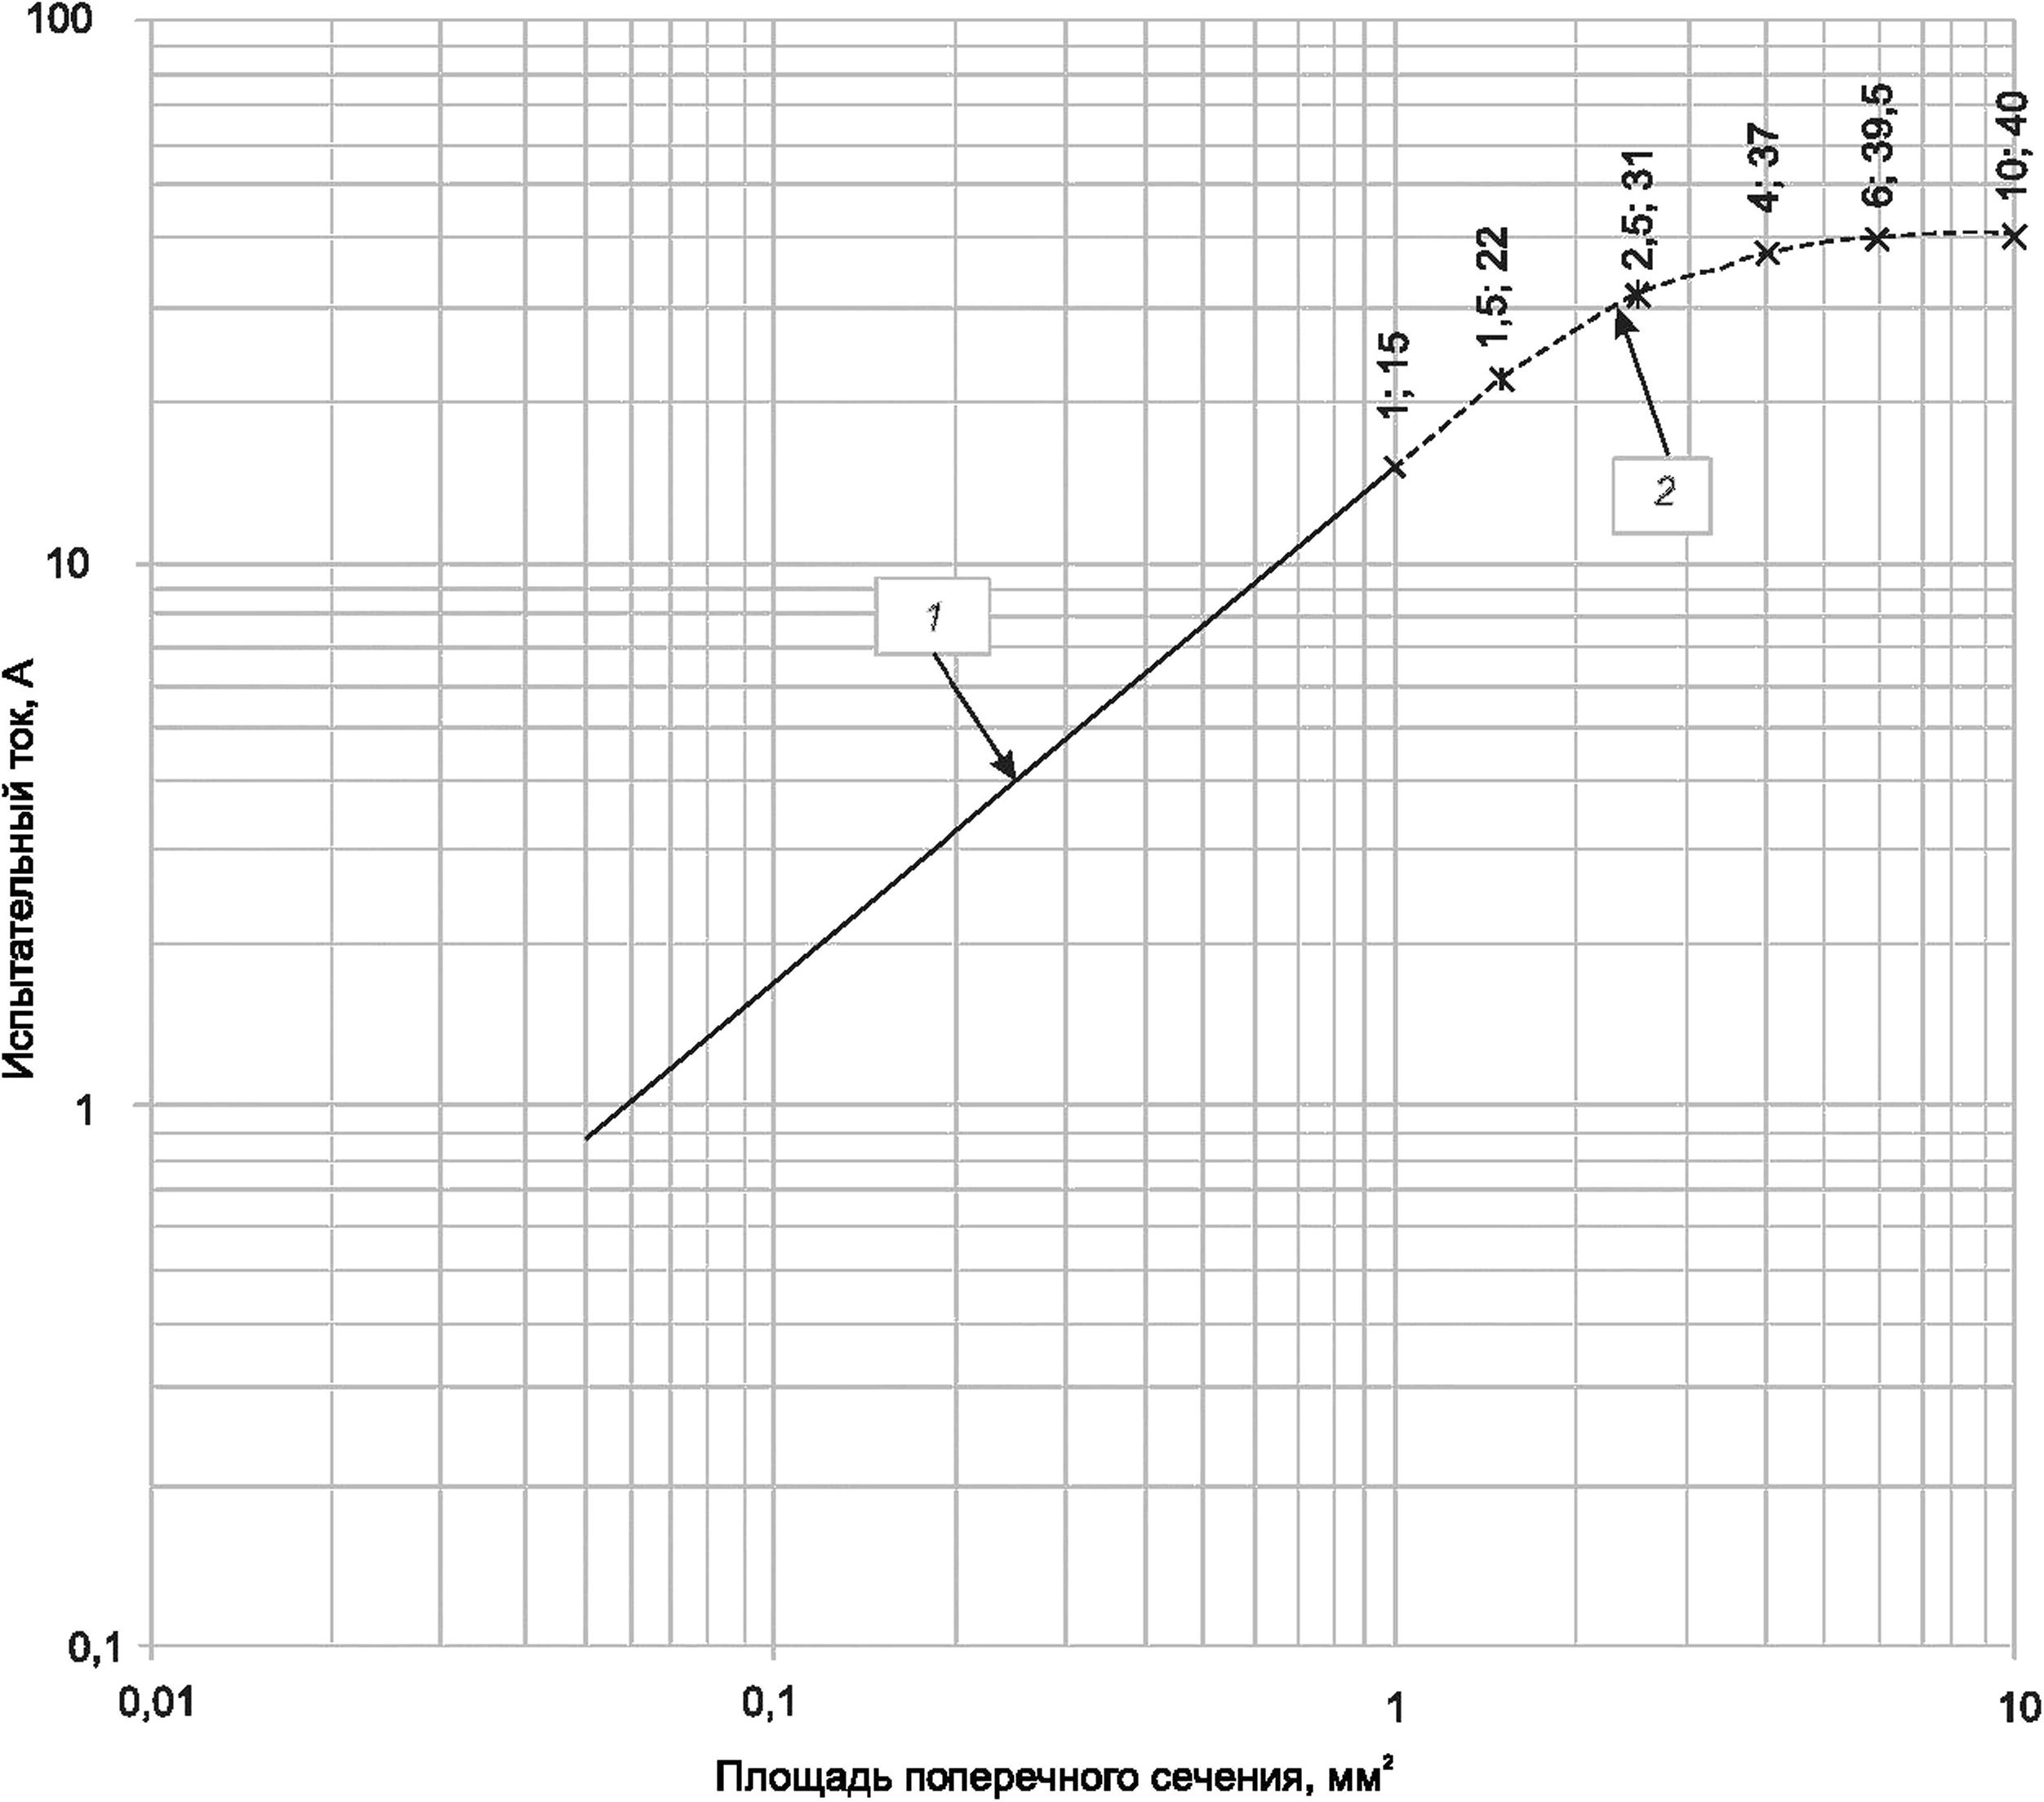
1 — испытательный ток, равный 15 S0,958 для номинального сечения от 0,05 до 1,00 мм2, где S — площадь поперечного сечения, мм2; 2 — испытательный ток, соответствующий проводам с номинальным сечением св. 1,00 мм2
Рисунок 48 — Испытательный ток для обжимных соединений
В качестве альтернативы вышеуказанному методу испытаний и значениям может быть использован метод, например для новых конструкций, при котором испытание проводят в соответствии с ГОСТ 28381, испытание 9е.
Количество циклов — 5.
Примечание — Целью данного испытания является определение режима разрушения обжимного соединения при ползучести (релаксации напряжений) в результате термоциклирования путем циклического приложения к нему максимальной тепловой нагрузки, которой подвергается обжимное соединение и за которой следует охлаждение. В этом случае нагрузка по току направлена на достижение температуры ВПТ = 125 °C. Если испытательный ток, указанный на рисунке 49, не достигает этой цели, предыдущий метод можно считать неэффективным. Применяют данный альтернативный метод, который предполагает использование более высоких значений испытательного тока, эквивалентных заниженным значениям, при которых испытываемый хвостовик считается постоянно нагруженным (таким образом, в 1,25 раза превышает заданный номинальный ток, что является фактическим значением, уменьшенным в 0,8 раз), и меньшее количество циклов.
ПРЕДУПРЕЖДЕНИЕ — В таблице 11 приведены рекомендованные значения испытательного тока, который должен быть применен. Эти значения заимствованы из ГОСТ Р 50571.5.52, которые также зависят:
а) от метода монтажа кабельной продукции;
42
ГОСТ Р 72182.2—2025
б) окружающей среды (воздух или земля);
в) количества соседних кабельных линий в лотке или системе прокладки кабеля;
а) вида изоляции провода и его постоянной рабочей температуры.
Более того, такие значения предусмотрены для электроустановок только при номинальном сечении от 1 мм2 и более. Значения, приведенные в таблице 11, являются рекомендуемыми, и важно их проверить, поскольку они могут оказаться чрезмерными.
Таблица 11 — Значения тока (рекомендуемые) для альтернативного метода нагрузки по току, циклический метод
Номинальное сечение | Токовая нагрузка, А | |
мм2 | AWG | |
0,05 | 30 | 1,0 |
0,08 | 28 | 1,8 |
0,13 | 26 | 3,1 |
0,14 | — | 3,6 |
0,20 | 24 | 4,8 |
0,25 | — | 6,0 |
0,32 | 22 | 8,6 |
0,34 | — | 9,1 |
0,40 | — | 11,1 |
0,50 | — | 14,4 |
0,52 | 20 | 15,0 |
0,75 | — | 18,0 |
0,82 | 18 | 19,5 |
1,00 | — | 22,8 |
1,31 | 16 | 24,7 |
1,50 | — | 26,0 |
2,08 | 14 | 33,4 |
2,50 | — | 38,4 |
3,31 | 12 | 45,0 |
4,00 | — | 50,4 |
5,26 | 10 | 59,7 |
6,00 | — | 64,8 |
8,37 | 8 | 77,0 |
10,00 | — | 87,6 |
7.5.6 Обжим при низкой температуре (обжимные соединения с предварительно изолированными наконечниками)
Хвостовики и токопроводящей жилы (соответствующие образцам типа F, указанным в 8.1.7) и обжимное устройство, т. е. все элементы, необходимые для подготовки требуемого количества обжимных соединений для испытания при низких температурах, должны быть подвергнуты воздействию температуры (-15 ± 2) °C в течение 2 ч.
После этого отбирают необходимое количество образцов.
Затем образцы выдерживают при низкой температуре в течение 1 ч.
43
ГОСТ Р 72182.2—2025
На следующем этапе образцы восстанавливаются в стандартных условиях в течение 1—2 ч для проведения испытаний.
После восстановления образцы подвергают испытанию на защиту от перенапряжения, как указано в 7.4.2.
7.6 Прочие испытания
7.6.1 Стойкость предварительно изолированных хвостовиков под обжимку к воздействию жидкостей
Если данное испытание указано в технической документации изделия, его проводят в соответствии с ГОСТ 28381, испытание 19а и испытание 4с.
Используют образцы типа D.
Испытание проводят только с использованием чистящих жидкостей. Жидкости, температура испытания и время погружения должны быть указаны в технической документации изделия.
Значение перенапряжения — 1500 В среднеквадратичное, частота от 45 до 60 Гц, если в соглашении между изготовителем и пользователем не указано иное. Испытание на выдержку напряжения и соответствующую настройку проводят в соответствии с 7.4.2.
7.6.2 Испытание на коррозию в потоке смешанного газа
Для данного испытания используют образцы типа Е (образцы типа G для гильз при сращивании).
Испытание проводят в соответствии с ГОСТ 28381, испытание 11g.
Предварительную выдержку проводят в соответствии с 6.3, восстановление — в соответствии с 6.4.
Состояния, в которых образцы находятся во время испытания: наполовину стыкованные, наполовину не стыкованные.
Применяют следующие условия испытания:
- применимый метод — метод 1;
- продолжительность испытания — 10 дней;
- газы — H2S и SO2;
- температура — (25 ±1 )°С;
- относительная влажность — (75 ±3) %;
- частота проветривания в час — от 3 до 10;
- увеличение массы медных заготовок — от 1,0 до 2,0 мг/(дм2 ■ день).
После внешнего осмотра, а также до и после данного коррозионного испытания контактное сопротивление измеряют в соответствии с 7.4.1. В технической документации изделия должны быть указаны критерии соответствия (допустимое изменение контактного сопротивления).
8 Программы испытаний
8.1 Подготовка образцов для испытаний и их типы
8.1.1 Подготовка образцов для испытаний
Перед испытаниями необходимо подготовить необходимое количество и типы образцов после общего осмотра элементов (хвостовиков и токопроводящих жил), как указано в 7.1.
При испытании обжимных соединений с хвостовиками, рассчитанными на диапазон номинальных сечений п токопроводящих жил (первоначальная квалификация), проводят все испытания в соответствии с применимой программой испытаний, за исключением циклического испытания на нагрузку по току, указанного в 7.5.5:
- с указанным количеством образцов, имеющих максимальное номинальное сечение токопроводящей жилы;
- указанным количеством образцов, имеющих минимальное номинальное сечение токопроводящей жилы;
- указанным количеством образцов, каждый из которых имеет любое указанное номинальное сечение промежуточной токопроводящей жилы.
Примечание — Контрольные испытания проводят на образцах с использованием указанного номинального сечения токопроводящей жилы.
Перед подготовкой образцов необходимо убедиться в том, что:
- используются правильные хвостовики и токопроводящие жилы;
44
ГОСТ Р 72182.2—2025
- используются правильное обжимное устройство и все необходимые принадлежности (обжимные матрицы, фиксатор, позиционер и т. д.);
- устройство работает правильно;
- оператор может выполнять обжимные соединения в соответствии с 5.5.
Для всех образцов минимальная длина токопроводящей жилы составляет 200 мм или как указано в 8.1.6.
8.1.2 Образец типа А [для проведения испытаний в соответствии с 8.2, 8.2.3.3 (при необходимости), 8.3.2, 8.3.4 (при необходимости)]
Образец типа А состоит из неизолированного или предварительно изолированного хвостовика с зажимом для изоляции или без него и токопроводящей жилы, обжатого в хвостовике для обеспечения электрического соединения только между токопроводящей жилой и наконечником.
Типичные примеры образцов типа А показаны на рисунке 49.
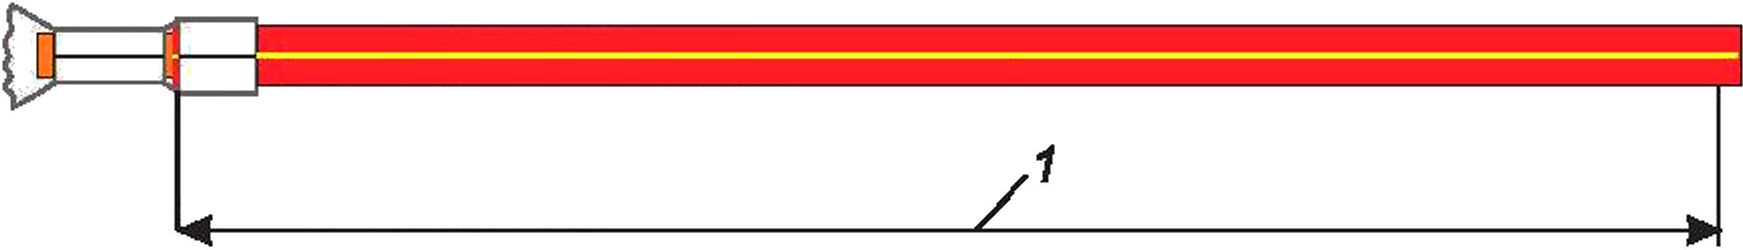

1 — минимальная длина — 200 мм
Рисунок 49 — Примеры образцов типа А
8.1.3 Образец типа В (для испытаний по 8.2.3.1 и 8.3.3.2)
Образец типа В состоит из неизолированного или предварительно изолированного хвостовика с зажимом для изоляции или без него и токопроводящей жилы, обжатой в хвостовике для создания электрического соединения только между токопроводящей жилой и наконечником.
Все существующие зажимы для изоляции должны быть выведены из строя.
Типичные примеры образцов типа В показаны на рисунке 50.
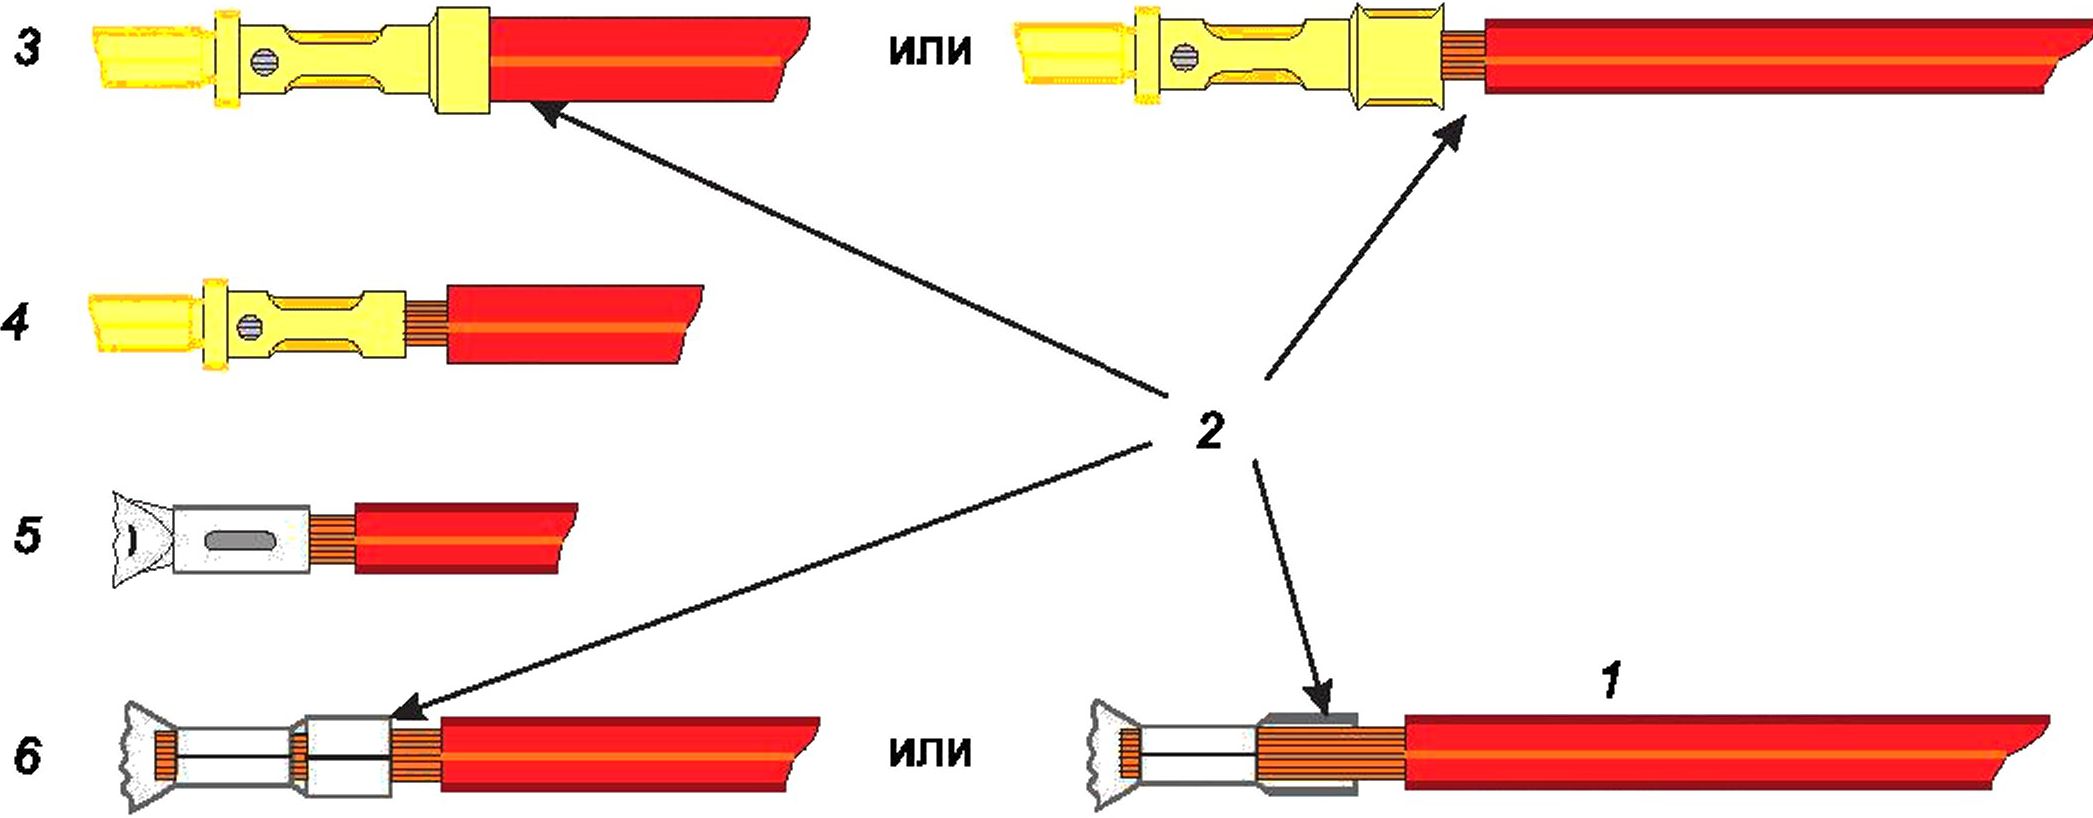

1 — минимальная длина — 200 мм (длина зависит от требований к универсальной испытательной машине для испытания прочности на разрыв); 2 — зажим для изоляции, не выполняющий свою функцию; 3 — хвостовик обработанного контакта закрытого типа с зажимом для изоляции; 4 — хвостовик обработанного контакта закрытого типа без зажима для изоляции; 5 — хвостовик закрытого типа без зажима для изоляции; 6 — хвостовик открытого типа с зажимом для изоляции; 7 — хвостовик открытого типа без зажима для изоляции
Рисунок 50 — Примеры образцов типа В
45
ГОСТ Р 72182.2—2025
8.1.4 Образец типа С (для проверки эффективности зажима для изоляции, см. 8.2.3.3 и 8.3.4)
Образец типа С состоит из неизолированного или предварительно изолированного хвостовика с зажимом для изоляции и незачищенной токопроводящей жилы, при этом зажим для изоляции расположен только на незачищенной токопроводящей жиле.
В зажим для изоляции вставляют незачищенную токопроводящую жилу таким образом, чтобы токопроводящая жила обжималась только в месте зажима при выполнении обычной операции обжима. Между токопроводящей жилой и той частью корпуса, которая обычно предназначена для электрического подключения, не должно быть электрического или механического соединения.
Минимальная длина провода составляет 200 мм.
Типичные примеры образцов типа С показаны на рисунке 51.
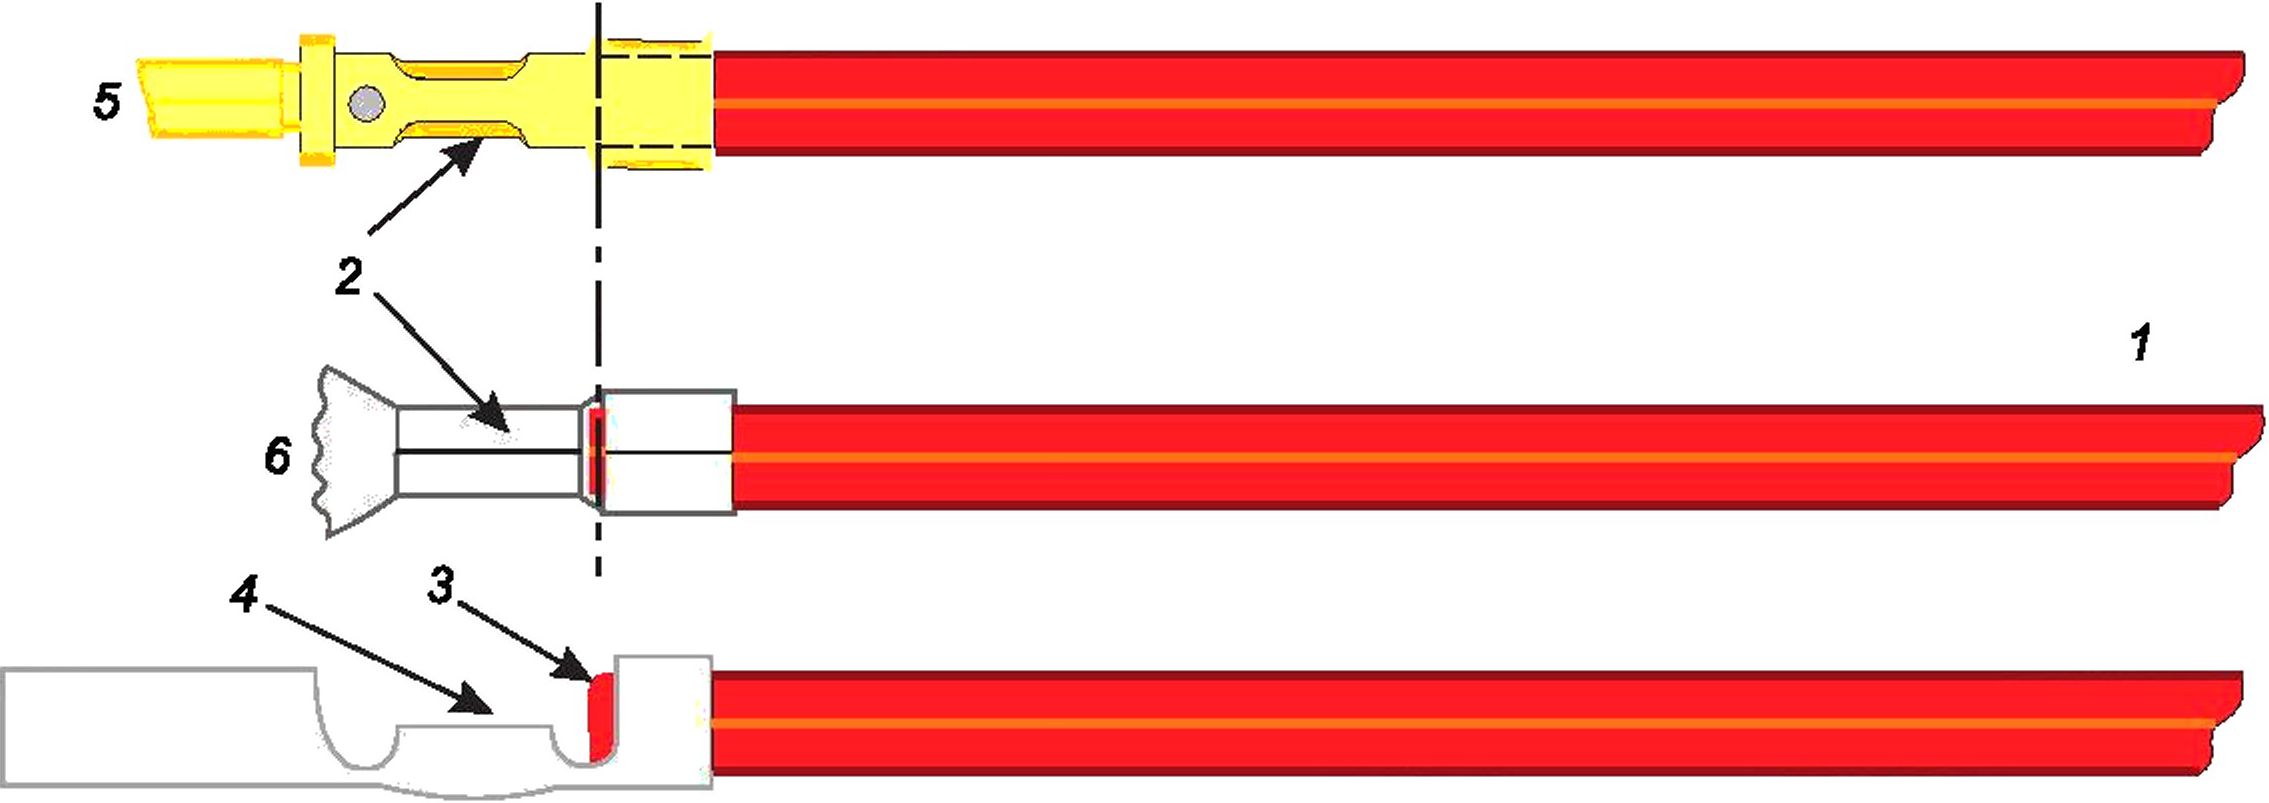
1 — многопроволочная токопроводящая жила; 2 — область зажима токопроводящей жилы; 3 — конец токопроводящей жилы;
4 — проволоки не видны; 5 — обработанный контакт; 6 — контакт В-обжима
Рисунок 51 — Примеры образцов типа С
8.1.5 Образец типа D (только для испытания предварительно изолированных хвостовиков, см. 8.2.3.4, 8.3.9.2 и 8.3.9.3)
Образец типа D состоит из предварительно изолированного хвостовика с зажимом для изоляции и обжатого в нем провода для обеспечения электрического соединения только между жилами проводов и хвостовиком.
Зажим для изоляции также должен быть обжат. С другого конца токопроводящей жилы снимают изоляцию таким образом, чтобы можно было провести испытание 4с по ГОСТ 28381.
Типичный пример образца типа D показан на рисунке 52.
У образцов типа D со свободного конца токопроводящей жилы необходимо снять изоляцию, а конец токопроводящей жилы должен быть залужен погружением или сварен ультразвуковой сваркой, чтобы можно было провести электрические испытания.
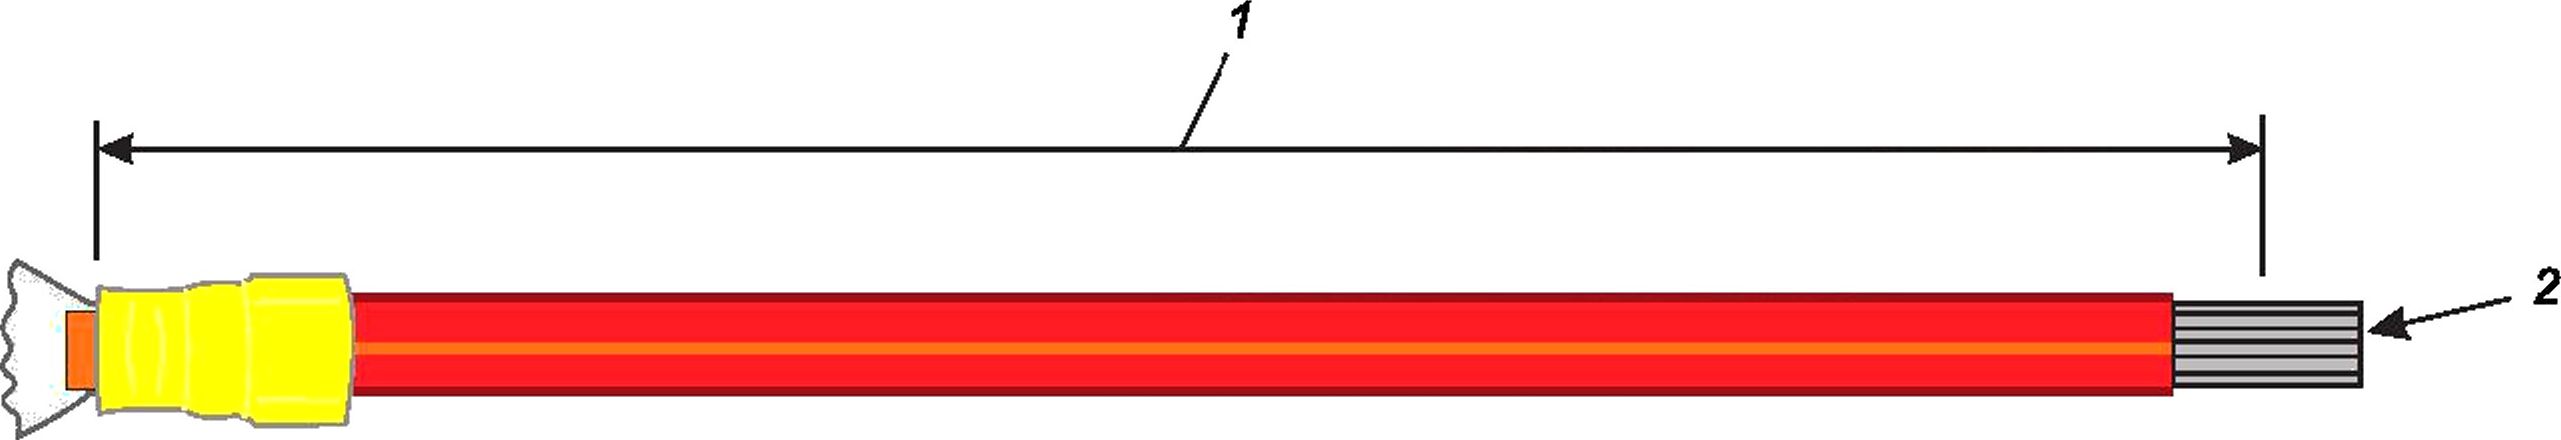
1 — минимальная длина — 200 мм; 2 — свободный конец провода зачищен и залужен погружением, обжат, припаян или сварен ультразвуком
Рисунок 52 — Пример образца типа D (предварительно изолированного)
8.1.6 Образец типа Е (для испытаний по 8.2.3.2, 8.2.3.4, 8.3.3.5)
Образец типа Е состоит из неизолированного или предварительно изолированного хвостовика с зажимом для изоляции или без и обжатого в хвостовике провода для создания электрического соединения между токопроводящей жилой и хвостовиком.
46
ГОСТ Р 72182.2—2025
Если имеется зажим для изоляции, он также должен быть обжат.
На свободном конце токопроводящей жилы образца типа Е снимают изоляцию, а проводник токопроводящей жилы должен быть залужен погружением, обжат, припаян или сварен ультразвуком, чтобы можно было выполнить измерение контактного сопротивления в соответствии с 7.4.1.
Необходимо подготовить эталонную токопроводящую жилу того же типа, которая должна быть залужена погружением или сварена ультразвуковой сваркой на зачищенных концах кабеля.
Образцы типа Е, предназначенные для испытания на вибрацию (синусоидальную) в соответствии с 7.3.7, должны иметь длину проволоки не менее 200 мм.
Для образцов типа Е, которые будут использованы для циклического испытания на нагрузку током в соответствии с 7.5.5, номинальное сечение токопроводящей жилы должно быть наибольшим рекомендованным для хвостовика, а длина токопроводящей жилы должна составлять не менее 200 мм.
Примеры образцов типа Е показаны на рисунке 53.
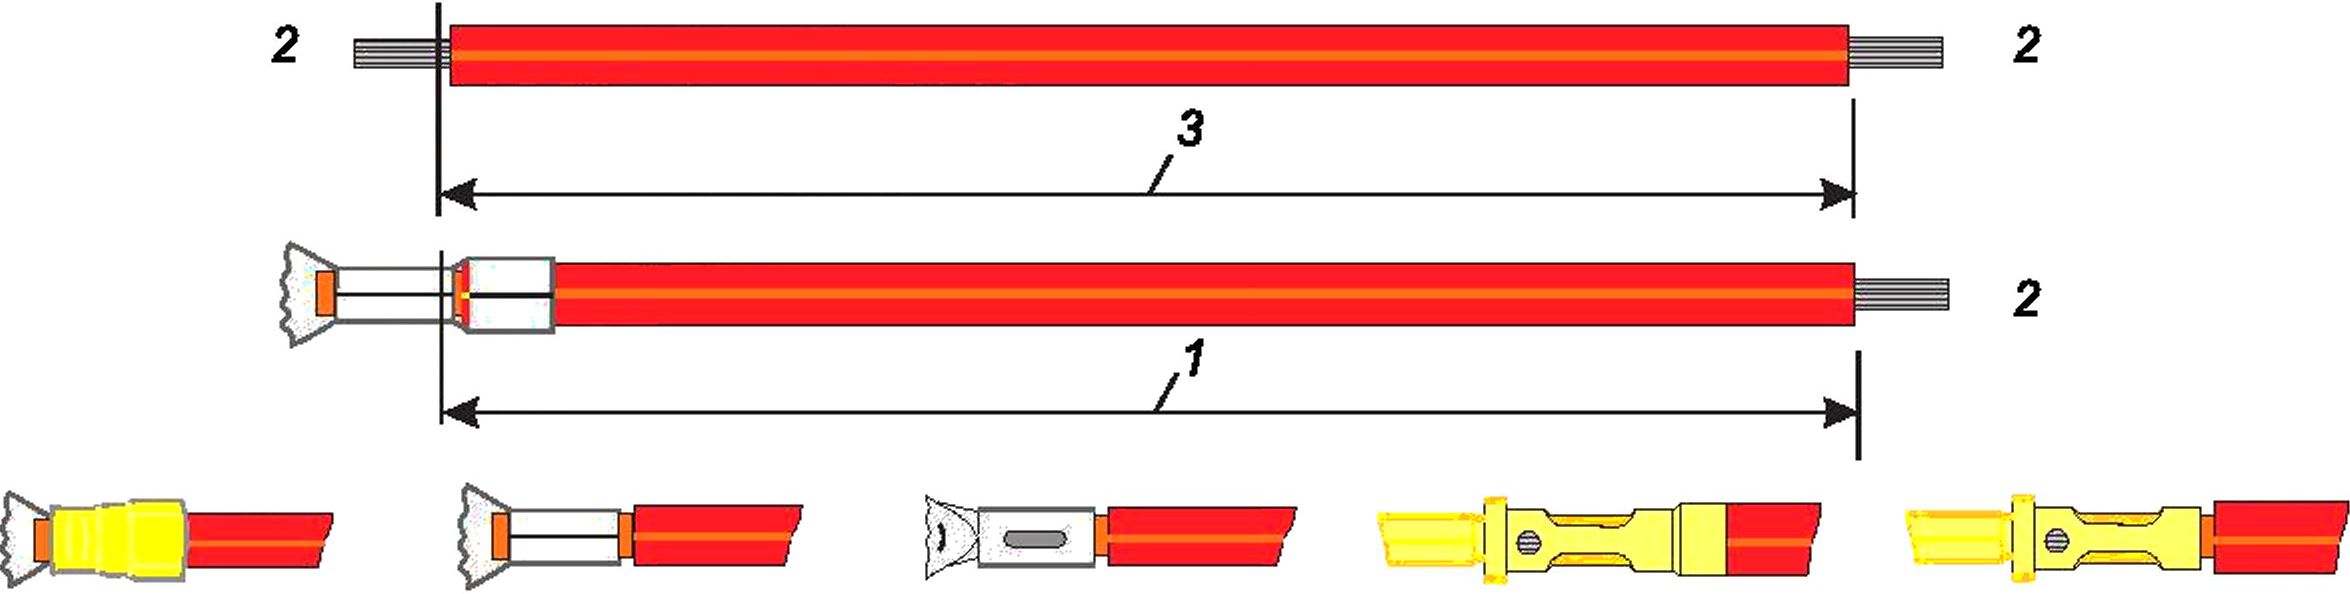
7 —длина 200 мм; 2 — свободный конец изолированной токопроводящей жилы зачищен и залужен погружением, обжат, припаян или сварен ультразвуком; 3 — эталонная изолированная токопроводящая жила той же длины (200 мм)
Рисунок 53 — Примеры образцов типа Е
8.1.7 Образец типа F (для испытания предварительно изолированных хвостовиков по 8.3.9.4)
Образец типа F состоит из предварительно изолированного хвостовика (или предварительно изолированного сращивания, в зависимости от обстоятельств) с зажимом для изоляции и зачищенной токопроводящей жилы (или нескольких зачищенных токопроводящих жил определенного номинального сечения, как указано в технической документации сращивания), которые необходимы для выполнения обжимного соединения.
Минимальная длина провода(ов) должна составлять 200 мм.
С другого конца провода(ов) необходимо снять изоляцию, а токопроводящие(ая) жилы(а) должны (должна) быть залужены(а) погружением, обжаты(а), припаяны(а) или сварены(а) ультразвуком таким образом, чтобы можно было выполнить испытание 4с по ГОСТ 28381.
На данном этапе эти две части являются отдельными и требуются только для испытания на обжим при низкой температуре в соответствии с 7.5.6.
Типичный пример образца типа F показан на рисунке 54 (образец типа F для предварительно изолированного сращивания будет выглядеть аналогично, за исключением установленного количества зачищенных проводов).

1 — предварительно изолированный хвостовик с зажимом для изоляции; 2 — изоляция удалена для испытания защиты от перенапряжения
Рисунок 54 — Пример образца типа F
8.1.8 Образец типа G (для испытаний по 8.2.3.2, 8.3.3.4, 8.3.3.5 и 8.3.6)
Образец типа G состоит из неизолированной или предварительно изолированной гильзы с несколькими обжатыми в ней токопроводящими жилами (количество и размер токопроводящей жилы
47
ГОСТ Р 72182.2—2025
указаны изготовителем) для обеспечения электрического соединения только между токопроводящей жилой и гильзой.
Как и в образцах типов D, Е и F, свободные концы токопроводящих жил необходимо зачистить и залудить погружением, обжать, спаять или сварить ультразвуковой сваркой таким образом, чтобы можно было выполнить измерение контактного сопротивления в соответствии с 7.4.1.
Необходимо подготовить эталонные токопроводящие жилы того же типа, что и токопроводящие жилы, подлежащие испытанию, а на концах жил должно быть нанесено лужение.
Типичные примеры образцов типа G показаны на рисунке 55 (неизолированные для простоты представления).
Тип 1
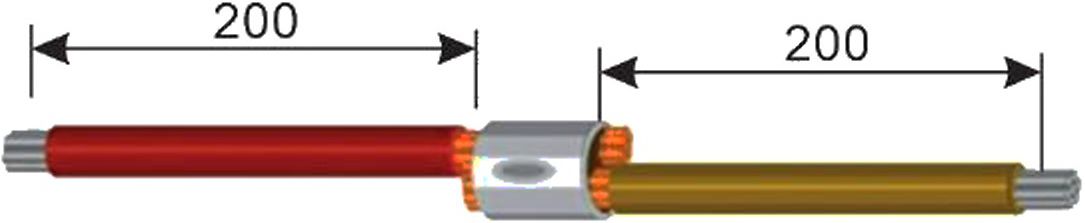
Тип 2
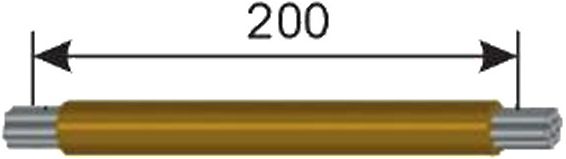
Тип 1
Тип 2
1 — эталонные токопроводящие жилы типов 1 и 2, по одному для каждого типа; 2 — концы токопроводящих жил зачищены и залужены погружением, обжаты, припаяны или сварены ультразвуком
Рисунок 55 — Образец типа G (сращивание)
8.1.9 Образец типа Н (для испытаний по 8.2.2, 8.2.3.1, 8.2.3.3, 8.3.2, 8.3.3.2, 8.3.3.3 и 8.3.4)
Образец типа Н, как и образец типа G, состоит из неизолированной или предварительно изолированной гильзы с несколькими обжатыми в ней токопроводящими жилами (количество и размер указаны изготовителем), что обеспечивает электрическое соединение только между токопроводящей жилой и гильзой.
При проведении испытаний прочности на разрыв концы токопроводящих жил необходимо подготовить (например, соединить в узел).
Образец для одностороннего сращивания необходимо подготовить в качестве образца для двустороннего сращивания для испытания прочности на разрыв.
Типичные примеры образцов типа Н показаны на рисунке 56 (для простоты представления они не изолированы).
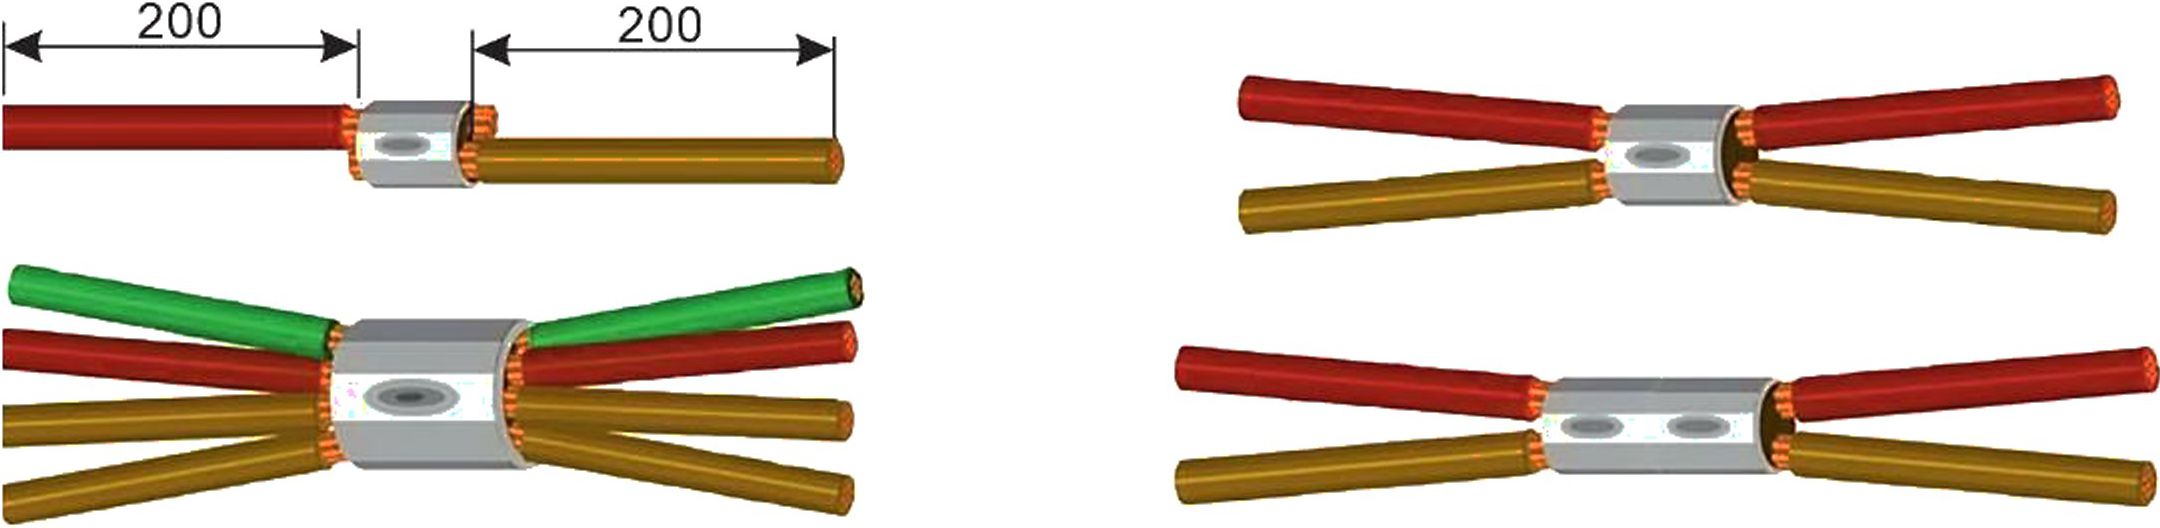
Рисунок 56 — Пример образца типа Н (сращивание)
8.1.10 Необходимое количество образцов
См. таблицу 12.
48
Таблица 12 — Количество образцов
Программа испытаний | Тип образца по 8.1 | Требуется в любом случае | Требуется дополнительно в случае | |||||||
деформации контакта | хвостовика и/или токопроводящих жил без покрытия | проверки эффективности зажима для изоляции | предварительно изолированных хвостовиков | микросекционного разреза | испытаний на коррозию в потоке смешанного газа | испытаний на пропускную способность по току при превышении температуры | вибрационного испытания | |||
Группа испытаний | ||||||||||
ВО, В1 F0, F1, F3, F4 | ВО F0 | В2 | ВЗ F5 или F6 | В4 F10, F11, F12 | В5 F2 | F7 | F8 | F9 | ||
Базовая (см. 8.2) | А | — | 10 | — | 6 ** | — | 3 *** | — | — | — |
В | 20 | — | — | — | — | — | — | — | — | |
С | — | — | — | 6 ** | — | — | — | — | — | |
D | — | — | — | — | 6 | — | — | — | — | |
Е | — | — | 20 | — | — | — | — | — | — | |
F | — | — | — | — | — | — | — | — | — | |
G * | — | — | 20 | — | 6 | — | — | — | — | |
Н * | 20 | — | — | 6 | — | 3 | — | — | — | |
Полная (см. 8.3) | А | — | 10 | — | 6 ** | — | 3 *** | — | — | — |
В | 16 | — | — | — | — | — | — | — | — | |
С | — | — | — | 6 ** | — | — | — | — | — | |
D | — | — | — | — | 6 или 12 для группы испытаний F11 | — | — | — | — | |
Е | 24 | — | — | — | — | — | 6 | 6 | 6 | |
F | — | — | — | — | 6 | — | — | — | — | |
G * | 24 | — | — | — | 6 или 12 для группы испытаний F11 | — | 6 | 6 | 6 | |
Н * | 19 | — | — | 6 | — | 3 | — | — | — | |
* Образцы типов G и Н требуются только для испытаний сращиваний.
* Образцы типа А альтернативны образцам типа С.
*** Образцы типа А необходимы для внешнего осмотра при использовании зажима для изоляции (в рабочем состоянии); в противном случае допускается использовать образцы типа В.
Примечание — Для испытаний обжимных соединений с использованием хвостовиков, рассчитанных на несколько номинальных сечений, см. 8.1.
ГОСТ Р 72182.2—2025
ГОСТ Р 72182.2—2025
8.2 Базовая программа испытаний
8.2.1 Общие положения
В тех случаях, когда применяют базовую программу испытаний (соблюдены все требования раздела 5, см. 6.1), необходимо подготовить и подвергнуть испытанию в соответствии с 8.2.3.1 указанное в таблице 12 количество образцов типа В или Н (гильзы для сращиваний).
При испытании обжимных соединений, выполненных с использованием хвостовика без покрытия и/или токопроводящих жил без покрытия, необходимо подготовить дополнительное количество образцов типа Е или G (гильзы для сращивания) по таблице 12 и подвергнуть их испытанию в соответствии с 8.2.3.2.
При испытании хвостовиков с зажимом для изоляции необходимо подготовить дополнительное количество образцов типа А или С по таблице 12 и подвергнуть их испытанию в соответствии с 8.2.3.3.
При испытании предварительно изолированных хвостовиков необходимо подготовить дополнительное количество образцов типа D или G (гильзы для сращиваний) по таблице 12 и подвергнуть их испытанию в соответствии с 8.2.3.4.
8.2.2 Первичный осмотр
Все образцы должны быть подвергнуты испытаниям, указанным в таблице 13.
Требования к общему осмотру:
- проводят испытания в полном объеме образцов типов A, D и Е, имеющих зажим для изоляции в рабочем состоянии;
- проводят испытания частично, насколько это применимо, образцов типа В, у которых не обжат зажим для изоляции, и образцов типа С (у которых зажим для изоляции обжат на незачищенной токопроводящей жиле);
- проводят испытания в полном объеме образцов типов G и Н (гильзы для сращиваний).
Образцы типов С, D и Е после обжатия при низкой температуре подвергают испытаниям на деформацию контакта после обжатия, если это предусмотрено технической документацией для компонента с использованием обжимных контактов.
Таблица 13 — Группа испытаний ВО
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | № испытания по ГОСТ 28381 | ||
В0.1 | Общий осмотр | 7.1 | Внешний осмотр | 1а | 7.1 7.2.4, или 7.2.5, или 7.2.6, или 7.2.7 |
7.2.1 | Проверка размеров и массы | 1Ь | 7.2.1 7.2.3 | ||
В0.2 | Деформация контакта после обжатия | 7.2.2 | — | 16g | 7.2.2 |
8.2.3 Испытание обжимных соединений
8.2.3.1 Испытание обжимных соединений, выполненных с помощью хвостовиков по 5.3 и проводов по 5.4
20 образцов типа В или для диапазона сечений п токопроводящих жил: 20л образцов типа В. Для сращиваний: 20 образцов типа Н или для диапазона сечений п токопроводящих жил 20л образцов типа Н.
После первичного осмотра все образцы подвергают испытаниям, приведенным в таблице 14.
50
Таблица 14 — Группа испытаний В1
ГОСТ Р 72182.2—2025
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | № испытания по ГОСТ 28381 | ||
В1 | Предел прочности при растяжении (обжатые соединения) | 7.3.1 | — | 16d | 7.3.1 |
8.2.3.2 Дополнительные испытания обжимных соединений с хвостовиками по 5.3 и/или проводами по 5.4 без покрытия
20 образцов типа Е. Сращивания: 20 образцов типа G.
После первичного осмотра все образцы подвергают испытаниям соответствующей группы по таблице 15.
Таблица 15 — Группа испытаний В2
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
В2.1 | — | — | Контактное сопротивление | 2а или 2Ь | 7.4.1 |
В2.2а * или | Нагрузка по току, циклическая | 7.5.5, 20 циклов | — | 9е | 7.5.5 |
В2.2Ь * | Быстрое изменение температуры | 7.5.2, 5 циклов | — | 11d | — |
В2.3 | — | — | Контактное сопротивление | как В2.1 | 7.4.1 |
* Фазы испытания В2.2а и В2.2Ь являются альтернативными вариантами. Фаза В2.2а предназначена для кабельного жгута; фаза В2.2Ь — для обжимных соединений с обжимными контактами.
8.2.3.3 Дополнительные испытания обжимных соединений с хвостовиками с зажимом для изоляции или в виде сращиваний
После первичного осмотра все образцы подвергают следующей группе испытаний, указанной в таблице 16. Испытание В3.2 или ВЗ.З (в зависимости от обстоятельств) является альтернативой испытанию В3.1 для хвостовиков с зажимом для изоляции, в то время как испытание В3.4 предназначено для сращиваний.
Для испытания В3.1: шесть образцов типа С или для диапазона сечений п токопроводящих жил: 6п образцов типа С.
Для испытания В3.2 или ВЗ.З, если применимо: шесть образцов типа А или для диапазона сечений п токопроводящих жил: 6п образцов типа А.
Для испытания В3.4, если применимо для сращиваний: шесть образцов типа Н или для диапазона сечений п токопроводящих жил: 6л образцов типа Н.
Таблица 16 — Группа испытаний ВЗ
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
В3.1 | Эффективность зажима для изоляции (обжимное соединение) | 7.3.3 | — | 16h | 7.3.3 |
51
ГОСТ Р 72182.2—2025
Окончание таблицы 16
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
В3.2 (альтернатива В3.1 и ВЗ.З, если применимо) | Испытание на изгиб (неизолированные хвостовики) | 7.3.4 | — | — | 7.3.4 |
ВЗ.З (альтернатива В3.1 и В3.2, если применимо) | Испытание на изгиб (предварительно изолированные хвостовики) | 7.3.5 | — | — | 7.3.5 |
В3.4 (для сращиваний) | Испытание на изгиб (сращивание) | 7.3.6 | — | — | 7.3.6 |
8.2.3.4 Дополнительные испытания обжимных соединений с предварительно изолированными хвостовиками
Шесть образцов типа D или для диапазона сечений п токопроводящих жил: 6л образцов типа D. Предварительно изолированные сращивания: шесть образцов типа G или для диапазона сечений п токопроводящих жил: 6п образцов типа G.
После первичного осмотра все образцы подвергают испытанию по таблице 17.
Таблица 17 — Группа испытаний В4
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
В4 | Защита от перенапряжения с предварительно изолированными хвостовиками | 7.4.2 | — | 4с | 7.4.2 |
8.2.3.5 Микросекционный разрез (необязательно)
При необходимости допускается проведение испытания на микросекционный разрез. См. группу испытаний В5 в таблице 18.
Три образца типа А или для диапазона сечений п токопроводящих жил: Зп образцов типа А (образцы типа Н для сращивания).
Длина соединительной токопроводящей жилы: настолько маленькая, насколько позволяет оборудование для изготовления обжимного соединения и для микросекционного разреза.
Таблица 18 — Группа испытаний В5
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
В5.1 | Микросекционный разрез | 7.3.2 | — | — | 7.3.2 |
В5.2 | — | — | Общий осмотр | 1а | 7.1 |
В5.3 | — | — | Проверка размеров и массы | 1b | 7.2.1 |
52
ГОСТ Р 72182.2—2025
8.3 Расширенная программа испытаний
8.3.1 Общие положения
Если требуется расширенная программа испытаний (см. 6.1), количество образцов типов А, В, Е, G и Н, указанное в таблице 12, подготавливают и подвергают испытанию в соответствии с 8.3.3.
При испытании хвостовиков с зажимом для изоляции необходимо подготовить дополнительное количество образцов типа А или С, указанное в таблице 12, и подвергнуть их испытанию в соответствии с 8.3.4.
При испытании предварительно изолированных хвостовиков необходимо подготовить дополнительное количество образцов типа D или G по таблице 1 и подвергнуть их испытанию в соответствии с 8.3.5.
8.3.2 Первоначальный осмотр
Все образцы подвергают испытаниям, указанным в таблице 19.
Предъявляют следующие требования к общему осмотру (см. ГОСТ 28381, испытания 1а и 1Ь):
- испытания проводят в полном объеме образцов типов A, D и Е, имеющих зажим для изоляции в рабочем состоянии;
- испытания проводят частично, насколько это применимо, образцов типа В, у которых не обжат зажим для изоляции, и образцов типа С, у которых зажим для изоляции обжат на незачищенном проводе;
- испытания проводят только после обжатия при низкой температуре образцов типа F;
- испытания проводят в полном объеме образцов типов G и Н (гильзы для сращиваний).
Образцы типов С, D и F после обжатия при низкой температуре подвергают испытаниям на деформацию контакта после обжатия, если это предусмотрено технической документацией для компонента с использованием обжимных контактов.
Таблица 19 — Группа испытаний F0
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F0.1 | Общий осмотр | 7.1 | Внешний осмотр | 1а | 7.1 7.2.4, или 7.2.5, или 7.2.6, или 7.2.7 |
7.2.1 | Проверка размеров и массы | 1b | 7.2.1 7.2.3 | ||
F0.2 | Деформация контакта после обжатия | 7.2.2 | — | 16g | 7.2.2 |
8.3.3 Испытания обжимных соединений
8.3.3.1 Общие положения
После первичного осмотра, как указано в 8.3.2:
-16 образцов типа В или для диапазона сечений п токопроводящих жил: 16л образцов типа В (образцы типа Н для сращивания) подвергают испытаниям в соответствии с 8.3.3.2 (группа испытаний F1);
- 3 образца типа А или для диапазона сечений п токопроводящих жил: Зл образца типа А (образцы типа Н для сращиваний) подвергают испытаниям в соответствии с 8.3.3.3 (группа испытаний F2);
- 8 образцов типа Е (образцы типа G для сращиваний) подвергают испытаниям в соответствии с 8.3.3.4 (группа испытаний F3);
-16 образцов типа Е или для диапазона сечений п токопроводящих жил: 16л образцов типа В, где п — количество сечений токопроводящих жил, вмещаемых в хвостовик (образцы типа G для сращивания) подвергают испытаниям в соответствии с 8.3.3.5 (группа испытаний F4).
8.3.3.2 Группа испытаний F1
16 образцов типа В или для диапазона сечений п токопроводящих жил: 16л образцов типа В (образцы типа Н для сращиваний, количество которых регулируется в зависимости от количества обжатых токопроводящих жил различных размеров). См. таблицу 20.
53
ГОСТ Р 72182.2—2025
Таблица 20 — Группа испытаний F1
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F1 | Предел прочности при растяжении (обжатые соединения) | 7.3.1 | — | 16d | 7.3.1 |
8.3.3.3 Группа испытаний F2 (необязательно)
Для первичного осмотра: три образца типа А или для диапазона сечений п токопроводящих жил: Зл образца типа А (образцы типа Н для сращивания).
Для контроля процесса: необязательно, в зависимости от номинального сечения изготавливаемой токопроводящей жилы, по согласованию между изготовителем и пользователем, количество образцов — по согласованию.
Длина соединительной токопроводящей жилы: настолько маленькая, насколько позволяет оборудование для изготовления обжимного соединения и для микросекционного разреза.
См. таблицу 21.
Таблица 21—Группа испытаний F2
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F2.1 | Микросекционный разрез | 7.3.2 | — | — | 7.3.2 |
F2.2 | — | — | Общий осмотр | 1а | 7.1 |
F2.3 | — | — | Проверка размеров и массы | 1b | 7.2.1 |
8.3.3.4 Группа испытаний F3
8 образцов типа Е (образцы типа G для сращивания). См. таблицу 22.
Таблица 22 — Группа испытаний F3
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F3.1 | — | — | Контактное сопротивление | 2а или 2Ь | 7.4.1 |
F3.2a * | Нагрузка по току, циклическая | 7.5.5, 500 циклов | — | 9е | 7.5.5 |
F3.2b * | Быстрое изменение температуры | 7.5.2 | — | 11d | 7.5.2 |
F3.3 | — | — | Контактное сопротивление | Как F3.1 | 7.4.1 |
* Фазы испытания F3.2a и F3.2b являются альтернативными вариантами. Фаза F3.2a предназначена для кабельного жгута; фаза F3.2b —для обжимных соединений с обжимными контактами.
54
ГОСТ Р 72182.2—2025
8.3.3.5 Группа испытаний F4
16 образцов типа Е или для диапазона сечений п токопроводящих жил: 16л образцов типа Е (образцы типа G для сращиваний). См. таблицу 23.
Таблица 23 — Группа испытаний F4
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F4.1 | — | — | Контактное сопротивление | 2а или 2Ь | 7.4.1 |
F4.2 | Быстрое изменение температуры | 7.5.2 | — | 11d | — |
F4.3 | Последовательность климатических испытаний | 7.5.4 | — | 11а | — |
F4.3-1 | Сухое тепло | 7.5.4 | — | 11i | — |
F4.3-2 | Влажное тепло, первый цикл | 7.5.4, 1 цикл | — | 11m | — |
F4.3-3 | Холод | 7.5.4 | — | 11j | — |
F4.3-4 | Влажное тепло, оставшиеся циклы | 7.5.4, 5 циклов * | — | 11m | — |
F4.4 | — | — | Контактное сопротивление | Как F4.1 | 7.4.1 |
* Если в технической документации изделия указана климатическая категория (третий набор цифр обозначает количество дней испытания влажным теплом в стационарном режиме), то количество дней равно 21, а не 56 и оставшееся время для выполнения циклов будет равно 1.
8.3.4 Проверка эффективности зажима для изоляции, группа испытаний F5
Шесть образцов типа С или для диапазона сечений л токопроводящих жил: 6л образцов типа С для этапа испытаний F5.1.
Альтернативно: шесть образцов типа А или для диапазона сечений л токопроводящих жил: 6л образцов типа А для этапа испытаний F5.2 (альтернативного испытания, если это указано в технической документации изделия или по согласованию между изготовителем и пользователем).
После первичного осмотра все образцы указанного типа подвергают соответствующему испытанию, указанному в таблице 24. Испытание на изгиб в соответствии с 7.3.4 или 7.3.5, в зависимости от обстоятельств, может быть выполнено вместо испытания на эффективность зажима для изоляции по ГОСТ 28381, испытание 16h.
Таблица 24 — Группа испытаний F5
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F5.1 | Эффективность зажима для изоляции (обжимное соединение) | 7.3.3 | — | 16h | 7.3.3 |
F5.2 (в качестве альтернативы) | Испытание на изгиб (обжимное соединение) | 7.3.4 или 7.3.5 | — | — | 7.3.4 или 7.3.5 |
55
ГОСТ Р 72182.2—2025
8.3.5 Проверка устойчивости обжимных соединений при изгибе
Шесть образцов типа Н или для диапазона сечений п токопроводящих жил: 6л образцов типа Н.
После первичного осмотра все образцы подвергают следующим испытаниям, указанным в таблице 25.
Таблица 25 — Группа испытаний F6
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F6.1 | Испытание на изгиб (сращивание) | 7.3.6 | — | — | 7.3.6 |
8.3.6 Группа испытаний F7, при необходимости
Шесть образцов типа Е или для диапазона сечений п токопроводящих жил: 6л образцов типа Е (образцы типа G для сращивания). См. таблицу 26.
Таблица 26 — Группа испытаний F7
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F7.1 | — | — | Контактное сопротивление | 2а или 2Ь | 7.4.1 |
F7.2 | Испытание на коррозию в потоке смешанного газа | 7.6.2 | — | — | — |
F7.3 | — | — | Контактное сопротивление | 2а или 2Ь | 7.4.1 |
F7.4 | — | — | Внешний осмотр | 1а | 7.1 |
8.3.7 Группа испытаний F8, при необходимости
Шесть образцов типа Е или для диапазона сечений л токопроводящих жил: 6л образцов типа Е (образцы типа G для сращивания). См. таблицу 27.
Таблица 27 — Группа испытаний F8
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F8.1 | Испытание на пропускную способность по току при превышении температуры | 7.4.3 | — | 5Ь | 7.4.3 |
8.3.8 Группа испытаний F9, при необходимости
Шесть образцов типа Е или для диапазона сечений п токопроводящих жил: 6л образцов типа Е (образцы типа G для сращивания). См. таблицу 28.
56
Таблица 28 — Группа испытаний F9
ГОСТ Р 72182.2—2025
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F9.1 | Вибрация (синусоидальная) | 7.3.7 | — | 6d | 7.3.7 |
F9.2 | — | — | Нарушение контакта | 2е | |
8.3.9 Проверка обжимных соединений с предварительно изолированными хвостовиками
8.3.9.1 Общие положения
После первичного осмотра по 8.3.2 шесть образцов типа D или для диапазона сечений токопроводящих жил: 2 ■ 6 образцов типа D (такое же количество образцов типа G для предварительно изолированных соединений) испытывают в соответствии с 8.3.9.2 (группа испытаний F10, см. таблицу 29) для испытания сухим теплом.
При условии, что требуется испытание стойкости хвостовиков к воздействию жидкостей, предусмотренное в 7.6.1, сначала дополнительно испытывают шесть образцов типа D или для диапазона размеров проводов: 2 ■ 6 образцов типа D, а затем проводятся испытания в соответствии с 8.3.9.3 (группа испытаний F11, см. таблицу 30).
После общего осмотра отбирают шесть образцов типа F или для диапазона сечений п токопроводящих жил: 6л образцы типа F (шесть комплектов отдельных деталей) испытывают в соответствии с 8.3.9.4 (группа испытаний F12, см. таблицу 31).
8.3.9.2 Группа испытаний F10
Шесть образцов типа D или для различных сечений токопроводящих жил, 2 • 6 образцов типа D. Такое же количество образцов типа G для сращивания. См. таблицу 29.
Таблица 29 — Группа испытаний F10
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F10.1 | Сухое тепло | 7.5.3 | — | 11i | — |
F10.2 | — | — | Внешний осмотр | 1а | — |
F10.3 | — | — | Электрическая прочность предварительно изолированного хвостовика под обжимку | 4с | 7.4.2 |
8.3.9.3 Группа испытаний F11, при необходимости
Шесть образцов типа D или для диапазона сечений п токопроводящих жил: 6л образцов типа D.
См. таблицу 30.
Таблица 30 — Группа испытаний F11
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F11.1 | Стойкость предварительно изолированных хвостовиков под обжимку к воздействию жидкостей | 7.6.1 | — | 19а | 7.6.1 |
57
ГОСТ Р 72182.2—2025
Окончание таблицы 30
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F11.2 | — | — | Электрическая прочность предварительно изолированного хвостовика под обжимку | 4с | 7.4.2 |
8.3.9.4 Группа испытаний F12
Шесть образцов типа F или для различных сечений токопроводящих жил, 2 ■ 6 образцов типа F.
См. таблицу 31.
Таблица 31—Группа испытаний F12
Фаза испытания | Испытание | Проведение измерений | Требование | ||
Наименование | Степень серьезности или условия испытаний | Наименование | Номер испытания по ГОСТ 28381 | ||
F12.1 | Обжим при низкой температуре | 7.5.6 | — | — | — |
F12.2 | — | — | Внешний осмотр | 1а | 7.1 |
F12.3 | — | — | Электрическая прочность предварительно изолированного хвостовика под обжимку | 4с | 7.4.2 |
8.4 Технологические схемы
Для быстрого ознакомления базовую программу испытаний, подробно описанную в 8.2, и расширенную программу испытаний, подробно описанную в 8.3, в упрощенном виде повторяют в виде технологических схем на рисунках 57 и 58 соответственно.
58
Осмотр компонентов
ГОСТ Р 72182.2—2025
Общий осмотр хвостовиков и токопроводящих жил (см.7.1):
20 образцов -группа В1;
10 образцов—группа ВО (деформация контакта после обжатия), при необходимости;
20 образцов-группа В2 (хвостовики и/или токопроводящие жилы без покрытия), при наличии;
6 образцов—группа ВЗ (эффективность зажима для изоляции), при наличии;
6 образцов—группа В4 (предварительно изолированные хвостовики), при наличии;
3 образца—группа В5 (микросекционный разрез), при наличии
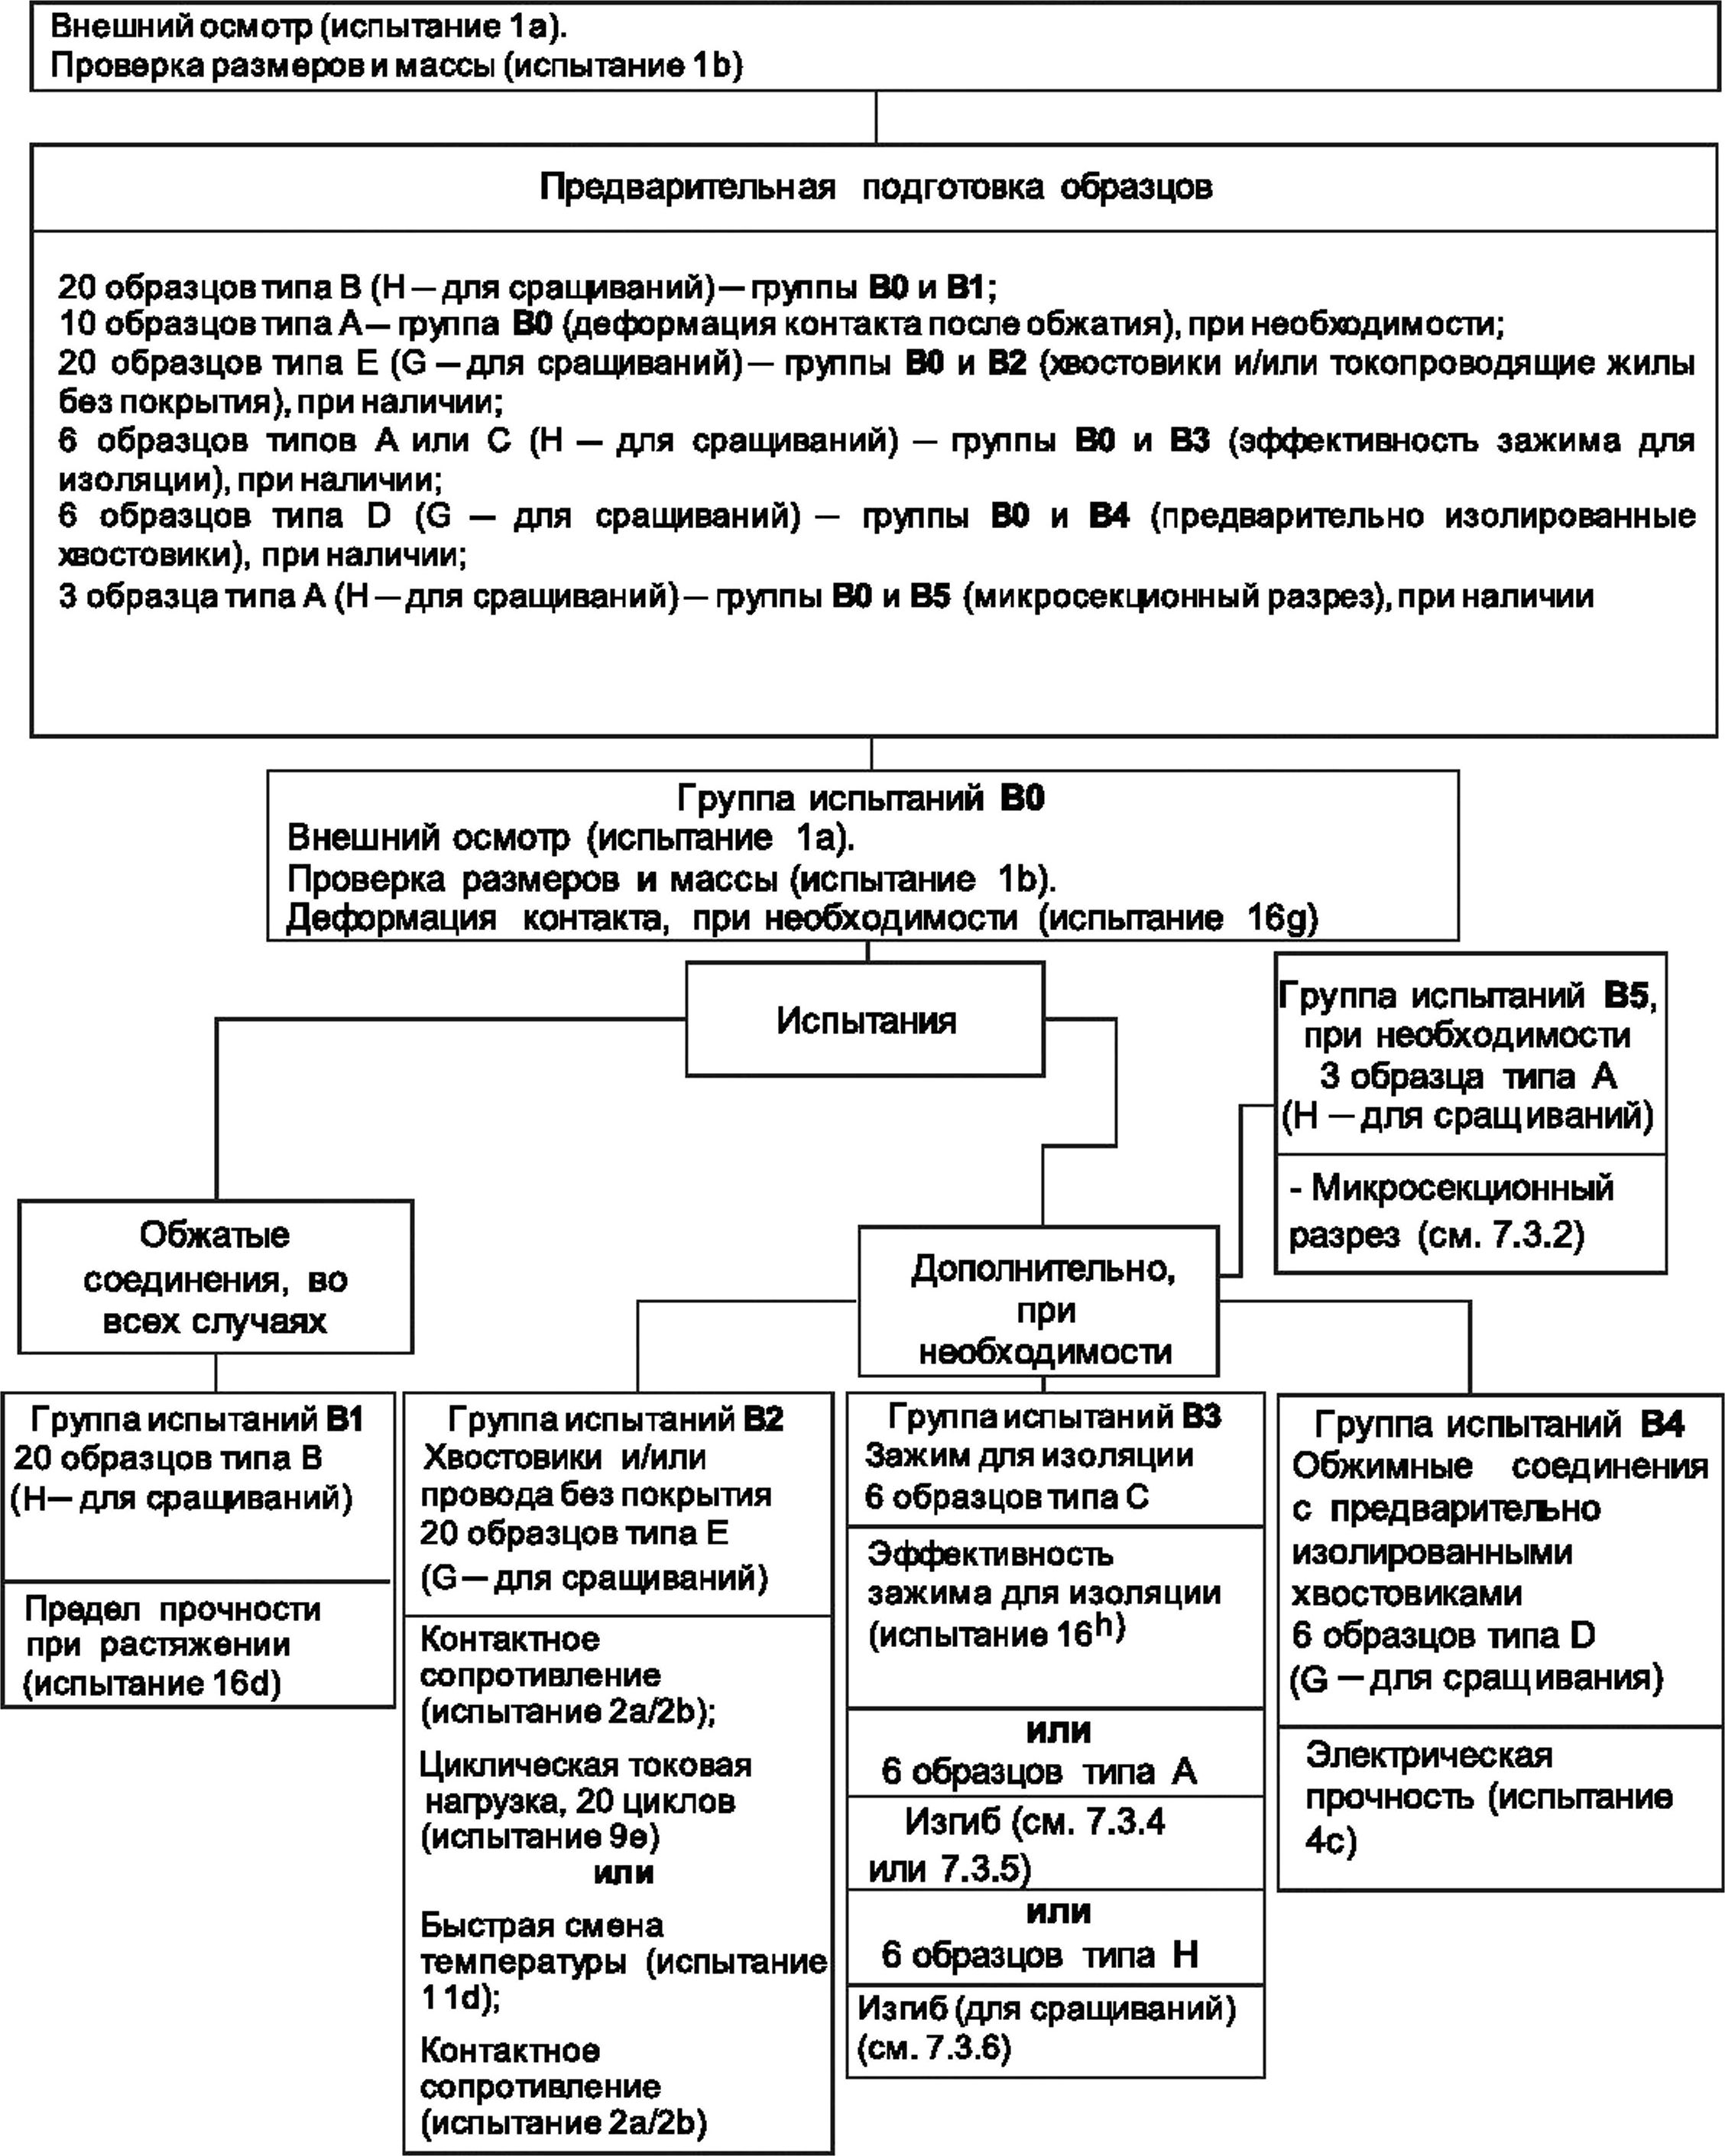
Рисунок 57 — Базовая программа испытаний (см. 8.2)
59
ГОСТ Р 72182.2—2025
Осмотр компонентов
Оби^й осмотр хвстстовиксв и токопроводящих жил (см. 7.1):
40 образцов - группы Fl, F3 и F4;
10 образцов - группа ГО (деформация контакта после обжатия), при необходимости;
3 образца - группа F2 (микросекционный разрез), при необходимости;
6 образцов - группы F5 и F6 (сращивания) (зажимы для изоляции), при наличии;
6,12 или 18 образцов - группы F7, F8 и F9, при необходимости;
18 образцов -группы F10, F11 и F12 (предварительно изолированные хвостовики), при наличии (12 образцов, если группа F11 не требуется)________________________________________________________________________________
Внешний осмотр - испытание 1 а;
Проверка размеров и массы - испытание 1 b
______________________________Предварительная подготовка образцов___________________________
16 образцов типа В/Н- группы F0 и F1;
10 образцов типа А/Н- группа F0 (деформация контакта после обжатия), при необходимости;
3 образца типа А/Н-группы F0 и F2, при наличии;
24 образца типа E/G - группы FO, F3 и F4;
6 образцовтипа С или А (зажимы для изоляции}- группы F0 и F5, при наличии;
6 образцовтипа Н- группы F0 и F6 (сращивания), при наличии;
6,12 или 18 образцов типа Е/Н-группы FO, F7, F8 и F9, при необходимости;
12 образцов типа D/G (предварительно изолированные хвостовики) - группы FO, F10 и F11, при наличии (6 образцовтипа D/G, если групп а испытаний F11 не требуется);
6 образцовтипа F (предварительно изолированные хвостовики)- группы F0 и F12, при необходимости
Группа испытаний F0
Группа испытаний F1 16 образцов типа В/Н
Предел прочности при растяжении (испытание 164)
Внешний осмотр (испытание 1а).
Проверка размеров и массы (испытание 1Ь).
Деформация контакта, если установлено (испытание 16g)
Испытания
Обжимные соединения, во всех случаях
16 образцов типа В/Н
24 образца типа E/G
Группа испытаний
F2, при необходимости 3 образца типа А/Н
Микросекционный разрез (см. 7.9.2)
Группа испытаний F7, коррозия, при необходимости, 6 образцов типа
E/G
Обжимные соединения с предварительно изолированными хвостовиками, при наличии
Испытания |
Группа испытаний F3, 8 образцов типа E/G | |
Контактное | |
сопротивление (испытание 2а/2Ь). | |
Циклическая | |
токовая | |
нагрузка, 500 циклов (испытание 9е). | |
Контактное | |
сопротивление (испытание 2а/2Ь) |
Группа испытаний F4, 16 образцов типа E/G
Контактное сопротивление (испытание 2а/2Ь). Быстрая смена температуры (испытание 114). Последовательность
Группа испытаний F5, зажим для изоляции, 6 образцов типа С
Испытание на коррозию в потоке смешанного газа (испытание 11g)
Группа испытаний F10, 6 образцов типа D/G
60
климатических
(испытание 11а):
- сухое тепло (испытание 11 i);
- влажное тепло, циклическое, 1
Эффективность зажима для изоляции (испытание 16h)
АЛЬТЕРНАТИВНО 6 образцов типа А
цикл
(испытание 11m);
-холод (испытание iij);
-влажное тепло, циклическое, оставшиеся
5 циклов (испытание 11m).
Контактное
сопротивление (испытание 2а/2Ь)
Изгиб (см. 7.3.4
или 7.3.5)
Группа испытаний F6 (сращивания), 6 образцов типа Н
Изгиб (см.7.3.6)
Группа испытаний F8, зависимость токовой нагрузки от температуры, при необходимости 6 образцов типа E/G | |
Зависимость токовой нагрузки от температуры (испытание 5Ь) | |
Группа испытаний F9, при необходимости, 6 образцов типа E/G | |
Вибрация (испытание 64) |
Сухое тепло (испытание 11 i). Внешний осмотр (испытание 1а). Электрическая прочность (испытание 4с)
Группа испытаний F12, предварительно изолированные хвостовики, при необходимости
6 образцов типа F Обжим при низкой температуре (см.7.5.6).
Внешний осмотр (испытание 1а). Электрическая прочность (испытание 4с)
Группа испытаний F10, 6 образцов типа D/G
Стойкость к воздействию жидкостей (испытание 19а), Электрическая прочность (испытание 4с)
Рисунок 58 — Расширенная программа испытаний (см. 8.3)
ГОСТ Р 72182.2—2025
Приложение А (справочное)
Практическое руководство
А.1 Общие сведения о соединениях при помощи обжима
А.1.1 Общие сведения
Данное практическое руководство применяют к обжимным соединениям с многопроволочными медными токопроводящими жилами, выполненным с помощью обжимных устройств (автоматических, полуавтоматических обжимных машин или ручных обжимных инструментов). Дополнительные манипуляции с хвостовиками или обжимными устройствами, которые могут потребоваться при обжиме однопроволочных медных жил или жил из других материалов (алюминий, сталь и т. д.), необходимо согласовывать с изготовителем.
Это практическое руководство следует использовать в качестве рекомендаций для оценки качества изготовления согласно разделу 4.
Нижеприведенные цифры и минимальные значения основаны на промышленном опыте. Обжимные соединения, соответствующие этим значениям, считаются качественно изготовленными. Однако соединения могут быть выполнены и при превышении этих минимальных значений при условии соблюдения всех требований, изложенных в настоящем стандарте.
А.1.2 Преимущества обжимных соединений
Соединение, выполненное при помощи обжима, представляет собой неразъемное электрическое соединение между одной или несколькими токопроводящими жилами с хвостовиками (гильзой) любой формы. Надежное электрическое соединение достигается за счет точного соответствия комбинации обжимных матриц, хвостовиков и номинального сечения токопроводящей жилы путем изменения формы хвостовика с помощью давления.
Преимущества соединений при помощи обжима:
- эффективная обработка соединений на каждом этапе производства;
- обработка на автоматических или полуавтоматических обжимных машинах или с помощью ручных инструментов;
- не требуется холодная пайка соединений;
- температура пайки не приводит к ухудшению пружинных свойств разъемов «мама»;
- отсутствие риска для здоровья из-за воздействия тяжелых металлов и паров флюса;
- сохранение гибкости токопроводящих жил за пределами обжимных соединений;
- отсутствие выгорания, обесцвечивания и перегрева изоляции токопроводящих жил;
- качественные соединения с воспроизводимыми электрическими и механическими характеристиками;
- простота производственного контроля.
А.1.3 Требования к пропускной способности по току
Как правило, в обжимном соединении, выполненном в соответствии с настоящим стандартом, общая площадь контакта в зоне обжима между внешней поверхностью токопроводящей жилы и внутренней поверхностью хвостовика должна быть больше номинального сечения используемой токопроводящей жилы.
Конструкция хвостовика, наконечника или сращивания при правильном обжатии обеспечивает заявленную изготовителем пропускную способность по току при определенных условиях эксплуатации.
На пропускную способность по току могут влиять:
- температура окружающей среды;
- материал контакта;
- качество поверхности контакта;
- номинальное сечение токопроводящей жилы;
- качество поверхности токопроводящей жилы;
- количество полюсов в многополюсном соединителе;
- шаг (дистанционирование) многополюсного соединителя.
А.2 Информация об обжимном устройстве
Следующий список содержит инструкции и рекомендации по выбору и применению обжимных устройств:
а) изготовитель обжимного соединения (пользователь хвостовика) несет ответственность за обеспечение соответствия соединения требованиям настоящего стандарта, в особенности при использовании обжимного устройства, отличного от рекомендуемого в данном разделе или изготовителем хвостовика;
б) устройства должны правильно работать и формировать обжим, не повреждая хвостовик или компоненты обжимного соединения.
Примечание — Изгиб обжимных контактов, торцов зажимов или соединительных хвостовиков из-за неравномерного или чрезмерного давления обжима и возникающих в результате данного давления деформаций (например, образование заусенцев, недостаточная степень сжатия обжима, прогиб в зоне обжима, неравномерная
61
ГОСТ Р 72182.2—2025
глубина обжима) может либо нарушить равномерное закрепление контактов во вставке, либо повлиять на равномерное закрепление зажимов;
в) для получения качественного и надежного обжимного соединения необходимо обжимное устройство, выполняющее полноцикловый механизм обжатия с принудительной фиксацией. По завершении цикла обжима ручки и матрицы или инденторы автоматически возвращаются в полностью открытое положение. Автоматические и полуавтоматические обжимные устройства автоматически завершают полный цикл обжима;
г) в любом случае процесс обжима следует выполнять в один этап. Дополнительные действия не должны приводить к переделке;
б) съемные части устройства, такие как обжимные матрицы и установочные устройства (локаторы или позиционеры обжимного устройства), должны быть сконструированы таким образом, чтобы их можно было устанавливать в устройство только правильным образом;
е) устройства должны быть снабжены приспособлениями для правильного расположения хвостовиков и токопроводящих жил во время операции обжима;
ж) устройства должны быть сконструированы таким образом, чтобы можно было выполнять только необходимые регулировки;
и) действие устройства должно быть таким, чтобы хвостовик и зажим для изоляции (если таковые имеются) обжимались или сжимались обжатием за одну операцию;
к) конструкция инструмента должна обеспечивать взаимозаменяемость (подгонку) матриц для конкретного устройства к другим устройствам данного типа. Если они не являются взаимозаменяемыми, их следует промаркировать, чтобы идентифицировать устройство, для которого они подходят;
л) устройства могут быть сконструированы таким образом, чтобы на хвостовике наносилась маркировка или кодировка матрицы, что позволяет проводить проверку после обжатия для правильности применения;
м) конструкция устройства должна позволять измерять износ матриц. Метод измерения должен соответствовать требованиям изготовителя устройства.
А.З Информация о наконечниках
А.3.1 Общие положения
А.З.1.1 Наконечники с хвостовиками открытого типа с зажимом для изоляции или без него
Хвостовики наконечников данного типа перед обжатием имеют U- или V-образную форму. Контакты обычно поставляются в виде ленты/цепи (как с фронтальной, так и с боковой ориентацией) для автоматических или полуавтоматических обжимных машин. В процессе обжима наконечник отделяется от ленты/цепи. Для снижения затрат на производство и ремонт наконечники данного типа также могут поставляться в виде отдельных деталей для ручных обжимных инструментов. Особенностью наконечников с хвостовиками открытого типа с зажимом для изоляции является наличие второго зажима, форма которого также изменяется в процессе обжима и который фиксирует изоляцию токопроводящей жилы.
На рисунке А. 1 показаны типичные наконечники с хвостовиками открытого типа с зажимом для изоляции и без него.
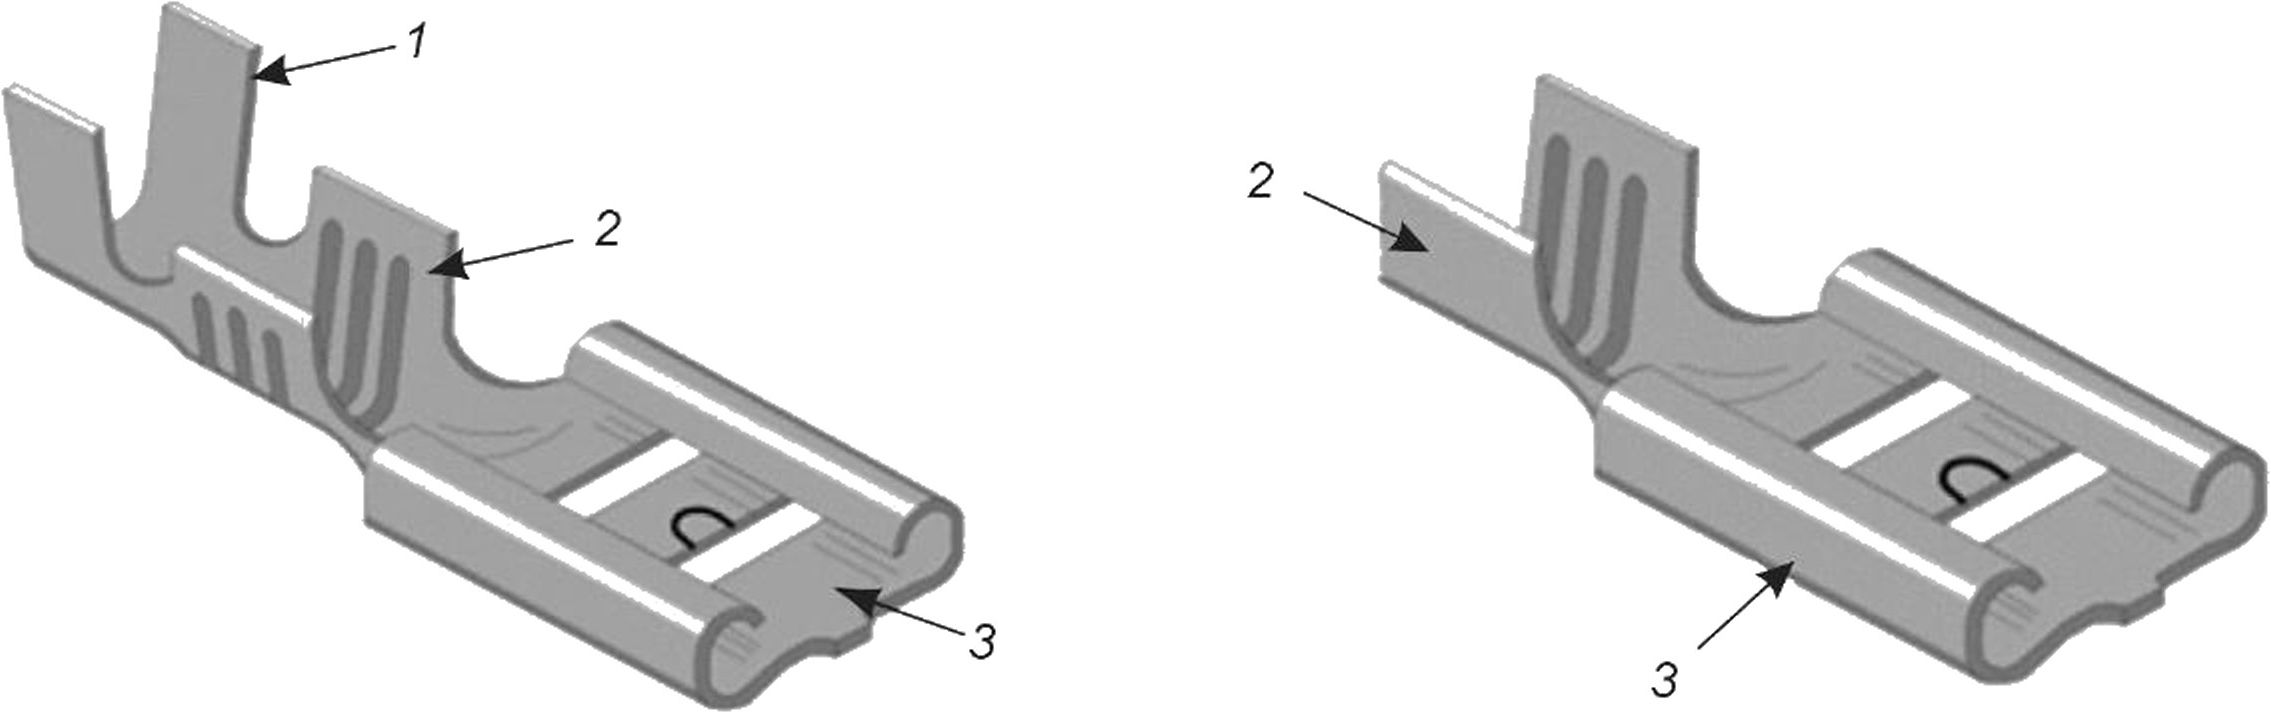
а) С зажимом для изоляции
б) Без зажима для изоляции
1 — зажим для изоляции; 2 — зажим для провода; 3 — площадь контакта
Рисунок А. 1 — Наконечники с хвостовиками открытого типа
62
ГОСТ Р 72182.2—2025
Основная функция зажима для изоляции заключается в поглощении механических колебаний (вибрации) или предотвращении изгиба обжимного соединения. На практике чаще всего используют хвостовики с зажимом для изоляции.
А.3.1.2 Наконечники с хвостовиками закрытого типа с зажимом для изоляции или без (неизолированные или предварительно изолированные)
По способу изготовления данные наконечники могут быть штампованными, литыми, изготовленными из труб или высадкой. Материал изоляционной втулки предварительно изолированного хвостовика: поливинилхлорид, полиамид и т. д.
Рекомендуется использование хвостовиков с входной воронкой, чтобы:
- избежать повреждений токопроводящей жилы;
- облегчить установку токопроводящей жилы.
Обычно наконечники с хвостовиком закрытого типа изготавливают в виде штучных изделий, но на рынке также представлены изделия в виде ленты/цепи.
На рисунке А.2 показаны типичные наконечники с хвостовиками закрытого типа с изоляционной втулкой и без нее.
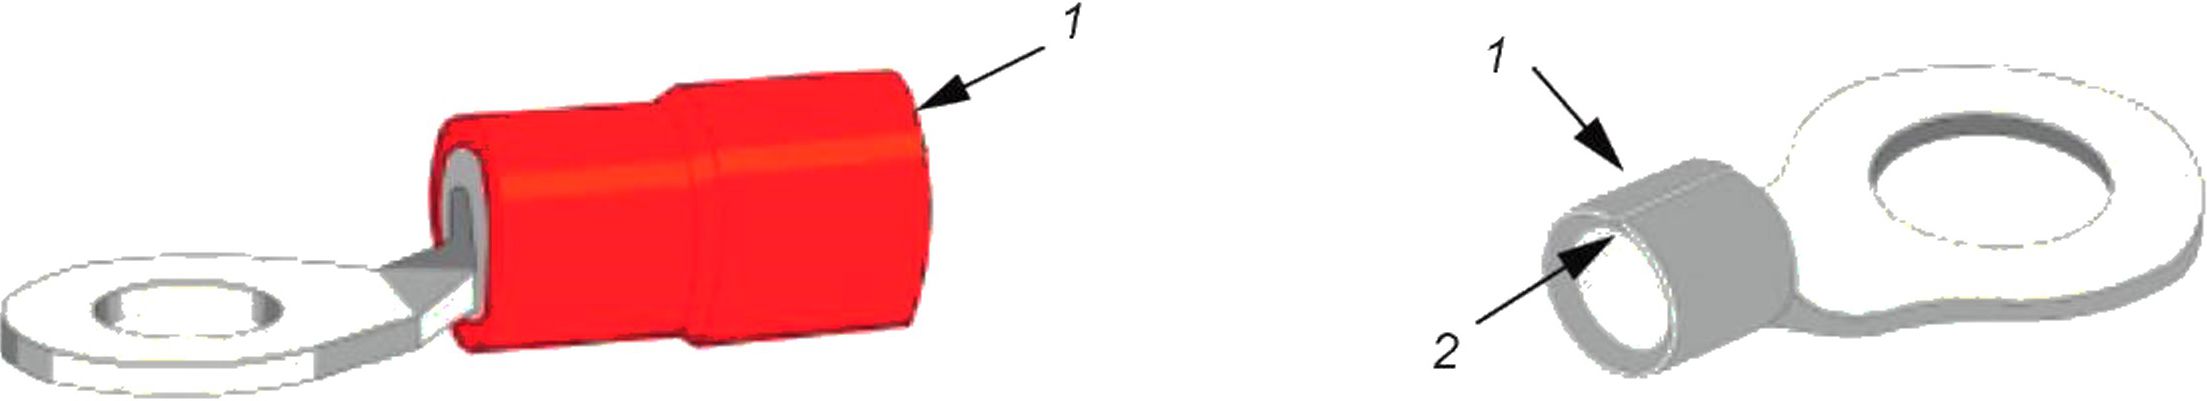
а) С изоляционной втулкой б) Без изоляционной втулки
1 — хвостовик закрытого типа; 2 — спаянный шов
Рисунок А.2 — Хвостовики закрытого типа
А.3.2 Материалы
В дополнение к материалам хвостовиков, указанным в 5.3, могут использоваться другие материалы с подходящими характеристиками, например, никель, сталь, нержавеющая сталь.
Материалы с высоким коэффициентом удельного сопротивления (значения К, см. 7.4.1) используют при определенных применениях.
В этих случаях следует применять расширенную программу испытаний, приведенную в 8.3 (см. также 6.1).
А.3.3 Покрытия поверхности
Обычно используют хвостовики без покрытия или с покрытием материалами, указанными в 5.3. Допускается использование и других материалов для нанесения покрытий, таких как никель, при условии, что их пригодность доказана.
В этих случаях применяют расширенную программу испытаний, приведенную в 8.3 (см. 6.1).
А.3.4 Формы обжимных соединений
А.3.4.1 Общие положения
Используют различные формы обжима, некоторые из которых показаны на рисунках настоящего стандарта, поперечные сечения приведены на рисунках А.З—А.7.
Во время операции обжима хвостовик деформируется по сравнению со своим первоначальным поперечным сечением и дополнительно вдоль своей продольной оси. Из-за деформации могут измениться соответствующие размеры. Допускается изменение соответствующих размеров из-за деформации. Может возникнуть необходимость ограничения размеров, если предполагается, что обжимное соединение будет размещено в ограниченном пространстве.
Для правильной установки и удержания контакта в изоляторе для съемных наконечников необходимо учитывать размеры обжимного соединения (номинальное сечение токопроводящей жилы и контакта хвостовика) и проверять на соответствие требованиям, указанным в технической документации соединителя или документации изготовителя.
Примечание — Соответствие формы обжима проверяют по технической документации соединителя или документации изготовителя с помощью одного или нескольких из следующих испытаний (с соответствующими требованиями):
- измерение деформации контакта после обжатия — по ГОСТ 28381, испытание 16g (которое также описано в настоящем стандарте);
- прочность крепления контактов в изоляторе — по ГОСТ 28381, испытание 15а;
- удержание контакта в изоляторе при смещении кабеля — по ГОСТ 28381, испытание15е;
- механическая работоспособность — по ГОСТ 28381, испытание 9а.
63
ГОСТ Р 72182.2—2025
А.3.4.2 Формы обжимных соединений с хвостовиками открытого типа См. рисунки А.З и А.4.
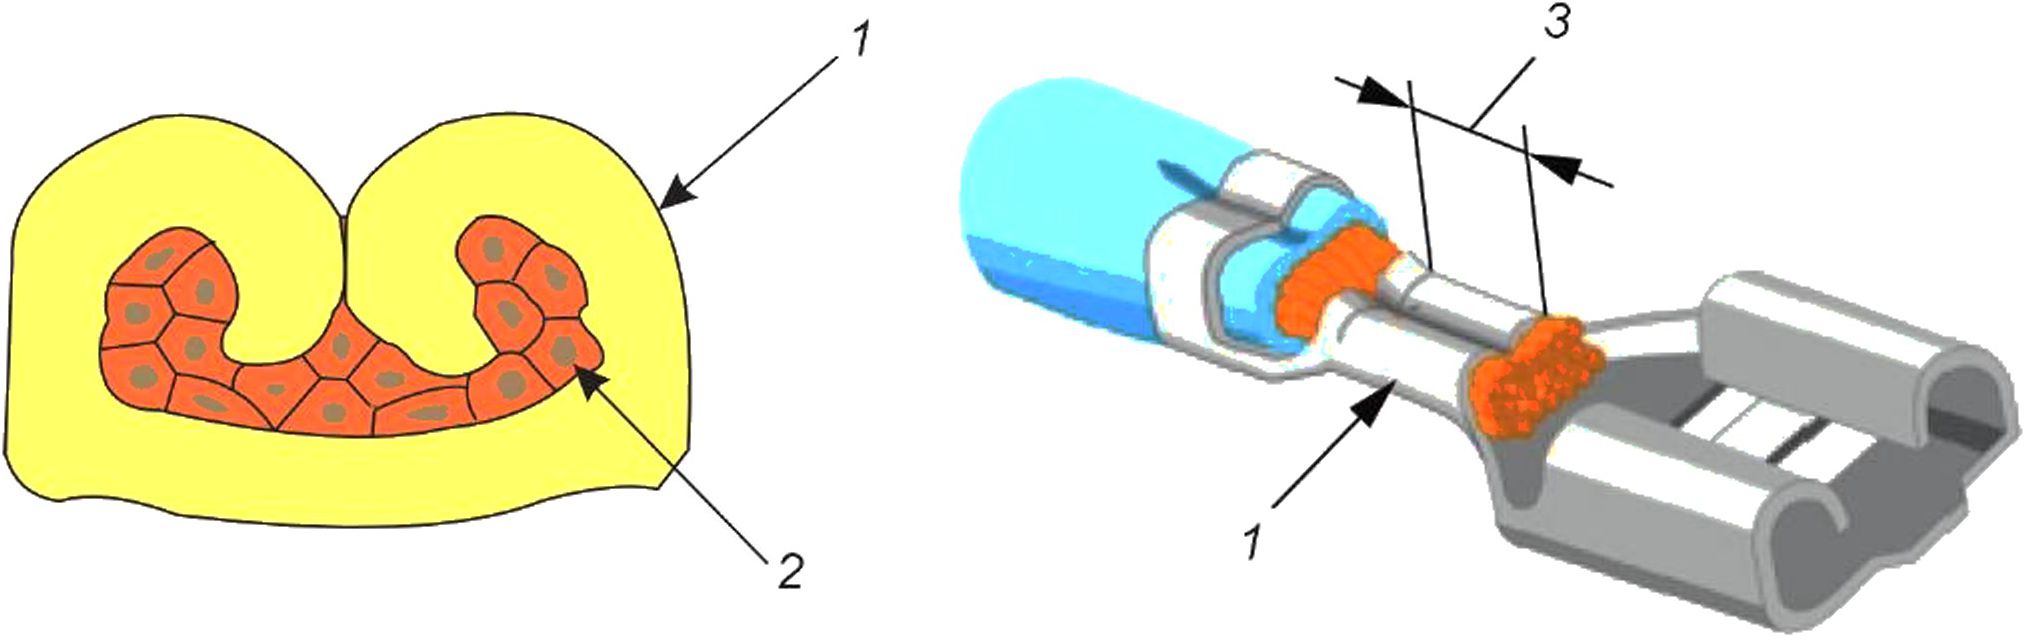
Примечание — Данная форма обжима используется предпочтительно для места стыка по оси токопроводящей жилы.
1 — хвостовик; 2 — деформированные жилы провода; 3 — зажим для провода
Рисунок А.З — Форма обжимного соединения по оси токопроводящей жилы
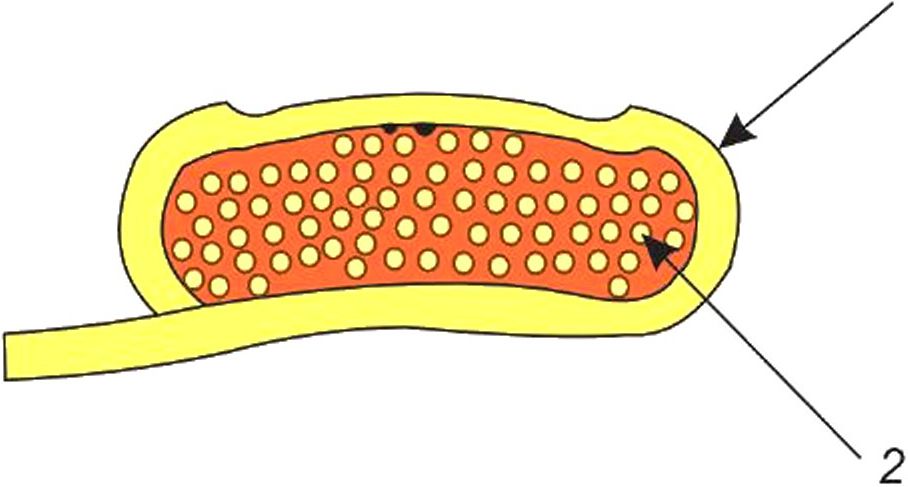
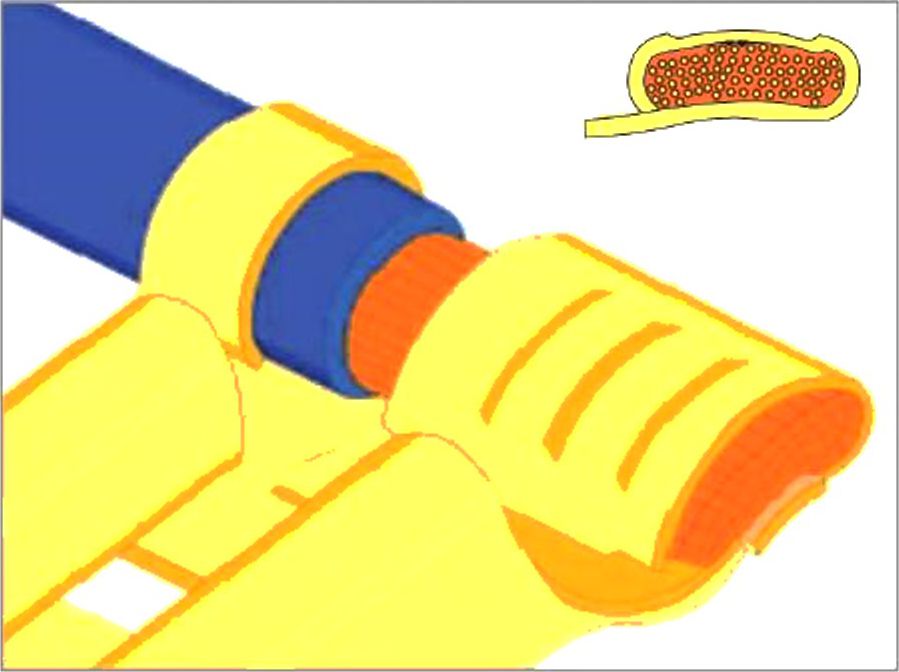
Примечание — Данная форма обжима используется предпочтительно для места стыка под углом 90° к оси провода.
1 — хвостовик; 2 — деформированные жилы провода
Рисунок А.4 — Форма обжимного соединения под углом 90° к оси провода
А.3.4.3 Формы обжимных соединений с хвостовиками закрытого типа
См. рисунки А.5 и А.6.
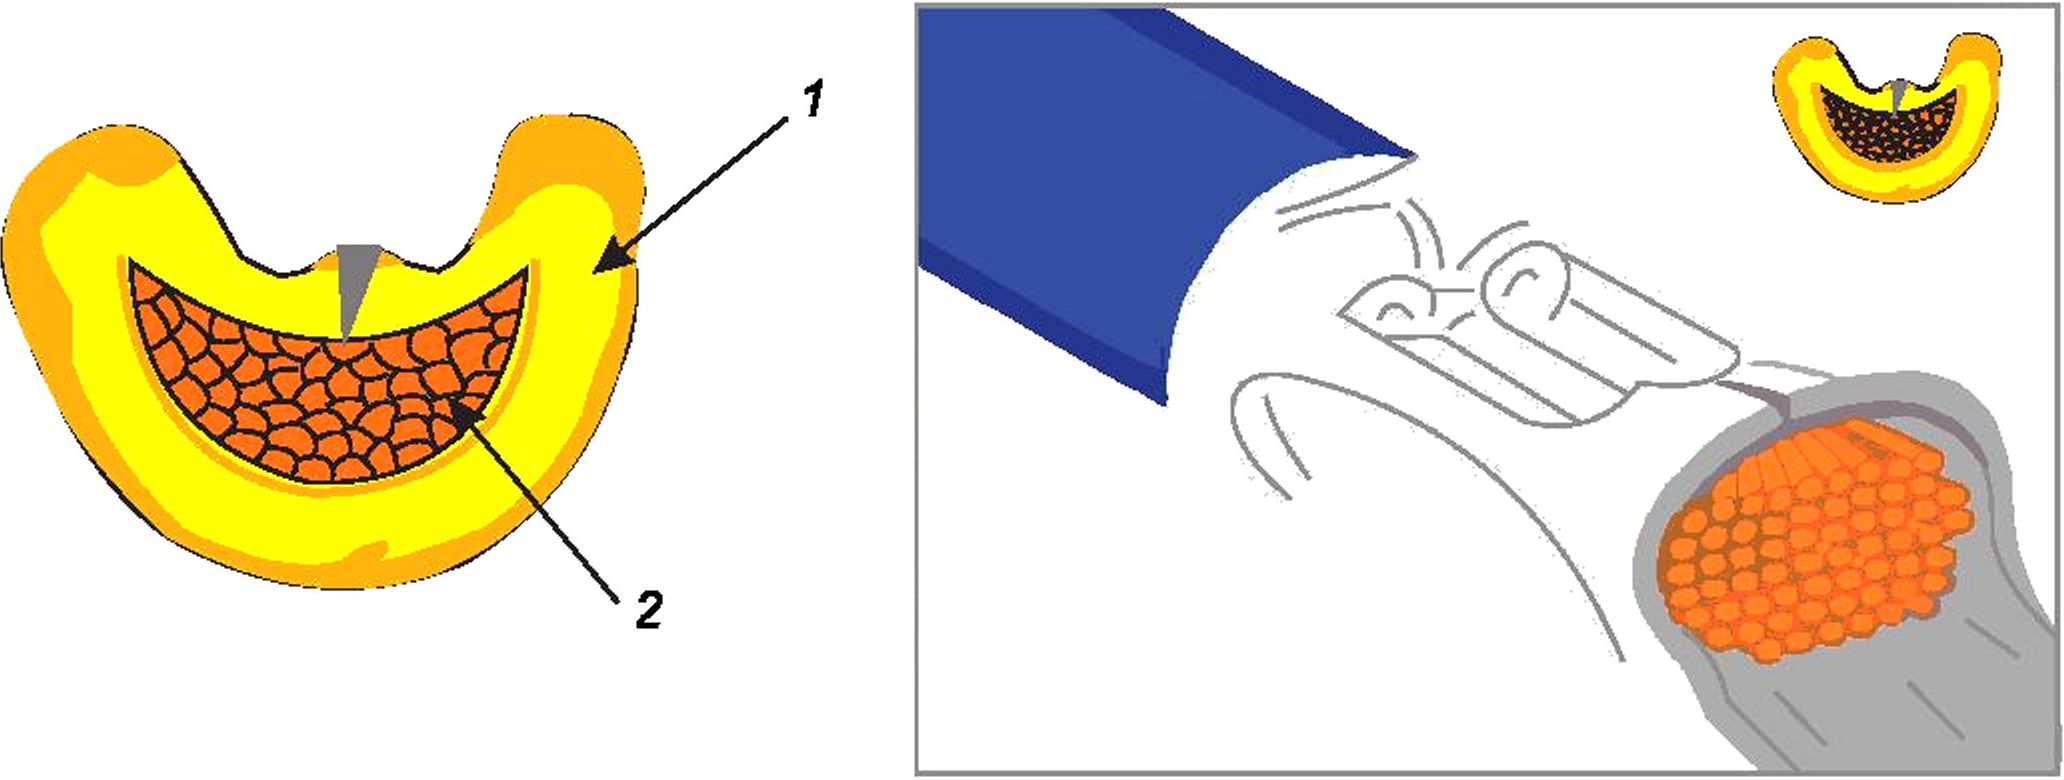
Примечание — Данная форма обжима используется предпочтительно для обжимных соединений без зажима для изоляции.
1 — хвостовик; 2 — деформированные жилы провода
Рисунок А.5 — Форма обжимного соединения без зажима для изоляции
64
ГОСТ Р 72182.2—2025
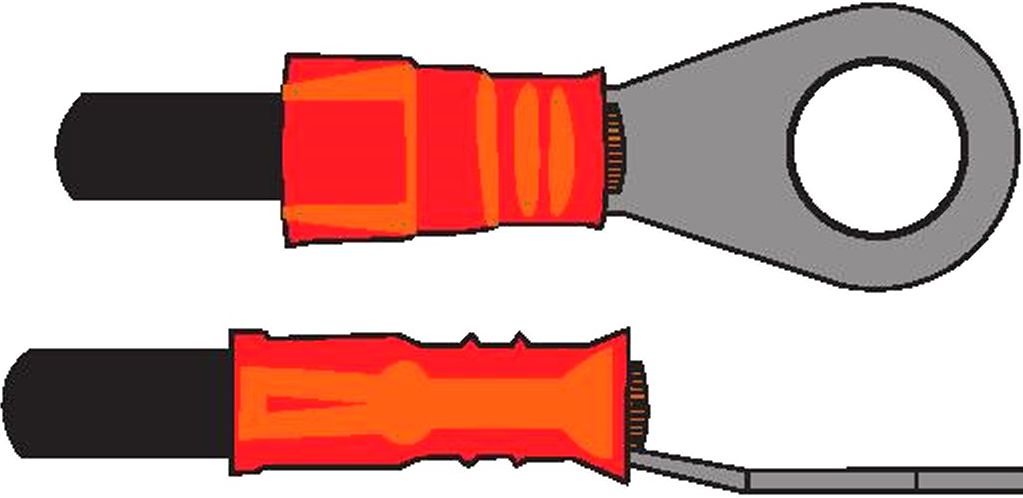
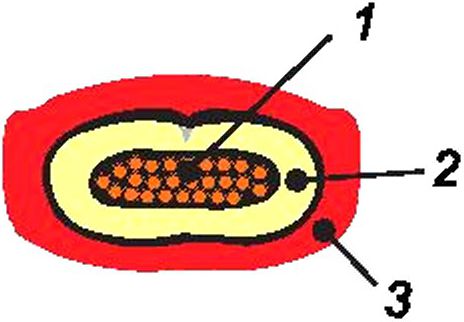
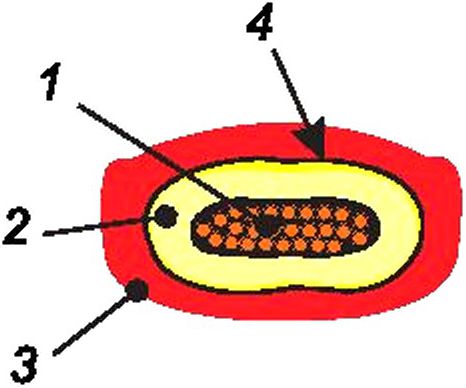
а)без изолированной опорной втулки
б) с изолированной опорной втулкой
Примечание —Данная форма обжима используется предпочтительно для обжимных соединений с предварительно изолированным хвостовиком.
7 — деформированные жилы провода; 2 — хвостовик; 3 — изоляция хвостовика; 4 — опорная втулка
Рисунок А.6 — Форма обжимных соединений с предварительно изолированными хвостовиками
А.3.4.4 Формы обжимных соединений с штыревыми контактами с хвостовиком закрытого типа См. рисунок А.7.
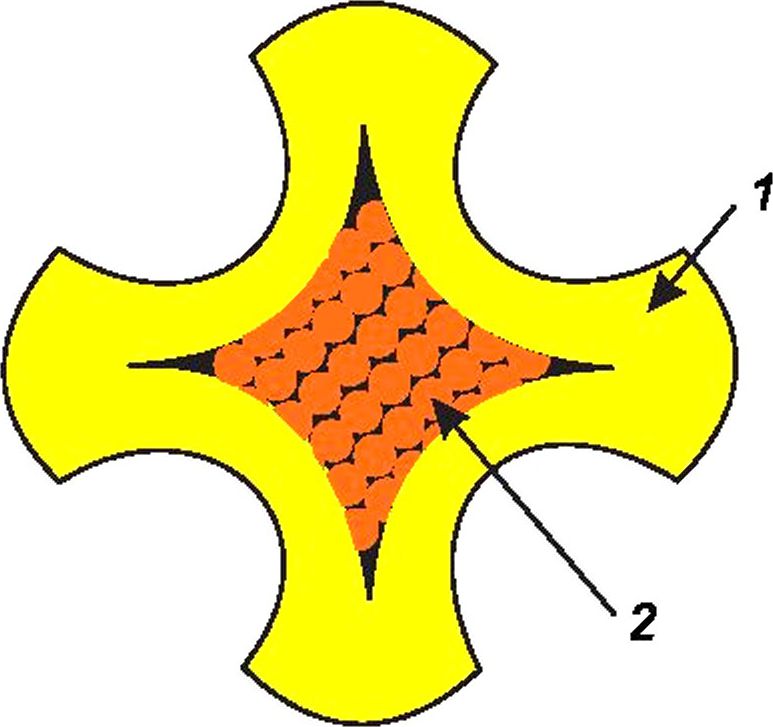
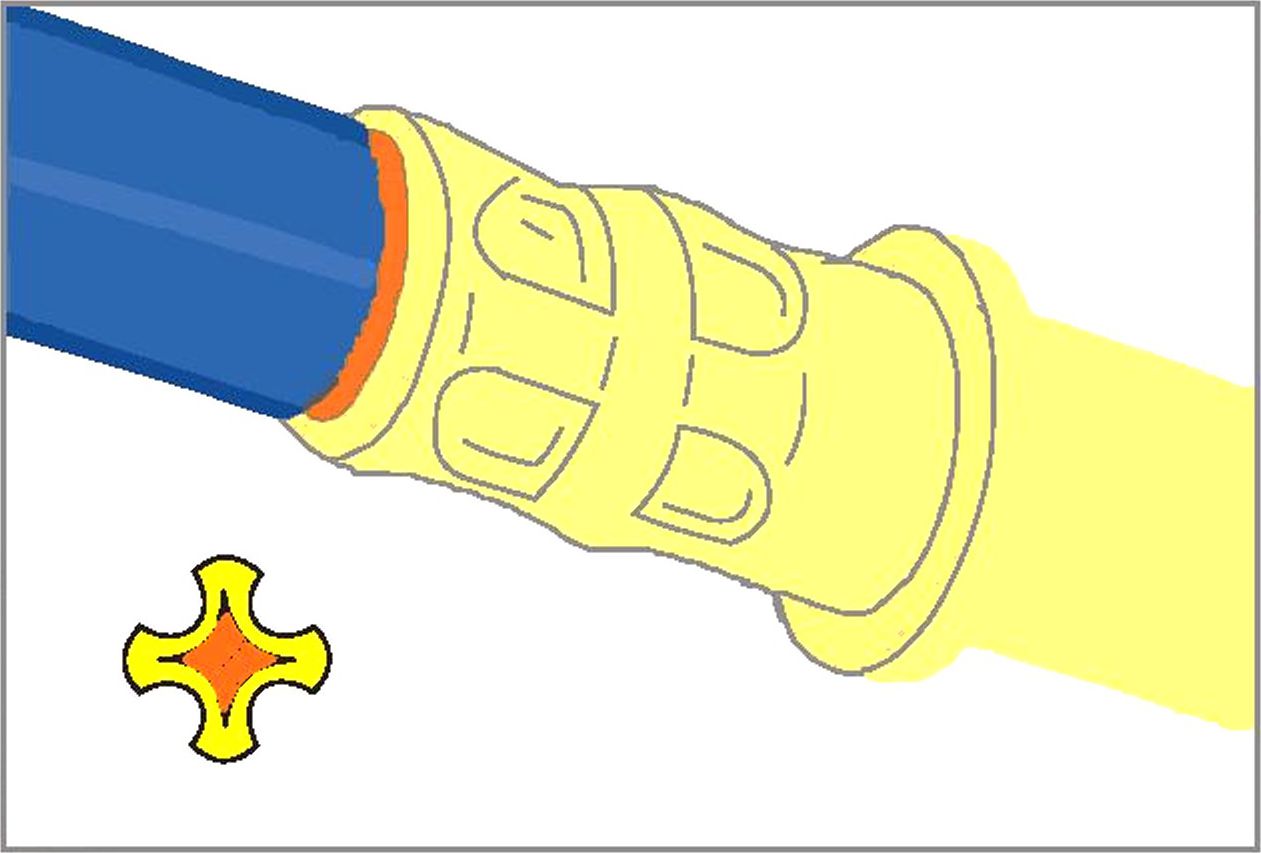
Примечания
1 Данная форма обжима используется предпочтительно для обжимных соединений без предварительно изолированного хвостовика.
2 Допускается, что контакты имеют также зажим для изоляции.
7 — хвостовик; 2 — деформированные жилы провода
Рисунок А.7 — Форма обжимного соединения без предварительно изолированного хвостовика
А.4 Информация о проводе
А.4.1 Общие положения
Для обжимных соединений (см. 5.4) обычно используют многопроволочные жилы по ГОСТ 22483, классы 2, 5 или 6.
Допускается использовать для обжима однопроволочные жилы с поперечным сечением от 0,05 до 10,00 мм2 (от 0,25 до 3,60 мм в диаметре) по ГОСТ 22483, класс 1, при условии, что их пригодность доказана.
Обжимные соединения с однопроволочными жилами необходимо испытать на соответствие требованиям, приведенным в 8.3 (см. также 6.1). На рисунке А.8 показаны поперечные сечения обжимных соединений с различными типами и формой хвостовиков, в которых используют однопроволочные жилы.
65
ГОСТ Р 72182.2—2025
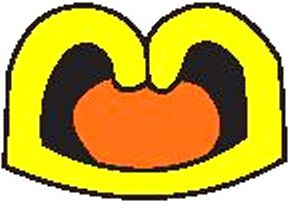
1
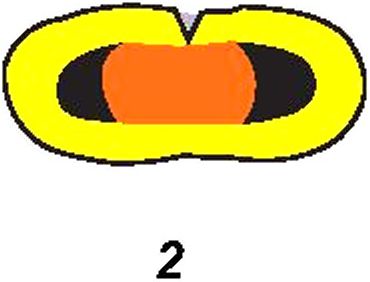
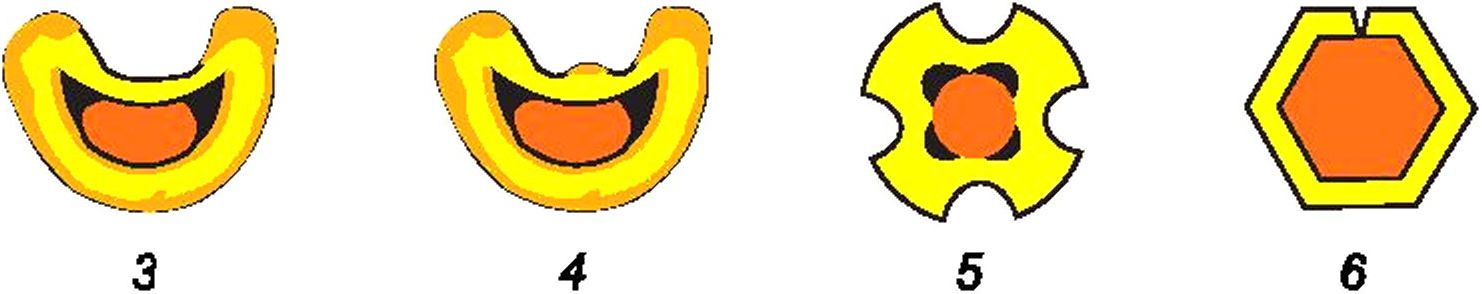
1 — В-обжим; 2 — овальный обжим; 3 — трапециевидный; 4 — двухконтурный; 5 — четырехточечный; 6 — гексагональный Рисунок А.8 — Обжимные соединения с однопроволочной жилой
Зачищенные многопроволочные жилы не следует скручивать: при необходимости допускается только легкое уплотнение для восстановления структуры повива токопроводящей жилы.
Многопроволочные жилы не следует припаивать или лудить погружением в части, которая предназначена для обжима, а после обжатия не следует проводить дополнительную пайку. Любую последующую пайку, если требуется, на конце зоны зажима провода в месте обжимного контакта (выступ жил), необходимо указать в технической документации изделия или в документации изготовителя.
А.4.2 Материалы жил
Для обжимных соединений необходимо, чтобы жилы были изготовлены из отожженной меди согласно 5.4.2.
Допускается использование следующих дополнительных материалов жил:
- медные сплавы, например латунь, бронза;
- сплавы никеля;
- сплавы для термопар, например железо, константан, хромель, алюмель.
В этих случаях применяют полный перечень испытаний, приведенный в 8.3 (см. также 6.1).
А.4.3 Покрытие поверхности жил
Используют жилы без покрытия или жилы, покрытые оловом, сплавами олова или серебром, см. 5.4.4.
Допускается использование других материалов для нанесения покрытий (см. 5.3.3), таких как никель (если только он не используется в качестве подложки), при условии, что их пригодность была подтверждена расширенной программой испытаний, приведенной в 8.3 (см. также 6.1).
А.4.4 Информация по зачистке проводов
Для получения качественного и надежного обжимного соединения необходима правильная зачистка токопроводящей жилы (согласно 5.4.6), т. е. требуемая длина зачистки, которая зависит от типа и размера используемого хвостовика, в соответствии с документацией изготовителя. В случае их отсутствия см. рисунок А.9.
После обжатия:
- токопроводящая жила должна быть видна между хвостовиком и зажимом для изоляции;
- конец обжатой токопроводящей жилы должен выступать из передней части хвостовика. Не должно быть препятствий для соединения или сращивания.
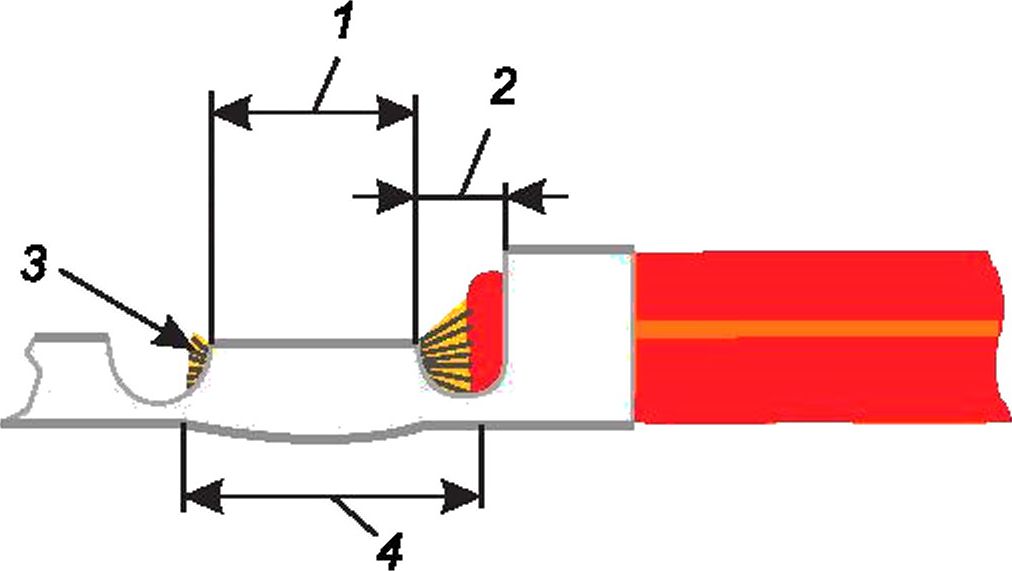
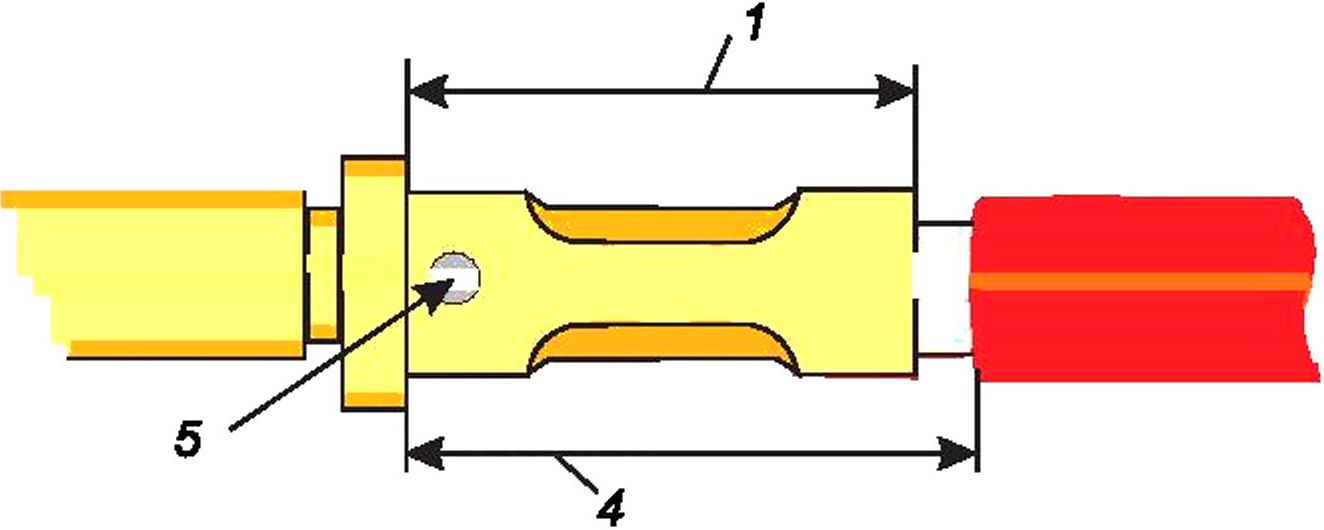
Примечание — Как правило, зачищенная длина токопроводящей жилы равна длине хвостовика плюс 1 мм (до 1 мм2) или плюс 2 мм (до 10 мм2).
1 — длина хвостовика; 2 — жилы и видимая часть изоляции; 3 — выступающие жилы; 4 — зачищенная длина токопроводящей жилы; 5 — видимость жил
Рисунок А.9 — Зачищенная длина токопроводящей жилы
Если структура жил нарушена или растянута в результате зачистки (например, отдельные проволоки торчат в разные стороны), структуру можно вернуть к первоначальному виду легким нажатием и скручиванием [чрезмерное скручивание не допускается, так как это может ухудшить качество обжима, см. таблицу А.2, строка ж)].
66
ГОСТ Р 72182.2—2025
С любыми металлическими поверхностями без покрытия следует обращаться в перчатках, чтобы избежать образования оксидных слоев или потускнения (на серебряном покрытии).
Правильно зачищенные провода с многопроволочными жилами приведены в таблице А.1. Состояние зачищенных токопроводящих жил, обозначенных «ИОП», является соответствующим требованиям, но процесс необходимо контролировать и регулировать.
Чтобы избежать повреждения токопроводящей жилы во время зачистки, лезвия ножей инструментов для зачистки должны быть подобраны в соответствии с относительным диаметром токопроводящей жилы и толщиной изоляции.
В таблице А.2 приведены некоторые примеры дефектного состояния зачистки, которых следует избегать. Они часто вызваны:
- неправильным обращением с инструментом для зачистки;
- неправильной регулировкой инструмента;
- повреждением лезвий инструмента;
- использованием неподходящего инструмента для соответствующей токопроводящей жилы или ее изоляционного материала (возможные методы зачистки — механический, термический, лазерный и т. д.).
Таблица А.1 — Зачистка многожильных проводов (соответствие предъявляемым требованиям)
Графическое представление
Описание
Состояние
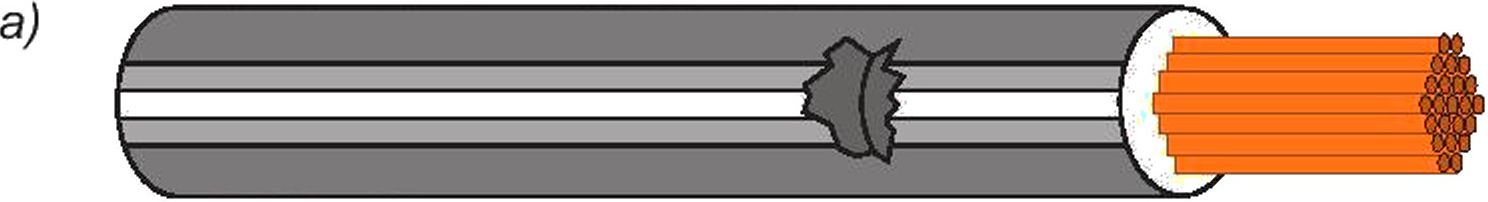
Изоляция прямоугольной формы, без повреждений, без заусенцев
Допустимое
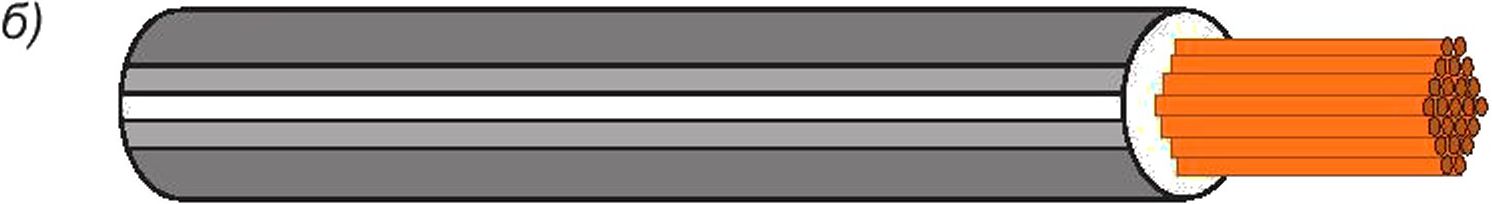
Проволоки зачищены (например, с помощью быстрой автоматической зачистки) в естественном положении, но плотно прилегают
Допустимое
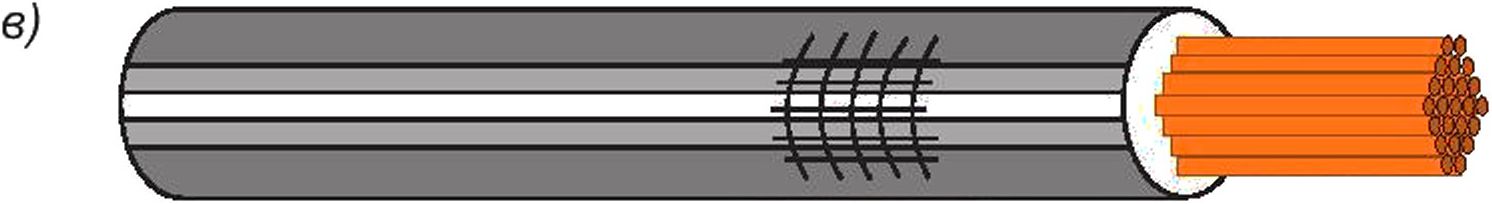
Допускаются вмятины на изоляции токопроводящей жилы, оставленные инструментом для зачистки, которые не повреждают изоляцию
Допустимое
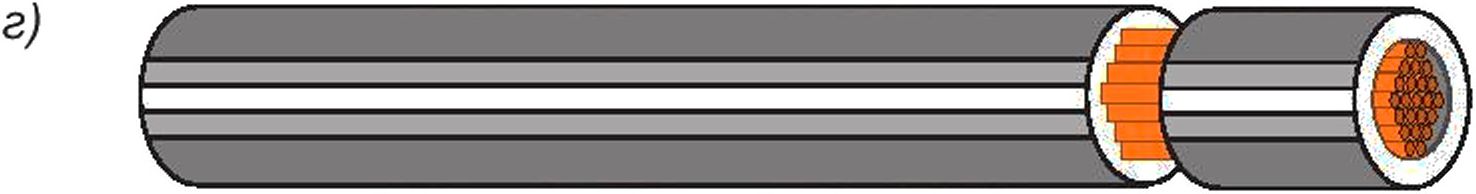
Зачистка производится под прямым углом, без повреждений (частичная зачистка)
Допустимое
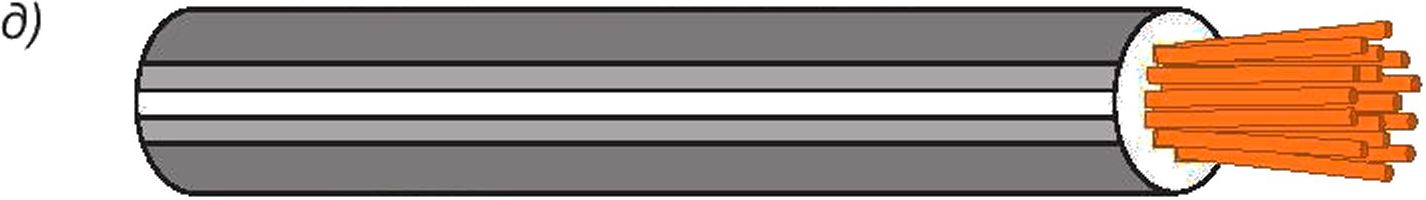
Разматывание отдельных проволок веером с интервалом более одного диаметра проволоки, но не выступающим за пределы изоляции
ИОП
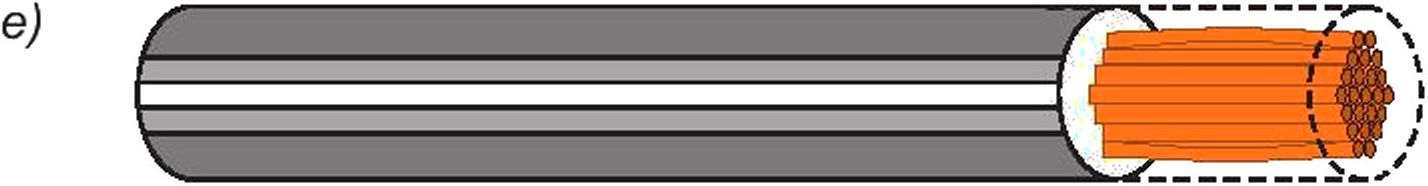
Сжатие отдельных проволок, но не за пределы изоляции
ИОП
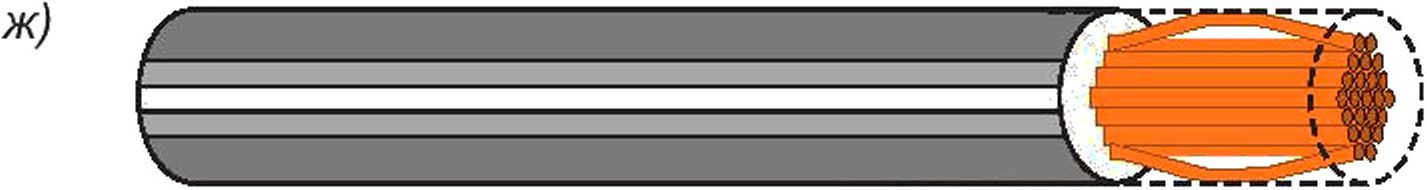
Сжатие отдельных проволок с интервалами, превышающими один диаметр проволоки, но не превышающими пределы изоляции
ИОП
Примечание — Проволоки в токопроводящей жиле имеют естественное расположение, которое может быть восстановлено путем небольшого скручивания, что не отражено в графе «Графическое представление» по практическим соображениям.
67
ГОСТ Р 72182.2—2025
Таблица А.2 — Зачистка многожильных проводов (состояния или дефекты в соответствии с таблицей А. 1)
Графическое представление | Описание | Состояние | |||
а? | 7х А | Неправильно обрезанная изоляция: тупые лезвия инструмента или неправильное расстояние между лезвиями | Дефектное | ||
б) | Неправильно обрезанная изоляция: тупые лезвия инструмента | Дефектное | |||
в) | Проволоки повреждены (поцарапаны, надрезаны) или оборваны: расстояние между лезвиями для зачистки слишком мало | См. таблицу А.1 | |||
г) | Лезвия для зачистки затупились или неправильно отрегулированы: на зачищенной части провода остались частицы изоляции | Дефектное | |||
б) | Повреждение изоляции: повреждена рукоятка инструмента, или в рукоятке есть металлическая стружка | Дефектное | |||
е) | Неправильное обращение с зачищенной токопроводящей жилой; отдельные проволоки, расположенные на расстоянии, превышающем диаметр проволоки, и выступающие за пределы изоляции | Дефектное | |||
— | |||||
ж) | Жилы перекручены: распределение жил в хвостовике не гарантировано (увеличение поперечного сечения проволоки) | Дефектное | |||
шш | |||||
и) | В процессе термической зачистки изоляция токопроводящей жилы сгорела или обуглилась | Дефектное | |||
к) | Толщина стенки изоляции токопроводящей жилы уменьшена более чем на 20 % в любой точке провода | Дефектное | |||
При возникновении состояний, указанных в таблице А.1, необходимо проверить и отрегулировать процесс.
68
ГОСТ Р 72182.2—2025
А.5 Информация об обжимном соединении
А.5.1 Общие положения
Для обеспечения качественного и надежного обжимного соединения и соответствия всем электрическим и механическим требованиям изготовитель должен указать следующую информацию:
- о возможных поперечных сечениях жил;
- форме хвостовика (толщина, длина, U-образный контур и т. д.);
- профиле обжима (ширине обжима);
- высоте обжима (или глубине обжима);
- форме зажима для изоляции (если матрицу обжимного устройства можно заменить или отрегулировать).
А.5.2 Дополнительная информация
Для получения надежных обжимных соединений в соответствии с таблицами А.З, А.4, А.6, А.7 и А.8 приведена следующая информация:
а) не допускается скручивать жилы. Допускается легкое надавливание, чтобы восстановить естественную структуру;
б) жила должна быть правильно расположена в хвостовике;
в) обжимные углубления должны быть правильно расположены на хвостовике;
а) между концом изоляции провода и хвостовиком должно быть достаточное, но не слишком большое расстояние — см. позицию 5 в таблице А.З, строки б), б), н) и п). Следует соблюдать инструкции изготовителя относительно данного расстояния;
б) для удобства осмотра жилы (проволоки) должны быть видны с обоих концов обжатой части хвостовика открытого типа;
е) при использовании хвостовиков открытого типа с зажимом для изоляции изоляция провода должна быть видна в окне для проверки изоляции [см. таблицу А.6 строка б)];
ж) при использовании хвостовиков закрытого типа с окном обжатые жилы (проволоки) должны быть видны в нем;
и) при выполнении операции обжима в полевых условиях необходимо следить за тем, чтобы поверхности хвостовиков и токопроводящих жил были чистыми;
к) все проволоки зачищенных токопроводящих жил полностью находятся в зоне обжима.
Не допускается использовать дефектные обжимные соединения с хвостовиками закрытого типа, показанные в таблице А.З, строки е) — п).
Не допускается использовать дефектные обжимные соединения с хвостовиками открытого типа, показанными в таблице А.4, строки е) — н).
Таблица А.З — Состояния зачистки для хвостовиков закрытого типа
Графическое представление | Описание | Состояние | |||
а) | 3 2 | Центрированный обжим 1, проволоки видны в окне 2, проволоки доходят до дна хвостовика 3 | Допустимое | ||
б) | Расстояние между токопроводящей жилой и изоляцией 5, хвостовик касается изоляции 6 | Допустимое | |||
в) | х 1 > | Длина зачистки токопроводящей жилы 2 равна длине 1 плюс значение из таблицы А.6 | Допустимое | ||
S) | 9 | Концы проволок 9 видны в окне 2 | ИОП | ||
б) | Расстояние между токопроводящей жилой и изоляцией 5 не касается дна изоляционного корпуса 6 | ИОП | |||
69
ГОСТ Р 72182.2—2025
Окончание таблицы А.З
Графическое представление | Описание | Состояние | |||
е) | 1 | Обжим на конце токопроводящей жилы 1 виден в окне 2, конец хвостовика 4 поврежден | Дефектное | ||
2 1 | |||||
ж) | Токопроводящая жила доходит до стенки корпуса 3, обжимая ее слишком близко к отверстию 7 и 2 | Дефектное | |||
-M w | |||||
и) | Процесс обжима выполнялся несколько раз 7 | Дефектное | |||
К) | =*8 | Процесс обжима выполнялся несколько раз 7 | Дефектное | ||
Л) | ^8 | Трещина 8 в обжимном барабане | Дефектное | ||
м) | У10 | Изоляция токопроводящей жилы 10 видна через смотровое отверстие 2 | Дефектное | ||
2 | |||||
Н) | В смотровом отверстии 2 не видно нитей 11 | Дефектное | |||
Л) | Расстояние между токопроводящей жилой и изоляцией 5 слишком велико | Дефектное | |||
g^ | ^^^^^M | ||||
р) | Расстояние между токопроводящей жилой и изоляцией 5 слишком маленькое | Дефектное | |||
Таблица А.4 — Состояния зачистки для хвостовиков открытого типа (В-обжим)
Графическое представление | Описание | Состояние | |||||
л) | I | 1 > | <2 | В-обжим без зажима для изоляции 1. Расстояние изоляции 2: см. таблицу А.6 | Допустимое | ||
___________________________________________________________________________________________________________________________________________________________________i | |||||||
б) | ,2 | В-обжим с зажимом для изоляции. Расстояние изоляции 2: половина окна для проверки | Допустимое | ||||
70
Окончание таблицы А.4
Графическое представление
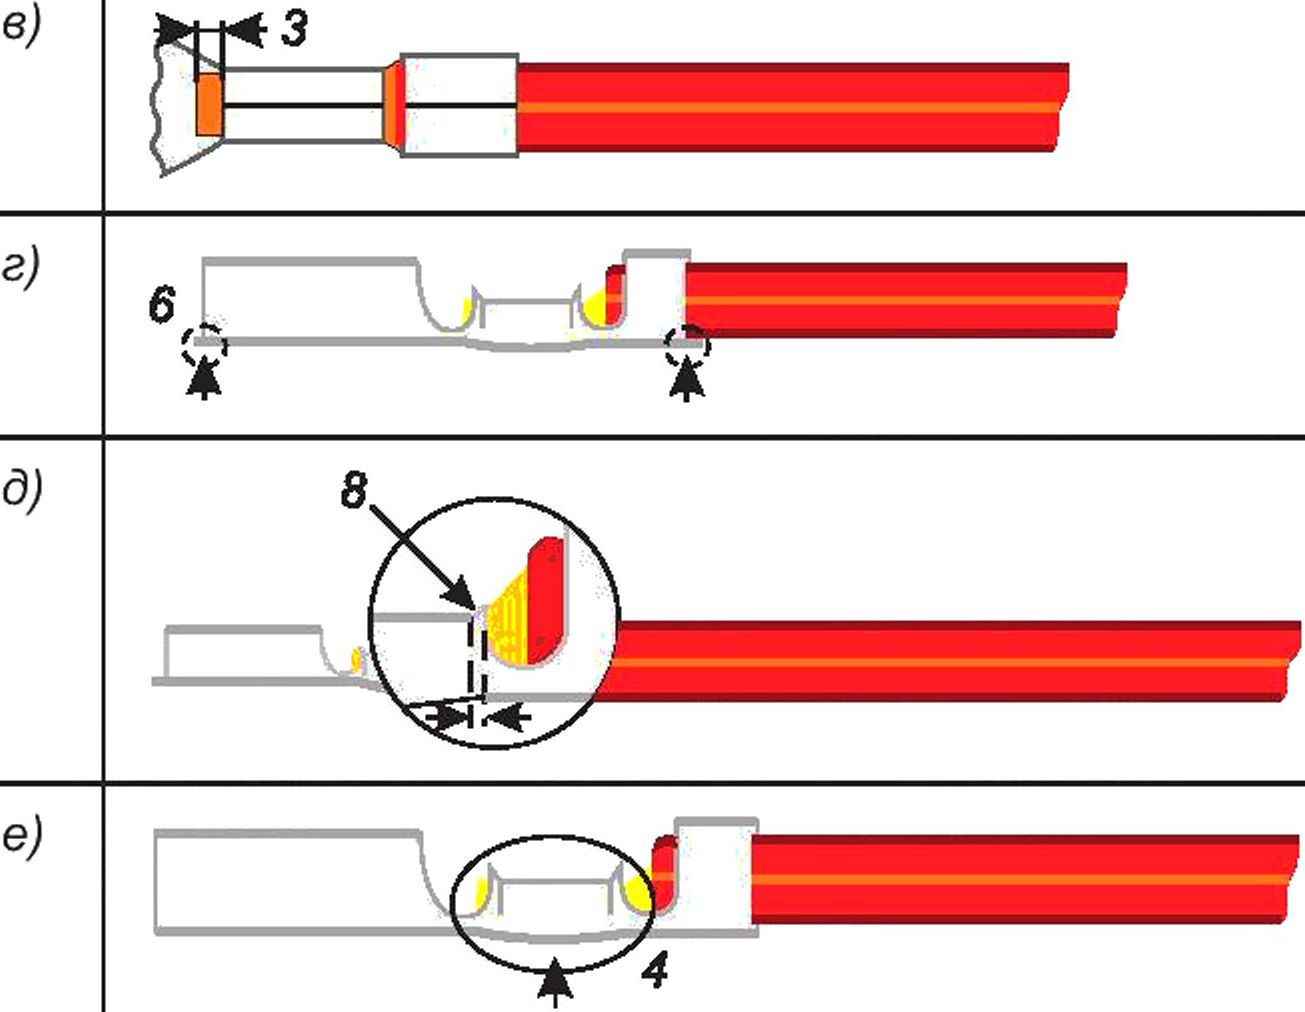
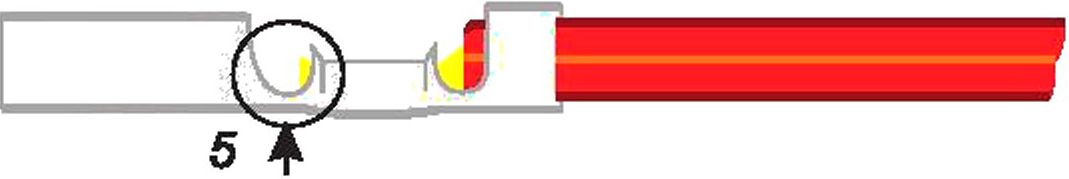
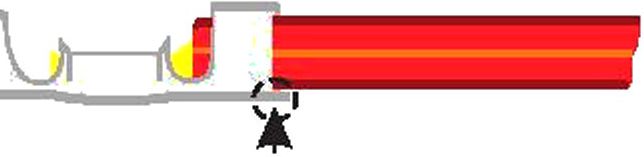
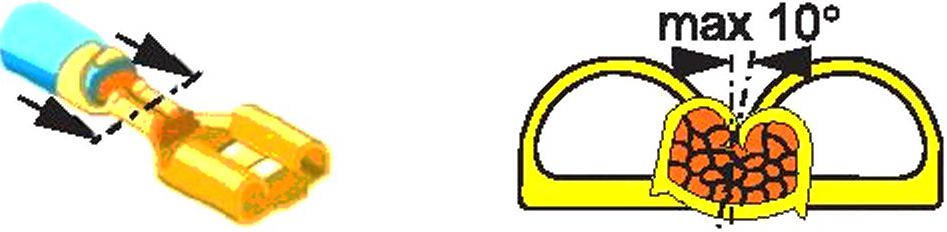
"тахЗ0
-тахЗ°
ГОСТ Р 72182.2—2025
Описание
Выступ жил 3 в конце зоны обжима: см. таблицу А.6
Заусенцы после штамповки 6 не более толщины материала
Входная воронка 8 в зоне обжатия: см. таблицу А.5
Изгиб или заусенцы 4 в зоне обжима
Деформация при переходе 5 в зоне обжим-контакт
Длина заусенцев после штамповки 7 более 0,03 мм
Проволоки снаружи 9 или внутри 10 зажима для изоляции
Отклонение оси зоны обжима от зоны контакта более 10°
Вертикальный продольный изгиб больше 5° (вид сбоку)
Горизонтальный продольный изгиб больше 3° (вид сверху)
Состояние
Допустимое
Допустимое
Допустимое
Дефектное
Дефектное
Дефектное
Дефектное
Дефектное
Дефектное
Дефектное
В таблице А.5 приведены минимальные размеры и допуски для входной воронки в зоне В-обжима для различных номинальных сечений. Таблица А.5 применяется в случае отсутствия информации, доступной в документации изготовителя.
В таблице А.6 показаны различные места расположения токопроводящей жилы в обжимном устройстве и указаны рекомендуемые условия.
Таблица А.5 — Минимальные размеры и допуски для входной воронки в зоне В-обжима
Номинальное сечение S, мм2 | 0,03 <S< 0,35 | 0,35 < S< 1,00 | 1,00 < S < 2,50 | 2,50 < S < 6,00 | 6,00 <S< 25,00* |
Входная воронка, мм | 0,25 ±0,15 | 0,30 ±0,15 | 0,40 ± 0,20 | 0,60 ±0,30 | 1,00 ±0,50 |
* Минимальный размер входной воронки для номинального сечения S для информации и не рассматривается в настоящем стандарте. | >10 мм2 приведен исключительно | ||||
71
ГОСТ Р 72182.2—2025
Таблица А.6 — Состояния зачистки для хвостовиков с зажимом для изоляции
Графическое представление | Описание | Состояние | |||
а? | Изоляция токопроводящей жилы расположена в центре окна для проверки изоляции 1 | Допустимое | |||
1 | |||||
б) | Изоляция токопроводящей жилы немного выступает за края зажима для изоляции 2 | ИОП | |||
• | |||||
в) | Изоляция токопроводящей жилы доходит почти до зоны обжима 3, но отдельные проволоки еще видны | ИОП | |||
< | |||||
г) | _____ г* >4 | Изоляция токопроводящей жилы не видна в окне для проверки изоляции 4 зажима для изоляции | Дефектное | ||
1 | |||||
д) | ►; >5 | Изоляция токопроводящей жилы расположена в зоне обжима 5 | Дефектное | ||
Изоляция токопроводящей жилы не должна непосредственно соприкасаться с входной воронкой в зоне обжима.
А.5.3 Обжимные соединения с более чем одной токопроводящей жилой в хвостовике
Обычно обжимные соединения выполняют с помощью одной токопроводящей жилы в хвостовике; в некоторых отраслях промышленности использование более одной токопроводящей жилы не рекомендуется. Если обжимные соединения выполняют с использованием более одной токопроводящей жилы в хвостовике, следует обратить внимание:
- на пригодность комбинации проводов;
- совместимость обжимной части хвостовика, проводов и обжимного устройства;
- совместимость зажима для изоляции, токопроводящей жилы и части обжимного устройства, которая обжимает зажим для изоляции, если применимо;
- требования к растягивающему усилию для обжимного соединения.
При обжимном соединении с более чем одной токопроводящей жилой в хвостовике жилу с наименьшим диаметром отдельных проволок необходимо расположить в нижней части обжимного соединения. См. таблицу А. 14 строка а), центральный и правый рисунки.
При обжатии двух или более токопроводящих жил необходимо провести механические и электрические испытания каждой токопроводящей жилы в соответствии с требованиями к ней.
Обжимные соединения с более чем одной токопроводящей жилой в хвостовике испытывают в соответствии с расширенной программой испытаний, приведенной в 8.3, с целью подтверждения соответствия требованиям.
Если используют герметичные соединители (однопроводные уплотнители, с уплотнением на стороне ввода токопроводящей жилы), рекомендуется использовать только одну токопроводящую жилу в хвостовике.
А.5.4 Размеры после обжатия
Изготовление обжимного соединения должно соответствовать установленным требованиям. Хвостовик не должен быть согнут, перекручен или деформирован в процессе обжима таким образом, чтобы это могло вызвать сомнения в качестве соединения и, если применимо, в правильности удержания контакта в изоляторе (см. 7.2.2 и А.12.1).
72
ГОСТ Р 72182.2—2025
А.5.5 Выбор материалов и покрытия для жил и хвостовиков
При выборе материалов и покрытий для жил и хвостовиков следует соблюдать осторожность, чтобы обеспечить их максимальное соответствие металлам электрогальванической серии.
Качество обжимного соединения в значительной степени зависит от состояния покрытия и качества хвостовика и жилы.
На практике желательно обеспечить сопоставимую деформацию как жил, так и хвостовика, поэтому следует избегать сочетания очень твердых и очень мягких материалов.
А.6 Процесс обжима
А.6.1 Обжим контактов с хвостовиком открытого типа
Наконечники в виде лент/цепей (с боковой или продольной подачей) обычно поставляют в рулонах. Данные наконечники необходимо обрабатывать на автоматических или полуавтоматических обжимных устройствах.
А.6.2 Обжим наконечников с хвостовиком открытого типа, изготовленных в виде отдельных деталей
Наконечники можно приобрести в виде отдельных деталей в случае небольших партий продукции или для ремонта. Данные наконечники изготавливают в виде полос, а отрезные выступы имеют нужную длину. Хвостовик открытого типа, а также зажим для изоляции часто изготавливают заранее для лучшего обжима с помощью ручных инструментов.
ПРЕДУПРЕЖДЕНИЕ — Не рекомендуется отрывать незакрепленные детали плоскогубцами от полос наконечников; обычно наконечники в виде полос и отдельных деталей имеют разные номера.
На рисунке А. 10 показана разница между обжатием хвостовика открытого типа с помощью устройства, обычно машины, обеспечивающего параллельную (поточную) обработку, и обжатием того же хвостовика с помощью ручного обжимного инструмента, который при использовании процесса обжима под углом приводит к смещению.
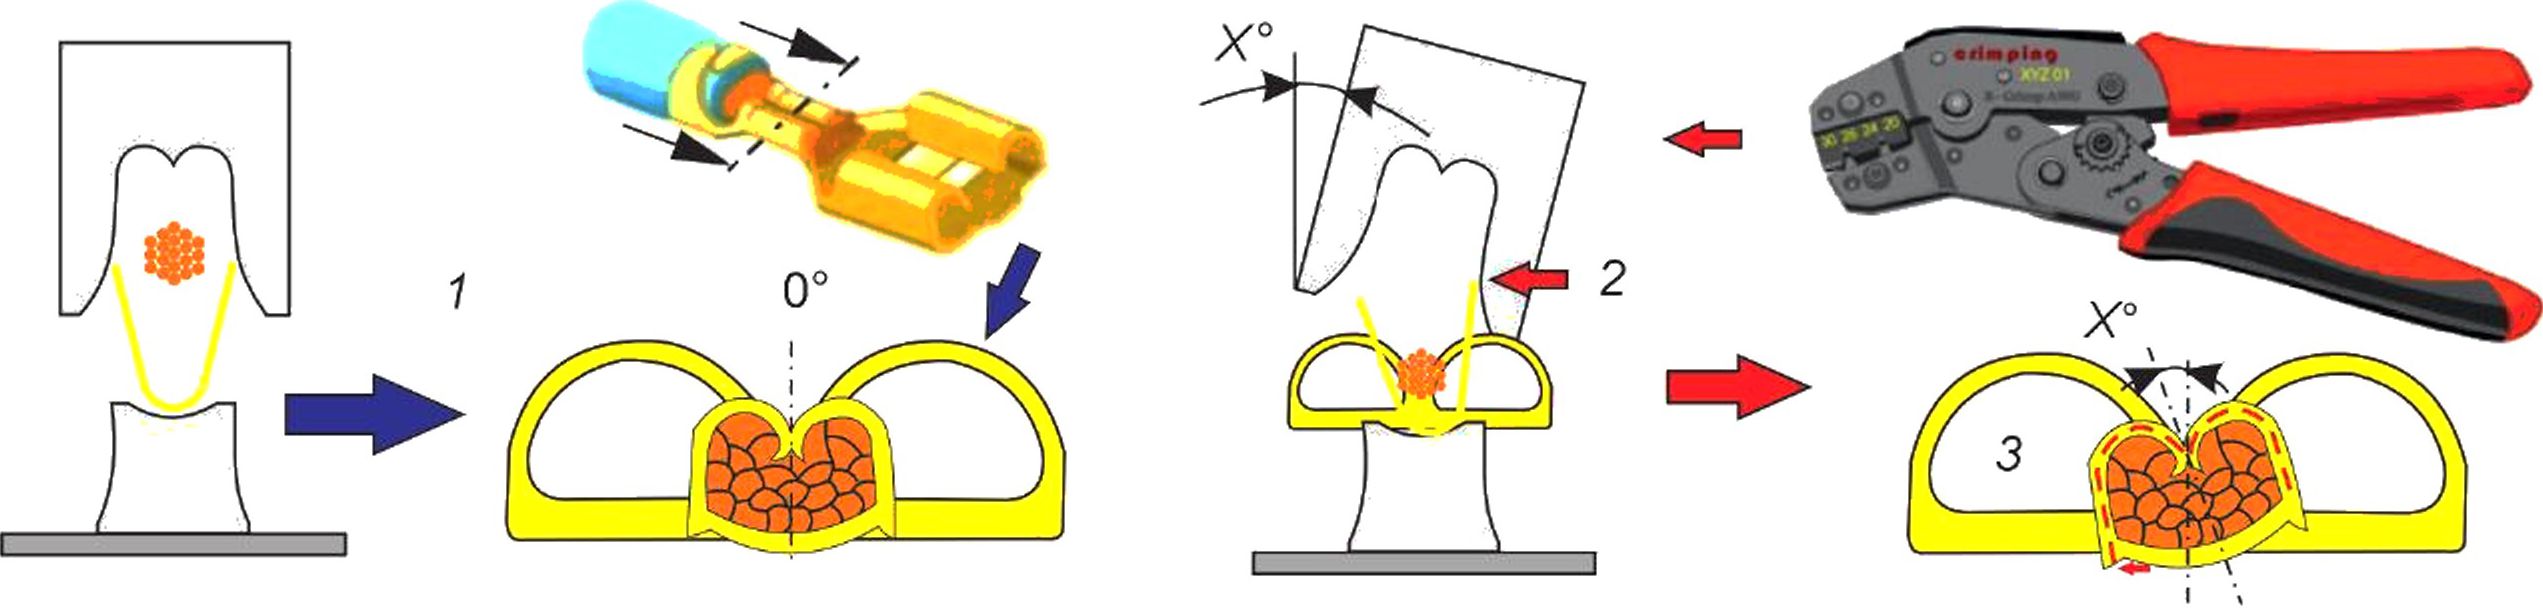
а) Прямолинейное параллельное обжатие
б) Обжатие под углом
1 — параллельное поточное обжатие хвостовиков открытого типа, поставляемых в виде ленты/цепи, с помощью автоматического обжимного устройства: одновременный контакт матрицы и лапок обжима; 2 — обжатие под углом хвостовика открытого типа, отделенного от ленты/цепи, с помощью ручного обжимного инструмента: сначала обжимной лапки касается одна сторона матрицы, зона обжима изгибается, возникает движение материала, что приводит к асимметрии; 3 — движение материала; Х° — угол при обжатии ручным инструментом
Рисунок А. 10 — Пример прямолинейного параллельного обжатия и обжатия под углом
А.6.3 Инструкция по обработке
При обработке обжимных наконечников следует внимательно ознакомиться с документацией изготовителя, которая должна включать информацию:
- о качестве изготовления;
- расположении контактов в соответствии с обжимным профилем ручного обжимного инструмента (при наличии более чем одного обжимного профиля);
- диапазоне сечений токопроводящих жил, для которых может использоваться хвостовик;
- диапазоне диаметров изоляции токопроводящих жил, соответствующих наконечнику;
- расположении контакта в обжимном профиле ручного инструмента;
- длине зачистки изолированной токопроводящей жилы;
- высоте или глубине обжима четырех- и восьмиточечным обжатием хвостовиков закрытого типа;
- порядке проверки обжимного устройства;
- техническом обслуживании обжимного устройства;
- устройствах, используемых на машинах (обжимных приспособлений) с регулируемым процессом обжатия в зависимости от номинального сечения токопроводящей жилы и требующих регулярной поверки при помощи эталонных образцов.
На рисунке А. 11 показан процесс обжима хвостовика открытого типа.
73
ГОСТ Р 72182.2—2025
Обжимной индентор/матрица (вверху); зачищенный провод внутри или над хвостовиком; хвостовик открытого типа с раскрытыми лапками; опора (внизу)
Концы лапок скользят в матрице и захватывают все проволоки
Индентор достигает лапок обжима хвостовика
Концы лапок хвостовика соединяются, все проволоки внутри хвостовика
Благодаря форме лапок хвостовика улучшается направление хвостовика в матрице (верхняя часть)
Лапки хвостовика скользят по внутренней части матрицы и охватывают все проволоки
Пористость постепенно уменьшается, и начинается деформация (уплотнение)проволок
Достигается заданная высота обжима, после чего устройство откроется и обжимное соединение будет выполнено
Рисунок А.11 — Процесс обжатия хвостовиков открытого типа (В-обжим)
А.7 Обжимные соединения, выполненные надлежащим образом (дополнительная информация)
А.7.1 Обжимные соединения наконечником с хвостовиком открытого типа
На рисунке А. 12 показаны вид сбоку и поперечное сечение обжимной зоны правильно обжатого соединения наконечника с хвостовиком открытого типа.
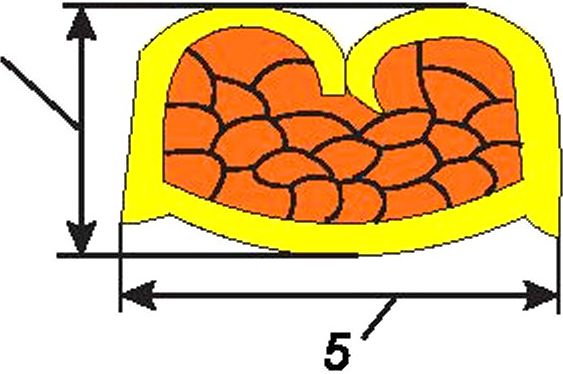
Примечание — Как правило, зачищенная длина токопроводящей жилы равна длине хвостовика плюс 1 мм (до 1 мм2) или плюс 2 мм (до 10 мм2).
1 — видимый радиус токопроводящей жилы на входе; 2 — длина зачистки; 3 — токопроводящая жила и видимая часть изоляции;
4 — высота обжима, установленная изготовителем; 5 — ширина обжима, установленная изготовителем
Рисунок А.12 — Правильное обжимное соединение наконечника с хвостовиком открытого типа
74
ГОСТ Р 72182.2—2025
Для достижения результата, показанного на рисунке А. 12, необходимо обратить внимание:
- на то, что номинальное сечение токопроводящей жилы соответствует диаметру используемого хвостовика;
- указанная высота обжима соблюдена;
- между обжимным хвостовиком и зажимом для изоляции видны жилы и изоляция;
- на входной воронке предусмотрен радиус для предотвращения повреждения токопроводящих жил; выходной воронки может не быть;
- конец обжатой токопроводящей жилы выступает из торца хвостовика. Не должно быть препятствий в области соединения;
- изоляция токопроводящей жилы надежно закреплена;
- наконечники с хвостовиком без зажима для изоляции должны иметь достаточное, но не слишком большое расстояние между концом изоляции токопроводящей жилы и хвостовиком.
А.7.2 Измерение высоты или глубины обжима
А.7.2.1 Общие положения
Для неразрушающего контроля обжатых соединений в процессе производства необходимо контролировать указанную высоту обжима с помощью микрометра. Высота обжима напрямую зависит от качества и надежности обжимного соединения; следовательно, это напрямую влияет на электрические характеристики и механическую прочность обжимного соединения.
Замена изношенных деталей обжимного инструмента требует новой регулировки высоты обжима.
Значения высоты или глубины обжима должны быть указаны изготовителем.
А.7.2.2 Инструкции по измерению
Высоту или глубину обжима ручных обжимных инструментов можно контролировать с помощью измерительных приборов. Необходимо следовать документации изготовителя инструмента.
Примеры измерения высоты или глубины обжима приведены на рисунке А.13.
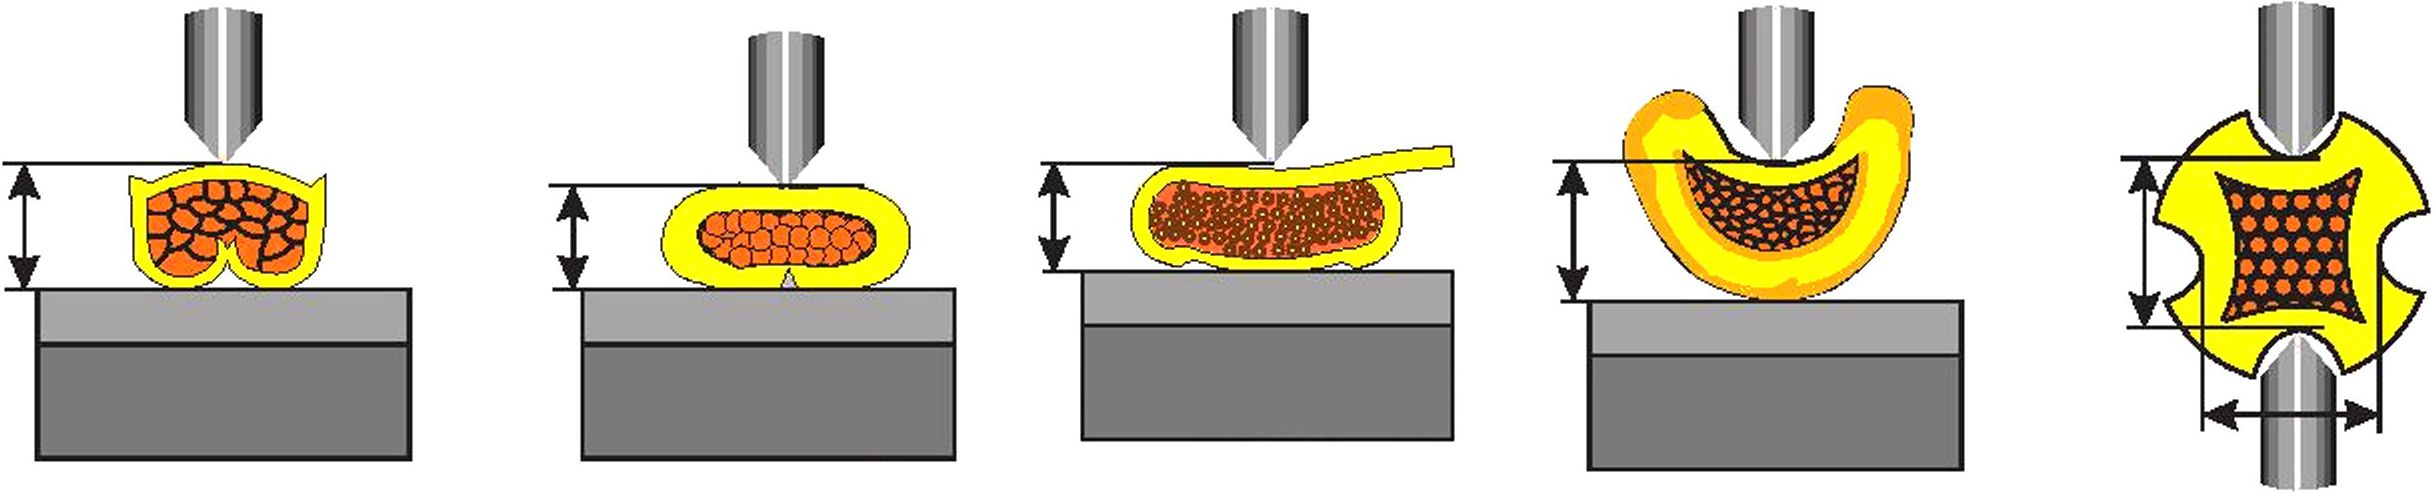
а) (см. рисунок А.З)
б) (см. рисунок А.4)
е) (см. рисунок А.5)
а)* (см. рисунок А.7)
* Для измерения данного типа обжимного соединения используют точечные микрометры (с заостренной неподвижной пяткой).
Рисунок А.13 — Инструкции по измерению
А.7.2.3 Процедура измерения высоты обжима
На рисунке А. 14 показано, как измерить высоту обжима обжимного соединения типа а), показанного на рисунке А.13.
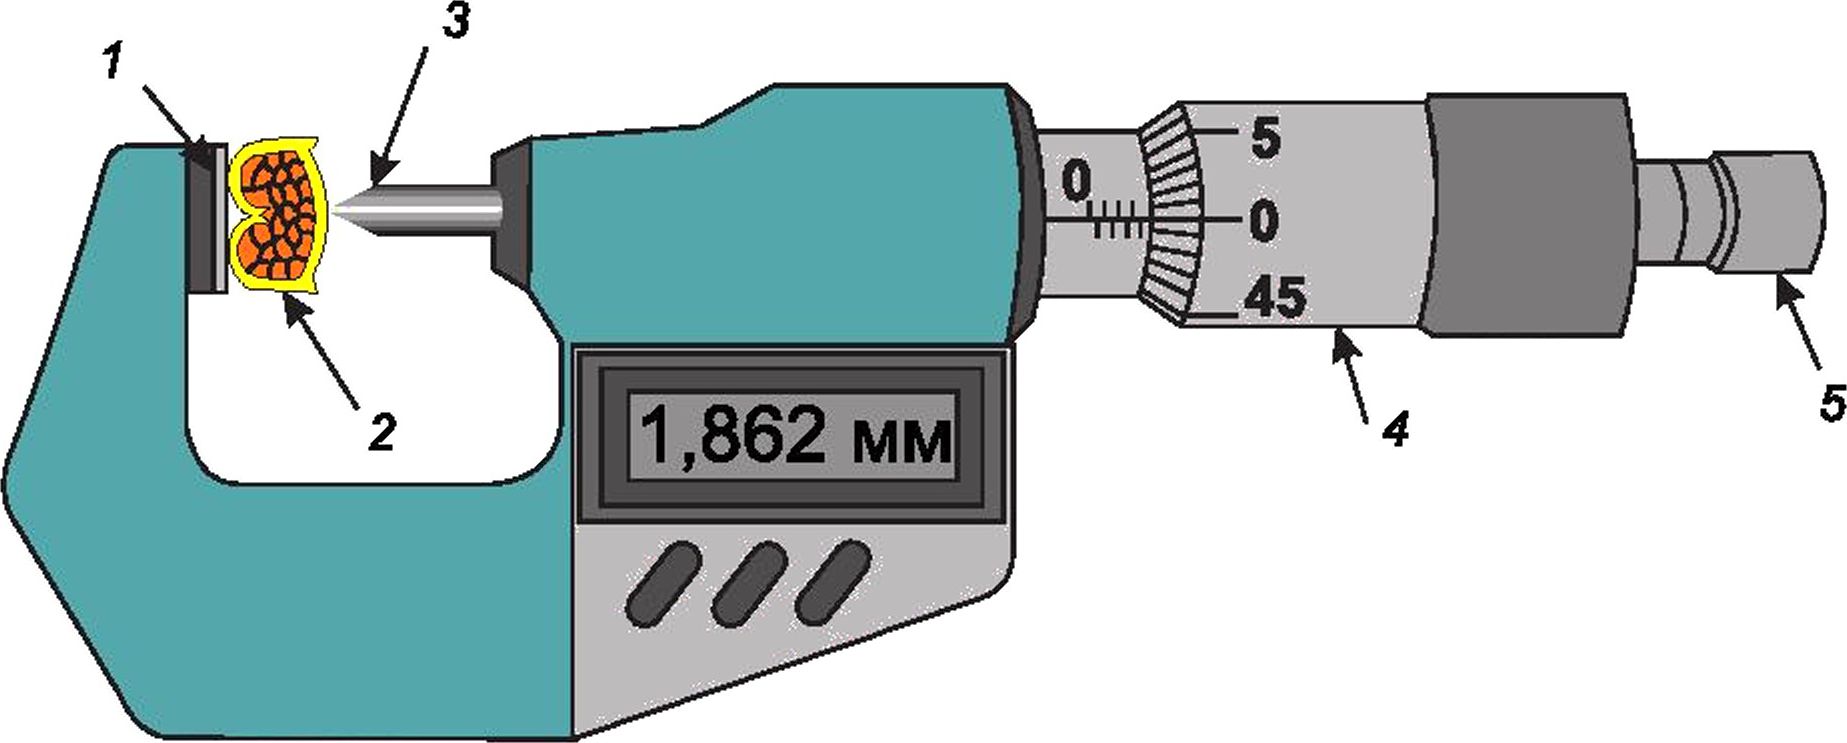
1 — неподвижная пятка; 2 — соединение; 3 — подвижная пятка; 4 — микрометр; 5 — трещотка
Рисунок А. 14 — Процедура измерения высоты обжима
Сформированный участок обжимного соединения следует поместить на пятку микрометра. Затем трещотку поворачивают до тех пор, пока измерительный наконечник (подвижная пятка) почти не коснется основания хвосто-
75
ГОСТ Р 72182.2—2025
вика, а после соприкосновения с хвостовиком проворачивают трещотку до характерного звука. Данная процедура гарантирует, что высота обжима всегда измеряется с одинаковым усилием. После завершения процедуры считывают значения со шкалы.
А.7.3 Растягивающее усилие
А.7.3.1 Общие положения
Качество обжимного соединения зависит от механической прочности соединения, а также от его электрической проводимости. Результат проверки растягивающего усилия в пределах допустимого диапазона гарантирует, что в процессе обжима было приложено надлежащее усилие обжима. Это имеет решающее значение, так как важно, чтобы было приложено достаточное усилие для разрушения слоя непроводящих оксидов, который может образоваться на зачищенных жилах проводов и покрытии внутренней части корпуса наконечника, чтобы обеспечить надежный контакт металла с металлом и ограничение увеличения электрического сопротивления.
С другой стороны, чрезмерное обжатие наконечника уменьшит номинальное сечение токопроводящей жилы и тем самым увеличит электрическое сопротивление.
Испытание обжимного соединения (обычно известное как «испытание на разрыв») обеспечивает целостность конечного изделия и, что более важно, обеспечивает эффективность самого обжимного устройства, поскольку его можно откалибровать в соответствии с результатами испытаний.
Значения растягивающего усилия, указанные в таблице 5, являются минимальными требованиями к безопасности обжимных соединений общего назначения при условии соблюдения требований к наконечнику, токопроводящей жиле и устройству.
Более современный подход, основанный на классификации изделий, для которых предусмотрены обжимные соединения, может быть согласован между изготовителем хвостовика (являющегося частью контакта, наконечника или сращивания) и конечным пользователем.
В настоящем стандарте применяют дополнительный метод, в котором используют классификацию изделий по классам применения А, В и С, приведенную в 5.1: изделия общего применения (класс А, см. А.7.3.2), специализированные изделия (класс В, значения растягивающего усилия зависят от используемой токопроводящей жилы, см. А.7.3.3), высококачественные изделия (класс С, рекомендуют использовать на этапе проектирования любой новой конструкции хвостовика).
Кроме того, в А.7.3.5 приведены особые требования к испытанию растягивающего усилия обжимных соединений.
А.7.3.2 Проверка растягивающего усилия обжимных соединений для изделий класса А
Испытание следует проводить в соответствии с ГОСТ 28381, испытание 16d.
Для данного испытания следует использовать образцы типа С.
На рисунке А. 15 показана типичная схема испытания.
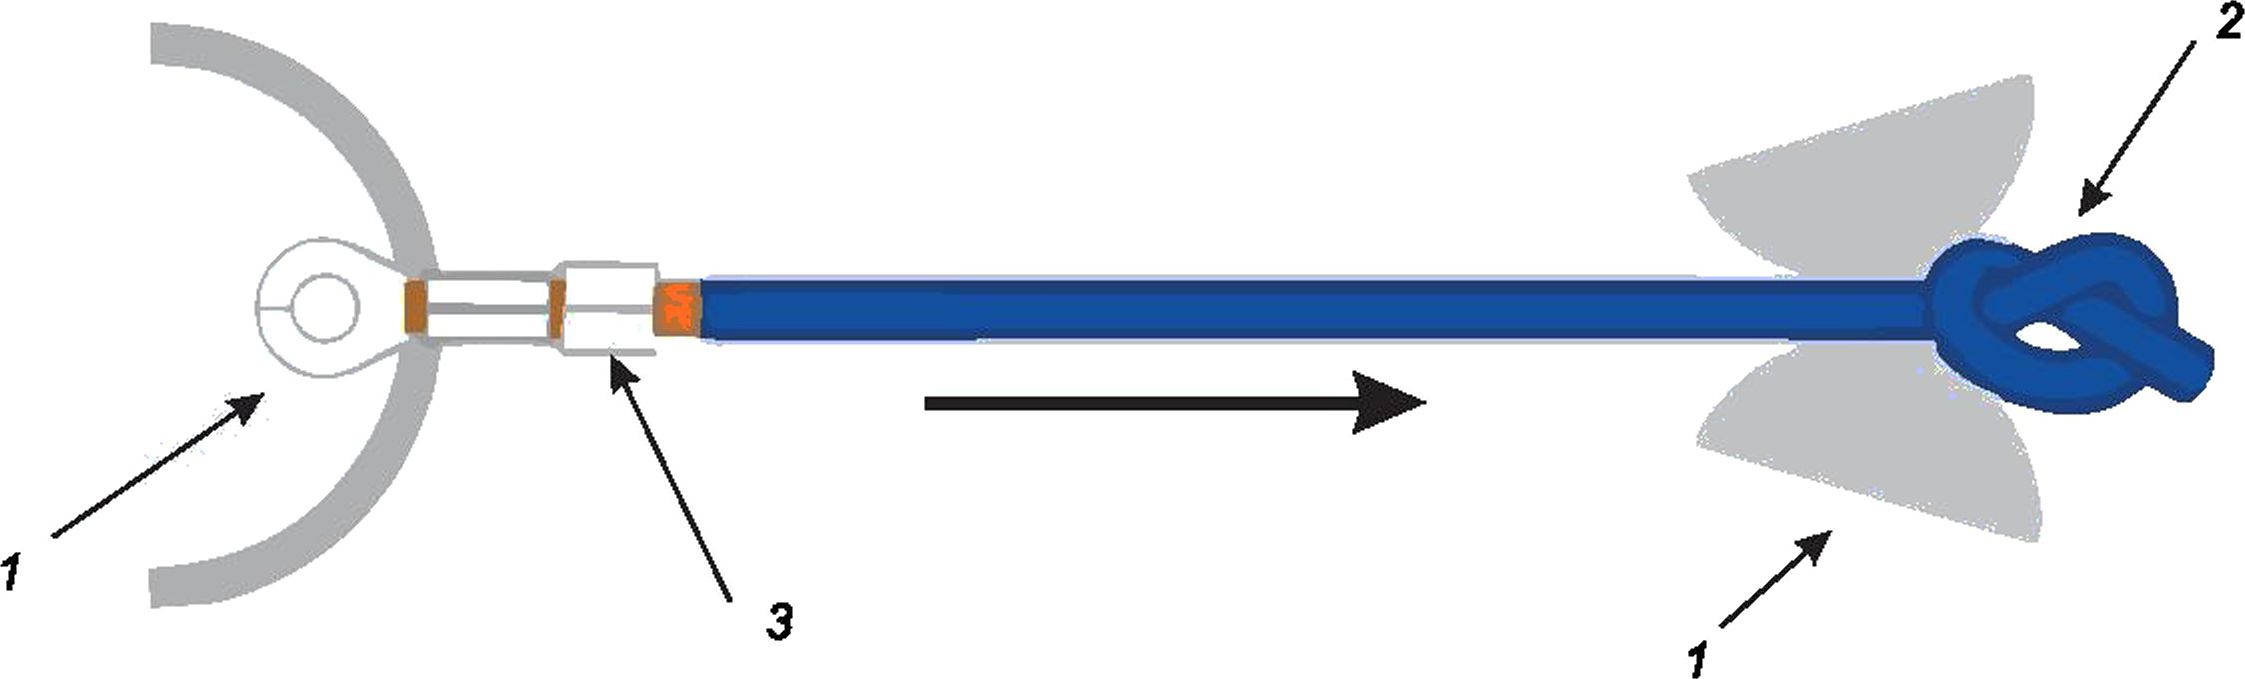
1 — точки крепления; 2 — узел; 3 — зажим для изоляции не зажимает изоляцию токопроводящей жилы
Рисунок А.15 — Испытание на разрыв обжимных соединений при скорости 50 мм/мин
В зависимости от типа хвостовика (открытый, закрытый, механически обработанный или штампованный), типа покрытия медных токопроводящих жил, если такое имеется, возможного наличия канавок штамповок, возможного наличия предварительной изоляции и типа обжима, минимальные значения растягивающего усилия, приведенные в таблице А.7, должны применяться для обжимных соединений, которые используют в изделиях класса А.
Примечание — Значения растягивающего усилия, приведенные в таблице А.7, основаны на значении предела прочности при растяжении отожженных электролитических медных жил, равном Rm = 200 Н/мм2.
76
ГОСТ Р 72182.2—2025
Таблица А.7 — Рекомендуемые минимальные значения растягивающего усилия для электролитических медных проводов с пределом прочности при растяжении 200 Н/мм2 (см., например, [4])
Номинальное сечение | Растягивающее усилие, Н | |||||
\^/ | ||||||
мм2 | AWG | I | II | III | V | VI |
0,05 | 30 | 7,0 | 7,5 | 7,5 | 7,0 | — |
0,08 | 28 | 11,0 | 12,0 | 12,0 | 11,0 | — |
0,12 | 26 | 16,8 | 18,0 | 18,0 | 16,8 | — |
0,14 | — | 19,6 | 21,0 | 21,0 | 19,6 | — |
0,22 | 24 | 30,8 | 33,0 | 33,0 | 30.8 | — |
0,25 | — | 35,0 | 37,5 | 37,5 | 35,0 | 35,0 |
0,32 | 22 | 38,4 | 48,0 | 48,0 | 38,4 | 38,4 |
0,34 | — | 40,8 | 51,0 | 51,0 | 40,8 | 40,8 |
0,37 | — | 44,4 | 55,5 | 55,5 | 44,4 | 44,4 |
0,50 | 20 | 60,0 | 75,0 | 75,0 | 60,0 | 60,0 |
0,75 | — | 82,5 | 112,5 | 112,5 | 82,5 | 82.5 |
0,82 | 18 | 90,2 | 123,0 | 123,0 | 90,2 | 90,2 |
1,00 | — | 110,0 | 150,0 | 150,0 | 110,0 | 110,0 |
1,31 | 16 | 144,0 | 197,0 | 197,0 | 144,0 | 144,0 |
1,50 | — | 165,0 | 225,0 | 225,0 | 165,0 | 165,0 |
2,10 | 14 | 210,0 | 315,0 | 315,0 | 210,0 | 210,0 |
2,50 | — | 250,0 | 375,0 | 375,0 | 250,0 | 250,0 |
3,30 | 12 | 330,0 | 495,0 | 495,0 | 330,0 | 330,0 |
4,00 | — | 400,0 | 600,0 | 600,0 | 400,0 | 400,0 |
5,30 | 10 | 424,0 | 689,0 | 689,0 | 424,0 | 424,0 |
6,00 | — | 480,0 | 780,0 | 780,0 | 480,0 | 480,0 |
8,40 | 8 | 672,0 | 1092,0 | 1092,0 | 672,0 | — |
10,00 | — | 800,0 | 1300,0 | 1300,0 | 800,0 | — |
А.7.3.3 Определение значений растягивающего усилия обжимных соединений для изделий класса В
Материал токопроводящей жилы, ее покрытие (при наличии), ее проволоки [диаметр отдельной проволоки и их количество, определяющее фактическую (геометрическую) площадь поперечного сечения токопроводящей жилы] влияют на предел прочности токопроводящей жилы при растяжении.
Для более точной оценки качества обжимного соединения значения внутренней прочности при растяжении используемой многопроволочной токопроводящей жилы определяют следующим методом на более надежной основе, чем данные в таблице А.7, основанные на стандартном значении прочности при растяжении токопроводящей жилы (электролитическая медь с Rm = 200 Н/мм2 или МПа). На рисунке А.16 показана типичная схема испытания.
Примеры значений прочности на разрыв многопроволочных токопроводящих жил см. в таблице А.8 (европейские типы) и таблице А.9 (американские типы).
77
ГОСТ Р 72182.2—2025
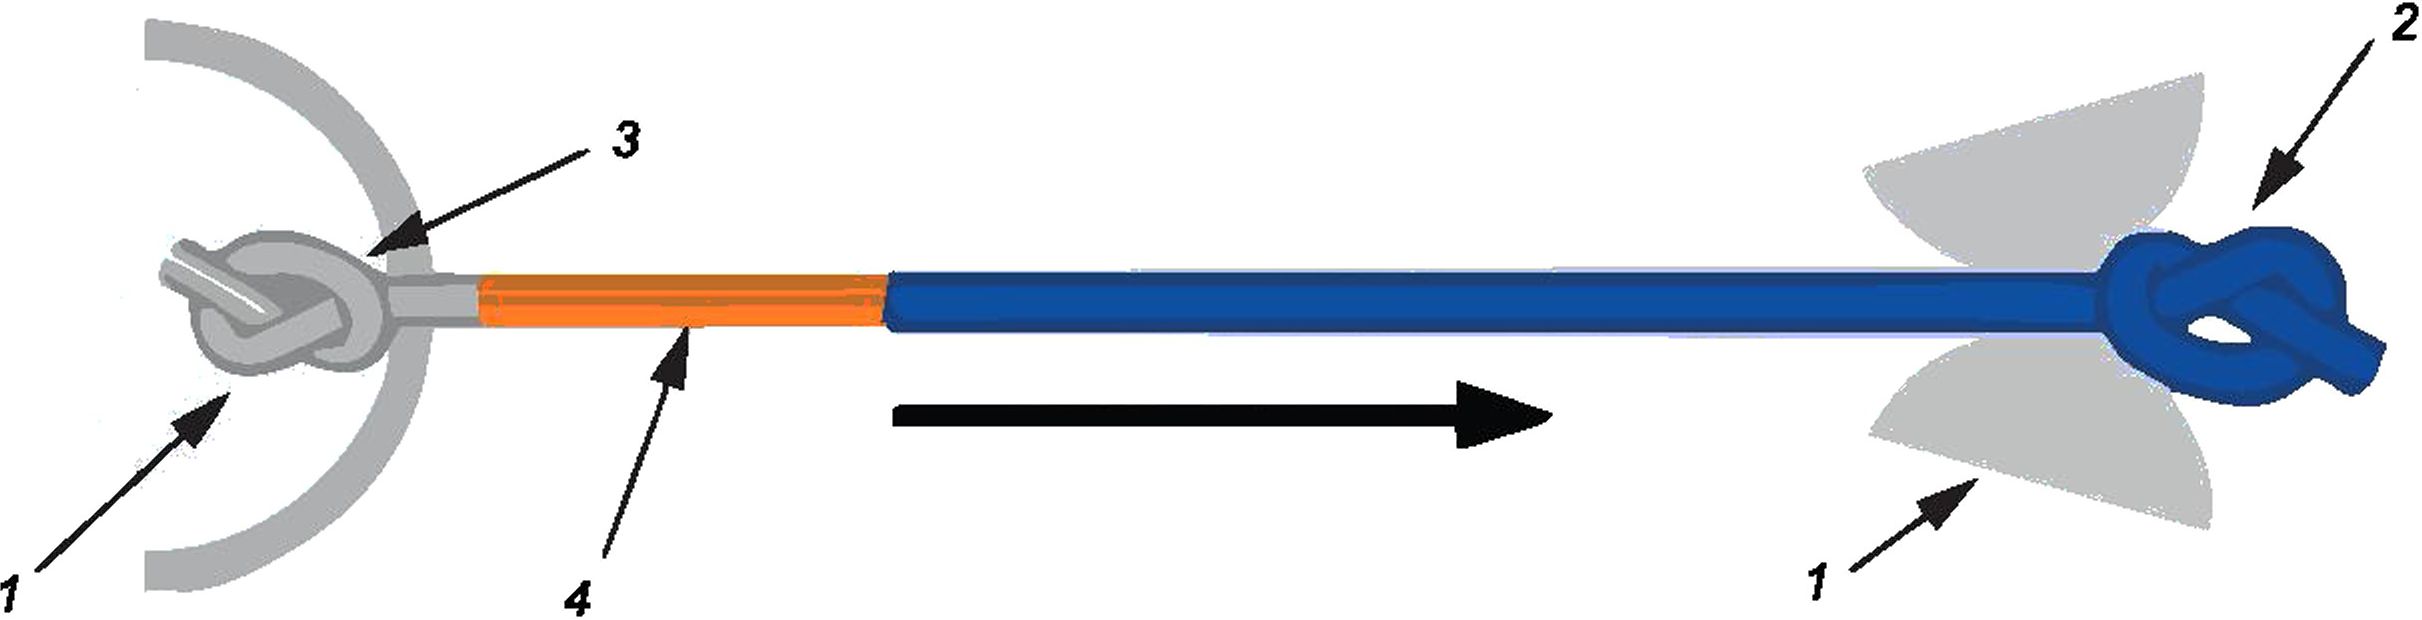
1 — точки крепления; 2 — узел; 3 — узел на свободном конце; 4 — зачищенная токопроводящая жила (не менее 20 мм) Рисунок А. 16 — Определение внутренней прочности токопроводящей жилы на растяжение (50 мм/мин)
Таблица А.8 — Примеры значений растягивающего усилия (разрыв) для многопроволочных токопроводящих жил, европейский тип
Номинальное сечение, мм2 | 0,22 | 0,35 | 0,50 | 0,75 | 1,00 | 1,50 | 2,50 | 4,00 | 6,00 |
FLRY растягивающее усилие, Н | 51,5 | 84,0 | 117,0 | 179,0 | 240,0 | 337,0 | 530,0 | 900,0 | 1336,0 |
Отклонение, % * | +17,0 | +20,0 | +17,0 | +19,3 | +20,0 | + 12,3 | +6,0 | + 12,5 | + 11,3 |
LiY/H05 V-K растягивающее усилие, Н | 61,5 | 80,0 | 110,0 | 164,0 | 219,0 | 340,0 | 535,0 | 852,0 | 1279,0 |
Отклонение, % * | +40,0 | +14,0 | +10,0 | +9,3 | +9,5 | +13,3 | +7,0 | +6,5 | +6,6 |
* Отклонение результатов измерений в процентах от значений см. в [4] (предел прочности при растяжении однопроволочных медных жил 200 Н/мм2). | |||||||||
Таблица А.9 — Примеры значений растягивающего усилия (разрыв) для многопроволочных токопроводящих жил, американский тип
Номинальное сечение | мм2 | 0,140 | 0,220 | 0,344 | 0,565 | 0,880 | 1,320 | 1,950 | 3,090 | 4,740 |
AWG | 26 | 24 | 22 | 20 | 18 | 16 | 14 | 12 | 10 | |
Типоразмер AWG | 1007 | 1015 | 1061 | 1015 | 1015 | 10269 | 10269 | 10269 | 10269 | |
Растягивающее усилие, Н | 36,5 | 59,3 | 89,0 | 137,0 | 209,0 | 337,0 | 546,0 | 871,0 | 1326,0 | |
Отклонение, % * | +30,0 | +35,0 | +29,3 | +21,2 | +18,8 | +27,7 | +40,0 | +40,9 | +39,9 | |
* Отклонение результатов измерений в процентах от значений см. в [4] (предел прочности при растяжении однопроволочных медных жил 200 Н/мм2). | ||||||||||
Для определения среднего значения внутренней прочности на разрыв используемого многожильного провода требуется не менее 10 образцов.
Среднее значение является основой для расчета минимального растягивающего усилия согласно таблице А.10 и соответствует указанному проценту внутренней прочности на разрыв используемой многопроволочной токопроводящей жилы, основанной на сочетании типа хвостовика, типа токопроводящей жилы и покрытия (при наличии), а также типа формы обжима в зависимости от используемого устройства и соответствующих принадлежностей.
78
ГОСТ Р 72182.2—2025
Таблица А. 10 — Определение минимального растягивающего усилия в зависимости от соответствующего номинального сечения и внутренней прочности токопроводящей жилы на растяжение
Номинальное сечение | Растягивающее усилие, % (процент от внутренней прочности материала токопроводящей жилы на растяжение) | |||||
1 1 | к ^^ | \^^ | ||||
мм2 | AWG | 1 | II | III | IV | V |
0,05 | 30 | 70 | 75 | 75 | 70 | — |
0,08 | 28 | 70 | 75 | 75 | 70 | — |
0,12 | 26 | 70 | 75 | 75 | 70 | — |
0,14 | — | 70 | 75 | 75 | 70 | — |
0,22 | 24 | 70 | 75 | 75 | 70 | — |
0,25 | — | 70 | 75 | 75 | 70 | 70 |
0,32 | 22 | 60 | 75 | 75 | 60 | 60 |
0,34 | — | 60 | 75 | 75 | 60 | 60 |
0,37 | — | 60 | 75 | 75 | 60 | 60 |
0,50 | 20 | 60 | 75 | 75 | 60 | 60 |
0,75 | — | 55 | 75 | 75 | 55 | 55 |
0,82 | 18 | 55 | 75 | 75 | 55 | 55 |
1,00 | — | 55 | 75 | 75 | 55 | 55 |
1,31 | 16 | 55 | 75 | 75 | 55 | 55 |
1,50 | — | 55 | 75 | 75 | 55 | 55 |
2,10 | 14 | 50 | 75 | 75 | 50 | 50 |
2,50 | — | 50 | 75 | 75 | 50 | 50 |
3,30 | 12 | 50 | 75 | 75 | 50 | 50 |
4,00 | — | 50 | 75 | 75 | 50 | 50 |
5,30 | 10 | 40 | 65 | 65 | 40 | 40 |
6,00 | — | 40 | 65 | 65 | 40 | 40 |
8,40 | 8 | 40 | 65 | 65 | 40 | — |
10,00 | — | 40 | 65 | 65 | 40 | — |
А.7.3.4 Определение значений растягивающего усилия обжимных соединений для изделий класса С
Более точное определение значений растягивающего усилия обжимных соединений для изделий класса С показано с помощью метода, который позволяет получить график зависимости растягивающего усилия от устройства и точки установки (оптимальная глубина вдавливания), указанной на рисунке А. 17.
Учитывают все параметры токопроводящей жилы и хвостовика, которые не были рассмотрены, например, в А.7.3.1 иА.7.3.2.
Увеличение усилия обжима (увеличение глубины вдавливания), вызванное уменьшением высоты обжима (т. е. уменьшением номинального сечения после обжатия), приводит к различным измеренным значениям растягивающего усилия в сочетании с изменением электропроводности и оптической оценки микросекционных разрезов.
79
ГОСТ Р 72182.2—2025
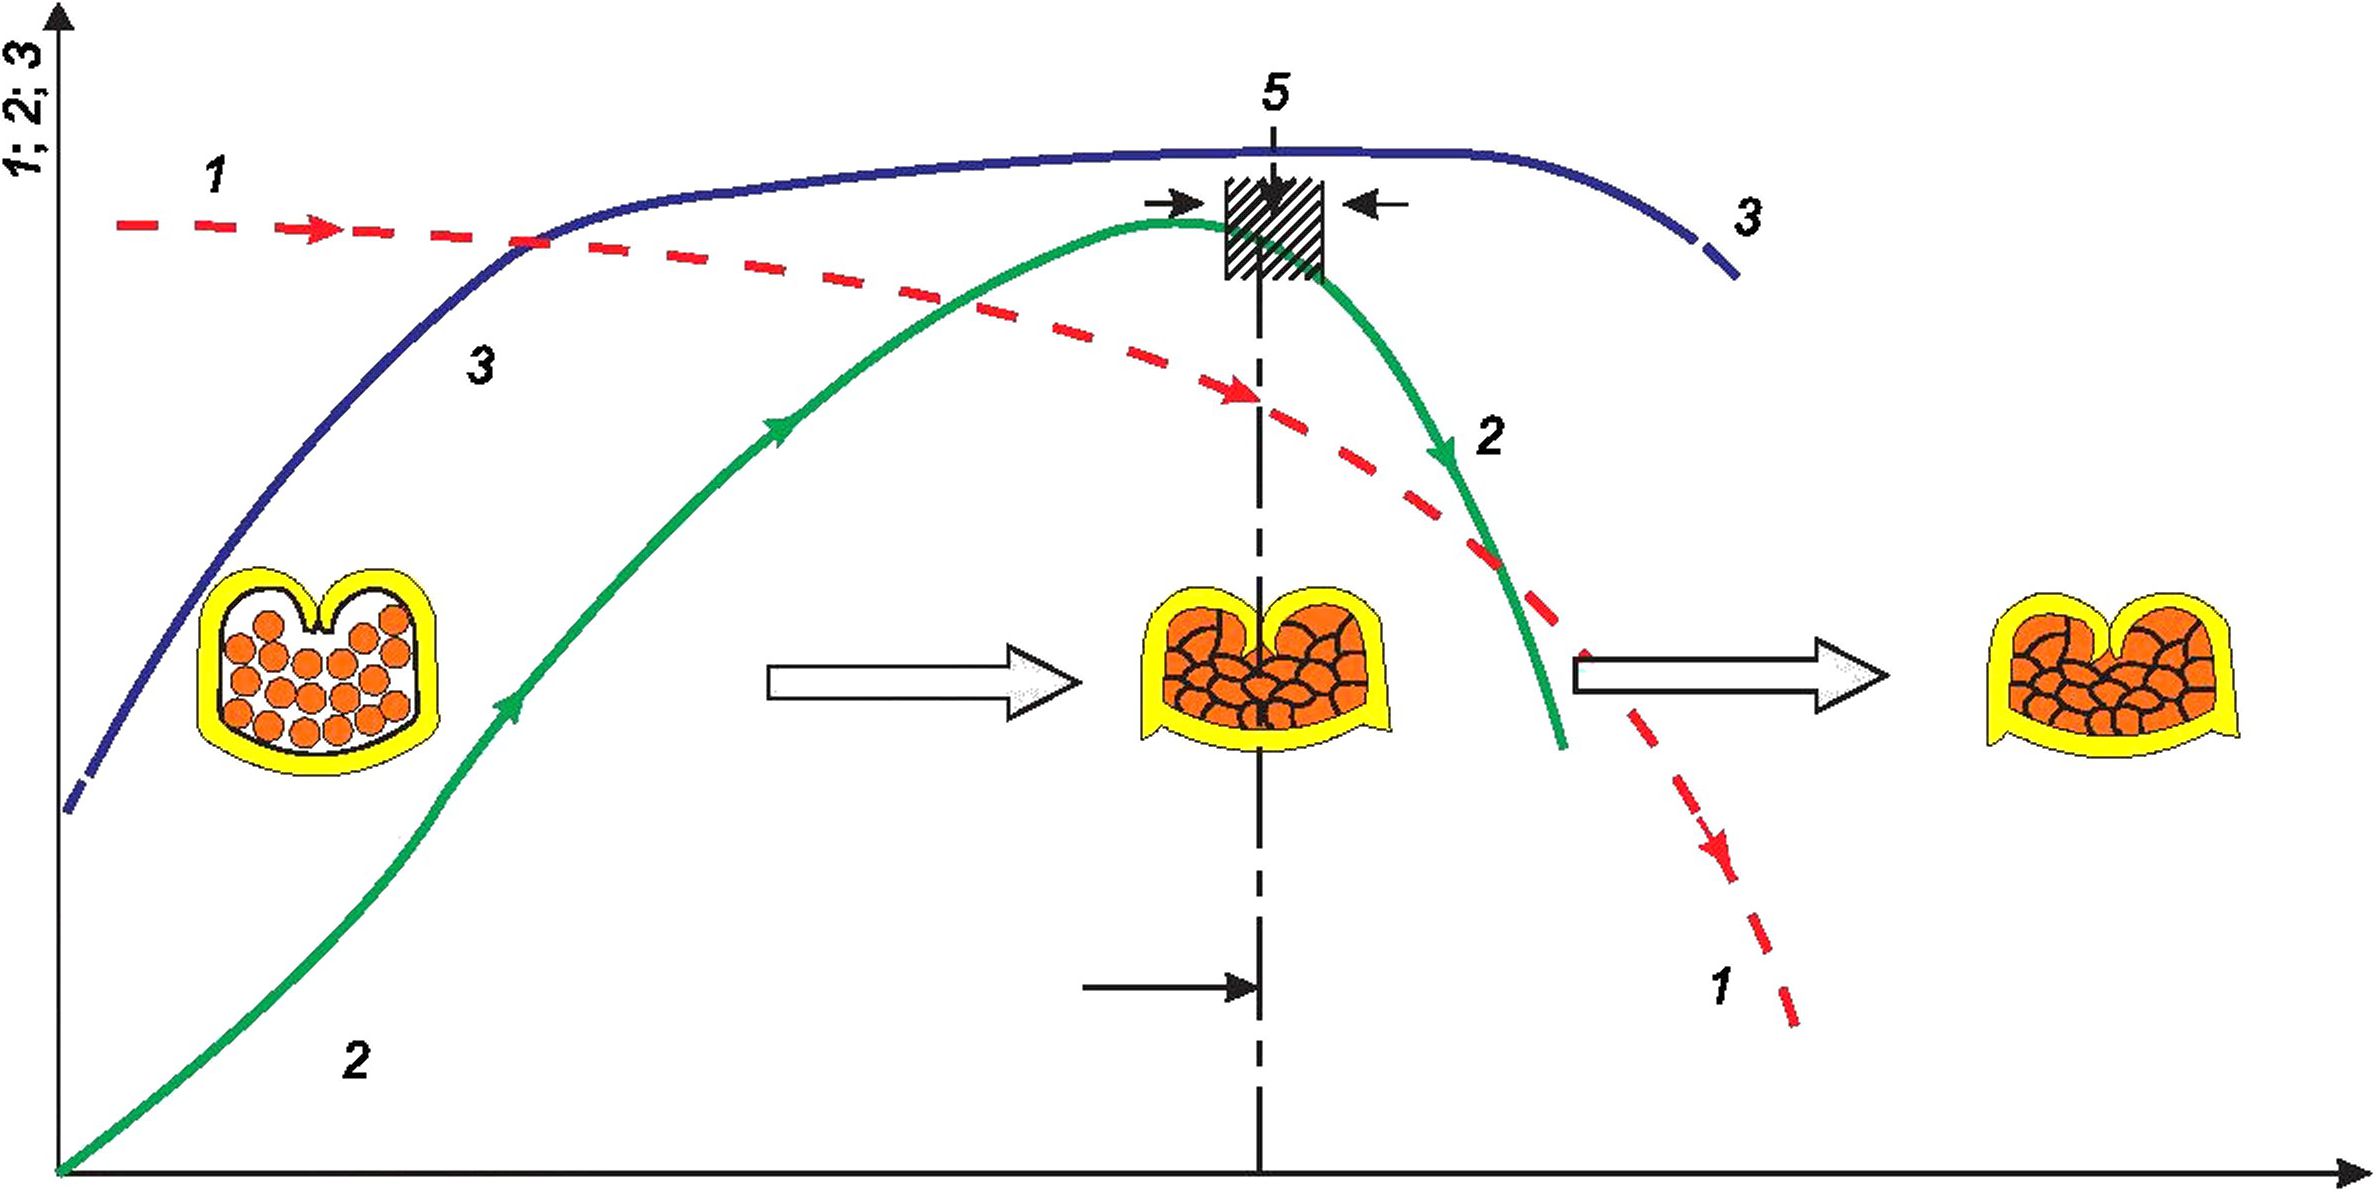
1 — высота обжима Ch (включая номинальное сечение после обжатия); 2 — растягивающее усилие F, Н; 3 — электрическая проводимость; 4 — регулировка хода обжима (усилие обжима)/регулировка глубины вдавливания; 5 — диапазон значений максимально растягивающего усилия
Рисунок А. 17 — Зависимость между высотой обжима Ch, растягивающим усилием, усилием обжима (глубина вдавливания) и электрической проводимостью
Достижение максимального растягивающего усилия не является оптимальным условием для обжимного соединения: идеальное растягивающее усилие для обжимного соединения достигается на несколько процентов ниже максимального значения.
Превышение данного значения приводит к избыточному обжиму, что может спровоцировать увеличение числа отказов и обрыв токопроводящей жилы.
Таким образом, значение ниже максимального является оптимальным значением растягивающего усилия для всех последующих испытаний данного типа обжимного соединения. Ниже такого оптимального значения может произойти повреждение при вытягивании.
Оптимальное определение величины растягивающего усилия может быть гарантировано только при сравнении с микросекционным разрезом.
Для определения данного оптимального значения обычно требуется проведение микросекционного разреза с оценкой для каждого соответствующего испытания на разрыв. После данного определенного значения растягивающее усилие должно составлять примерно от 90 % до 95 % от максимального значения.
Примечания
1 Форма или конструкция хвостовика, материал и покрытие также влияют на величину растягивающего усилия.
2 В [9], 5.3.2, предлагается определить наилучшую настройку с помощью микросекционного разреза.
А.7.3.5 Проверка растягивающего усилия сращиваний
Для данного испытания следует использовать образцы типа G.
Для каждого испытания на растягивающее усилие следует использовать новый образец идентичной конструкции.
Количество образцов типа G должно зависеть от технической документации изделия сращивания. Номинальное сечение сращивания может быть получено с помощью нескольких различных комбинаций отдельных проводов, различающихся по количеству и номинальному сечению.
80
ГОСТ Р 72182.2—2025
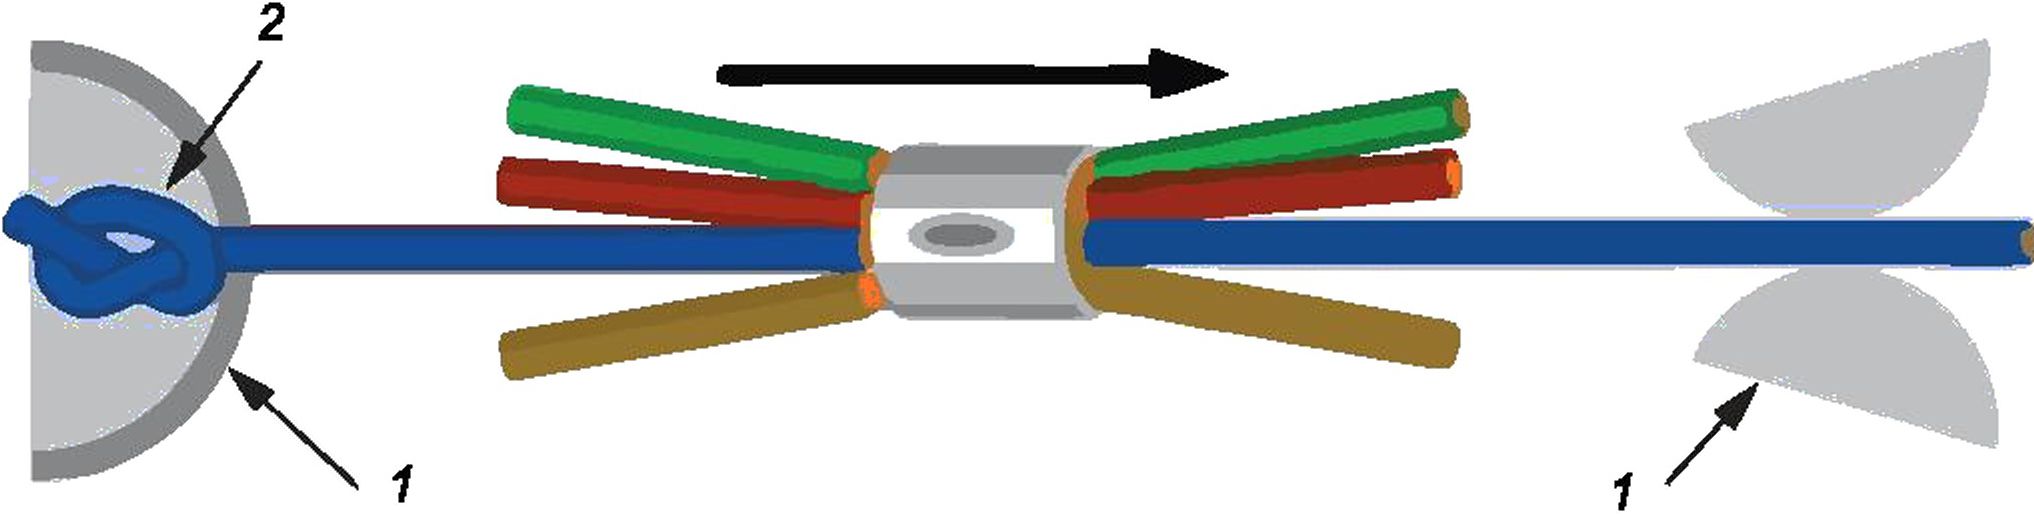
1 — точки крепления; 2 — узел
Рисунок А. 18 — Испытание на растягивающее усилие сращиваний (50 мм/мин)
Каждую отдельную токопроводящую жилу следует проверять в соответствии с ее номинальным сечением, используя значение растягивающего усилия, указанное в таблице А.11.
Испытуемые токопроводящие жилы, а именно те, которые используются для крепления образца, например, с помощью узла к креплению испытательной установки и тот, который прикреплен к подвижному элементу установки, должны находиться на одной линии во время испытания, т. е. не смещаться относительно друг друга. См. рисунок А. 18.
Примечание — Необязательно, чтобы две испытуемые токопроводящие жилы имели одинаковое номинальное сечение: для крепления используют токопроводящую жилу с наибольшим номинальным сечением; а наименьшая из них, поскольку она слабее, фактически подвергается испытанию на растягивающее усилие.
Таблица А. 11 — Значения растягивающего усилия для сращиваний
Номинальное сечение, мм2 | 0,35 | 0,50 | 0,75 | 1,00 | 1,50 | 2,50 | 4,00 | 6,00 | 10,00 |
Усилие F, Н | 42 | 60 | 90 | 110 | 165 | 250 | 400 | 600 | 800 |
Приведенные значения растягивающего усилия являются минимальными для каждого номинального сечения токопроводящей жилы. Значения для промежуточного номинального сечения могут быть линейно интерполированы.
А.8 Осмотр с помощью микросекционных разрезов
А.8.1 Создание изображения микросекционного разреза
Для данного испытания следует использовать образцы типа А (образцы типа G для сращиваний).
Оценка качества обжима с помощью микросекционного разреза в значительной степени зависит от предварительной подготовки к данному методу испытаний (см. также ГОСТ 9.302).
Срез зоны обжима следует производить в точке наибольшего сжатия токопроводящей жилы.
Примечание — Иногда могут потребоваться микросекционные разрезы в разных зонах.
Микросекционный разрез не должен располагаться в соответствии с одной из канавок для штамповки при обжиме токопроводящей жилы. См. рисунки А.19 и А.20.
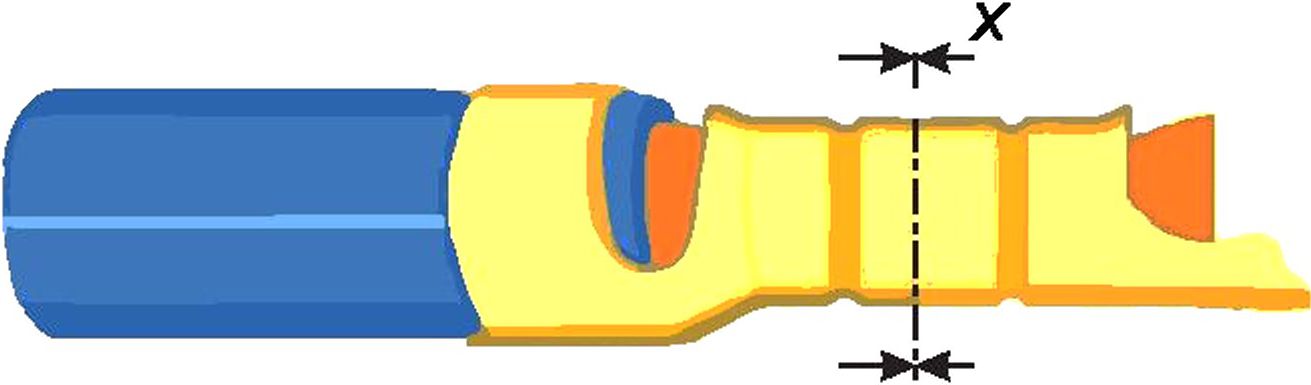
X — центр зоны обжима
Рисунок А. 19 — Иллюстрация плоскости разъема хвостовика, расположенного в центре зоны обжима
На рисунке А.20 показан пример разъема с хвостовиком открытого типа при продольной подаче для обжима при первом (левом) контакте, на котором показаны канавки для штамповки в зоне обжима, предназначенные для обеспечения лучшего сцепления обжатых отдельных проволок токопроводящей жилы. Плоскость X для оценки микросекционного разреза, показанная на рисунке А. 19, не должна находиться в том же месте, что и канавки.
81
ГОСТ Р 72182.2—2025
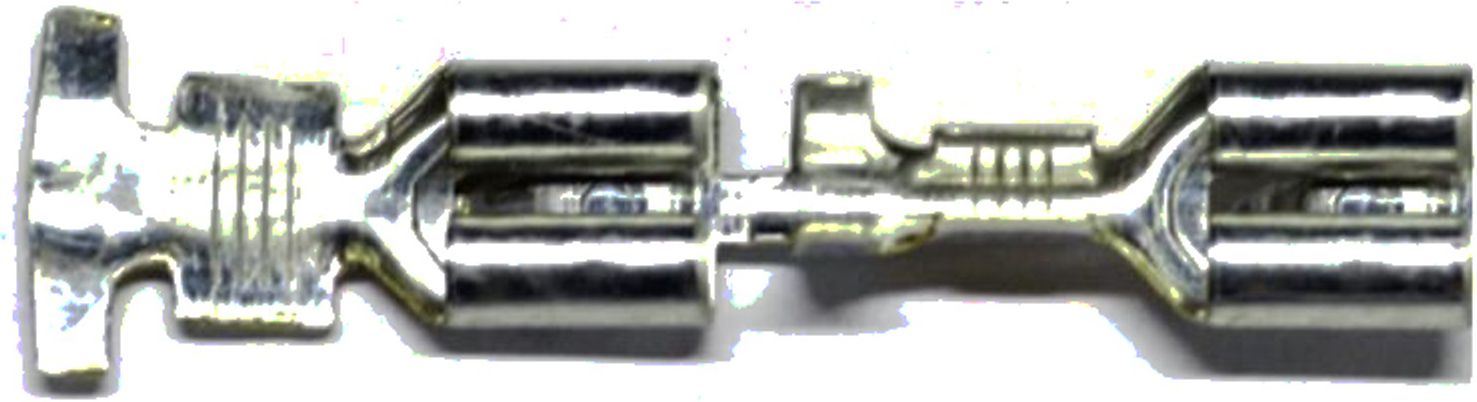
Рисунок А.20 — Пример разъемов с хвостовиком открытого типа для продольной подачи
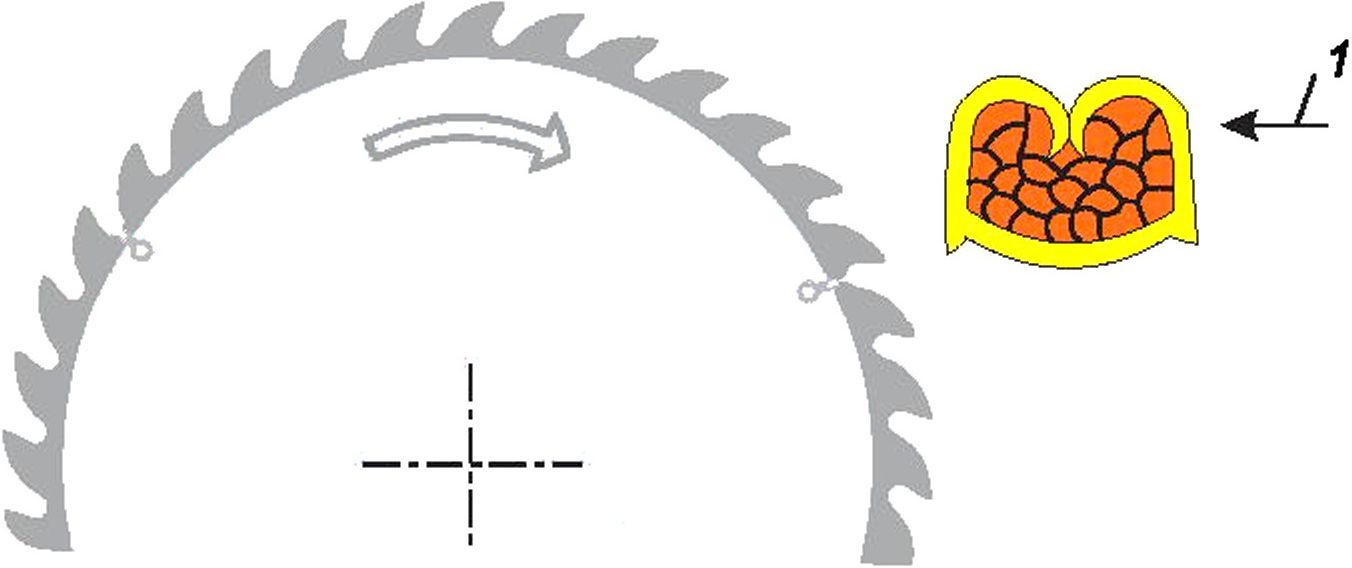
1 — направление подачи обжимного соединения (хвостовики открытого типа)
Рисунок А.21 — Разрезание обжимного соединения
Чтобы избежать возможных изменений обжима при выполнении резания (см. рисунок А.21), изделие, к которому предъявляются более высокие требования по качеству (при необходимости, расширенная программа испытаний), перед резанием следует отлить из синтетической смолы.
Направление обработки при резании и шлифовании — против отверстия (хвостовики открытого типа).
Для получения точной оценки после обжима необходимо выполнить шлифовку, полировку и травление поверхности (а также очистку).
Изображение процесса шлифования должно отображаться в соответствующем увеличении и оцениваться в соответствии с критериями, указанными в А.8.2—А.8.8.
А.8.2 Графическое представление требований к изображению микросекционного разреза
В случае дефектного состояния обжимного соединения использование микросекционного разреза может быть полезным для определения причины дефектного состояния и оценки типов дефектов. Значения в А.8.3 — А.8.8 приведены в качестве рекомендуемых.
Программное обеспечение лаборатории микроскопических изображений может распознавать, оценивать и вычислять несколько параметров.
Для надежного электрического соединения все токопроводящие жилы должны быть сжаты.
Для предотвращения коррозии необходимо обеспечить газонепроницаемость. Согласно определению, этот термин относится к указанным ниже значениям (в зависимости от класса изделия), которые не должны быть превышены.
Газонепроницаемость обеспечивается при соблюдении требований к микроразрезу.
Примечание — Эффективность газонепроницаемости косвенно подтверждается испытанием на коррозию в потоке смешенного газа (при необходимости см. расширенную программу испытаний на группу F7 в 8.3).
Кроме того, степень обжатия токопроводящей жилы при обжиме (см. А.8.5) и отношение высоты обжима к ширине обжима (см. А.8.6) могут использоваться для указания на правильный обжим или ошибки при эксплуатации или оснастке.
Для В-обжима конструкция хвостовиков открытого типа означает, что по согласованию между изготовителем и пользователем должны соблюдаться дополнительные требования (см. А.8.7).
А.8.3 Терминология микросекционных разрезов
Для основных размеров обжимных матриц и получаемых в результате обжимных соединений, подлежащих испытанию (после микросекционного разреза), были определены условия, позволяющие оценить результаты и сравнить их с требованиями. Названия различных типов обжима приведены на рисунках А.22 — А.26.
Толщина хвостовика (до обжима) обозначается буквой S.
82
ГОСТ Р 72182.2—2025
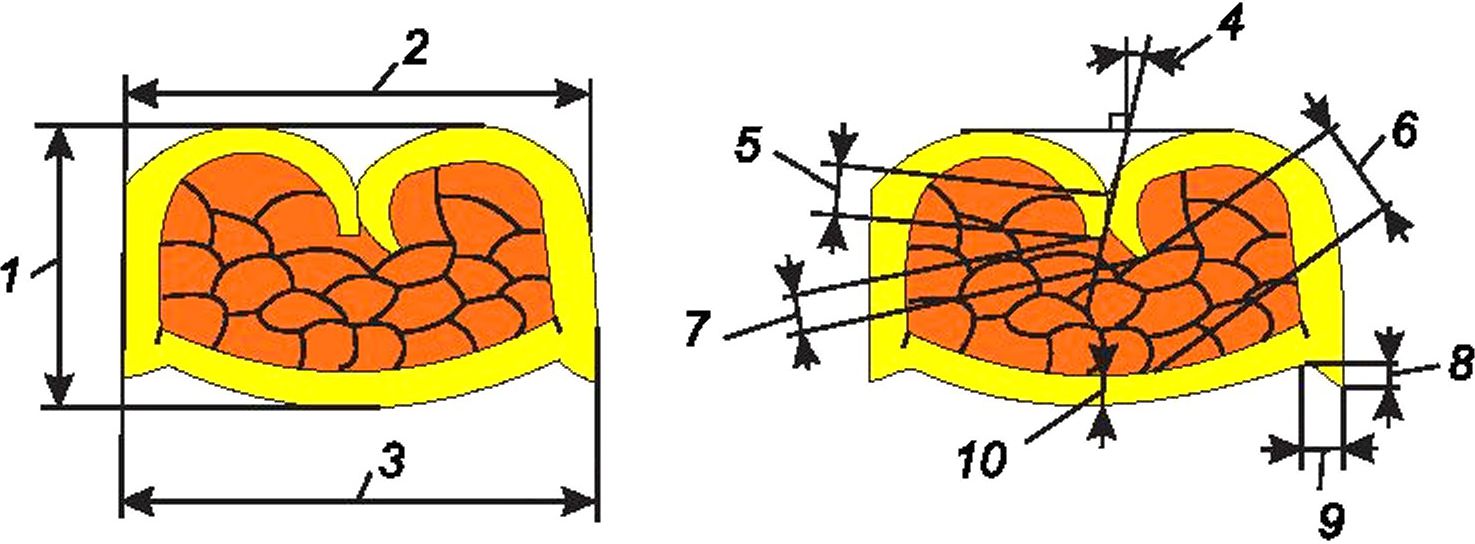
1 — высота обжима Ch, 2 — ширина обжима Cw, 3 — измеряемая ширина обжима Cwm; 4 — угол опоры ог^; 5 — высота опоры La, 6 — расстояние лапок до дна Fa, 7 — расстояние между лапками CFE (см. рисунок А.29); 8 — высота заусенца Gb\ 9 — ширина заусенца Gb; 10 — толщина дна Sb\ S — толщина хвостовика, по умолчанию
Рисунок А.22 — Размеры микросекционного разреза для В-обжима
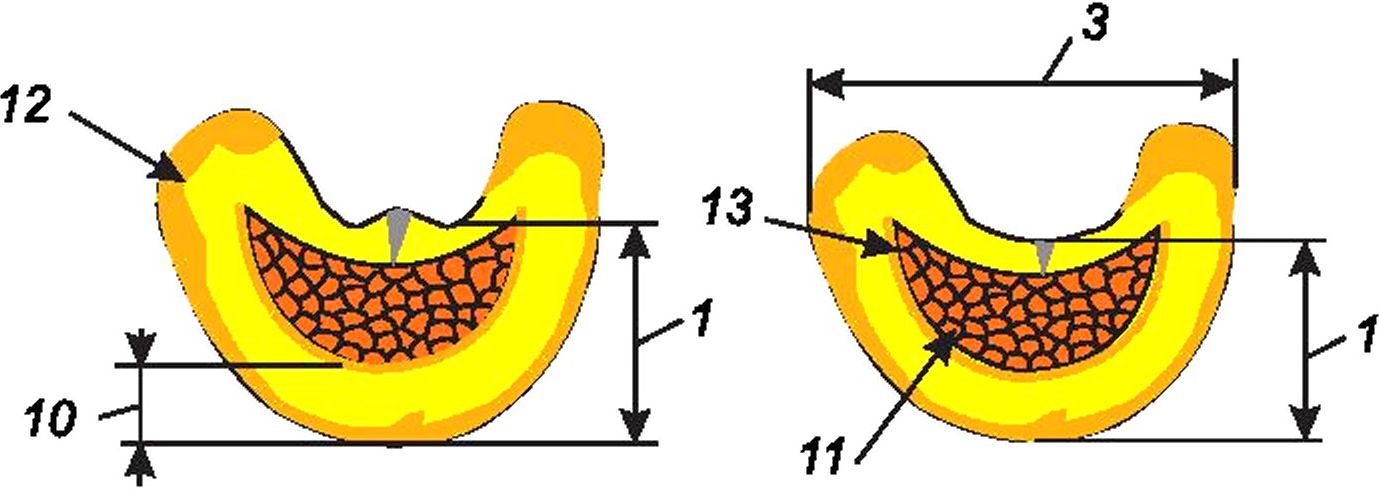
1 — высота обжима Ср; 3 — измеряемая ширина обжима Cwm; 10 — толщина дна Sb; 11 — внутренняя поверхность Ас-, 12 — внешняя поверхность Аса, 13 — пористость Арг
Рисунок А.23 — Размеры микросекцонного разреза для гильз закрытого типа и кабельных наконечников
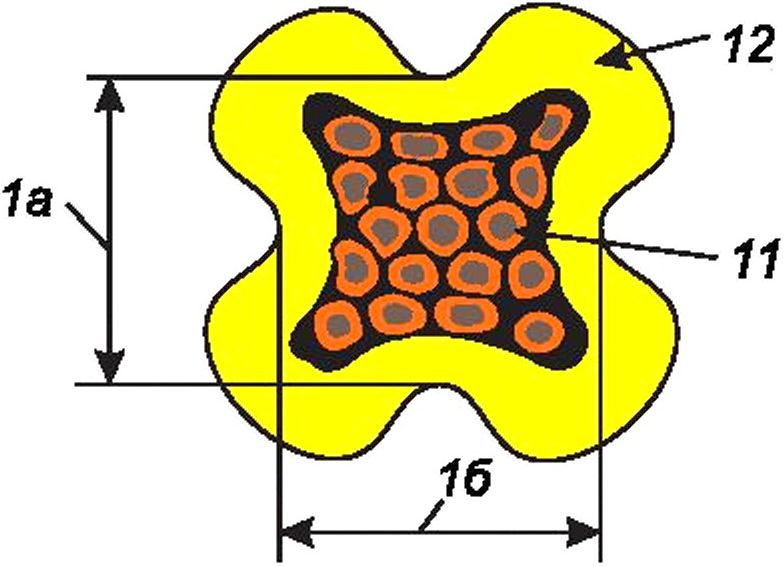
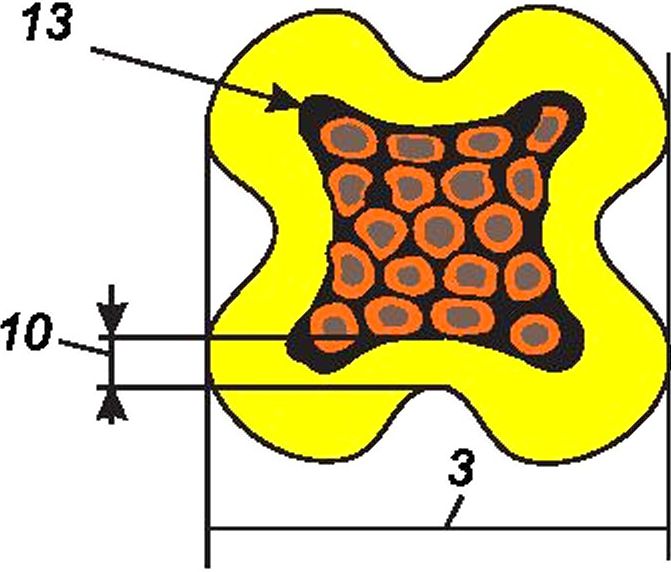
1а — высота обжима Сь\ 16 — высота обжима Сь, 3 — измеряемая ширина обжима Cwm, 10 — толщина дна Sb, 11 — внутренняя поверхность АсЬ 12 — внешняя поверхность Аса, 13 — пористость Арг
Рисунок А.24 — Размеры микросекционного размера для четырехточечного обжима хвостовика закрытого типа
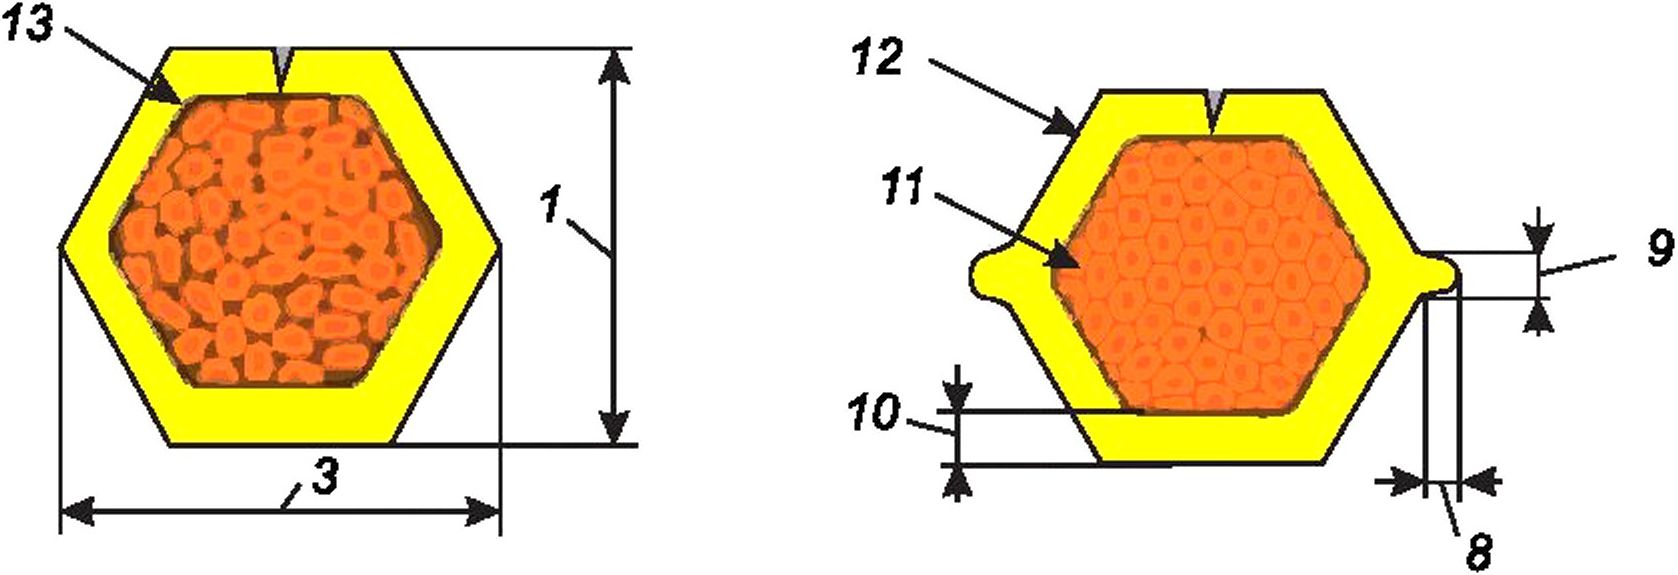
1 — высота обжима Ch; 3 — измеряемая ширина обжима Cwm, 8 — высота заусенца Gh\ 9 — ширина заусенца Gb; 10 — толщина дна Sb, 11 — внутренняя поверхность Aci; 12 — внешняя поверхность Аса; 13 — пористость Арг
Рисунок А.25 — Размеры микросекционного разреза для гексагонального обжима
83
ГОСТ Р 72182.2—2025
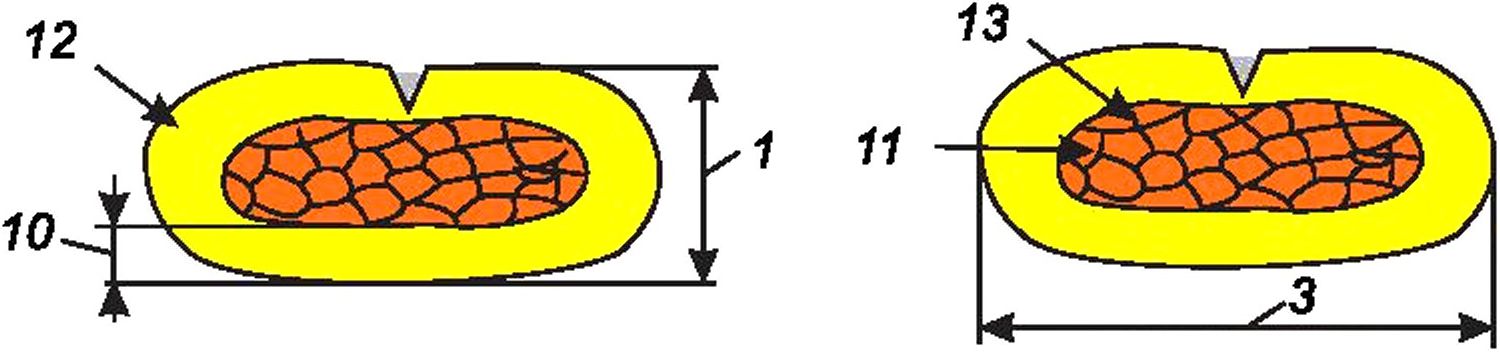
1 — высота обжима Ch, 3 — измеряемая ширина обжима Cwm; 10 — толщина дна Sb; 11 — внутренняя поверхность Acj; 12 — внешняя поверхность Аса; 13 — пористость Арг
Рисунок А.26 — Размеры микросекционных размеров хвостовиков (и предварительно изолированные)
А.8.4 Коэффициент пористости обжимных соединений в микросекционных разрезах
Коэффициент пористости П, %, рассчитывают по формуле
ГЬ ^Av -100%, Acrimp
(А.1)
где Av — площадь оставшейся пустоты;
Acrjmp — общая площадь поперечного сечения внутренней поверхности после опрессовки. См. также рисунок А.27.
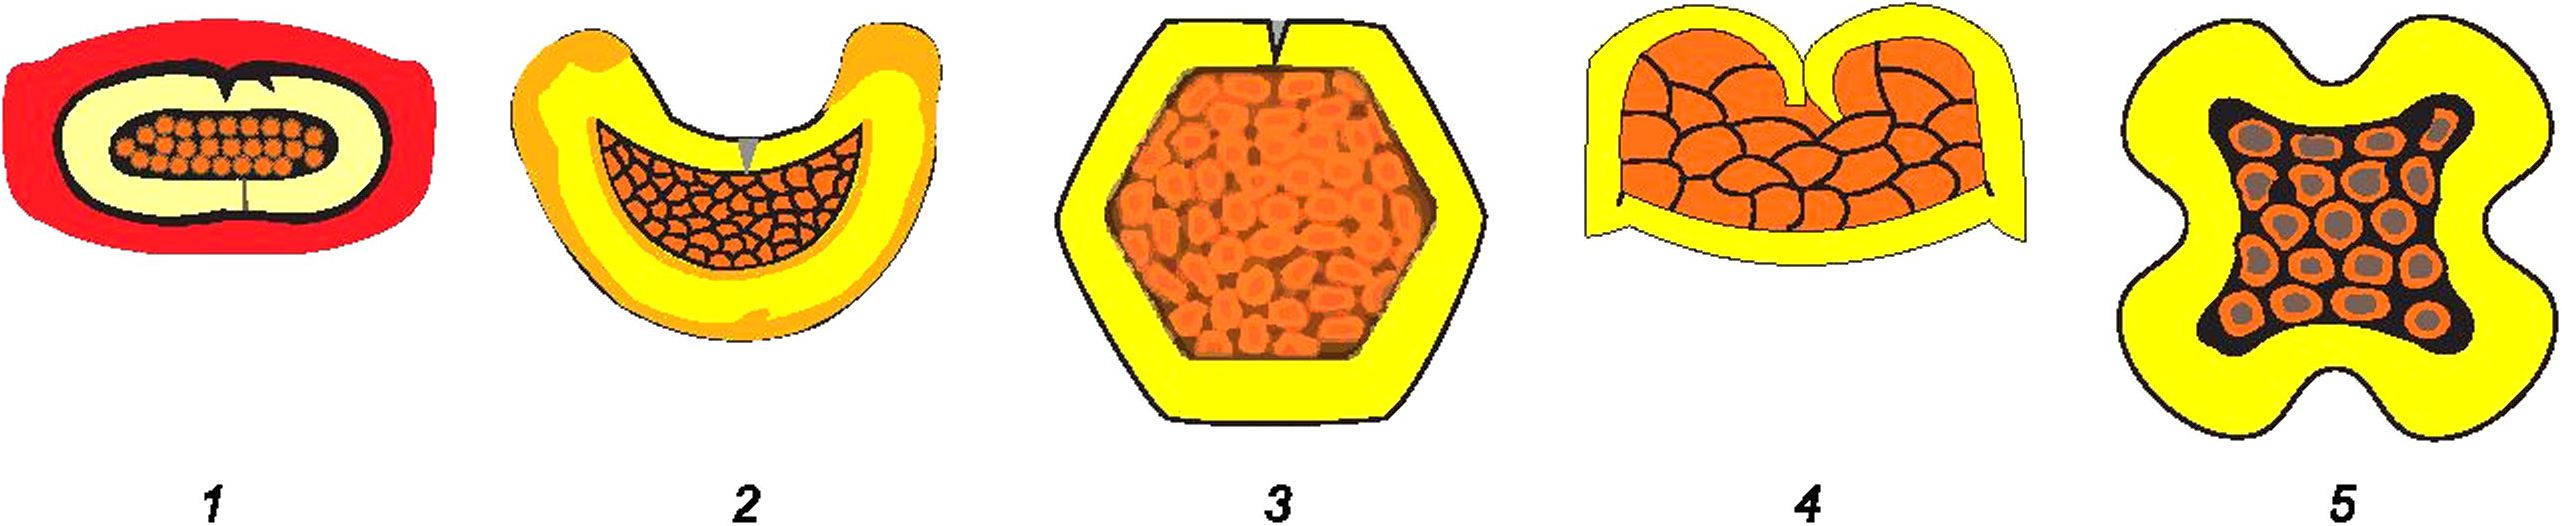
1 — предварительно изолированный обжим; 2 — трапециевидный обжим; 3 — гексагональный обжим; 4 — В-обжим;
5 — четырехточечный обжим
Рисунок А.27 — Примеры микросекционных разрезов соединений в хвостовиках после обжатия
Опыт показывает, что соединение в состоянии «Допустимое» при помощи обжима часто достигается при соотношении пористости П в пределах следующих рекомендуемых значений.
Рекомендации по соотношению пористости для изделий класса В:
- обжимные наконечники (также предварительно изолированные): П < 8 %;
- обжимные гильзы: П < 5 %;
- гексагональный обжим: П < 5 %;
- В-обжим: П < 8 %;
- четырехточечный обжим с хвостовиком закрытого типа: П < 5 %.
Рекомендации по соотношению пористости для изделий класса С:
- обжимные наконечники (также предварительно изолированные): П < 3 %;
- обжимные гильзы: П < 2 %;
- гексагональный обжим: П < 2 %;
- В-обжим: П < 3 %;
- четырехточечный обжим с хвостовиком закрытого типа: П < 2 %.
А.8.5 Степень сжатия соединения в разрезе
Как указано в формуле (А.2), степень сжатия при обжатии X описывает отношение обжатой внутренней поверхности всех отдельных жил (общая площадь поперечного сечения внутренней поверхности после обжатия за вычетом суммы всех пустот XAV) к номинальному сечению всех отдельных жил в исходном состоянии токопроводящей жилы без обжима.
Для расчета площади поперечного сечения токопроводящей жилы перед обжатием используется фактическая (геометрическая) площадь поперечного сечения, см. формулу (А.2).
84
ГОСТ Р 72182.2—2025
Примечание — Фактическая (геометрическая) площадь поперечного сечения многопроволочной токопроводящей жилы может значительно отличаться от номинальной площади поперечного сечения (например, для многопроволочных токопроводящих жил AWG — до 18 % при той же номинальной площади поперечного сечения).
Степень сжатия при обжатии X, %, рассчитывают по формуле
Х = 100-
(а ■ -Ya псптр
. A conductor
•100 ,
(А.2)
где Acrjmp — общая площадь поперечного сечения внутренней поверхности после опрессовки;
Av — площадь оставшейся пустоты;
^conductor — номинальное сечение отдельной жилы в исходном состоянии без обжима.
Опыт показывает, что качественное обжимное соединение часто достигается с помощью обжима со степенью сжатия 15 % <Х< 30 %.
А.8.6 Отношение высоты обжима к ширине обжима в микросекционном разрезе
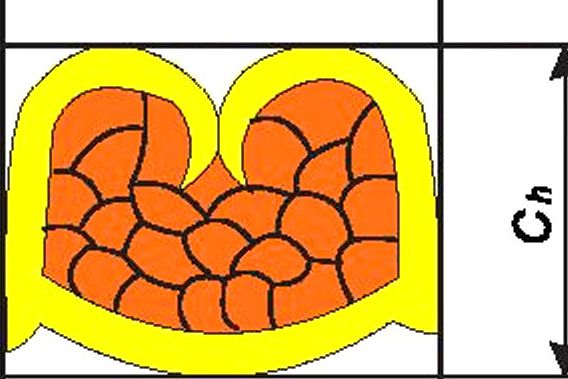
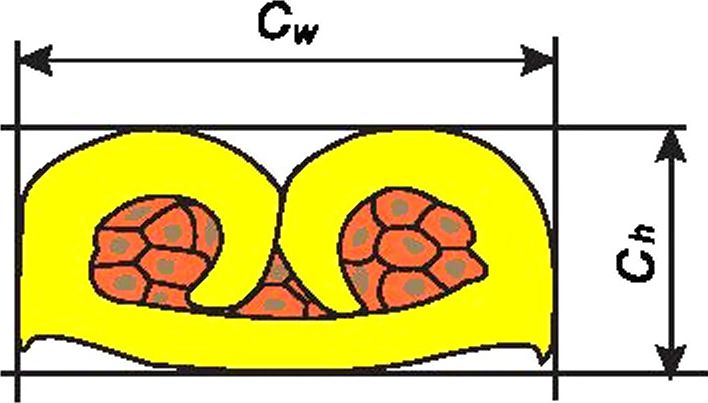
Ch — высота обжима; Cw — ширина обжима
Рисунок А.28 — Отношение высоты обжима к ширине обжима
Безопасные обжимы обычно возможны при определенном соотношении высоты обжима Ch к ширине обжима Cw (это соотношение также известно как «отношение сторон»):
50%S^s70%- (А.З)
Если указанные на рисунке А.28 предельные значения превышены или занижены, то это указывает, что либо обжимные лапки вошли слишком глубоко и, возможно, касаются дна, либо обжимные кромки едва касаются друг друга (возможно, они открыты).
В обоих случаях это приводит к дефектному состоянию обжимного соединения.
А.8.7 Требования к В-обжимам в микросекционном разрезе
Требуемые размеры для В-обжимов показаны на рисунках А.29 — А.34 и в таблице А. 12.
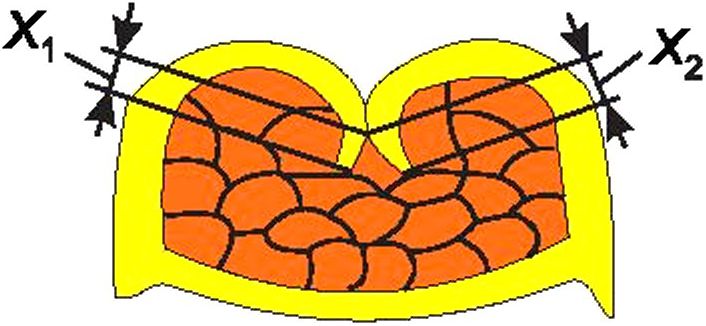
CFE = X - Х2
CFE £ 0,5S
Xv Х2 — расстояние между лапками; S — толщина хвостовика; CFE — соотношение расстояний между лапками Рисунок А.29 — Соотношение расстояний между лапками и толщиной хвостовика
85
ГОСТ Р 72182.2—2025
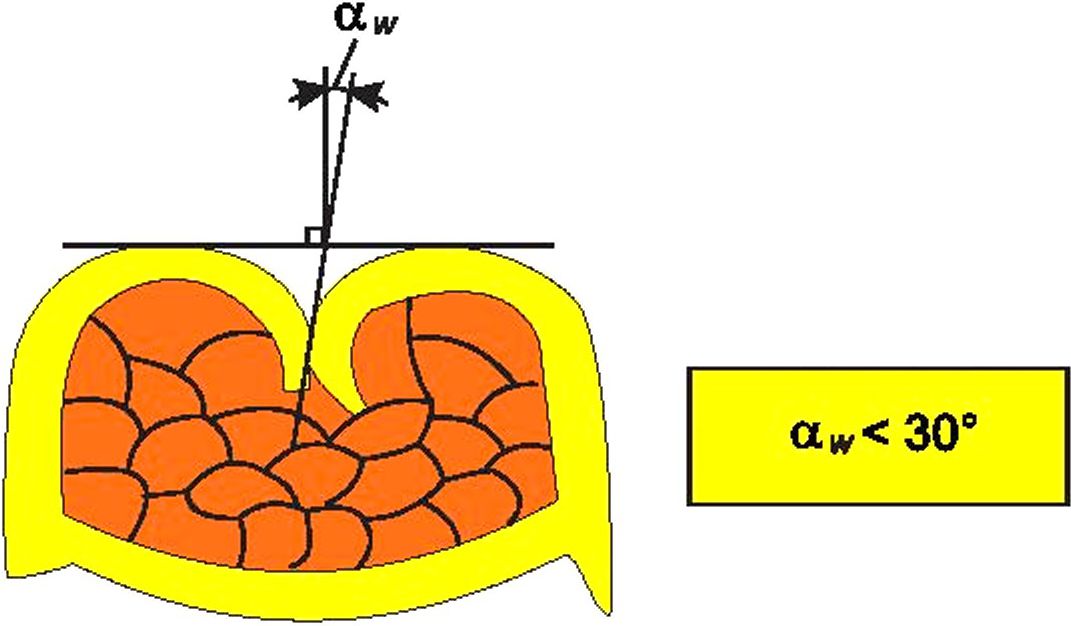
aw — угол опоры лапок обжима
Рисунок А.ЗО — Угол опоры лапок обжима
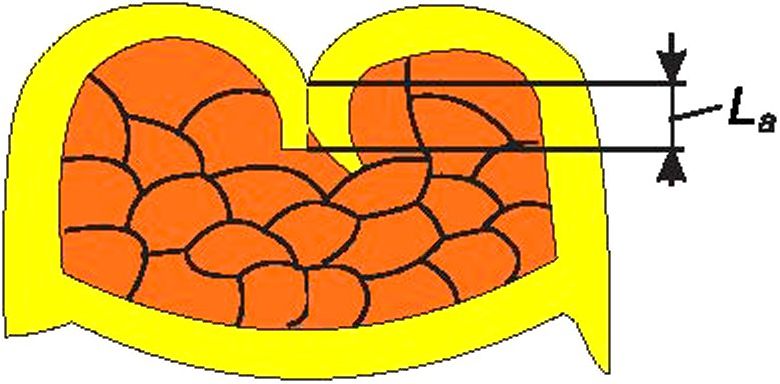
La — высота опоры лапок обжима
Рисунок А.31 — Высота опоры лапок обжима
Таблица А. 12 — Значения высоты опоры La
Номинальное сечение, мм2 | < 1,0 | 1,0-6,0 | >6,0 |
Высота опоры La, мм | >0,3S | >0,5S | >0,7S |
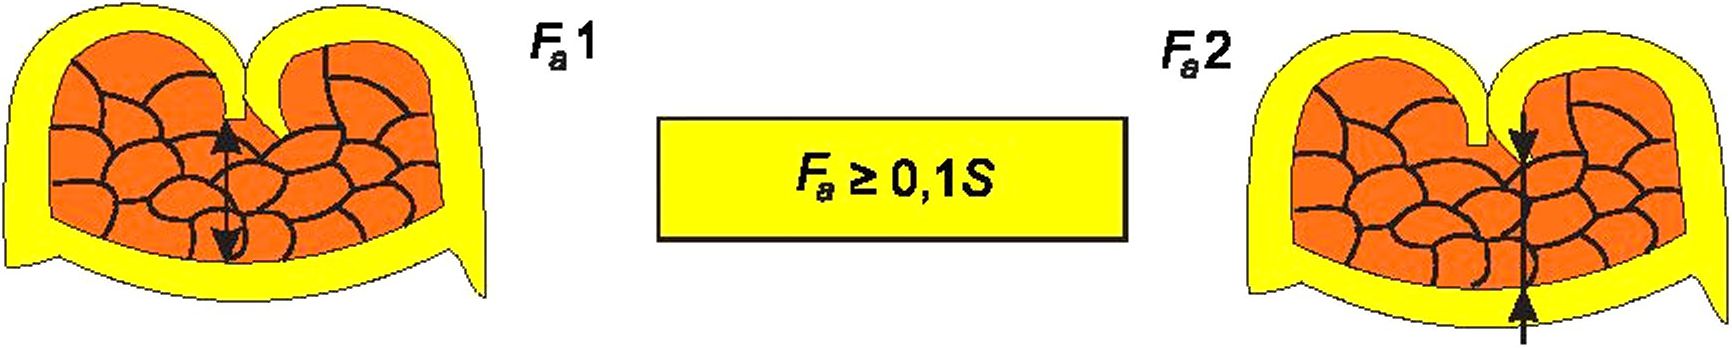
Примечание — Оценивают меньшее расстояние.
F^, Fa2, Fa — расстояние от кромки обжима до дна; S — толщина хвостовика
Рисунок А.32 — Расстояние от кромки обжима до дна
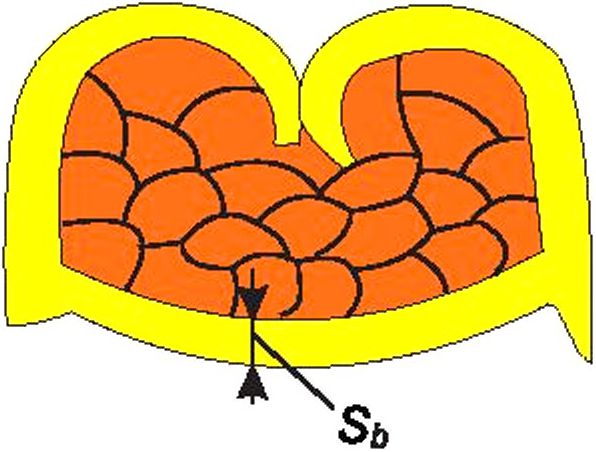
St» 0J5S Sb<1,1S
Sb — толщина дна после обжатия; S — толщина хвостовика Рисунок А.ЗЗ — Толщина дна после обжатия
86
ГОСТ Р 72182.2—2025
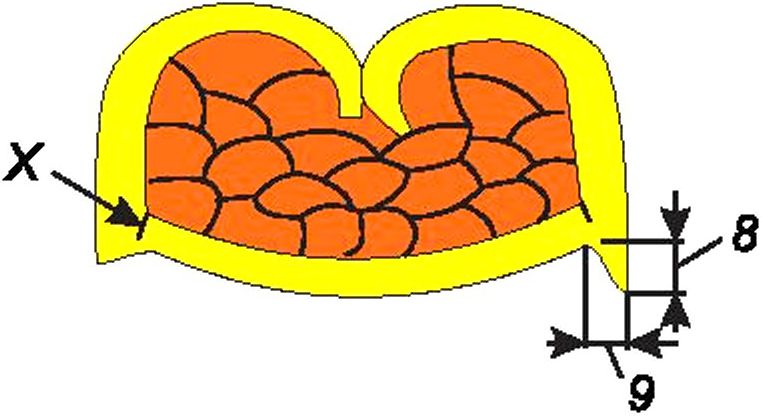
Gh S 0,5$ Gb^ 0,75$
Ghi 1,0$
Gb 5 0,5$
8 — высота заусенца Gh; 9 — ширина заусенца Gb, S — толщина хвостовика; X — трещина на дне хвостовика; 1,2 — требования к допустимости образования заусенцев
Рисунок А.34 — Требования к допустимости образования заусенцев
Высота заусенца Gh зависит от ширины заусенца Gb, следовательно, применяют либо требование 1, либо требование 2, показанное на рисунке А.34.
Эти требования также применимы к образованию заусенцев на гексагональных или аналогичных по форме обжимах.
А.8.8 Состояние микросекционных разрезов
В таблице А.13 приведены различные состояния обжимных поперечных сечений.
Таблица А. 13 — Состояния микросекционных разрезов
Графическое представление | Описание | Состояние | |||||
а) | Все требования к обжиму соблюдены | Допустимое | |||||
б) | Изменение формы: износ адгезива на пуансоне X приводит к неравномерному обжиму | Дефектное | |||||
в) | Раскрытие обжима, изменение формы: сильный износ адгезива на пуансоне X приводит к неравномерному обжиму | Дефектное | |||||
г) | Слишком низкая высота упора | Дефектное | |||||
д) | Неправильное расстояние между кромками и асимметрия | Дефектное | |||||
е) | Трещины и заусенцы на дне хвостовика | Дефектное | |||||
ж) | Поперечное сечение токопроводящей жилы слишком велико, лапки слишком слабо соприкасаются друг с другом или вообще не соприкасаются (открыты), на дне хвостовика имеются трещины | Дефектное | |||||
87
ГОСТ Р 72182.2—2025
Окончание таблицы А. 13
Графическое представление | Описание | Состояние | ||
и) | ^^^ (^^^^ | Слишком малое поперечное сечение токопроводящей жилы, большое пустое пространство | Дефектное | |
к) | Разрезание в месте канавки штамповки или держателя. На микросекционном разрезе видны несуществующие полости по окружности | Дефектное | ||
>1 -- | ||||
л) | Подача боковой направляющей контактов на упоре установлена неправильно. Чем больше отклоняется подача, тем больше смещаются обжимные лапки | Дефектное | ||
м) | Недостаточное обжатие: провода недостаточно деформированы и не имеют достаточных усилий для вытягивания | Дефектное | ||
Н) | Правильный обжим 1. Чрезмерная обжимка 2: номинальное сечение провода слишком мало, и на хвостовике видны трещины | 1 — допустимое; 2 — дефектное | ||
П) | 1 ^gsj | 1 ^^S) 2 | Недостаточная обжимка 1: провода недостаточно деформированы Чрезмерная обжимка 2 и разрыв хвостовика | Дефектное |
Ошибки возникают из-за несовместимости обжимных наконечников, токопроводящих жил и обжимных устройств, их неправильных настроек.
Ошибки также могут быть вызваны недостаточным обслуживанием, недостаточной чистотой и т. д.
А.8.9 Зажим для изоляции
В дополнение у хвостовика с зажимом токопроводящих жил, а также у большинства хвостовиков есть зажимы для изоляции. Их назначение — поглощать механические нагрузки, которые могут создавать пучки проволок токопроводящей жилы или кабельное изделие. Это особенно актуально при вибрации и изгибающих нагрузках.
Зажим для изоляции никогда не используют в качестве кабельного зажима. Зажим для изоляции должен плотно прилегать к изоляции, но не протыкать ее насквозь (см. таблицы А. 14 —А. 16).
Примечание — Высота обжима зажима для изоляции не является обычной. Требования и испытания приведены в 7.2.3 и в ГОСТ 28381, испытание 16h.
Наконечники с хвостовиками открытого типа с зажимом для изоляции обычно рассчитаны на одну токопроводящую жилу; обжим более чем одной токопроводящей жилы, при котором также обжимается изоляция, требует особой осторожности и согласования с изготовителем (см. А.5.2).
В таблицах А.14 — А.16 приведены примеры форм зажимов для изоляции наконечников с хвостовиками открытого типа; кроме того, показаны допустимые (соответствующие требованиям), слишком свободные или слишком тугие (дефектные) зажимы для изоляции, а также условия «ИОП» (все еще соответствующие требованиям, но процесс требует корректировки).
88
ГОСТ Р 72182.2—2025
Таблица А.14 — Состояние «Допустимое» для зажимов для изоляции В- и О-обжимов (асимметричный и симметричный обжим внахлест и обжим уплотнителя)
Графическое представление | Описание | Состояние | ||
а) | Изоляция токопроводящей жилы зажимается под 90° (это также относится к обжиму двух проводов) | Допустимое | ||
t t t | ||||
б) | ^__^^^^^ | Лапки зажима для изоляции соприкасаются друг с другом и надежно защищают изоляцию токопроводящей жилы | Допустимое | |
в) | °° 45°Л'— | Обжим уплотнителя (О-обжим) для однопроводных уплотнителей в закрытом или в открытом виде (максимально 45°) | Допустимое | |
Таблица А.15 — Состояние «ИОП» для зажимов для изоляции В- и О-обжимов (асимметричный и симметричный обжим внахлест и обжим уплотнителя)
Графическое представление | Описание | Состояние |
а) | Одна из лапок немного приподнимается (не более чем на одну толщину хвостовика S) | ИОП |
б> ^ W г [^j С®)) | Лапки разрушают изоляцию или уплотнитель | ИОП |
в) У 1 \~У2 | Лапки глубоко проникают 1, одна из лапок согнута 2 | ИОП |
89
ГОСТ Р 72182.2—2025
Таблица А. 16 — Состояние «Дефектное» для зажимов для изоляции В- и О-обжимов (асимметричный и симметричный обжим внахлест и обжим уплотнителя)
Графическое представление | Описание | Состояние | ||||||
а) | <^^^^А \^ | Изоляция токопроводящей жилы не соприкасается с лапками зажима для изоляции во всех необходимых точках (не под углом 90°) | Дефектное | |||||
Г1Ш1 | ||||||||
---- | — | |||||||
б) | ^ f—'Ч | Одна из лапок поднята более чем на одну толщину хвостовика S | Дефектное | |||||
1^—>S | в | |||||||
в) | Одна из лапок или обе проникают в изоляцию вплоть до токопроводящей жилы | Дефектное | ||||||
-----\-- | ||||||||
г) | ( ® | >45 1 2 | ( ® | Трещина в уплотнении 1, лапки открыты более чем на 45° 2 | Дефектное | |||
А.9 Дефектные состояния наконечников с хвостовиками открытого типа
Дефектные состояния наконечников с хвостовиками открытого типа показаны в таблицах А.4, А. 13 и А. 16. Данные дефектные состояния часто вызваны:
- неправильным обращением;
- неправильной регулировкой обжимного инструмента или обжимной машины;
- неправильным выбором обжимного устройства;
- неправильным хранением до и после обжатия и т. д.
Обжатые соединения в дефектном состоянии должны быть отбракованы службой контроля качества.
А.10 Сращивания
В таблице А. 17 приведены дефектные состояния сращиваний.
Таблица А. 17 — Дефектные состояния сращиваний
Двустороннее сращивание | Одностороннее сращивание | Описание | Состояние | |
а; | Повреждение гильзы | Дефектное | ||
90
Окончание таблицы А. 17
ГОСТ Р 72182.2—2025
Двустороннее сращивание | Одностороннее сращивание | Описание | Состояние | |
6) | Зачищенный провод далеко выходит наружу | Дефектное | ||
в) | Изоляция в гильзе | Дефектное | ||
з) | Недостаточное номинальное сечение | Дефектное | ||
д) | Выступающие за пределы отдельные токопроводящие жилы | Дефектное | ||
е) | ^^^^^ ^^^^^^^^ | ^^{ | Выступающие за пределы отдельные проволоки | Дефектное |
А.11 Испытание на стойкость обжима
А.11.1 Общие положения
В дополнение к указанному в 7.4.1, измерение сопротивления обжимного соединения предусматривает подключение наконечников к измерительным токопроводящим жилам с зажимами Кельвина (со слабым усилием нажатия) на измерительном устройстве (например, блоке измерения источника — SMU) по крайней мере для одного прямого и одного обратного измерения.
При проведении испытаний в соответствии с ГОСТ 28381, испытание 2а (измерение в милливольтом диапазоне), например, при небольших номинальных сечениях для передачи сигналов (например, DSL), следует избегать неправильного измерения из-за чрезмерных токов и связанного с этим фриттинга (последующего улучшения обжимного соединения).
Допускается напряжение не более 20 мВ при фиксированном значении 100 мА. Пример электрической схемы приведен на рисунке А.36.
При проведении испытаний в соответствии с ГОСТ 28381, испытание 2Ь, значение тока на номинальное сечение токопроводящей жилы должно составлять 1 А/мм2. Продолжительность действия измерительного тока должна быть достаточно короткой, чтобы предотвратить нагрев токопроводящих жил.
Для достижения сопоставимых результатов испытаний требуется надежный контакт со всеми отдельными проводами в точках измерения. Поэтому для измерения сопротивления обжимного соединения концы токопроводящих жил образцов без наконечника следует подготовить путем зачистки и лужения методом погружения, обжима, пайки или ультразвуковой сварки, как показано на рисунке 42.
На рисунке А.35 приведены диаграммы для электролитической меди (К = 1), а также для материала сК = 3,8.
91
ГОСТ Р 72182.2—2025
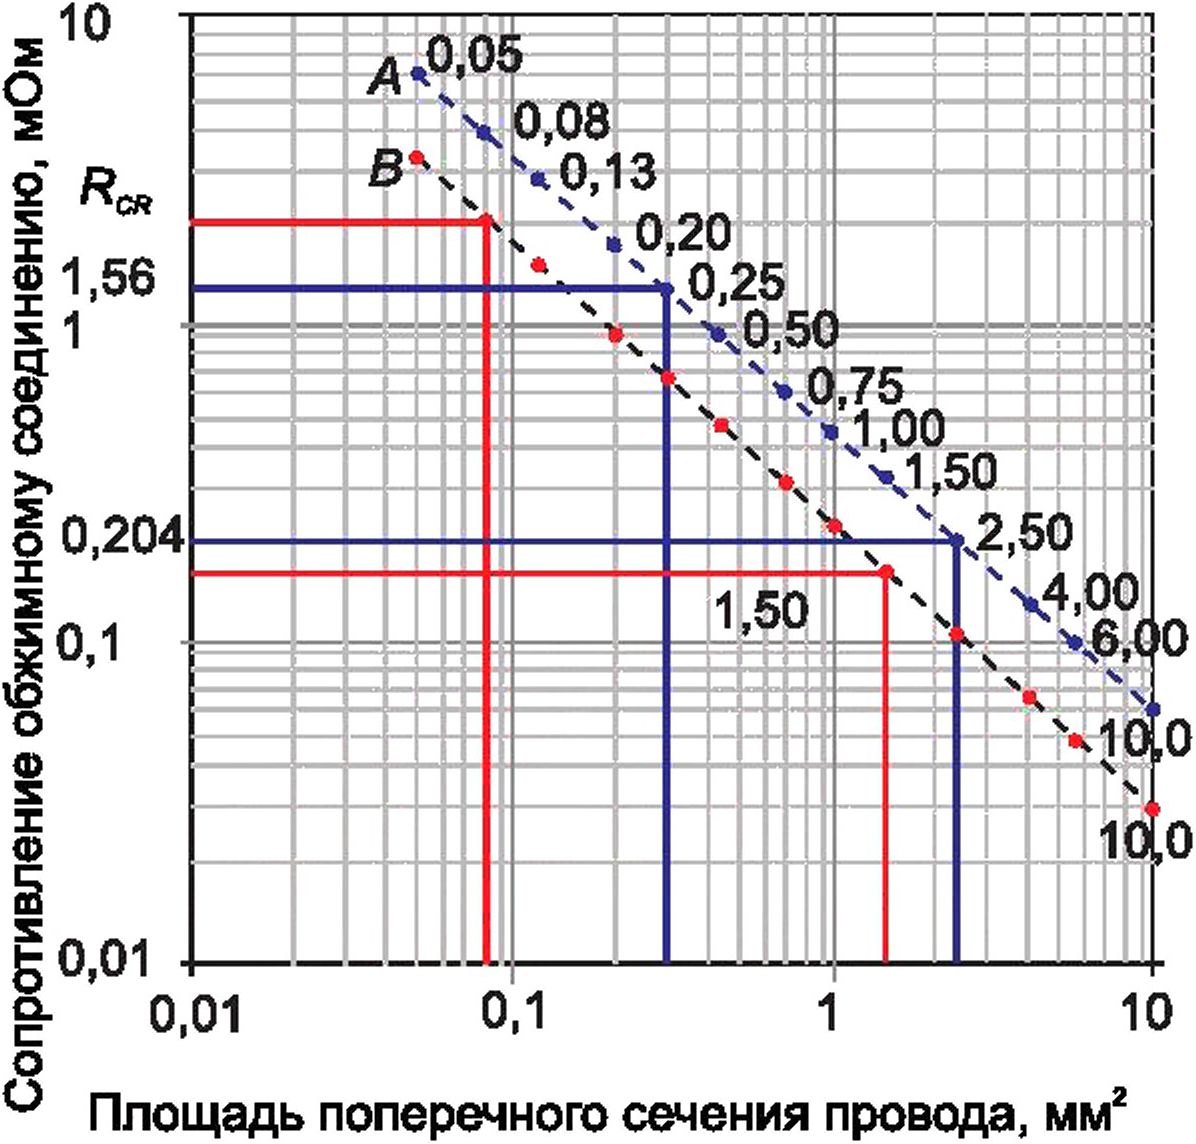
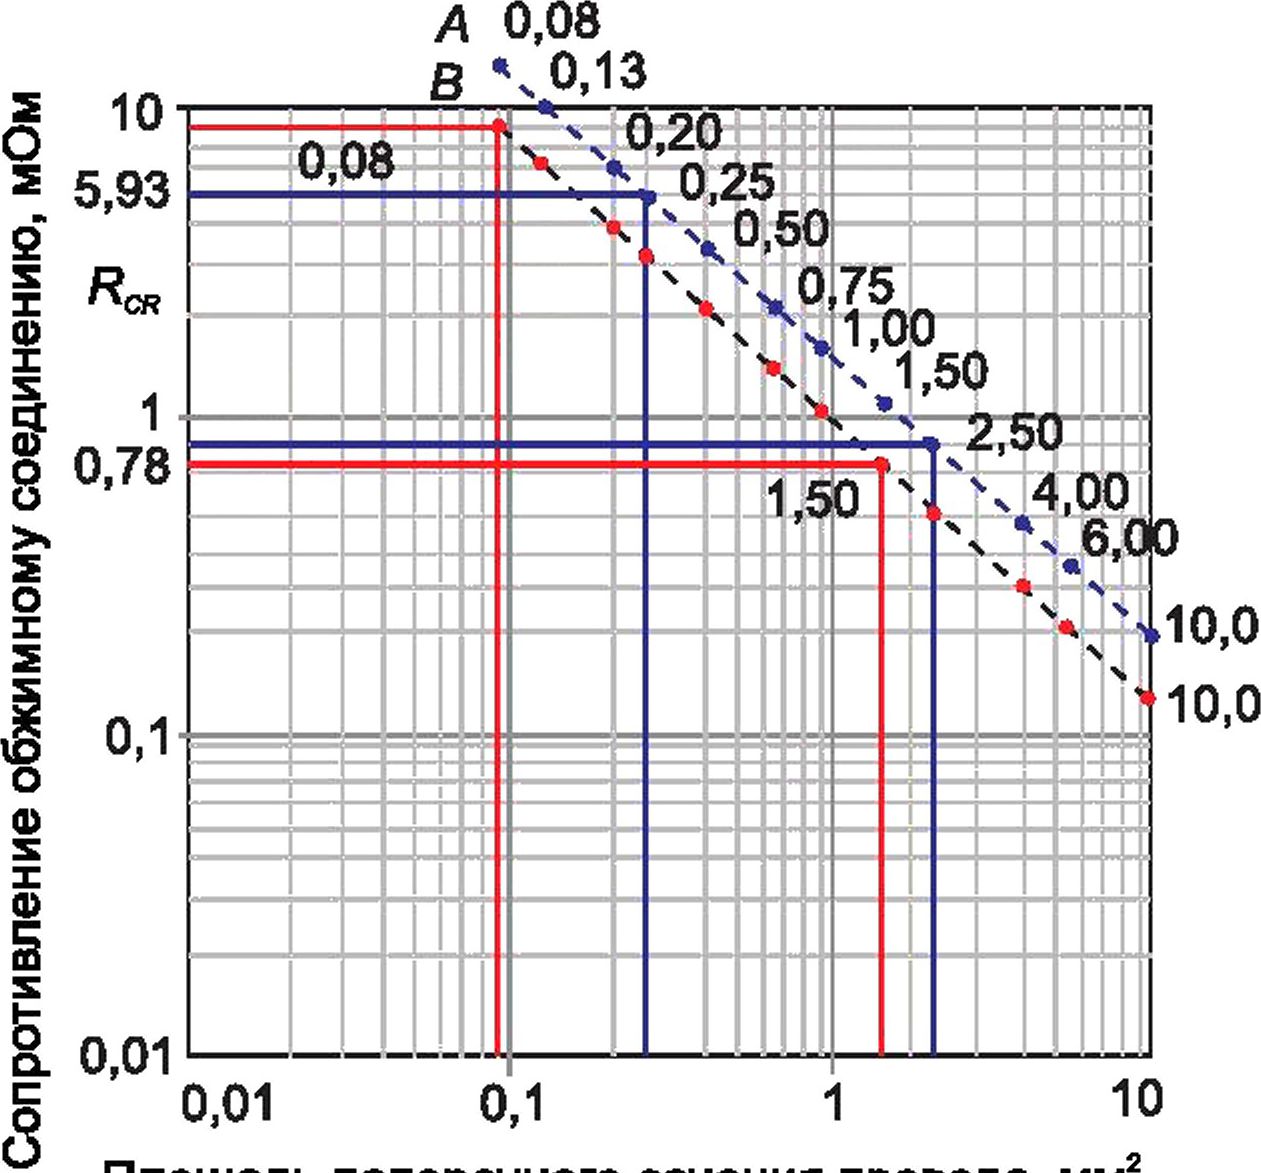
/W(*=1)
RCRf(K=3,8)
Кривая А — значения начального сопротивления обжимного соединения, наибольшие.
Кривая В — значения наибольшего увеличения сопротивления обжимного соединения после электрической или климатической выдержки
Рисунок А.35 — Графики значений сопротивлений (А и В) для электролитических медных токопроводящих жил К = 1 и для других материалов с К = 3,8
Формула (А.4) включает расчет начального сопротивления обжимного соединения А, формула (А.5) — расчет максимального изменения сопротивления обжимного соединения В и формула (А.6) — расчет конечного сопротивления обжимного соединения Rcr:
А = 0,4596 ■ С’0-8843, (А.4)
8 = —, 2
(А.5)
Rcr = A + B, (А.6)
где А — контактное сопротивление, наибольшие входные значения;
В — наибольшее значение изменения сопротивления после электрического или климатического воздействия;
С — площадь поперечного сечения токопроводящей жилы, мм2.
Площадь поперечного сечения токопроводящей жилы, показанная на соответствующей диаграмме на рисунке А.35, рассчитана исходя из количества проволок и площади отдельных проволок (соответствующей измеренному диаметру).
Необходимо учитывать коэффициент К материалов токопроводящей жилы и хвостовика.
92
ГОСТ Р 72182.2—2025
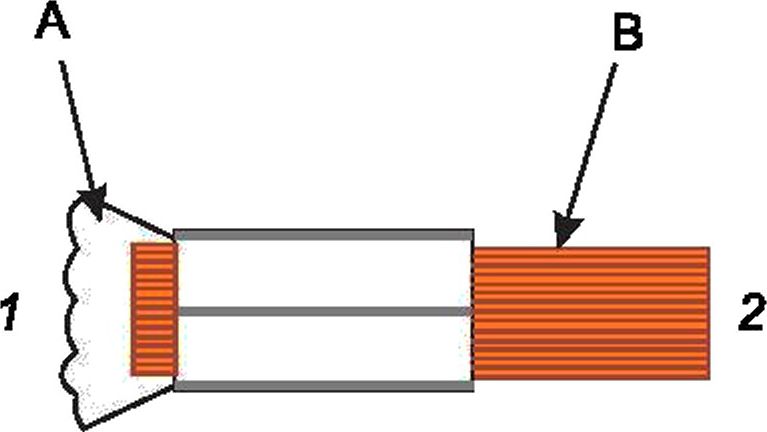
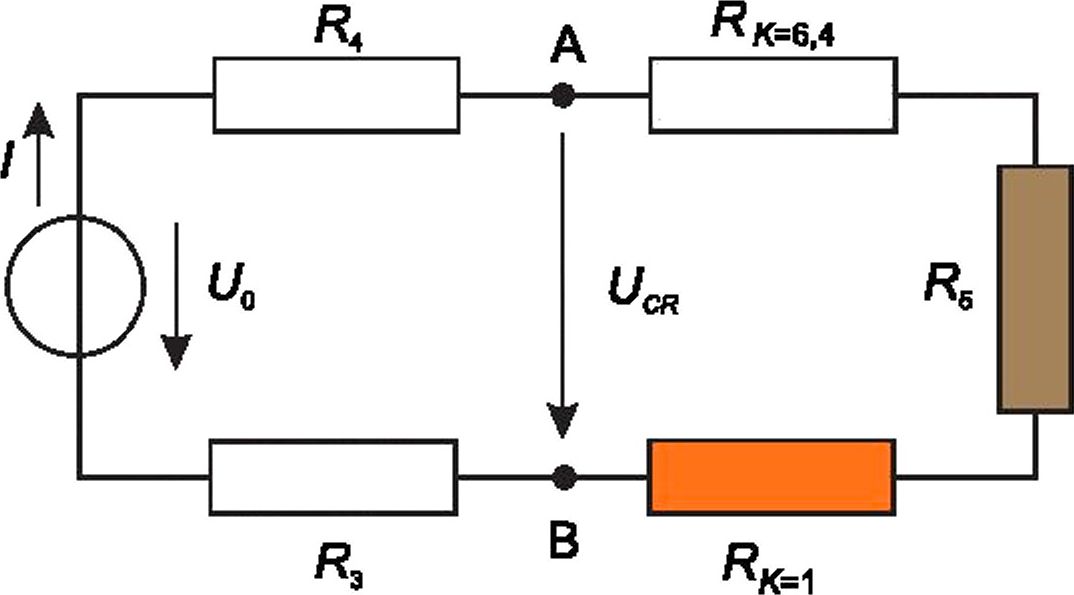
1 — хвостовик; 2 — токопроводящие жилы; А — точка измерения сопротивления измерительных проводов R3 и R^, В — точка измерения сопротивления металлического контакта R5 (шероховатость); / — номинальный ток; R3 — сопротивление измерительного провода 3; R4 — сопротивление измерительного провода 4; R5 — сопротивление металлического контакта; RK=^ — сопротивление для токопроводящих жил с К = 1; RK _ 5 4 — сопротивление для токопроводящих жил с К = 6,4; Uo — номинальное напряжение; UCR — напряжение обжимного соединения
Рисунок А.36 — Принципиальная схема замещения обжимного соединения
Поправочный коэффициент К следует применять как к токопроводящей жиле, так и к хвостовику. Коэффициент К рассчитывают по формуле
Рс« (А.7)
где рх — удельное сопротивление используемого материала, Ом • мм2/м;
рСи — удельное сопротивление электролитической меди, Ом • мм2/м.
Примечание — Чистая электролитическая (катодная) медь марки М1Е или, например, Cu-ЕТР описана в [4].
Для обжимных соединений с более чем одной токопроводящей жилой важно, чтобы каждая токопроводящая жила была испытана в соответствии с требованиями.
Для расчета следует использовать больший коэффициент К у существующих деталей (хвостовик, токопроводящие жилы).
Максимально допустимое изменение сопротивление обжимного соединения следует прибавлять к первоначально измеренному сопротивлению обжимного соединения, а не к максимально допустимому исходному значению; таким образом, максимально допустимое сопротивление обжимного соединения после выдержки равно измеренному исходному значению А плюс максимально допустимое изменение А/2, как показано на кривой В (см. рисунок А.35) и исправлен на К (если применимо).
Максимально допустимые значения сопротивления обжимного соединения до нагрузки (начальные значения А: таблица А.18 для К= 1, таблица А.20 для К = 3,8 и таблица А.22 для К = 6,4) и значения сопротивления обжимного соединения после нагрузки (наибольшие конечные значения Rcr: таблица А.19 для К= 1, таблица А.21 для К = 3,8 и таблица А.23 для К = 6,4).
Таблица А. 18 — Сопротивление обжимного соединения (максимально допустимые начальные значения А) для К = 1 (электролитическая медь)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1,00 |
Сопротивление А, мОм | 6,49 | 4,28 | 2,61 | 1,56 | 1,26 | 1,03 | 0,85 | 0,59 | 0,55 | 0,46 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление А, мкОм | 360,0 | 320,0 | 238,0 | 204,0 | 160,0 | 135,0 | 105,0 | 94,1 | 70,0 | 60,0 |
93
ГОСТ Р 72182.2—2025
Таблица А. 19 — Сопротивление обжимного соединения (после нагрузки, Rcr) для К = 1 (электролитическая медь)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1,00 |
Сопротивление Rcr, мОм | 9,74 | 6,42 | 3,92 | 2,34 | 1,89 | 1,55 | 1,28 | 0,89 | 0,83 | 0,69 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление Rcr, мкОм | 540 | 480 | 357 | 306 | 240 | 203 | 158 | 141 | 105 | 90 |
Таблица А.20 — Сопротивление обжимного соединения (максимально допустимые начальные значения А) для К = 3,8 (никелевая латунь)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1,00 |
Сопротивление А, мОм | 24,60 | 16,30 | 9,92 | 5,93 | 4,79 | 3,91 | 3,23 | 2,24 | 2,09 | 1,74 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление А, мкОм | 1,37 | 1,22 | 0,90 | 0,78 | 0,61 | 0,51 | 0,40 | 0,36 | 0,27 | 0,23 |
Таблица А.21 — Сопротивление обжимного соединения (после нагрузки, Rcr) для К = 3,8 (никелевая латунь)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1.00 |
Сопротивление Rcr, мОм | 36,90 | 24,50 | 14,90 | 8,90 | 7,19 | 5,87 | 4,85 | 3,36 | 3,14 | 2,61 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление Rcr, мкОм | 2,06 | 1,83 | 1,35 | 1,17 | 0,92 | 0,77 | 0,60 | 0,54 | 0,41 | 0,35 |
Таблица А.22 — Сопротивление обжимному соединению (максимально допустимые начальные значения А) для К = 6,4 (луженая бронза)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1,00 |
Сопротивление А, мОм | 41,50 | 27,40 | 16,70 | 10,00 | 8,06 | 6,59 | 5,44 | 3,78 | 3,52 | 2,94 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление А, мкОм | 2,3 | 2,05 | 1,52 | 1,31 | 1,02 | 0,86 | 0,67 | 0,60 | 0,45 | 0,38 |
Таблица А.23 — Сопротивление обжимному соединению (после нагрузки, Rcr) для К = 6,4 (луженая бронза)
Площадь поперечного сечения S, мм2 | 0,05 | 0,08 | 0,14 | 0,25 | 0,34 | 0,40 | 0,50 | 0,75 | 0,82 | 1,00 |
Сопротивление Rcr, мОм | 62,30 | 41,10 | 25,10 | 15,00 | 12,10 | 9,89 | 8,16 | 5,67 | 5,28 | 4,41 |
Площадь поперечного сечения S, мм2 | 1,31 | 1,50 | 2,10 | 2,50 | 3,30 | 4,00 | 5,30 | 6,00 | 8,40 | 10,00 |
Сопротивление Rcr, мкОм | 3,45 | 3,08 | 2,28 | 1,97 | 1,53 | 1,29 | 1,00 | 0,9 | 0,68 | 0,57 |
94
ГОСТ Р 72182.2—2025
А.11.2 Указания по подготовке образцов и проведению измерений
Подачу тока и измерение падения напряжения производят с помощью зажимов Кельвина в тех же точках измерения.
Многопроволочные медные токопроводящие жилы состоят из нескольких отдельных проволок, которые при изготовлении были пропущены через смазанные сопла для вытягивания. Таким образом, каждая отдельная проволока покрыта тонким слоем оксида меди и жировых остатков (при нанесении мыла толщина адсорбционного и реакционного слоя составляет приблизительно от 0,1 до 1 мкм).
Для выполнения точных электрических измерений на несоединенных жилах с помощью зажимов Кельвина требуются большие усилия сжатия на поверхности каждой токопроводящей жилы.
Вряд ли возможно, особенно при больших номинальных сечениях, равномерно распределить все отдельные проволоки с усилием, необходимым для проникновения в эти слои, как между собой, так и по зажиму Кельвина. Это приводит к тому, что при измерении эталонной токопроводящей жилы сопротивление часто оказывается выше, чем сопротивление самого обжатого контакта.
Чтобы устранить эту погрешность измерения, токопроводящую жилу следует предварительно обработать погружным лужением или ультразвуковой сваркой.
Для упрощения измеренное значение сопротивления эталонной токопроводящей жилы равно RCD от точки измерения С до точки измерения D, поскольку увеличение сопротивления из-за иммерсионного лужения незначительно.
Примечание — Поскольку на результат влияют не только материал и толщина покрытия, но и другие факторы (температура, влажность, старение используемых материалов), точные значения для каждого отдельного обжимного соединения привести невозможно. Таким образом, значения сопротивления, приведенные в таблицах А.18 — А.23, являются относительными величинами, которые приблизительно соответствуют практическим значениям, используемым в данных испытаниях.
А.12 Общая информация об обжатых контактах как части многополюсного разъема
А.12.1 Установка обжатых контактов в контактные полости соединительной вставки
Эти обжатые контакты должны быть, насколько это возможно, абсолютно прямыми: деформация контактов (биение) после обжатия должна находиться в пределах, указанных в технической документации разъема. Эти обжимные соединения следует вставить в контактные полости за одну операцию, не прилагая чрезмерных усилий, до «щелчка». Правильность фиксации контакта следует проверить, слегка потянув за токопроводящую жилу. Следует избегать смещения обжатых контактов из-за возможного изгиба удерживающих пружин и, следовательно, нарушения удержания контактов в контактной полости.
Для токопроводящей жилы с небольшим номинальным сечением (менее 0,35 мм2) или для специальных применений для установки контактов следует использовать устройства, указанные изготовителем обжимных контактов и разъемов (обычно это один и тот же инструмент).
На рисунке А.37 показана правильная установка обжатого контакта в полость соединительной вставки.
1 — соединительная вставка; 2 — задняя стенка; 3 — контакт; 4 — контактная полость; 5 — удерживающая пружина; 6 — обжатое соединение; 7 — изолированные токопроводящие жилы
Рисунок А.37 — Установка обжатых соединений в полости соединительной вставки
А.12.2 Извлечение вставленных контактов
В случае неправильной вставки или замены токопроводящей жилы вставленные контакты можно извлечь из полости только с помощью инструментов для снятия контактов, указанных изготовителем, и использовать их
95
ГОСТ Р 72182.2—2025
согласно соответствующим инструкциям, чтобы избежать повреждения контакта и его удерживающей пружины, которые могут быть неотъемлемой частью контакта или частью контактной полости.
А.12.3 Монтаж и сгибание жгутов проводов или кабелей с обжимными контактами
Жгуты проводов/кабели с обжатыми контактами для многополюсных разъемов не должны нагружать вставленные контакты собственным весом из-за существующей опасности перекоса контактов в зоне сопряжения разъемов. Это может быть причиной повреждения контактов при сопряжении обеих половин разъема.
Таким образом, разъемы должны иметь кабельный зажим или жгуты проводов/кабели и должны быть установлены так, как показано на рисунке А.38.
7 — корпус; 2 — кабельный зажим; 3 — соединитель; 4 — кабель; 5 — монтажный зажим; 6 — жгут проводов Рисунок А.38 — Монтаж жгута проводов/кабелей с обжатыми контактами
Если жгуты проводов/кабели с обжатыми контактами сгибаются непосредственно на концевой стороне соединителя, то не должно возникать механических воздействий в направлении, поперечном включенным контактам.
На рисунке А.39 показан правильный изгиб и крепление жгутов проводов с обжимными контактами в таких условиях.
7 — соединитель; 2 — изолированный провод; 3 — хомут Рисунок А.39 — Изгиб жгута проводов в соединителе
96
ГОСТ Р 72182.2—2025
Насколько это возможно, чтобы избежать ненужной механической нагрузки на контакты, провода или жгуты проводов не следует сгибать сразу после задней стенки соединительной вставки, как в случае с разъемом, показанном на рисунке А.39 слева.
А.12.4 Соединение и разъединение многополюсных разъемов с обжатыми контактами
Чтобы избежать нагрузки на вставленные контакты, соединители следует соединять и разъединять в осевом направлении, не сдвигая и не вытягивая жгуты проводов/кабели. См. рисунок А.40.
а) Правильное соединение и разъединение
б) Неправильное соединение и разъединение
Рисунок А.40 — Соединение и разъединение многополюсных разъемов
А.13 Заключительные замечания
Следует обратить внимание на документацию изготовителя (описание, изделие, область применения технической документации, инструкции и т. д.), которые должны содержать информацию о номинальном токе, максимальных температурах и инструкции по использованию обжимных устройств. Как правило, эту информацию можно получить по запросу у контактного лица или изготовителя разъемов.
97
ГОСТ Р 72182.2—2025
Приложение ДА (справочное)
Сведения о соответствии ссылочных национальных и межгосударственных стандартов международным стандартам, использованным в качестве ссылочных в примененном международном стандарте
Таблица ДА.1
Обозначение ссылочного национального, межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
ГОСТ 22483—2021 (IEC 60228:2004) | MOD | IEC 60228:2004 «Проводники изолированных кабелей» |
ГОСТ 28198—89 (МЭК 68-1—88) | MOD | IEC 60068-1:1988 «Испытание на воздействие внешних факторов. Часть 1. Общие положения и руководство» |
ГОСТ 28381—89 (МЭК 512-1—84, МЭК 512-2—85, МЭК 512-3—76, МЭК 512-4—76, МЭК 512-5—77, МЭК 512-6—84, МЭК 512-7—78, МЭК 512-8—84, МЭК 512-9—77) | MOD | IEC 60512-1:1984 «Электромеханические компоненты для электронной аппаратуры, основные методики испытания и методы измерения. Часть 1. Общие положения» |
IEC 60512-2:1985 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 2. Общий осмотр, испытания на непрерывность электрической цепи и контактное сопротивление, испытания на сопротивление изоляции и электрическую прочность» | ||
IEC 60512-3:1976 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 3. Испытания на допустимую токовую нагрузку» | ||
IEC 60512-4:1976 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 4. Испытание на воздействие динамических нагрузок» | ||
IEC 60512-5:1977 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 5. Испытания на удар (незакрепленные компоненты), на воздействие статической нагрузки (закрепленные компоненты), испытания на износостойкость и на воздействие перегрузок» | ||
IEC 60512-6:1984 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 6. Климатические испытания и проверка места спая» | ||
IEC 60512-7:1978 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 7. Испытания на механическую работоспособность и на герметичность» | ||
IEC 60512-8:1984 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 8. Механические испытания соединителей, контактов и выводов» | ||
IEC 60512-9:1977 «Компоненты электромеханические для электронной аппаратуры. Основные методы испытаний и измерений. Часть 9. Различные испытания» |
98
Окончание таблицы ДА. 1
ГОСТ Р 72182.2—2025
Обозначение ссылочного национального, межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
ГОСТ 30630.1.1—99 ГОСТ 30630.1.2—99 | NEQ | IEC 60068-2-6:1982 «Основные методы испытаний на воздействие внешних факторов. Часть 2-6. Испытание FC и руководство. Вибрация (синусоидальная)» |
IEC 60068-2-64:1993 «Испытания на воздействие внешних факторов. Часть 2-64. Испытания. Испытание Fh. Широкополосная случайная вибрация (цифровое управление) и руководство» | ||
ГОСТ Р МЭК 60068-2-30—2009 | IDT | IEC 60068-2-30:2005 «Испытания на воздействие внешних факторов. Часть 2-30. Испытания. Испытание Db: Влажное тепло, циклическое (12 ч + 12-часовой цикл)» |
Примечание — В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT — идентичные стандарты; - MOD — модифицированные стандарты; - NEQ — неэквивалентные стандарты. | ||
99
ГОСТ Р 72182.2—2025
Библиография | |
[1] IEC 60189-1:2018 | Low-frequency cables and wires with PVC insulation and PVC sheath — Part 1: General test and measuring methods (Кабели и провода низкочастотные с изоляцией и оболочкой из поливинилхлорида. Часть 1. Общие методы испытаний и изменений) |
[2] IEC/TR 60344:2007 | Calculation of d.c. resistance of plain and coated copper conductors of low-frequency cables and wires —Application guide (Расчет электрического сопротивления постоянного тока медных проводников с покрытием и без него для низкочастотных кабелей и проводов. Руководство по применению) |
[3] IEC 60189-3:2007 | Low-frequency cables and wires with PVC insulation and PVC sheath — Part 3: Equipment wires with solid or stranded conductor wires, PVC insulated, in singles, pairs and triples (Кабели и провода низкочастотные с изоляцией и оболочкой из поливинилхлорида. Часть 3. Монтажные провода со сплошными или скрученными токопроводящими жилами, поливинилхлоридной изоляцией, одножильные, в парах и тройках) |
[4] EN 13602:2013 | Copper and copper alloys — Drawn, round copper wire for the manufacture of electrical conductors (Медь и сплавы меди. Круглая медная проволока для изготовления электрических жил) |
[5] DIN 46234:1980 | Terminal ends for solderless connections; ring type, without insulating sleeve, for copper conductors (Наконечники кольцеобразные без изоляционной гильзы для непаяного соединения медных проводов) |
[6] DIN 46235:1983 | Cable lugs; for compression connections, cover plate type, for copper conductors (Наконечники кабельные в форме пластины для соединения медных проводников опрессовкой) |
[7] IEC 60352-9:2024 | Solderless connections — Part 9: Ultrasonically welded connections — General requirements, test methods and practical guidance (Соединения непаяные. Часть 9. Соединения, сваренные под ультразвуком. Общие требования, методы испытаний и практическое руководство) |
[8] IEC 60028:1925 | International standard of resistance for copper (Медь. Международный стандарт на сопротивление) |
[9] ECSS-Q-ST-70-26C Rev. 1 (15 марта 2017) | Space product assurance — Crimping of high-reliability electrical connections (Гарантия качества космической продукции. Обжим высоконадежных электрических соединений) |
100
ГОСТ Р 72182.2—2025
УДК 621.315.682:006.354 ОКС 29.120.20
Ключевые слова: обжимные соединения, соединения без пайки, наконечники, хвостовики открытого типа, хвостовики закрытого типа, обжим, обжимное устройство
101
Редактор М.В. Митрофанова
Технический редактор В.Н. Прусакова
Корректор О. В. Лазарева
Компьютерная верстка И.Ю. Литовкиной
Сдано в набор 29.10.2025. Подписано в печать 12.11.2025. Формат 60><84%. Гарнитура Ариал.
Усл. печ. л. 12,10. Уч.-изд. л. 10,95.
Подготовлено на основе электронной версии, предоставленной разработчиком стандарта
Создано в единичном исполнении в ФГБУ «Институт стандартизации» , 117418 Москва, Нахимовский пр-т, д. 31, к. 2.