ГОСТ Р ИСО 666-2025
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СТАНКИ
Крепление шлифовальных кругов посредством втулочных фланцев
Machine tools. Mounting of grinding wheels by means of hub flanges
Дата введения 2026-03-01
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением "Российский институт стандартизации" (ФГБУ "Институт стандартизации") на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 070 "Станки"
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 27 ноября 2025 г. № 1551-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 666:2012* "Станки. Крепление шлифовальных кругов посредством втулочных фланцев" (ISO 666:2012 "Machine tools - Mounting of grinding wheels by means of hub flanges", IDT).
Международный стандарт разработан подкомитетом ПК 5 "Шлифовальные круги и абразивы" Технического комитета по стандартизации ИСО/ТК 29 "Инструмент".
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные и межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
5 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ "О стандартизации в Российской Федерации". Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
1 Область применения
Настоящий стандарт устанавливает основные требования, в частности размеры для втулочных фланцев для плоских шлифовальных кругов в соответствии с ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6-ИСО 603-8 с отношением посадочного диаметра отверстия к наружному диаметру H/D>0,2. Настоящий стандарт также применим к суперабразивам на керамической или металлической связке, имеющим те же диаметры, что и шлифовальные круги в соответствии с вышеупомянутыми частями ИСО 603, независимо от материала связки. Стандарт распространяется на шлифовальные круги с окружной скоростью до 50 м/с и мощностью привода шпинделя круга до 30 кВт.
Настоящий стандарт не применяется к устройствам для установки отрезных абразивных кругов.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных - последнее издание (включая все изменения)]:
ISO 603-1, Bonded abrasive products - Dimensions - Part 1: Grinding wheels for external cylindrical grinding between centres (Абразивы со связующим. Размеры. Часть 1. Шлифовальные круги для круглого шлифования между центрами)
ISO 603-2, Bonded abrasive products - Dimensions - Part 2: Grinding wheels for centreless external cylindrical grinding (Абразивы со связующим. Размеры. Часть 2. Шлифовальные круги для бесцентрового круглого шлифования)
ISO 603-4, Bonded abrasive products - Dimensions - Part 4: Grinding wheels for surface grinding/ peripheral grinding (Абразивы со связующим. Размеры. Часть 4. Шлифовальные круги для плоского шлифования/шлифования периферией круга)
ISO 603-6, Bonded abrasive products - Dimensions - Part 6: Grinding wheels for tool and tool room grinding (Абразивы со связующим. Размеры. Часть 6. Шлифовальные круги для заточки инструмента и шлифования инструментов и приспособлений)
ISO 603-7, Bonded abrasive products - Dimensions - Part 7: Grinding wheels for manually guided grinding (Абразивы со связующим. Размеры. Часть 7. Шлифовальные круги для шлифования вручную)
ISO 603-8, Bonded abrasive products - Dimensions - Part 8: Grinding wheels for deburring and fettling/snagging (Абразивы со связующим. Размеры. Часть 8. Шлифовальные круги для снятия заусенцев и зачистки/обдирки)
ISO 702-1, Machine tools - Connecting dimensions of spindle noses and work holding chucks - Part 1: Conical connection (Станки. Присоединительные размеры концов шпинделя и зажимных патронов. Часть 1. Коническое соединение)
ISO 1119, Geometrical product specifications (GPS) - Series of conical tapers and taper angles [Геометрические характеристики изделий (GPS). Ряды конусов и улов конусов]
ISO 2768-1, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications (Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры)
ISO 4762, Hexagon socket head cap screws (Винты с цилиндрической головкой и шестигранным углублением под ключ)
ISO 6103, Bonded abrasive products - Permissible unbalances of grinding wheels as delivered - Static testing (Абразивы со связкой. Допустимый дисбаланс шлифовальных кругов после поставки. Статические испытания)
ISO 12164-1, Hollow taper interface with flange contact surface - Part 1: Shanks - Dimensions (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 1. Хвостовики. Размеры)
ISO 12164-2, Hollow taper interface with flange contact surface - Part 2: Receivers - Dimensions (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 2. Ресиверы. Размеры)
ISO 13942, Bonded abrasive products - Limit deviations and run-out tolerances (Абразивы со связкой. Предельные отклонения и допуски на биение)
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 втулочный фланец (hub flange): Система из неподвижного и подвижного фланцев для фрикционного крепления шлифовальных кругов на шпинделе круга, где система крепления для фрикционного или непосредственного соединения со шпинделем круга встроена в неподвижный фланец, а зажимное усилие прикладывается с помощью нескольких винтов, расположенных по окружности.
3.2 неподвижный фланец (fixed flange): Часть втулочного фланца, посредством которой устанавливается фрикционное или непосредственное соединение со шпинделем шлифовального круга.
Примечание - Для шлифовальных станков с числовым программным управлением опорной поверхностью для определения положения шлифовального круга на шпинделе служит его контактная поверхность со шлифовальным кругом (кольцевая поверхность).
3.3 подвижный фланец (контрфланец) (loose flange, counterflange): Фланец, который представляет собой часть конструкции, противоположную неподвижному фланцу, и который следует снять для монтажа/демонтажа шлифовального круга (на шпиндель/со шпинделя круга или втулочного фланца).
3.4 посадочное гнездо фланца (flange socket): Часть неподвижного фланца, посредством которой устанавливается фрикционное или непосредственное соединение со шпинделем шлифовального круга (область контакта со шпинделем шлифовального круга).
3.5 посадочное гнездо шпинделя (spindle socket): Часть шпинделя шлифовального круга, посредством которой устанавливается фрикционное или непосредственное соединение со втулочным фланцем (область контакта со втулочным фланцем).
4 Общие технические требования
4.1 Общие положения
Втулочные фланцы в соответствии с настоящим стандартом разработаны с соблюдением указанных значений наружного диаметра, толщины и посадочного отверстия шлифовальных кругов согласно таблице 1 для передачи следующих значений мощности привода шпинделя шлифовального круга:
- 3 кВт для диаметров шлифовальных кругов D=200 мм до D=356 мм;
- 7 кВт для диаметров шлифовальных кругов D=400 мм до D=508 мм;
- 15 кВт для диаметров шлифовальных кругов D=600 мм до D=762 мм;
- 30 кВт для диаметров шлифовальных кругов D=800 мм до D=1250 мм.
4.2 Размеры
Размеры втулочных фланцев см. на рисунке 1 и в таблице 1.
Размеры посадочных гнезд фланцев см. на рисунках 2-6 и в таблице 2.
Неуказанные детали следует выбирать в соответствии с их предполагаемым применением. К ним относятся положение и геометрия паза для балансировочных грузов, а также средний диаметр резьбы для винтов системы крепления. Последний следует выбирать как можно большего размера.
Общие допуски ИСО 2768-m
Шероховатость поверхности в микрометрах
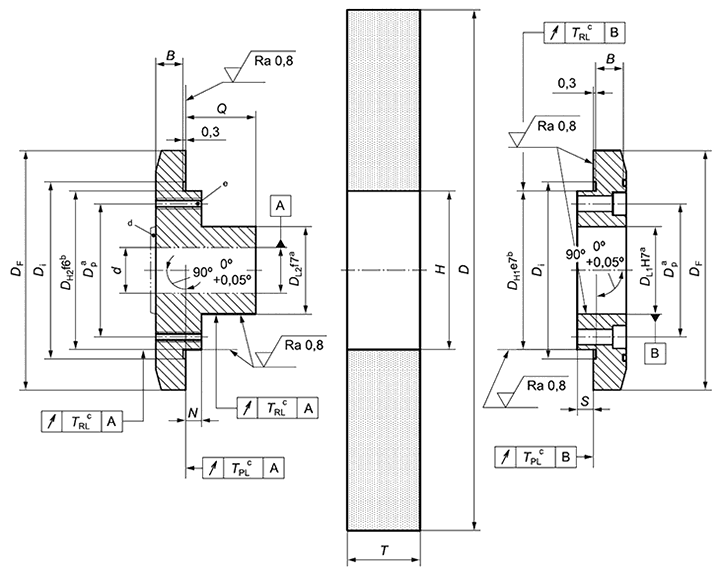 |


Рисунок 1 - Втулочный фланец
Таблица 1 - Размеры шлифовальных кругов и втулочных фланцев
Шлифовальный круг | Втулочный фланец | Число и размер винтов | |||||||||
D | T | H |  |  | B | N | S | Q | Z | Винт с шестигранным отверстием под торцевой ключ | |
мин. | макс. | мин. | мин. | мин. | в соответствии с ИСО 4762 | ||||||
200 | 13 | 20 | 50,8 | 85 | 60 | 6 | 5 | T +6 мм мин. | 4 | M5 | |
250 | 20 | 40 | |||||||||
200 | 25 | 125 | 76,2 | 115 | 85 | 8 | 5 | 6 | M5 | ||
250 | 20 | 40 | |||||||||
300 | 20 | 80 | |||||||||
350/356 | 32 | 80 | 125 | ||||||||
250 | 20 | 250 | 127 | 165 | 137 | 10 | 6 | 6 | M6 | ||
300 | 20 | 250 | |||||||||
350/356 | 25 | 600 | 175 | 12 | |||||||
400/406 | 32 | 100 | 6 | M8 | |||||||
450/457 | 32 | 80 | 185 | 140 | 13 | ||||||
500/508 | 50 | 80 | 191 | ||||||||
600/610 | 50 | 80 | 210 | 145 | 14 | 8 | |||||
250 | 25 | 250 | 152,4 | 180 | 162 | 10 | 6 | 6 | M8 | ||
300 | 40 | 250 | |||||||||
350/356 | 100 | 600 | 190 | 162 | 12 | ||||||
400/406 | 40 | 50 | 196 | 165 | 12 | ||||||
450/457 | 40 | 63 | 204 | 13 | |||||||
500/508 | 40 | 80 | 212 | 170 | |||||||
350/356 | | | 160 | 202 | 170 | 12 | 6 | ||||
400/406 | 6 | M8 | |||||||||
450/457 | 220 | 170 | 13 | ||||||||
500/508 | |||||||||||
400/406 | 25 | 250 | 203,2 | 240 | 12 | 8 | |||||
450/457 | 32 | 80 | 260 | 215 | 13 | 8 | M8 | ||||
500/508 | 40 | 63 | |||||||||
600/610 | 20 | 100 | 272 | 14 | 8 | M10 | |||||
750/762 | 63 | 100 | 300 | 230 | 16 | ||||||
500/508 | 25 | 600 | 304,8 | 365 | 315 | 15 | 10 | 8 | M12 | ||
600/610 | 20 | 600 | |||||||||
750/762 | 20 | 600 | 382 | 320 | 16 | ||||||
800/813 | 20 | 150 | 410 | 330 | 18 | 10 | M12 | ||||
900/914 | 20 | 152 | |||||||||
1060/1067 | 20 | 150 | 435 | 330 | 22 | ||||||
900/914 | 20 | 150 | 406,4 | 492 | 420 | 25 | 15 | 10 | M16 | ||
1060/1067 | 20 | 150 | 520 | ||||||||
1060/1067 | 63 | 150 | 508 | 602 | 530 | 25 | 15 | 10 | M16 | ||
1250 | 63 | 150 | 635 | ||||||||
Размеры - в соответствии с ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6-ИСО 603-8; предельные отклонения и допуски биения - в соответствии с ИСО 13942. Шлифовальные круги с H =160 мм в основном используются для шлифования боковых поверхностей зубьев шестерен и резьб; они не стандартизованы в ИСО 603-1, ИСО 603-2, ИСО 603-4, ИСО 603-6-ИСО 603-8. Размер T является фактическим размером толщины шлифовального круга. Метод расчета необходимого усилия зажима и момента затяжки винтов приведен в приложении А. | |||||||||||
4.3 Посадочное гнездо фланца
В настоящем стандарте не может быть подробно описано взаимодействие неподвижного фланца и шпинделя шлифовального круга. Далее на рисунках 2-6 представлены различные посадочные гнезда фланцев, а в таблице 2 приведены предпочтительные числовые ряды для значений номинальных размеров.
Такое представление посадочных гнезд фланцев позволяет однозначно определить взаимодействие в соединении фланец/шпиндель шлифовального круга и ограничить разнообразие посадочных гнезд фланцев.
Применение представленных посадочных гнезд фланцев является предпочтительным.
a) Тип A: фланцевое гнездо для шпинделя с коническим хвостовиком 1:10 в соответствии с ИСО 1119.
 |
Рисунок 2 - Конус 1:10
b) Тип BF: фланцевое гнездо для шпинделя с коническим хвостовиком 1:4 в соответствии с ИСО 702-1.
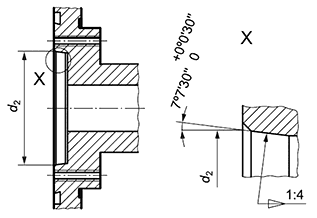 |
Рисунок 3 - Короткий конус 1:4 (внутренний конус)
с) Тип ВМ: фланцевое гнездо для шпинделя с переходной конической втулкой 1:4 в соответствии с ИСО 702-1.
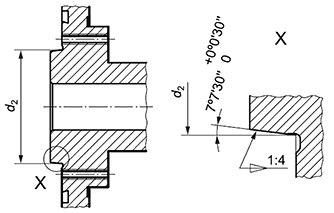 |
Рисунок 4 - Короткий конус 1:4 (наружный конус)
d) Тип CF: фланцевое гнездо для шпинделя с полым коническим хвостовиком 1:10 в соответствии с ИСО 12164-2.
 |
Рисунок 5 - Конус 1:10 (внутренний конус)
e) Тип СМ: фланцевое гнездо для шпинделя с полой переходной конической втулкой 1:9,98 в соответствии с ИСО 12164 -1.
 |
Рисунок 6 - Конус 1:9,98 (наружный конус)
4.4 Материал

4.5 Маркировка
Фланцевые втулки в соответствии с настоящим международным стандартом должны иметь маркировку, содержащую следующие характеристики:
a) подвижный фланец:
1) ссылка на стандарт, т.е. ISO 666;
2) максимальный наружный диаметр D шлифовального круга;
3) посадочный диаметр отверстия H шлифовального круга;
b) неподвижный фланец:
1) ссылка на стандарт, т.е. ISO 666;
2) максимальный наружный диаметр D шлифовального круга;
3) площадь зажима T фланцевой втулки;
4) посадочный диаметр отверстия H шлифовального круга;
5) идентификация изготовителя или поставщика.
Таблица 2 - Присоединительные размеры посадочных гнезд фланцев
Шлифовальный круг | Посадочное гнездо фланца | |||
D | H | Тип А
 | Типы BF и BM
 | Типы CF и СМ
 |
200 | 50,8 | 40 | 53,975 | 48,01 |
250 | ||||
200 | 76,2 | 40 и 63 | 53,975 и 63,513 | 48,01 и 60,012 |
250 | ||||
300 | ||||
350/356 | ||||
250 | 127 | |||
300 | ||||
350/356 | ||||
400/406 | ||||
450/457 | ||||
500/508 | ||||
600/610 | ||||
250 | 152,4 | 80 | 82,563 | 75,013 |
300 | ||||
350/356 | ||||
400/406 | ||||
450/457 | ||||
500/508 | ||||
350/356 | 160 | |||
400/406 | ||||
450/457 | ||||
500/508 | ||||
400/406 | 203,2 | |||
450/457 | ||||
500/508 | ||||
600/610 | ||||
750/762 | ||||
500/508 | 304,8 | 100 | 106,375 | 95,016 |
600/610 | ||||
750/762 | ||||
800/813 | 120 | 139,719 | 120,016 | |
900/914 | ||||
1060/1067 | ||||
900/914 | 406,4 | |||
1060/1067 | ||||
1060/1067 | 508 | |||
1250 | ||||
Окончательные размеры - в соответствии с ИСО 702-1. Окончательные размеры - в соответствии с ИСО 12164-1 и ИСО 12164-2. | ||||
5 Обозначение
Обозначение втулочного фланца, в соответствии с настоящим стандартом, включает:
a) слова "Втулочный фланец";
b) ссылку на стандарт, т.е. ISO 666;
c) тип посадочного гнезда фланца (A, BF, BM, CF или CM);


e) размеры шлифовального круга D, T и H.

6 Объем поставки
В комплект поставки втулочного фланца входят неподвижный фланец, подвижный фланец и соответствующие винты с головкой под торцевой ключ согласно таблице 1. Длина винтов с головкой под торцевой ключ зависит от толщины устанавливаемого шлифовального круга.
Приложение А
(справочное)
Расчет усилия зажима и момента затяжки при креплении абразивных изделий посредством фланцев
А.1 Обозначения


D - наружный диаметр шлифовального круга, мм;


d - наружный диаметр винта, мм;


K - коэффициент для расчета массы дисбаланса;


M - масса шлифовального круга, кг;


m - масса дисбаланса в соответствии с ИСО 6103, г;

R - ширина зажима, мм;


Z - количество зажимных винтов;


А.2 Рабочие силы
Для приблизительного расчета необходимого усилия зажима и момента затяжки следует учитывать следующие четыре силы (см. рисунок А.1):


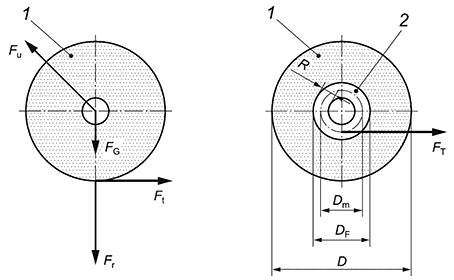 |
1 - шлифовальный круг; 2 - область зажима
Рисунок A.1 - Рабочие силы


где

в соответствии с ИСО 6103.
ВАЖНО: В формулу (A.3) следует вставить значение массы M, выраженное в граммах.

где


Примечание - Обозначения см. в A.1.
А.3 Необходимое усилие зажима


Коэффи- циент затяжки | Разброс значений усилия зажима N | Метод затяжки | Метод регулировки | Примечания | |
От 1,2 до 1,6 | От ±9 до ±23 | Гидравлическая затяжка | Регулировка путем измерения длины или давления | Более низкие значения для длинных винтов (  5). Более высокие значения для коротких винтов (  2).  - длина зажима | |
От 1,4 до 1,6 | От ±17 до ±23 | Затяжка с контролируемым моментом с помощью динамометрического ключа, гаечного ключа с ограничением по крутящему моменту или прецизионного винтоверта с динамическим измерением крутящего момента | Практическое определение номинальных моментов затяжки на исходных резьбовых соединениях, например, путем измерения удлинения винта | Более низкие значения для большого количества регулировочных или контрольных испытаний (например, 20). Небольшой разброс высвобождаемого крутящего момента. Электронное ограничение крутящего момента при монтаже для прецизионных винтовертов | Более низкие значения: - для малых углов поворота, т.е. относительно жестких соединений; - относительно мягких ответных частей; - ответных частей, которые не имеют тенденции к заклиниванию, например фосфатированных. Более высокие значения: - для больших углов поворота, т.е. относительно гибких соединений и мелкой резьбы винтов; - большой твердости контрфланца в связи с шероховатой поверхностью; - неровности поверхности |
От 1,6 до 1,8 | От ±23 до ±28 | Определение номинального момента затяжки путем оценки коэффициента трения (состояние поверхности и условия смазки) | Более низкие значения для измерительных динамометрических ключей: - непрерывное затягивание; - прецизионными винтовертами. Более высокие значения для гаечных ключей с ограничением по крутящему моменту | ||
От 1,7 до 2,5 | От ±26 до ±43 | Затяжка с контролируемым моментом с помощью винтоверта | Регулировка винтоверта на повторный момент затяжки, рассчитанный на основе номинального момента затяжки (для расчетного коэффициента трения) и дополнения | Более низкие значения: - для большого количества контрольных испытаний (момент повторной затяжки); - винтовертов с предохранительной муфтой | |
От 2,5 до 4,0 | От ±43 до ±60 | Затяжка с импульсным управлением с помощью ударного винтоверта | Регулировка винтоверта на повторный момент затяжки, как указано выше, | Более низкие значения для случаев: - большого количества регулировочных испытаний (крутящий момент повторной затяжки); - на горизонтальной части характеристической кривой работы винтоверта; - при передаче импульса без люфта | |
А.4 Момент затяжки винтов


Необходимо отметить, что во время шлифования могут возникать такие явления, как, например, вибрация; простая формула (A.9), приведенная выше, не учитывает эти явления в достаточной степени. Они могут привести к ослаблению винтового соединения. Опасность ослабления возможно существенно свести к минимуму, максимально исчерпав предел текучести используемых винтов, но не более чем на 90%. На основании гипотезы об энергии, возникающей в результате изменения формы, должно выполняться следующее условие прочности:

где


А.5 Давление на поверхность


между втулочным фланцем и шлифовальным кругом. Определенное таким образом давление не должно приводить к повреждению шлифовального круга.
Приложение ДА
(справочное)
Сведения о соответствии ссылочных международных стандартов национальным и межгосударственным стандартам
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального, межгосударственного стандарта |
ISO 603-1 ISO 603-2 ISO 603-4 ISO 603-6 | MOD | ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999, ИСО 603-2:1999, ИСО 603-3:1999, ИСО 603-4:1999, ИСО 603-5:1999, ИСО 603-6:1999, ИСО 13942:2000) "Круги шлифовальные и заточные. Технические условия" |
ISO 603-7 | - | * |
ISO 603-8 | - | * |
ISO 702-1 | MOD | ГОСТ 12595.1-2024 (ISO 702-1:2009) "Станки металлорежущие. Концы шпинделей фланцевые типа А и фланцы зажимных устройств. Основные и присоединительные размеры" |
ISO 1119 | - | * |
ISO 2768-1 | IDT | ГОСТ 30893.1-2002 (ИСО 2768-1-89) "Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками" |
ISO 4762 | IDT | ГОСТ Р ИСО 4762-2012 "Винты с цилиндрической головкой и шестигранным углублением под ключ" |
ISO 6103 | - | * |
ISO 12164-1 | IDT | ГОСТ Р ИСО 12164-1-2025 "Хвостовики инструментов полые конические (HSK). Типы А, AB, С, СВ и ЕВ. Основные размеры" |
ISO 12164-2 | IDT | ГОСТ Р ИСО 12164-2-2025 "Крепление инструментов типов А, С и Е для полых конических хвостовиков (HSK) типов А, АВ, С, СВ и ЕВ. Присоединительные размеры" |
ISO 13942 | MOD | ГОСТ Р 52781-2007 (ИСО 525:1999, ИСО 603-1:1999, ИСО 603-2:1999, ИСО 603-3:1999, ИСО 603-4:1999, ИСО 603-5:1999, ИСО 603-6:1999, ИСО 13942:2000) "Круги шлифовальные и заточные. Технические условия" |
* Соответствующий национальный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание - В настоящей таблице использованы следующие условные обозначения степени соответствия стандартов: - IDT - идентичные стандарты; - MOD - модифицированные стандарты. | ||
УДК 621.9:006.354 | ОКС 25.100.70 | ||
Ключевые слова: станки, шлифовальный круг, втулочный фланец | |||