ФЕДЕРАЛЬНОЕ АГЕНТСТВО
ПО ТЕХНИЧЕСКОМУ РЕГУЛИРОВАНИЮ И МЕТРОЛОГИИ
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГОСТ Р
72054—
2025
ФРЕЗЫ КОНЦЕВЫЕ ОБДИРОЧНЫЕ С КОНИЧЕСКИМ ХВОСТОВИКОМ
Технические условия
Издание официальное
Москва Российский институт стандартизации 2025
ГОСТ Р 72054—2025
Предисловие
1 РАЗРАБОТАН Акционерным обществом «ВНИИИНСТРУМЕНТ» (АО «ВНИИИНСТРУМЕНТ») и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 9 сентября 2025 г. № 1008-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
©Оформление. ФГБУ «Институт стандартизации», 2025
Настоящий стандарт не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения Федерального агентства по техническому регулированию и метрологии
II
ГОСТ Р 72054—2025
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ФРЕЗЫ КОНЦЕВЫЕ ОБДИРОЧНЫЕ С КОНИЧЕСКИМ ХВОСТОВИКОМ
Технические условия
Heavy duty taper shank end mills. Technical conditions
Дата введения — 2026—07—01
1 Область применения
Настоящий стандарт распространяется на концевые обдирочные фрезы с коническим хвостовиком (далее — фрезы), предназначенные для обработки грубых поверхностей заготовок, получаемых литьем, свободной ковкой, и поверхностей с большой шириной фрезерования, а также для фрезерования с увеличенными подачами.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2848 Конусы инструментов. Допуски. Методы и средства контроля
ГОСТ 4543 Металлопродукция из конструкционной легированной стали. Технические условия
ГОСТ 9013 (ИСО 6508—86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9378 (ИСО 2632-1—85, ИСО 2632-2—85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9953 Конусы инструментов укороченные. Основные размеры
ГОСТ 14034 Отверстия центровые. Размеры
ГОСТ 18088 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 23726 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25557 (ISO 296:1991) Конусы инструментальные. Основные размеры
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом
Издание официальное
1
ГОСТ Р 72054—2025
утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
3 Технические требования
3.1 Основные размеры
3.1.1 Основные размеры фрез должны соответствовать указанным на рисунке 1 и приведенным в таблице 1.
б+0,5
Смещение стружкоразделительных канавок
Конус
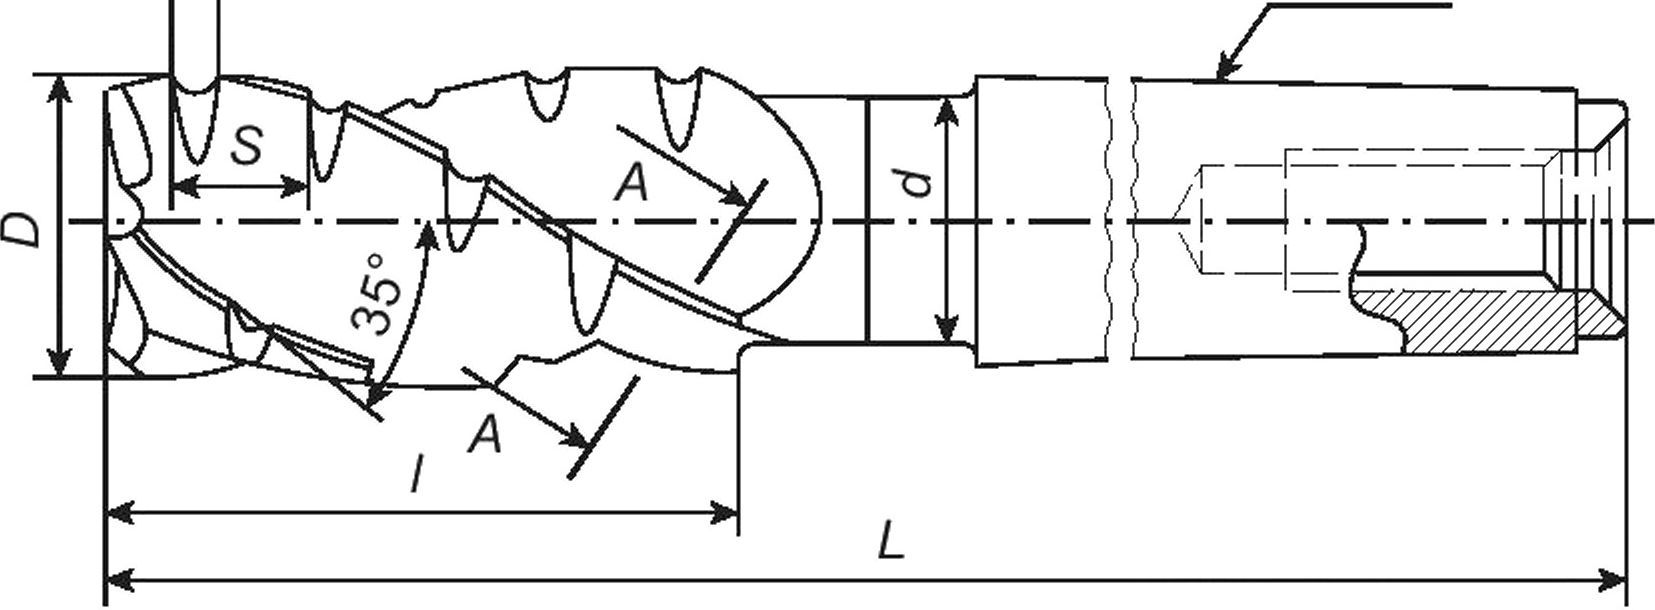
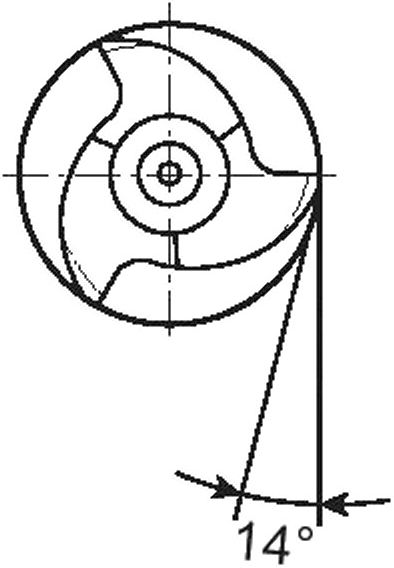
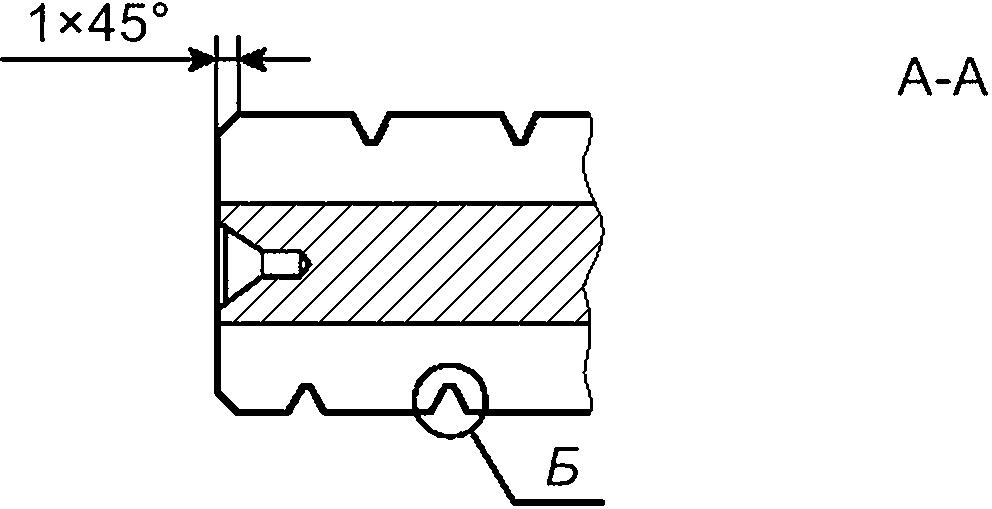
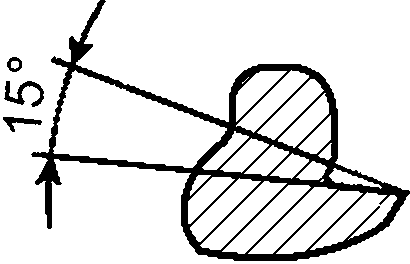
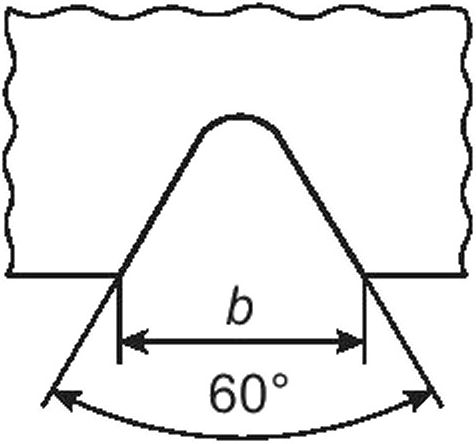
Рисунок 1
Таблица 1
Размеры в миллиметрах
D | L | / | сУ | Конус | Число зубьев Z | b | Шаг стружкоразделительных канавок S | |
25 | 150 | 50 | 23,5 | 0) со CL О Z | 3 | 3 | 3 | 10,5 |
120 | В24 | |||||||
180 | 80 | 3 | ||||||
150 | В24 | |||||||
32 | 180 | 55 | 31,0 | 4 | 4 | 14,0 | ||
130 | В32 | |||||||
210 | 85 | 4 | ||||||
160 | В32 | |||||||
255 | 130 | 4 | ||||||
205 | В32 | |||||||
2
Окончание таблицы 1
ГОСТ Р 72054—2025
Размеры в миллиметрах
D | L | / | d | Конус | Число зубьев Z | b | Шаг стружкоразделительных канавок S | |
40 | 190 | 65 | 31,0 | ф со о. О 2 | 4 | 4 | 4 | 18,0 |
140 | В32 | |||||||
225 | 100 | 4 | ||||||
175 | В32 | |||||||
285 | 160 | 4 | ||||||
235 | В32 | |||||||
50 | 225 | 70 | 44,0 | 5 | ||||
160 | В45 | |||||||
275 | 120 | 5 | ||||||
210 | В45 | |||||||
335 | 180 | 5 | ||||||
270 | В45 | |||||||
63 | 235 | 80 | 5 | 5 | 5 | 27,5 | ||
280 | 125 | |||||||
355 | 200 | |||||||
290 | 80 | 60,0 | 6* | |||||
335 | 125 | |||||||
410 | 200 | |||||||
80 | 300 | 90 | 6 | 7 | 38,5 | |||
350 | 140 | |||||||
430 | 220 | |||||||
315 | 90 | В-1 1 ? | 80* | |||||
365 | 140 | |||||||
445 | 220 | |||||||
* Фрезы с указанными конусами следует изготовлять по согласованию с потребителем.
Пример условного обозначения фрезы диаметром О = 40 мм, с общей длиной L = 190 мм:
Фреза 40— 190 ГОСТ Р 72054—2025
3.1.2 Фрезы следует изготовлять без торцевого зуба, с торцевым зубом — по заказу.
3.1.3 Фрезы следует изготовлять праворежущие, леворежущие — по заказу.
Для леворежущих фрез в условном обозначении добавляют букву «Л».
3.1.4 Фрезы следует изготовлять с неравномерным окружным шагом зубьев. Неравномерная разбивка шага зубьев приведена в приложении А.
Допускается изготовление фрез с равномерным окружным шагом зубьев.
3.1.5 Стружкоразделительные канавки на соседних зубьях должны быть смещены в направлении, попутном направлению стружечных канавок.
3
ГОСТ Р 72054—2025
3.1.6 Стружкоразделительные канавки начинаются на расстоянии половины шага стружкоразделительных канавок от торца фрезы.
3.1.7 Размеры конусов Морзе — по ГОСТ 25557, укороченных конусов Морзе — по ГОСТ 9953.
3.1.8 Центровые отверстия — по ГОСТ 14034.
3.2 Характеристики
3.2.1 Фрезы следует изготовлять из быстрорежущей стали марок по ГОСТ 19265.
Допускается изготовлять фрезы из быстрорежущей стали марок по технической документации, утвержденной в установленном порядке, обеспечивающих стойкость фрезы в соответствии с требованиями настоящего стандарта.
3.2.2 Фрезы следует изготовлять сварными. В месте сварки раковины, непровар, кольцевые трещины не допускаются.
3.2.3 Хвостовики фрез следует изготовлять из стали марок 45 или 50 по ГОСТ 1050 или стали марки 40Х по ГОСТ 4543.
3.2.4 Твердость фрез должна быть:
- 62—65 HRC — рабочей части;
- 32—52 HRC — торцовой части конического хвостовика.
Твердость рабочей части фрезы из быстрорежущей стали с содержанием ванадия 3 % и более и кобальта 5 % и более должна быть выше на 1—2 единицы HRC.
3.2.5 Завалы у режущих кромок зубьев фрезы не допускаются.
3.2.6 Параметры шероховатости поверхностей фрез, мкм, по ГОСТ Р 71448 не должны превышать:
- Rz 3,2 — передних и задних поверхностей зубьев;
- Ra 0,8 — конической поверхности хвостовика;
- Rz 10 — поверхностей спинок зубьев винтовых стружечных канавок;
- Rz20 — остальных поверхностей.
Шероховатость передних поверхностей должна выдерживаться на высоте не менее 3 мм от режущей кромки.
3.2.7 На задней поверхности зубьев фрезы, вдоль режущих кромок, допускается цилиндрическая ленточка шириной не более 0,05 мм.
3.2.8 Класс допуска размеров фрез должен быть не более:
- Л 13 — наружного диаметра рабочей части фрезы;
- Js 16 — общей длины;
- 3 Js 17 — длины рабочей части;
- степени точности АТ8 по ГОСТ 2848 — конусов Морзе.
3.2.9 Допуск радиального биения режущих кромок зубьев относительно оси фрезы, мм, не должен превышать:
- 0,04 — двух смежных зубьев;
- 0,07 — двух противоположных зубьев.
3.2.10 Допуск торцового биения режущих кромок зубьев относительно оси поверхности хвостовика должен быть не более 0,05 мм.
3.2.11 Конусность рабочей части фрезы должна быть не более 0,04 мм на 100 мм длины.
3.2.12 Средний Т и установленный Ту периоды стойкости фрез при условиях испытаний, приведенных в разделе 5, должны быть не менее указанных в таблице 2.
Таблица 2
Диаметр фрезы, мм | Периоды стойкости, мин | |
Т | ||
25 | 25 | 10 |
32 | 30 | 12 |
40 | 40 | 16 |
50 | 50 | 20 |
4
Окончание таблицы 2
ГОСТ Р 72054—2025
Диаметр фрезы, мм | Периоды стойкости, мин | |
Т | ||
63 | 60 | 24 |
80 | 65 | 26 |
3.2.13 Критерием затупления фрезы является износ по задней поверхности, который должен быть не более 0,35 мм.
3.3 Маркировка
3.3.1 На шейке или выточке на хвостовике фрезы должны быть нанесены:
- товарный знак предприятия-изготовителя;
- диаметр рабочей части фрезы;
- общая длина фрезы;
- марка стали рабочей части.
3.3.2 Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.4 Упаковка
Упаковка — по ГОСТ 18088.
4 Правила приемки
4.1 Приемка фрез — по ГОСТ 23726.
4.2 Испытания фрез на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год. Испытания проводят не менее чем на трех фрезах любого типоразмера.
5 Методы контроля и испытаний
5.1 Внешний вид фрез контролируют визуально.
5.2 При контроле размерных параметров фрез применяют средства измерения, погрешность которых не должна превышать:
- значений, указанных в ГОСТ 8.051 — при измерении линейных размеров;
- 35 % допуска на проверяемый параметр — при измерении угловых размеров;
- 25 % допуска на проверяемый параметр — при контроле формы и расположения поверхностей.
5.3 Твердость фрез контролируют по ГОСТ 9013.
5.4 Шероховатость поверхностей фрез проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцами-эталонами фрез, имеющими параметры шероховатости не более указанных в 3.2.6.
Сравнение проводят при помощи лупы ЛП-1 — 4х по ГОСТ 25706.
5.5 Испытания фрез на работоспособность, средний и установленный периоды стойкости проводят на фрезерных станках, соответствующих установленным для них нормам точности и жесткости.
5.6 Испытания фрез следует проводить на заготовках из стали марки 45 по ГОСТ 1050 твердостью 170—190 НВ.
5.7 Испытания фрез следует проводить на режимах, указанных в таблице 3.
5
ГОСТ Р 72054—2025
Таблица 3
Диаметр фрезы, мм | Скорость резания, м/мин | Подача на зуб, мм/зуб | Глубина фрезерования, мм | Ширина фрезерования, мм |
До 32 включ. | 20 | 0,10 | 6,0 | 35 |
Св. 32 до 63 включ. | 25 | 0,12 | 8.0 | 40 |
Св. 63 | 30 | 0.20 | 10,0 | 50 |
5.8 При испытании фрез на работоспособность суммарная длина фрезерования должна быть не менее 500 мм.
5.9 После испытаний на работоспособность на режущих кромках фрез не допускаются сколы, выкрашивания и они должны быть пригодны к дальнейшей работе.
5.10 Приемочные значения среднего Т и установленного Ту периодов стойкости фрез должны быть не менее указанных в таблице 4.
Таблица 4
Диаметр фрезы, мм | Т, мин | Ту, мин |
25 | 28 | 11 |
32 | 34 | 14 |
40 | 45 | 18 |
50 | 56 | 22 |
63 | 67 | 27 |
80 | 73 | 29 |
6 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 18088.
6
ГОСТ Р 72054—2025
Приложение А (рекомендуемое)
Неравномерная разбивка шага зубьев фрез
Неравномерная разбивка шага зубьев фрез приведена на рисунке А.1 и в таблице А.1.
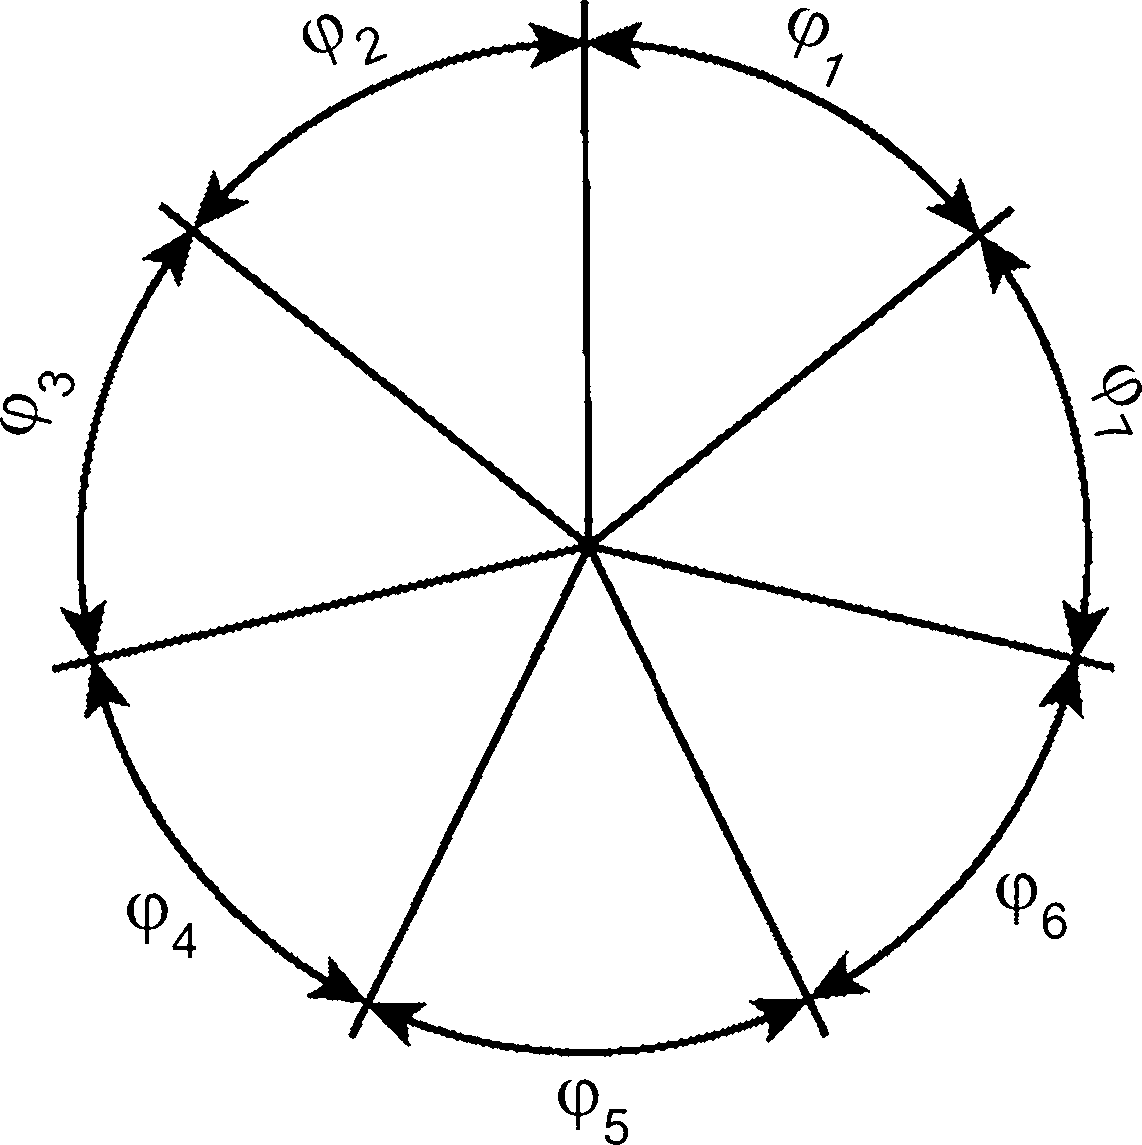
Рисунок А.1
Таблица А.1
Число зубьев | Ф1 | Ф2 | Фз | ф4 | Ф5 | Фб | Ф7 |
3 | 110° | 123° | 127° | — | — | — | — |
4 | 90° | 85° | 90° | 95° | — | — | — |
5 | 68° | 72° | 76° | 68° | 76° | — | — |
7 | 49° | 55° | 49° | 55° | 49° | 55° | 48° |
7
ГОСТ Р 72054—2025
УДК 621.914.22:006.354
ОКС 25.100.20
Ключевые слова: фрезы концевые, обдирочные, конический хвостовик, технические условия
8
Редактор М.В. Митрофанова Технический редактор В.Н. Прусакова Корректор Р.А. Ментова Компьютерная верстка А.Н. Золотаревой
Сдано в набор 11.09.2025. Подписано в печать 19.09.2025. Формат 60x847s. Гарнитура Ариал.
Усл. печ. л. 1,40. Уч.-изд. л. 1,10.
Подготовлено на основе электронной версии, предоставленной разработчиком стандарта
Создано в единичном исполнении в ФГБУ «Институт стандартизации»
, 117418 Москва, Нахимовский пр-т, д. 31, к. 2.