ФЕДЕРАЛЬНОЕ АГЕНТСТВО
ПО ТЕХНИЧЕСКОМУ РЕГУЛИРОВАНИЮ И МЕТРОЛОГИИ
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГОСТР
72053—
2025
ФРЕЗЫ РЕЗЬБОВЫЕ ГРЕБЕНЧАТЫЕ
Технические условия
Издание официальное
Москва Российский институт стандартизации 2025
ГОСТ Р 72053—2025
Предисловие
1 РАЗРАБОТАН Акционерным обществом «ВНИИИНСТРУМЕНТ» (АО «ВНИИИНСТРУМЕНТ») и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации»)
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 2 октября 2025 г. № 1148-ст
4 ВВЕДЕН ВПЕРВЫЕ
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
©Оформление. ФГБУ «Институт стандартизации», 2025
Настоящий стандарт не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения Федерального агентства по техническому регулированию и метрологии
II
ГОСТ Р 72053—2025
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ФРЕЗЫ РЕЗЬБОВЫЕ ГРЕБЕНЧАТЫЕ
Технические условия
Thread milling cutters. Specifications
Дата введения — 2026—07—01
1 Область применения
Настоящий стандарт распространяется на резьбовые гребенчатые фрезы, предназначенные для нарезания наружных 6-й и 8-й степеней точности и внутренних 6-й и 7-й степеней точности метрических резьб с профилем по ГОСТ 24705 в изделиях из конструкционной стали.
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050 Металлопродукция из нелегированных конструкционных качественных и специальных сталей. Общие технические условия
ГОСТ 2848 Конусы инструментов. Допуски. Методы и средства контроля
ГОСТ 9013 (ИСО 6508—86) Металлы. Метод измерения твердости по Роквеллу.
ГОСТ 9378 (ИСО 2632-1—85, ИСО 2632-2—85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 9472 (ИСО 240—75) Крепление инструментов на оправках. Типы и размеры.
ГОСТ 14034 Отверстия центровые. Размеры
ГОСТ 18088 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 23726 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 24705 (ИСО 724:1993) Основные нормы взаимозаменяемости. Резьба метрическая. Основные размеры
ГОСТ 25557 (ISO 296:1991) Конусы инструментальные. Основные размеры
ГОСТ 25706 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ Р 71448 Оптика и фотоника. Шероховатость поверхности. Параметры и типы направлений неровностей поверхности
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если заменен ссылочный стандарт, на который дана недатированная ссылка, то рекомендуется использовать действующую версию этого стандарта с учетом всех внесенных в данную версию изменений. Если заменен ссылочный стандарт, на который дана датированная ссылка, то рекомендуется использовать версию этого стандарта с указанным выше годом утверждения (принятия). Если после утверждения настоящего стандарта в ссылочный стандарт, на который дана датированная ссылка, внесено изменение, затрагивающее положение, на которое дана ссылка, то это положение рекомендуется применять без учета данного изменения. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, рекомендуется применять в части, не затрагивающей эту ссылку.
Издание официальное
1
ГОСТ Р 72053—2025
3 Технические требования
3.1 Основные размеры
3.1.1 Фрезы следует изготовлять двух типов:
- тип 1 — концевые фрезы с коническим хвостовиком;
- тип 2 — насадные фрезы.
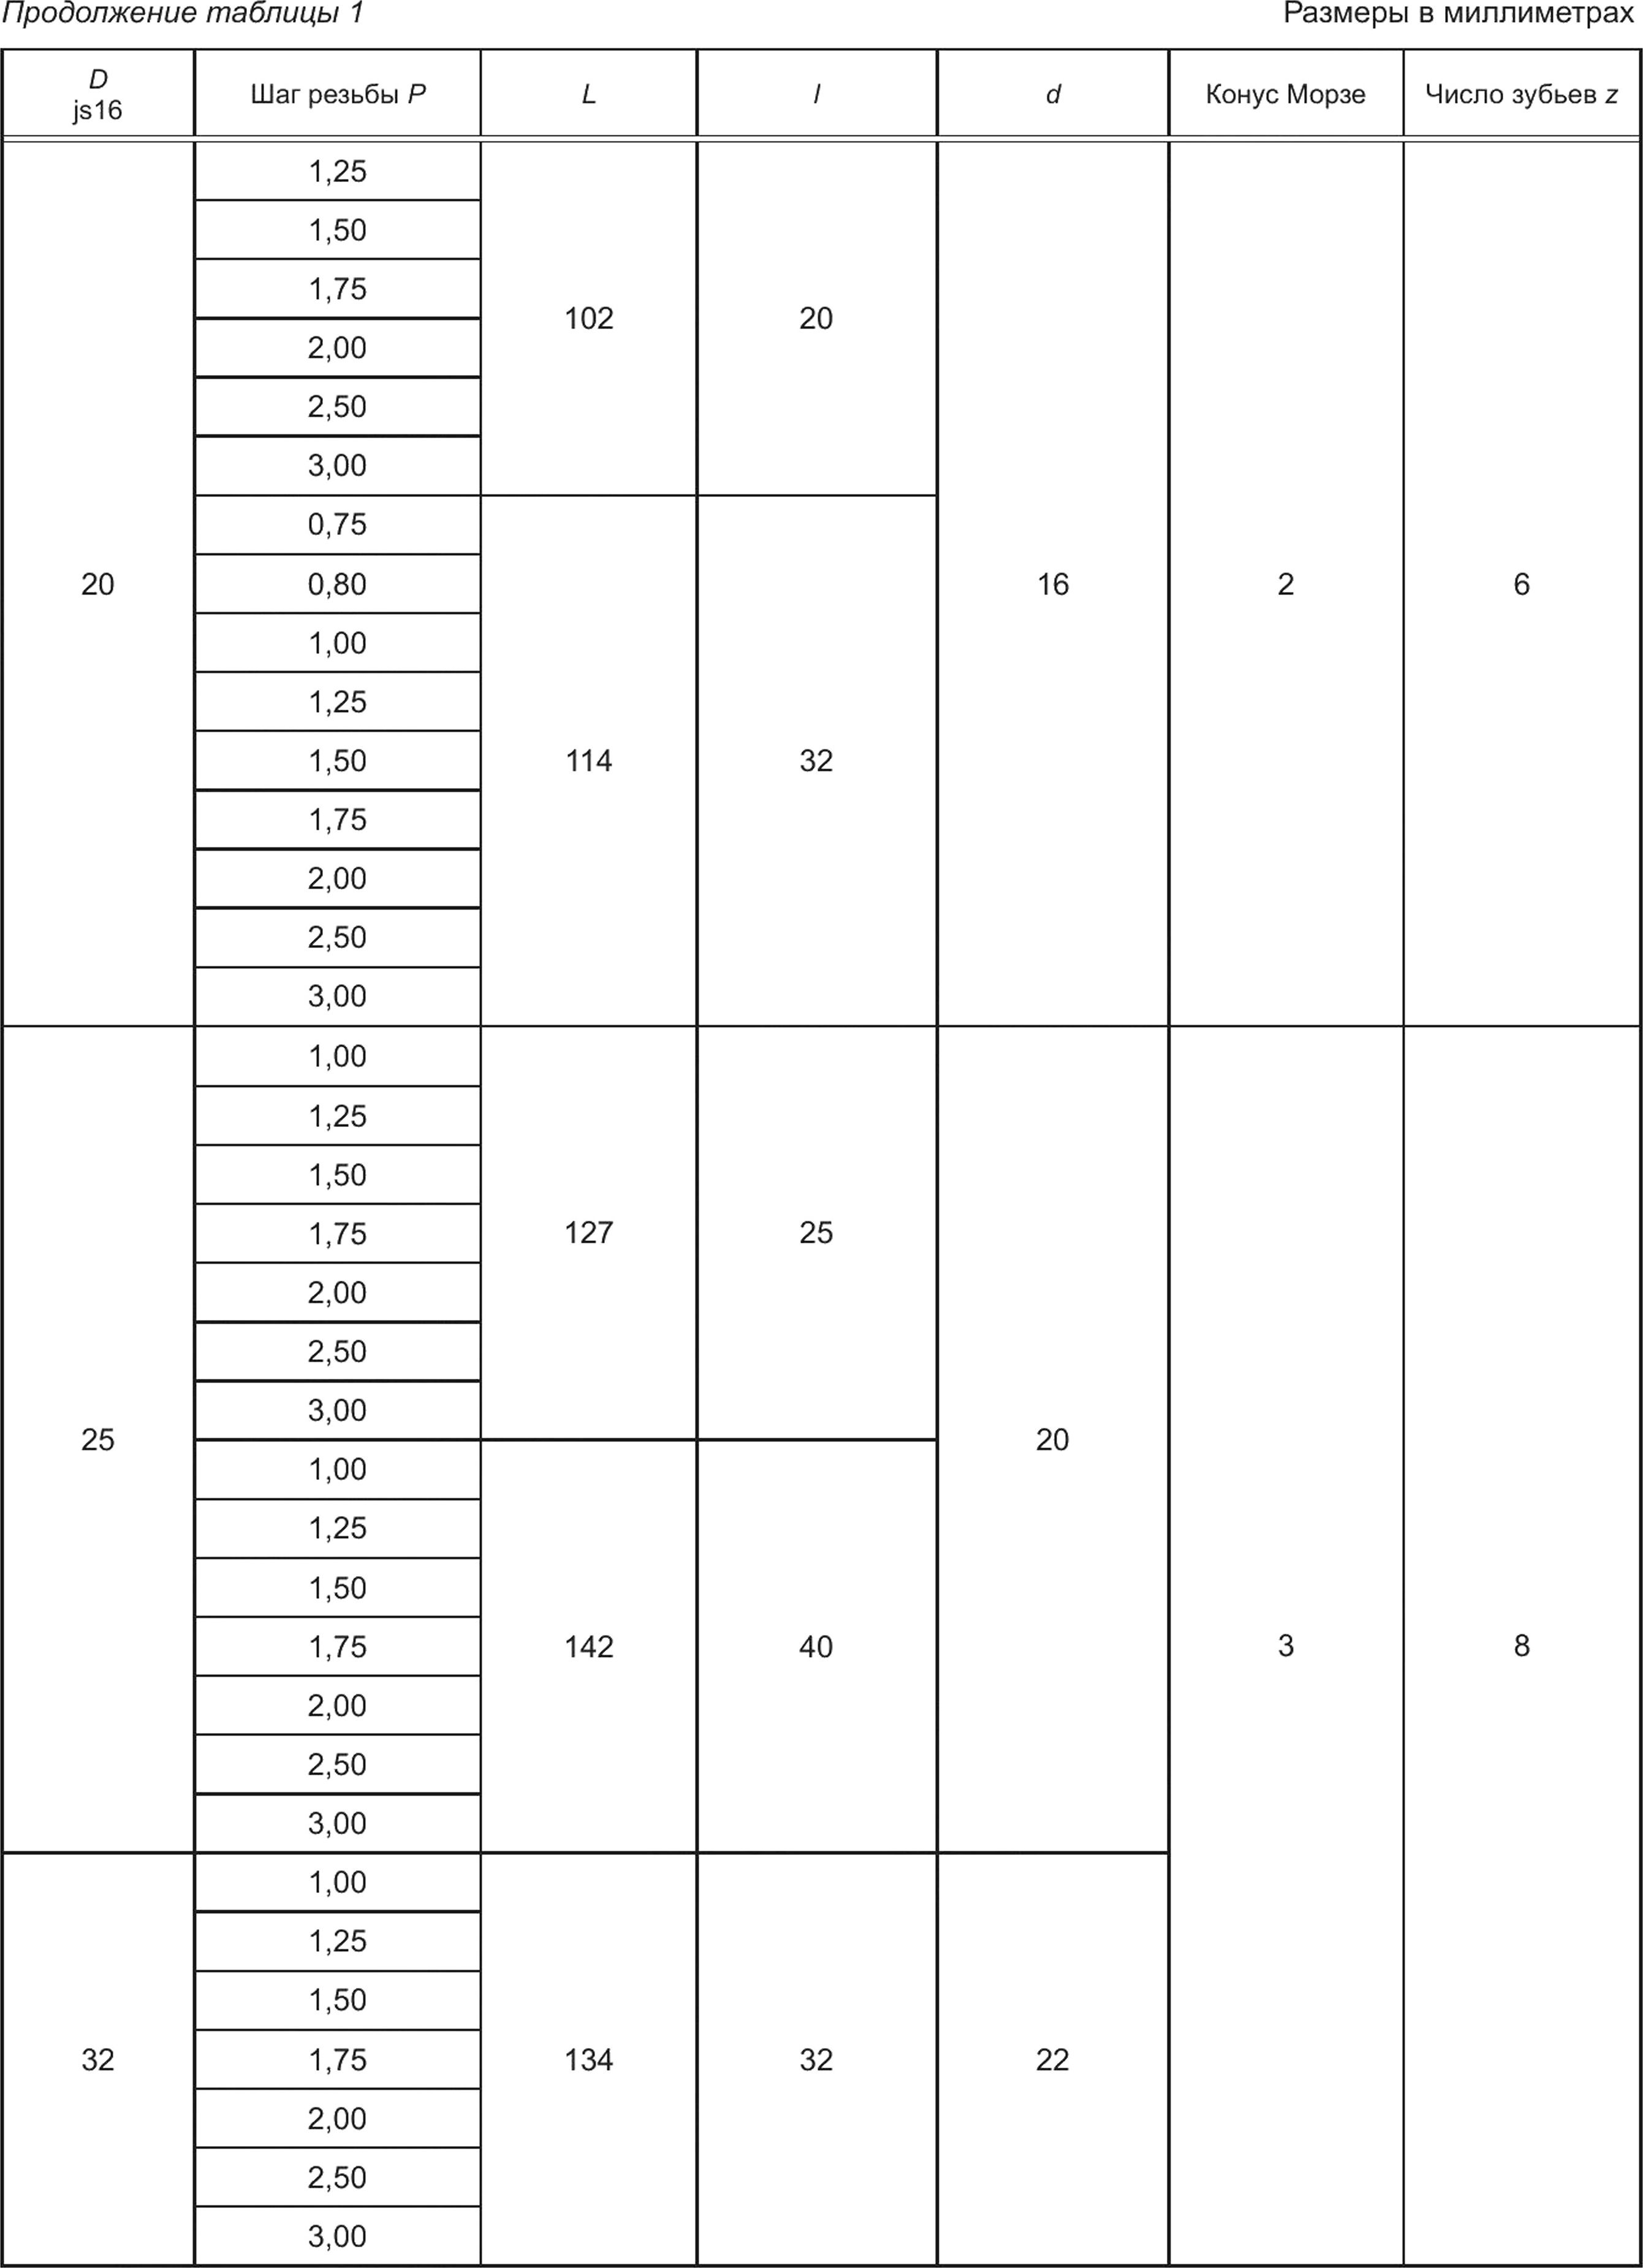
3.1.2 Основные размеры фрез типа 1 должны соответствовать указанным на рисунке 1 и приведенным в таблице 1.
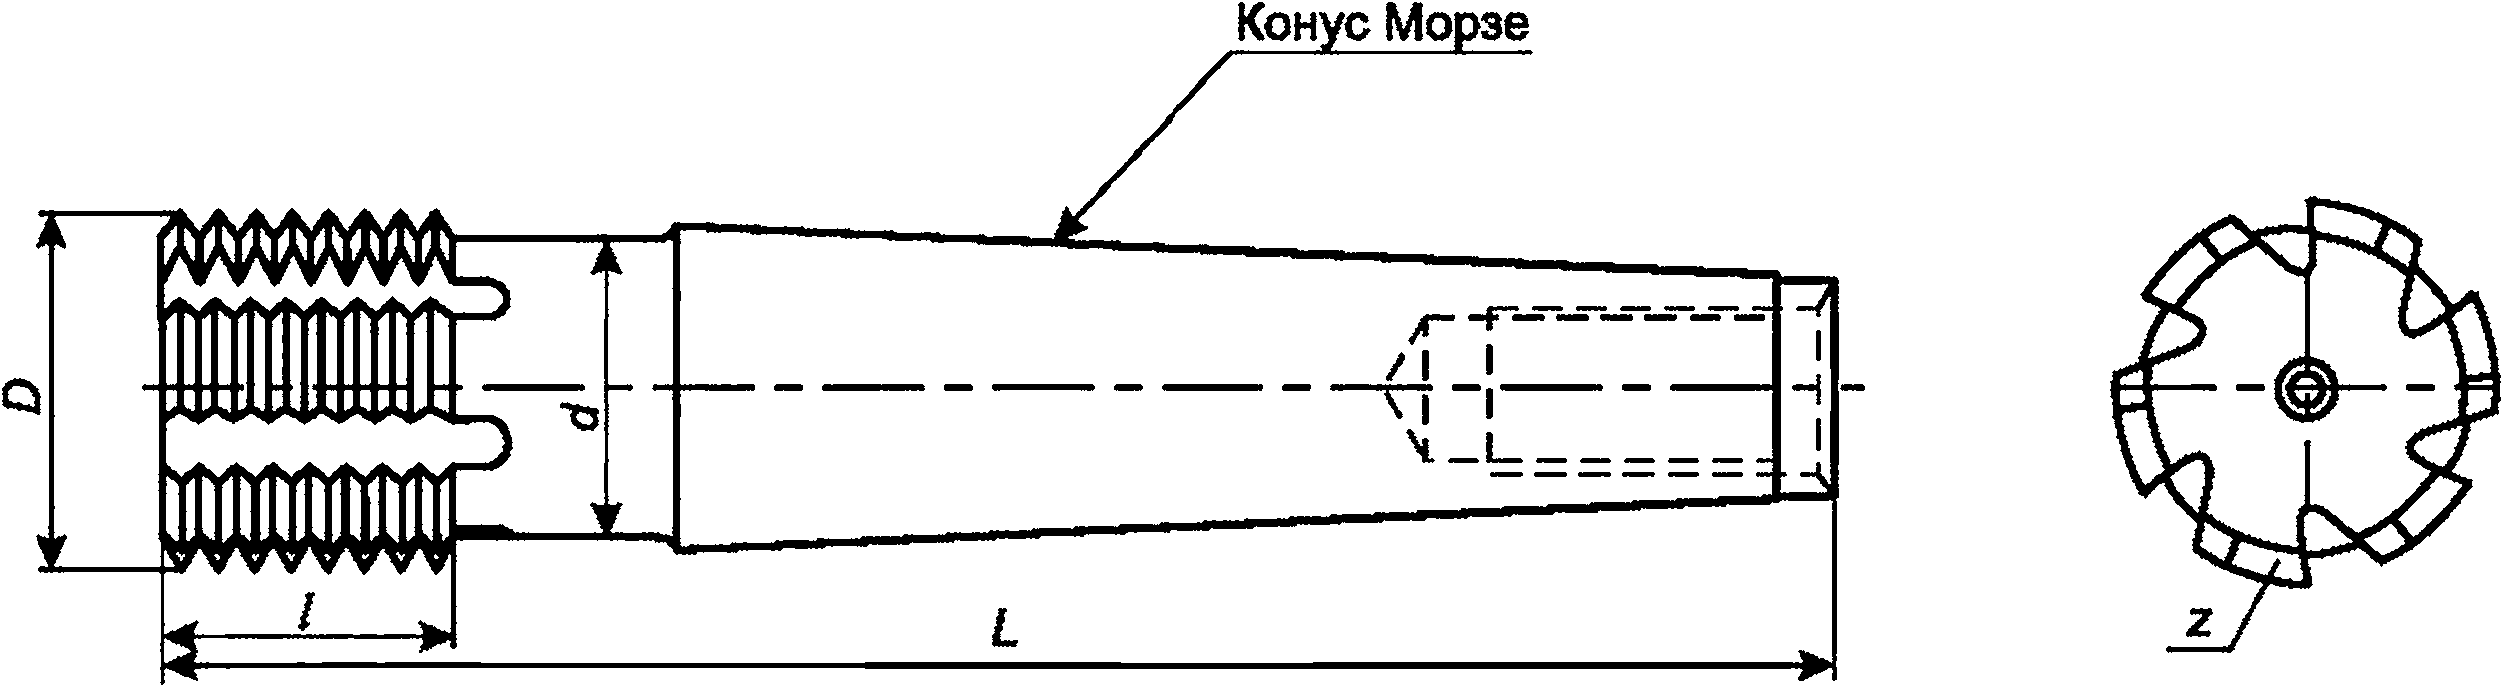
Рисунок 1
Таблица 1
Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | / | d | Конус Морзе | Число зубьев z |
10 | 0,50 | (92) | 10 | 10 | 2 | 6 |
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 | ||||||
1,00 | ||||||
1,25 | ||||||
1,50 | ||||||
0,50 | 98 | 16 | ||||
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 | ||||||
1,00 | ||||||
1,25 | ||||||
1,50 | ||||||
12 | 0,50 | (94) | 12 | 12 | ||
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 |
2
ГОСТ Р 72053—2025
Продолжение таблицы 1 Размеры в миллиметрах
D JS16 | Шаг резьбы Р | L | / | d | Конус Морзе | Число зубьев z |
12 | 1,00 | (94) | 12 | 12 | 2 | 6 |
1,25 | ||||||
1,50 | ||||||
1,75 | ||||||
0,50 | 102 | 20 | ||||
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 | ||||||
1,00 | ||||||
1,25 | ||||||
1,50 | ||||||
1,75 | ||||||
16 | 0,50 | 98 | 16 | 16 | ||
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 | ||||||
1,00 | ||||||
1,25 | ||||||
1,50 | ||||||
1,75 | ||||||
2,00 | ||||||
0,50 | 107 | 25 | ||||
0,60 | ||||||
0,70 | ||||||
0,75 | ||||||
0,80 | ||||||
1,00 | ||||||
1,25 | ||||||
1,50 | ||||||
1,75 | ||||||
2,00 | ||||||
20 | 0,75 | 102 | 20 | |||
0,80 | ||||||
1,00 |
3
ГОСТ Р 72053—2025
4
ГОСТ Р 72053—2025
Окончание таблицы 1 Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | d | Конус Морзе | Число зубьев z | |
32 | 1,00 | 152 | 50 | 22 | 3 | 8 |
1,25 | ||||||
1,50 | ||||||
1,75 | ||||||
2,00 | ||||||
2,50 | ||||||
3,00 |
Примечание — Длины, указанные в скобках, применяют по согласованию с потребителем.
Примеры условных обозначений
- фрезы типа 1, диаметром О = 32 мм, с шагом Р = 2 мм, длиной рабочей части / = 50 мм, для наружной метрической резьбы с полем допуска 6g:
Фреза 1 — 32—2—50 6д ГОСТ Р 72053—2005;
- то же, для внутренней метрической резьбы с полем допуска 6Н:
Фреза 1 — 32 — 2 — 50 6Н ГОСТ Р 72053—2025
3.1.3 Основные размеры фрез типа 2 должны соответствовать указанным на рисунке 2 и приведенным в таблице 2.
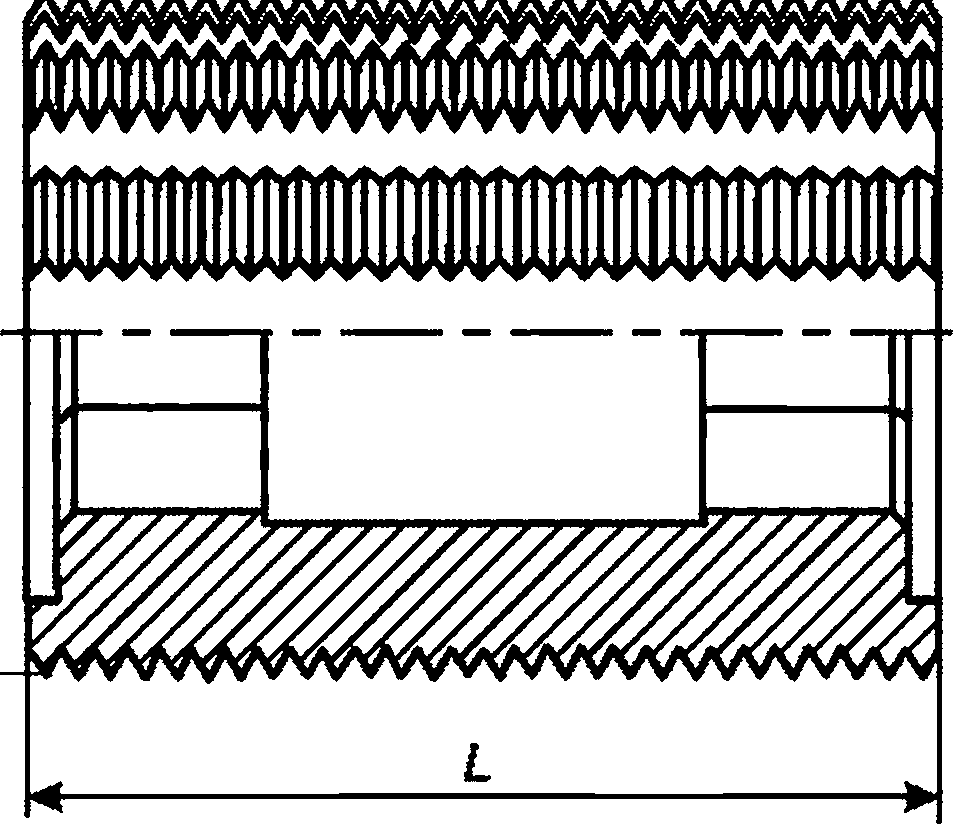
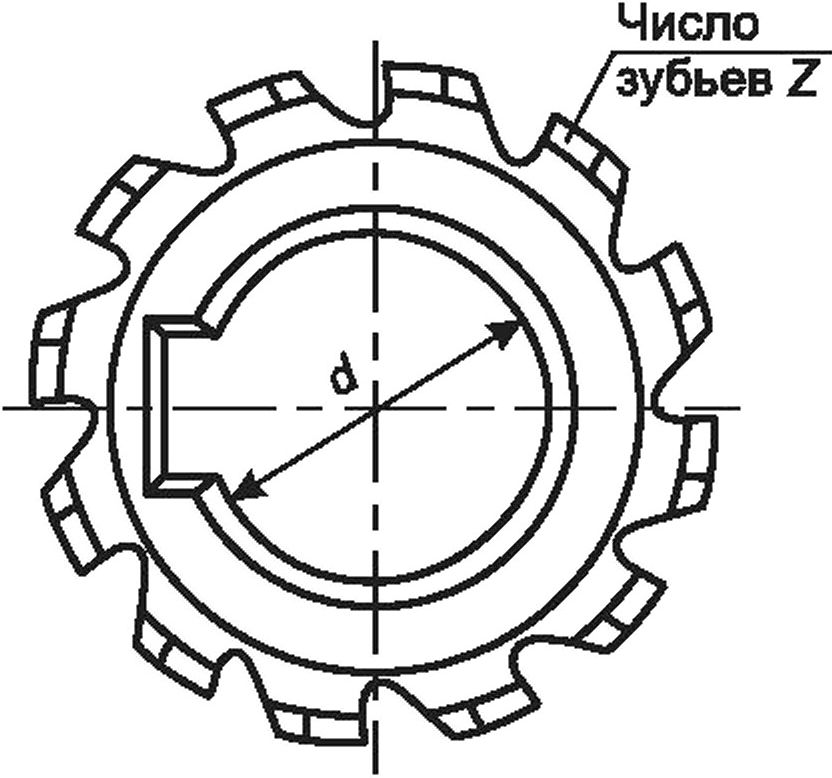
Рисунок 2
5
ГОСТ Р 72053—2025
Таблица 2
Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | JH7 | Число зубьев z |
32 | 0,60 | 16 | 13 | 8 |
0,70 | ||||
0,75 | ||||
0,80 | ||||
1,00 | ||||
1,25 | ||||
1,50 | ||||
0,60 | 20 | |||
0,70 | ||||
0,75 | ||||
0,80 | ||||
1,00 | ||||
1,25 | ||||
1,50 | ||||
1,00 | 25 | |||
1,25 | ||||
1,50 | ||||
36 | 1,00 | 20 | 16 | 10 |
1,25 | ||||
1,50 | ||||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
1,00 | 25 | |||
1,25 | ||||
1,50 | ||||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
1,00 | 32 | |||
1,25 | ||||
1,50 | ||||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 |
6
ГОСТ Р 72053—2025
Продолжение таблицы 2
Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | dH7 | Число зубьев z |
40 | 1,50 | 25 | 16 | 10 |
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
1.00 | 32 | |||
1,25 | ||||
1,50 | ||||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
1,00 | 40 | |||
1,25 | ||||
1,50 | ||||
1.75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
50 | 1.50 | 32 | 22 | 12 |
1.75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
1.50 | 40 | |||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
1.50 | 50 | |||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 |
7
ГОСТ Р 72053—2025
Продолжение таблицы 2
Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | с/Н7 | Число зубьев z |
63 | 1,50 | 40 | 27 | 14 |
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
1,50 | 50 | |||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
1,50 | 63 | |||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
80 | 1,50 | 50 | 40 | 16 |
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 |
8
ГОСТ Р 72053—2025
Продолжение таблицы 2
Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | dH7 | Число зубьев z |
80 | 1,50 | 63 | 40 | 16 |
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
1,50 | 80 | |||
1,75 | ||||
2,00 | ||||
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
100 | 2,00 | 63 | 50 | 18 |
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
5,50 | ||||
6,00 | ||||
2,00 | 80 | |||
2,50 | ||||
3,00 | ||||
3.50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
5,50 | ||||
6,00 |
9
ГОСТ Р 72053—2025
Окончание таблицы 2 Размеры в миллиметрах
D js16 | Шаг резьбы Р | L | dH7 | Число зубьев z |
100 | 2,00 | 100 | 50 | 18 |
2,50 | ||||
3,00 | ||||
3,50 | ||||
4,00 | ||||
4,50 | ||||
5,00 | ||||
5,50 | ||||
6,00 |
Примеры условных обозначений
- фрезы типа 2, диаметром О = 63 мм, с шагом резьбы Р = 3 мм, общей длиной L = 40 мм для наружной метрической резьбы с полем допуска 6g:
Фреза 2—63—3 — 40—6д ГОСТ Р 72053—2025;
- то же, для внутренней метрической резьбы с полем допуска 6Н:
Фреза 2— 63—3 — 40—6Н ГОСТ Р 72053—2025
3.1.4 Фрезы следует изготовлять праворежущие, леворежущие — по заказу.
Для леворежущих фрез в условном обозначении добавляют букву «Л».
3.1.5 Размеры конусов Морзе — по ГОСТ 25557, степени точности АТ8 — по ГОСТ 2848.
3.1.6 Центровые отверстия со стороны рабочей части — формы А, со стороны хвостовика — формы Р по ГОСТ 14034.
3.1.7 Размеры шпоночного паза — по ГОСТ 9472.
3.1.8 Фрезы следует изготовлять с прямыми канавками.
Допускается изготовление фрез с винтовыми канавками с углом наклона не более 7°.
3.1.9 Фрезы следует изготовлять с передним углом у = 5°.
Допускается изготовление фрез с передним углом у = 0°. Значение угла у следует оговаривать при заказе.
3.1.10 Фрезы должны быть изготовлены затылованными.
3.1.11 Размеры профиля резьбы фрез в осевом сечении должны соответствовать указанным на рисунке Зив таблице 3.
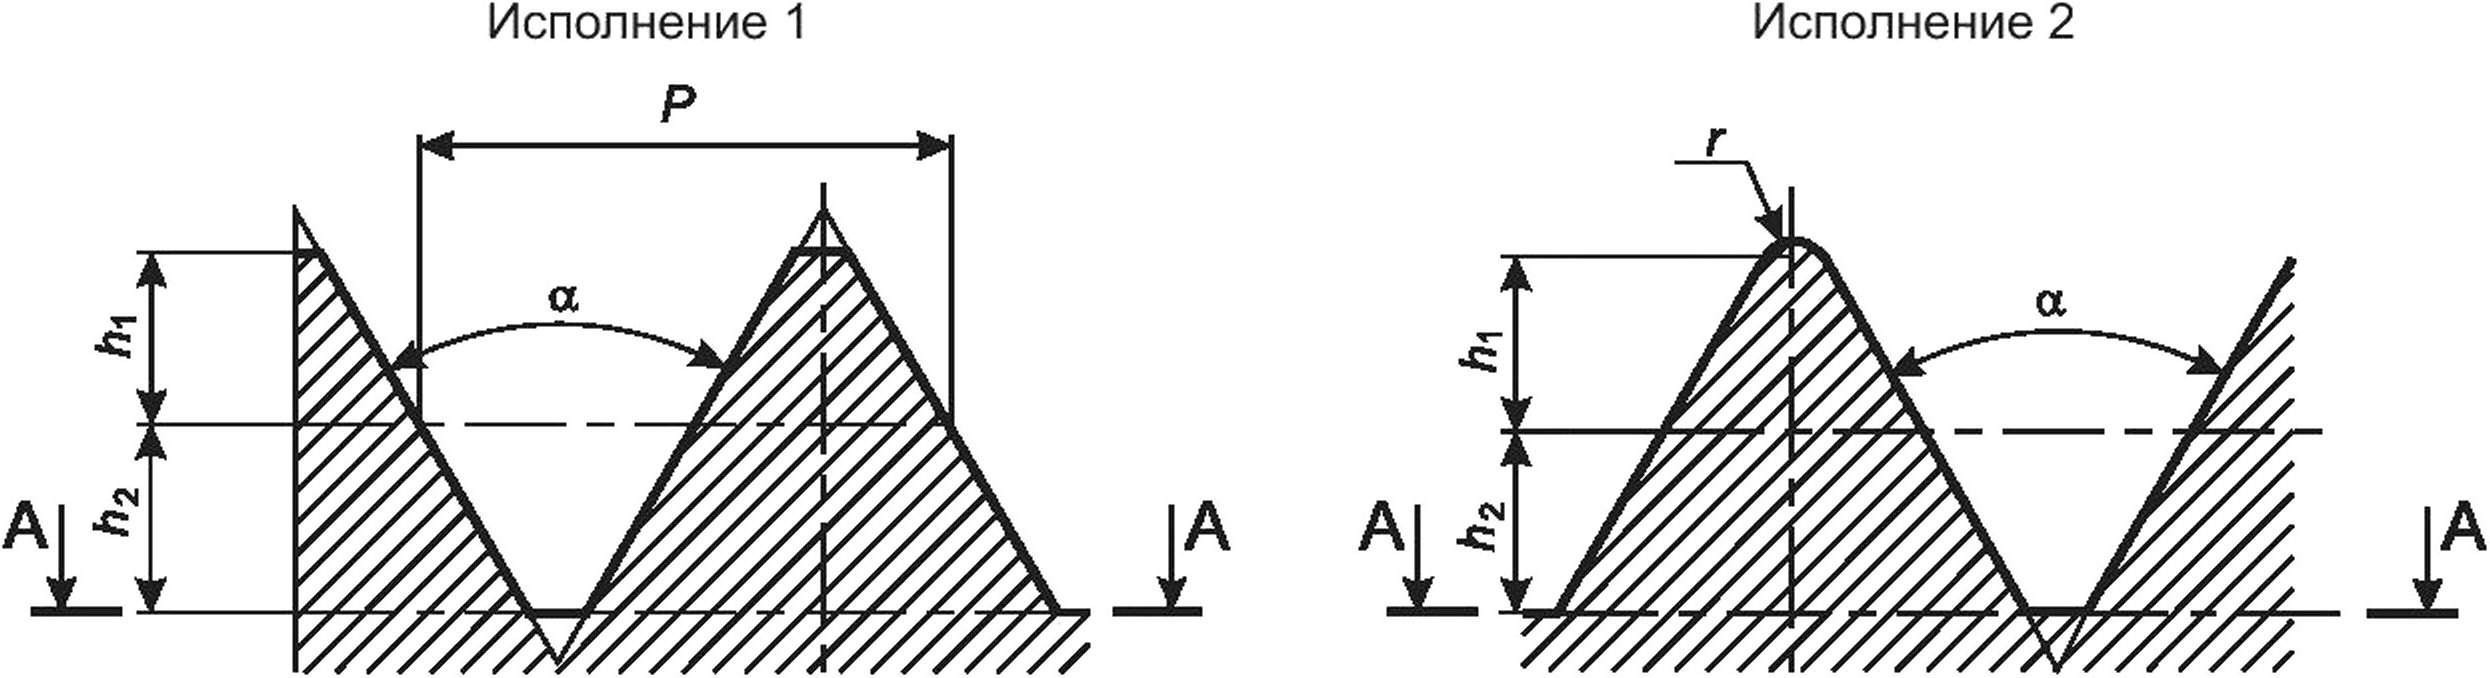
Примечания
1 Профиль впадины ниже линии А-А не регламентируется.
2 Радиус скругления вершин резьбы принимается в пределах от 0,144 Р до 0,1 Рв зависимости от фактического размера hr
3 Фрезы с профилем резьбы исполнения 2 предназначены для нарезания наружных метрических резьб.
Рисунок 3
10
ГОСТ Р 72053—2025
3.1.12 Фрезы для наружной резьбы 8-й степени точности и внутренней резьбы 7-й степени точности, с шагом Р = 0,5 — 1,0 мм по согласованию с потребителем следует изготовлять с шагом нарезки 2Р со смещением нарезки на соседних зубьях на величину Р.
Притупление вершины должно быть в пределах допуска на /71. Ошибка смещения по шагу резьбы соседних зубьев должна быть не более 15 мкм.
3.1.13 Геометрические параметры фрез приведены в приложении А.
Таблица 3
Размеры в миллиметрах
Шаг резьбы Р | Передний угол у = 5° | Передний угол у = 0° | ||||||||||||
а | Для наружной резьбы | Для внутренней резьбы | а | Для наружной резьбы | Для внутренней резьбы | |||||||||
Высота головки hy | Высота ножки h2 мин. | Высота головки h1 | Высота ножки h2 мин. | Высота головки h^ | Высота ножки h2 мин. | Высота головки ^ | Высота ножки h2 мин. | |||||||
мин. | макс. | мин. | макс. | мин. | макс. | мин. | макс. | |||||||
0,50 | 59°52' | 0,144 | 0,169 | 0,163 | 0,178 | 0,203 | 0,145 | 60° | 0,144 | 0,169 | 0,162 | 0,178 | 0,203 | 0,144 |
0,60 | 59°52' | 0,173 | 0,200 | 0,196 | 0,213 | 0,240 | 0,174 | 0,173 | 0,200 | 0,195 | 0,213 | 0,240 | 0,173 | |
0,70 | 59°50' | 0,202 | 0,230 | 0,228 | 0,249 | 0,277 | 0,203 | 0,202 | 0,230 | 0,227 | 0,249 | 0,277 | 0,202 | |
0,75 | 59°50' | 0,216 | 0,245 | 0,244 | 0,268 | 0,297 | 0,217 | 0,216 | 0,245 | 0,243 | 0,267 | 0,296 | 0,216 | |
0,80 | 59°49' | 0,231 | 0,261 | 0,261 | 0,285 | 0,315 | 0,232 | 0,231 | 0,261 | 0,260 | 0,284 | 0,314 | 0,231 | |
1,00 | 59°49' | 0,289 | 0,321 | 0,326 | 0,356 | 0,388 | 0,289 | 0,288 | 0,320 | 0,325 | 0,355 | 0,387 | 0,288 | |
1,25 | 59°47' | 0,361 | 0,396 | 0,408 | 0,445 | 0,480 | 0,361 | 0,360 | 0,395 | 0,406 | 0,443 | 0,478 | 0,360 | |
1,50 | 59°47' | 0,435 | 0,472 | 0,489 | 0,534 | 0,571 | 0,435 | 0,433 | 0,470 | 0,487 | 0,532 | 0,569 | 0,433 | |
1,75 | 59°47' | 0,506 | 0,545 | 0,570 | 0,623 | 0,662 | 0,506 | 0,504 | 0,543 | 0,568 | 0,621 | 0,660 | 0,504 | |
2,00 | 59°47' | 0,579 | 0,619 | 0,652 | 0,712 | 0,752 | 0,580 | 0,577 | 0,617 | 0,650 | 0,710 | 0,750 | 0,577 | |
2,50 | 59°46' | 0,724 | 0,767 | 0,816 | 0,892 | 0,935 | 0,725 | 0,721 | 0,764 | 0,812 | 0,888 | 0,931 | 0,721 | |
3,00 | 59°46' | 0,868 | 0,914 | 0,979 | 1,069 | 1,115 | 0,867 | 0,864 | 0,910 | 0,974 | 1,065 | 1,111 | 0,864 | |
3,50 | 59°45' | 1,011 | 1,060 | 1,137 | 1,246 | 1,295 | 1,013 | 1,008 | 1,057 | 1,132 | 1,242 | 1,291 | 1,008 | |
4,00 | 59°45' | 1,156 | 1,207 | 1,306 | 1,425 | 1,476 | 1,159 | 1,152 | 1,203 | 1,299 | 1,420 | 1,471 | 1,152 | |
4,50 | 59°45' | 1,299 | 1,352 | 1,467 | 1,601 | 1,654 | 1,300 | 1,296 | 1,349 | 1,462 | 1,597 | 1,650 | 1,296 | |
5,00 | 59°46' | 1,443 | 1,498 | 1,630 | 1,780 | 1,835 | 1,445 | 1,440 | 1,495 | 1,625 | 1,775 | 1,830 | 1,440 | |
5,50 | 59°48' | 1,588 | 1,644 | 1,792 | 1,958 | 2,014 | 1,589 | 1,584 | 1,640 | 1,787 | 1,953 | 2,009 | 1,584 | |
6,00 | 59°48' | 1,732 | 1,790 | 1,955 | 2,135 | 2,193 | 1,733 | 1,728 | 1,786 | 1,950 | 2,130 | 2,188 | 1,728 | |
11
ГОСТ Р 72053—2025
Окончание таблицы 3
Размеры в миллиметрах
Шаг резьбы Р | Предельное отклонение половины угла профиля а/2 | Предельное отклонение на длине, мкм | ||||||
Р | ЮР | 20Р | Р | ЮР | 20Р | |||
Для резьб с полями допусков | ||||||||
6g; 6Н | 8g; 7Н | 6g; 6Н | 8g; 7Н | |||||
0,50 | ±45’ | ±55’ | 10 | 20 | 30 | 15 | 30 | 50 |
0,60 | ±40’ | ±50’ | ||||||
0,70 | ±35’ | ±45’ | ||||||
0,75 | ||||||||
0,80 | ±30 | ±40’ | ||||||
1,00 | 40 | 60 | ||||||
1,25 | ±25’ | ±35’ | ||||||
1,50 | 30 | 40 | 45 | 70 | ||||
1,75 | ±20’ | ±30’ | ||||||
2,00 | 50 | 50 | ||||||
2,50 | ||||||||
3,00 | ||||||||
3,50 | ||||||||
4,00 | ±15’ | ±25’ | 55 | |||||
4,50 | ||||||||
5,00 | 40 | 60 | 60 | 80 | ||||
5,50 | ±20’ | |||||||
6,00 | ||||||||
3.2 Характеристики
3.2.1 Фрезы следует изготовлять из быстрорежущей стали по ГОСТ 19265.
Допускается изготовлять фрезы из других марок быстрорежущей стали, обеспечивающих стойкость фрез в соответствии с требованиями настоящего стандарта.
3.2.2 Концевые фрезы следует изготовлять сварными. В месте сварки раковины, непровар, кольцевые трещины и свищи не допускаются.
3.2.3 Хвостовики фрез следует изготовлять из стали марки 45 или 50 по ГОСТ 1050.
3.2.4 Твердость фрез должна быть:
- 63—66 HRC — рабочей части;
- 32—46 HRC — торцевой части конического хвостовика.
Твердость рабочей части фрез из быстрорежущей стали с содержанием ванадия не менее 3 % и кобальта не менее 5 % должна быть выше на 1—2 единицы HRC.
3.2.5 Параметры шероховатости поверхностей фрез, мкм, по ГОСТ Р 71448 не должны превышать:
- Rz 3,2 — профиля резьбы для наружной и внутренней 6-й степени точности;
- Rz 6,3 — профиля резьбы для наружной резьбы 8-й степени точности и внутренней резьбы 7-й степени точности;
- Ra 0,8 — передней и задней поверхностей режущей части, опорных торцов насадных фрез и поверхности конического хвостовика;
ГОСТ Р 72053—2025
- Ra 0,63 — посадочного отверстия;
- Rz 6,3 — коническая поверхность центровых отверстий;
3.2.6 Канавки по профилю резьбы — кольцевые.
3.2.7 Фрезы должны быть остро заточены.
Завалы, выкрашивания и прижоги на режущих кромках не допускаются.
3.2.8 На фрезах допускается увеличение или уменьшение диаметра по направлению к хвостовику, мм, которое не должно превышать:
- 0,03 — при длине нарезаемой части до 50 мм, включительно;
- 0,05 — при длине нарезаемой части свыше 50 мм.
3.2.9 Допуск радиального биения зубьев по наружному диаметру фрез относительно оси хвостовика или относительно оси посадочного отверстия, мм, не должен превышать:
- 0,05 — фрез для наружной и внутренней резьбы 6-й степени точности;
- 0,08 — фрез для наружной резьбы 8-й степени точности и внутренней резьбы 7-й степени точности.
3.2.10 Допуск радиального биения по профилю резьбы относительно оси хвостовика или относительно оси посадочного отверстия, мм, не должен превышать:
- 0,03 — фрез для наружной и внутренней резьбы 6-й степени точности;
- 0,04 — фрез для наружной резьбы 8-й степени точности и внутренней резьбы 7-й степени точности.
3.2.11 Допуск биения опорных торцов насадных фрез должен быть не более 0,02 мм.
3.2.12 Средний Т и установленный Ту периоды стойкости фрез из стали марки Р6М5, при условиях испытаний, приведенных в разделе 5, должны быть не менее указанных в таблице 4.
Таблица 4
Диаметр, мм | Период стойкости, мин | |||
Наружная резьба | Внутренняя резьба | |||
Т | Т | |||
От 10 до 25 включ. | 60 | 25 | 40 | 17 |
Св. 25 до 40 включ. | 90 | 36 | 60 | 25 |
50 | 120 | 50 | 100 | 42 |
63 | 165 | 66 | 150 | 60 |
80 | 180 | 72 | 180 | 72 |
100 | 240 | 96 | 240 | 96 |
3.2.13 Критерием отказа фрезы является достижение допустимого износа по задней поверхности, значение которого не должно быть больше величин, указанных в таблице 5.
Таблица 5
В миллиметрах
Шаг резьбы | Допустимый износ при нарезании резьбы | |
наружной | внутренней | |
До 1,00 включ. | 0,36 | 0,19 |
Св. 1,00 до 1,25 включ. | 0,43 | 0,29 |
Св. 1,25 до 2,00 включ. | 0,50 | 0,36 |
Св. 2,00 до 3,00 включ. | 0,50 | 0,50 |
13
ГОСТ Р 72053—2025
3.3 Маркировка
3.3.1 На шейке или выточке на хвостовике концевых фрез и на торце насадных фрез должны быть нанесены:
- товарный знак предприятия-изготовителя;
- диаметр рабочей части;
- шаг резьбы;
- поле допуска нарезаемой резьбы;
- длина рабочей части — для концевых фрез, общая длина — для насадных фрез;
- марка стали рабочей части.
3.3.2 Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.4 Упаковка
Упаковка — по ГОСТ 18088.
4 Правила приемки
4.1 Приемка фрез — по ГОСТ 23726.
4.2 Испытания фрез на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год. Испытания проводят не менее чем на трех фрезах любого типоразмера.
5 Методы контроля и испытаний
5.1 Внешний вид фрез контролируют визуально.
5.2 При контроле размерных параметров фрез применяют средства измерения, погрешность которых не должна превышать:
- значений, указанных в ГОСТ 8.051, — при измерении линейных размеров;
- 35 % допуска на проверяемый параметр — при измерении угловых размеров;
- 25 % допуска на проверяемый параметр — при контроле формы и расположения поверхностей.
5.3 Твердость фрез контролируют по ГОСТ 9013.
5.4 Шероховатость поверхностей фрез проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцами-эталонами фрез, имеющими параметры шероховатости не более указанных в 3.2.5.
Сравнение проводят при помощи лупы ЛП—1—4х по ГОСТ 25706.
5.5 Испытания фрез на работоспособность, средний Т и установленный Т^ периоды стойкости проводят на резьбофрезерных или горизонтально-фрезерных станках, соответствующих установленным для них нормам точности и жесткости.
5.6 Испытание фрез следует проводить на заготовках из стали марки 45 по ГОСТ 1050 твердостью 197—207 НВ.
5.7 В качестве смазочно-охлаждающей жидкости следует применять 5 %-ный (по массе) раствор эмульсола в воде с расходом не менее 8—10 л/мин.
5.8 Испытание фрез следует проводить на режимах резания, указанных в таблице 6.
Таблица 6
Шаг резьбы, мм | Подача на зуб, мм, для резьбы | Скорость резания, м/мин, для резьбы | ||
наружной | внутренней | наружной | внутренней | |
До 1,75 включ. | 0,02—0,03 | 0,02—0,04 | 32 | 29 |
Св. 1,75 до 2,50 включ. | 0,03—0,05 | 0,03—0,06 | ||
Св. 2,5 до 3,00 включ. | 0,04—0,06 | 0,05—0,07 | ||
Св. 3,00 | 27 | 24 | ||
14
ГОСТ Р 72053—2025
5.9 При испытании на работоспособность суммарная длина фрезерования должна быть не менее 200 мм.
5.10 После испытаний на работоспособность на режущих кромках фрез не должно быть следов выкрашиваний и они должны быть пригодны_к дальнейшей работе.
5.11 Приемочные значения среднего Т и установленного Ту периодов стойкости фрез должны быть не менее указанных в таблице 7.
Таблица 7
Диаметр, мм | Приемочные значения стойкости, мин | |||
Наружная резьба | Внутренняя резьба | |||
f | ТУ | Т | ТУ | |
От 10 до 25 включ. | 69 | 27 | 46 | 19 |
Св. 25 до 40 включ. | 100 | 40 | 69 | 29 |
50 | 130 | 55 | 115 | 49 |
63 | 180 | 70 | 175 | 68 |
80 | 200 | 80 | 200 | 80 |
100 | 270 | 105 | 270 | 105 |
6 Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 18088.
15
ГОСТ Р 72053—2025
Приложение А (рекомендуемое)
Геометрические параметры фрез
А.1 Геометрические параметры концевых фрез приведены на рисунке А.1 и в таблице А.1.
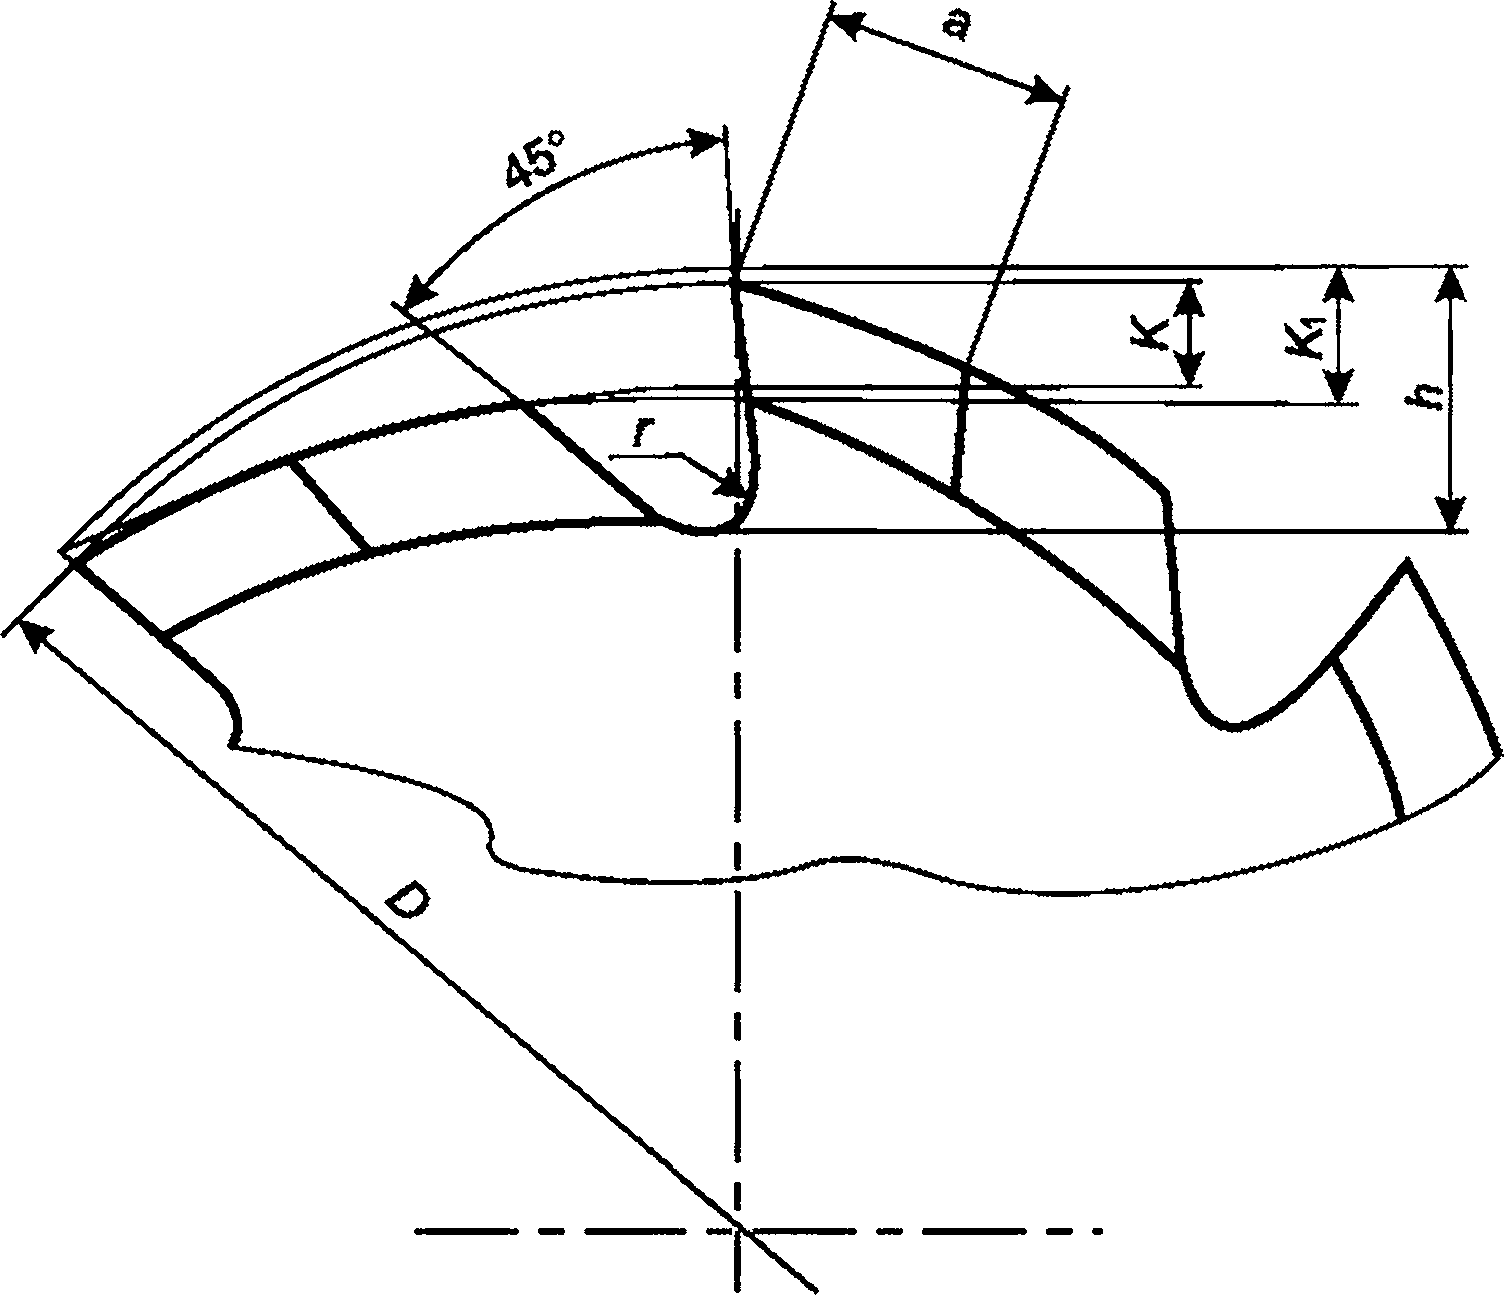
Рисунок А.1
Таблица А.1
В миллиметрах
D | h | а | г | К | *1 |
10 | 2,5 | — | 0,75 | 1,00 | — |
12 | 2,5 | — | 0,75 | 1,00 | — |
16 | 3,0 | — | 1,00 | 1,25 | — |
20 | 4,0 | 3,5 | 1,50 | 1,50 | 2,5 |
25 | 4,5 | 3,5 | 1,50 | 1,50 | 2,5 |
32 | 4,5 | 4,0 | 2,00 | 2,00 | 2,5 |
16
ГОСТ Р 72053—2025
А.2 Геометрические параметры насадных фрез приведены на рисунке А.2 и в таблице А.2.
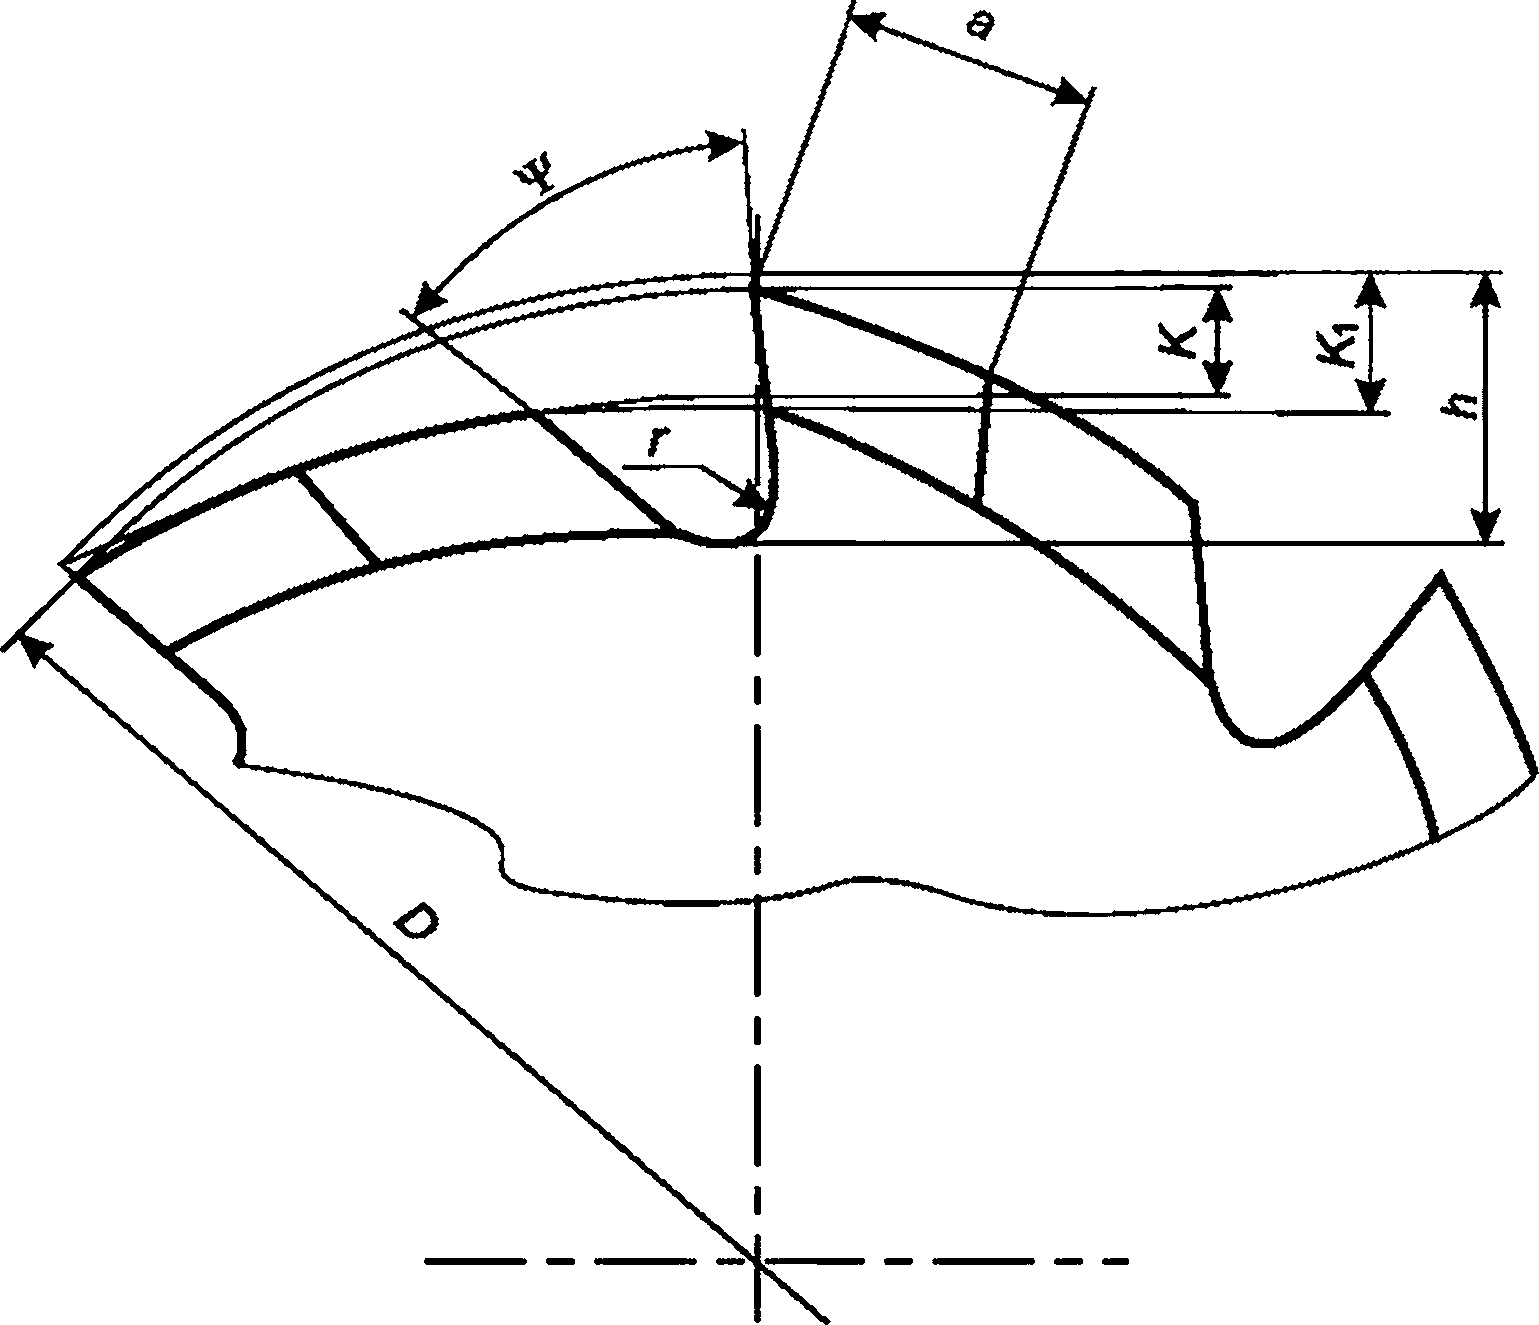
Рисунок А.2
Таблица А.2
Размеры в миллиметрах
D | h | а | Т | г | К | *1 |
32 | 4,5 | 4 | 45° | 2,0 | 2,0 | 2,5 |
36 | 5,5 | 30° | 2,0 | 3,0 | ||
40 | 5,5 | 2,0 | 3,0 | |||
50 | 6,0 | 5 | 2,5 | 3,5 | ||
63 | 7,0 | 6 | 2,5 | 3,5 | ||
80 | 8,0 | 2,2 | 3,0 | 4,0 | ||
100 | 8,5 | 2,5 | 3,0 | 4,0 |
17
ГОСТ Р 72053—2025
УДК 621.914.22.025.7:006.354
ОКС 25.100.20
Ключевые слова: фрезы резьбовые, гребенчатые, концевые, насадные, размеры, технические условия
Редактор М.В. Митрофанова Технический редактор В.Н. Прусакова Корректор С.И. Фирсова Компьютерная верстка И.А. Налейкиной
Сдано в набор 06.10.2025. Подписано в печать 15.10.2025. Формат 60x847s. Гарнитура Ариал. Усл. печ. л. 2,32. Уч.-изд. л. 2,12.
Подготовлено на основе электронной версии, предоставленной разработчиком стандарта
Создано в единичном исполнении в ФГБУ «Институт стандартизации» , 117418 Москва, Нахимовский пр-т, д. 31, к. 2.