ФЕДЕРАЛЬНОЕ АГЕНТСТВО
ПО ТЕХНИЧЕСКОМУ РЕГУЛИРОВАНИЮ И МЕТРОЛОГИИ
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ГОСТ Р ИСО 12164-1 2025
ХВОСТОВИКИ ИНСТРУМЕНТОВ ПОЛЫЕ КОНИЧЕСКИЕ (HSK). ТИПЫ А, АВ, С, СВ И ЕВ
Основные размеры
(ISO 12164-1:2023, Hollow taper interface with flange contact surface — Part 1: Shanks of types A, AB, С, CB and EB, IDT)
Издание официальное
Москва Российский институт стандартизации 2025
ГОСТ Р ИСО 12164-1—2025
Предисловие
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 4
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 095 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 25 ноября 2025 г. № 1491-ст
4 Настоящий стандарт идентичен международному стандарту ИСО 12164-1:2023 «Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 1. Хвостовики типов А, АВ, С, СВ и ЕВ» (ISO 12164-1:2023 «Hollow taper interface with flange contact surface — Part 1: Shanks of types A, AB, С, CB and ЕВ», IDT).
Международный стандарт разработан подкомитетом ПК 9 «Инструменты с заданными режущими кромками, удерживающие инструменты, режущие элементы, адаптивные элементы и интерфейсы» Технического комитета ИСО/ТК 29 «Инструменты».
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5—2012 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА.
Дополнительные сноски в тексте настоящего стандарта, выделенные курсивом, приведены для пояснения текста оригинала
5 ВЗАМЕН ГОСТ Р ИСО 12164-1—2013
Правила применения настоящего стандарта установлены в статье 26 Федерального закона от 29 июня 2015 г. № 162-ФЗ «О стандартизации в Российской Федерации». Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе «Национальные стандарты», а официальный текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.rst.gov.ru)
© ISO, 2023 ©Оформление. ФГБУ «Институт стандартизации», 2025
Настоящий стандарт не может быть полностью или частично воспроизведен, тиражирован и распространен в качестве официального издания без разрешения Федерального агентства по техническому регулированию и метрологии
II
ГОСТ Р ИСО 12164-1—2025
Содержание
1 Область применения..................................................................1
2 Нормативные ссылки..................................................................1
3 Термины и определения ...............................................................1
4 Полые конические хвостовики, типы и размеры............................................1
5 Балансировка.......................................................................36
6 Конструкция ........................................................................36
7 Обозначение .......................................................................37
Приложение А (справочное) Усилие зажима для хвостовиков HSK типов А, АВ, С, СВ и ЕВ ........39
Приложение В (справочное) Полые конические хвостовики типов С и СВ с устройством подачи смазочно-охлаждающей жидкости...........................................40
Приложение С (справочное) Обзор всех типов хвостовиков ..................................41
Приложение ДА (справочное) Сведения о соответствии ссылочных международных стандартов межгосударственным стандартам..........................................42
Библиография........................................................................43
III
ГОСТ Р ИСО 12164-1—2025
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ХВОСТОВИКИ ИНСТРУМЕНТОВ ПОЛЫЕ КОНИЧЕСКИЕ (HSK). ТИПЫ А, АВ, С, СВ И ЕВ
Основные размеры
Hollow conical tool shanks (HSK). Types A, AB, С, CB and EB. Basic dimensions
Дата введения — 2026—07—01
1 Область применения
Настоящий стандарт устанавливает размеры полых конических хвостовиков (HSK) инструментов с прилеганием по плоскости фланца к торцу шпинделя станка. Данные хвостовики являются частью соединительного интерфейса инструмента для станков (например, фрезерных/сверлильных, токарных и шлифовальных).
Настоящий стандарт распространяется на пять типов хвостовиков:
- типы А, АВ и ЕВ имеют проточенный паз на фланце для автоматической смены инструмента;
- типы С и СВ не имеют проточенного паза на фланце и могут быть заменены только вручную.
Инструменты с хвостовиками HSK типов А и АВ также можно менять вручную через радиальные отверстия в конической части хвостовика.
В настоящем стандарте представлена информация о динамической балансировке хвостовиков HSK типов АВ и СВ в соответствии с ИСО 16084.
2 Нормативные ссылки
В настоящем стандарте использована нормативная ссылка на следующий стандарт [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 2768-1, General tolerances — Part 1: Tolerances for linear and angular dimensions without individual tolerance indications (Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры)
3 Термины и определения
В настоящем стандарте термины и определения отсутствуют.
ИСО и МЭК ведут терминологические базы данных для использования в области стандартизации по следующим адресам:
- платформа онлайн-просмотра ИСО: доступна по адресу https://www.iso.org/obp
- Электропедия МЭК: доступна по адресу http://www.electropedia.org/
4 Полые конические хвостовики, типы и размеры
4.1 Общие положения
Размеры всех параметров для всех типов и размеров полых конических хвостовиков HSK приведены в 4.5.
Издание официальное
1
ГОСТ Р ИСО 12164-1—2025
Параметры типов С, СВ и ЕВ, не указанные в 4.3 и 4.4, приведены в 4.5. Детали, не указанные в 4.5, следует выбирать по целесообразности.
Только хвостовики HSK типов АВ и СВ имеют отверстия для балансировки внутри малой конической канавки HSK, а также слева и справа от нее (см. рисунки 1 и 11). Вместе с соответствующими мерами балансировки на фланце хвостовика HSK, указанными в 4.2.2, они обеспечивают динамическую балансировку хвостовиков HSK типов АВ и СВ без изменения их функциональности.
Предпочтительные зоны для балансировки приведены в разделе 5.
Усилия зажима для хвостовиков HSK типов А, АВ, С, СВ и ЕВ приведены в приложении А.
Полые конические хвостовики типов С и СВ с устройством подачи смазочно-охлаждающей жидкости (СОЖ) представлены в приложении В.
Обзор всех различных типов хвостовиков представлен в приложении С.
Допуски формы, ориентации, расположения и биения должны соответствовать ИСО 1101. Размеры и допуски конусов — согласно ИСО 3040. Неуказанные предельные отклонения — по классу точности «гп» — в соответствии с ИСО 2768-1.
4.2 Полые конические хвостовики типов А и АВ
4.2.1 Общие положения
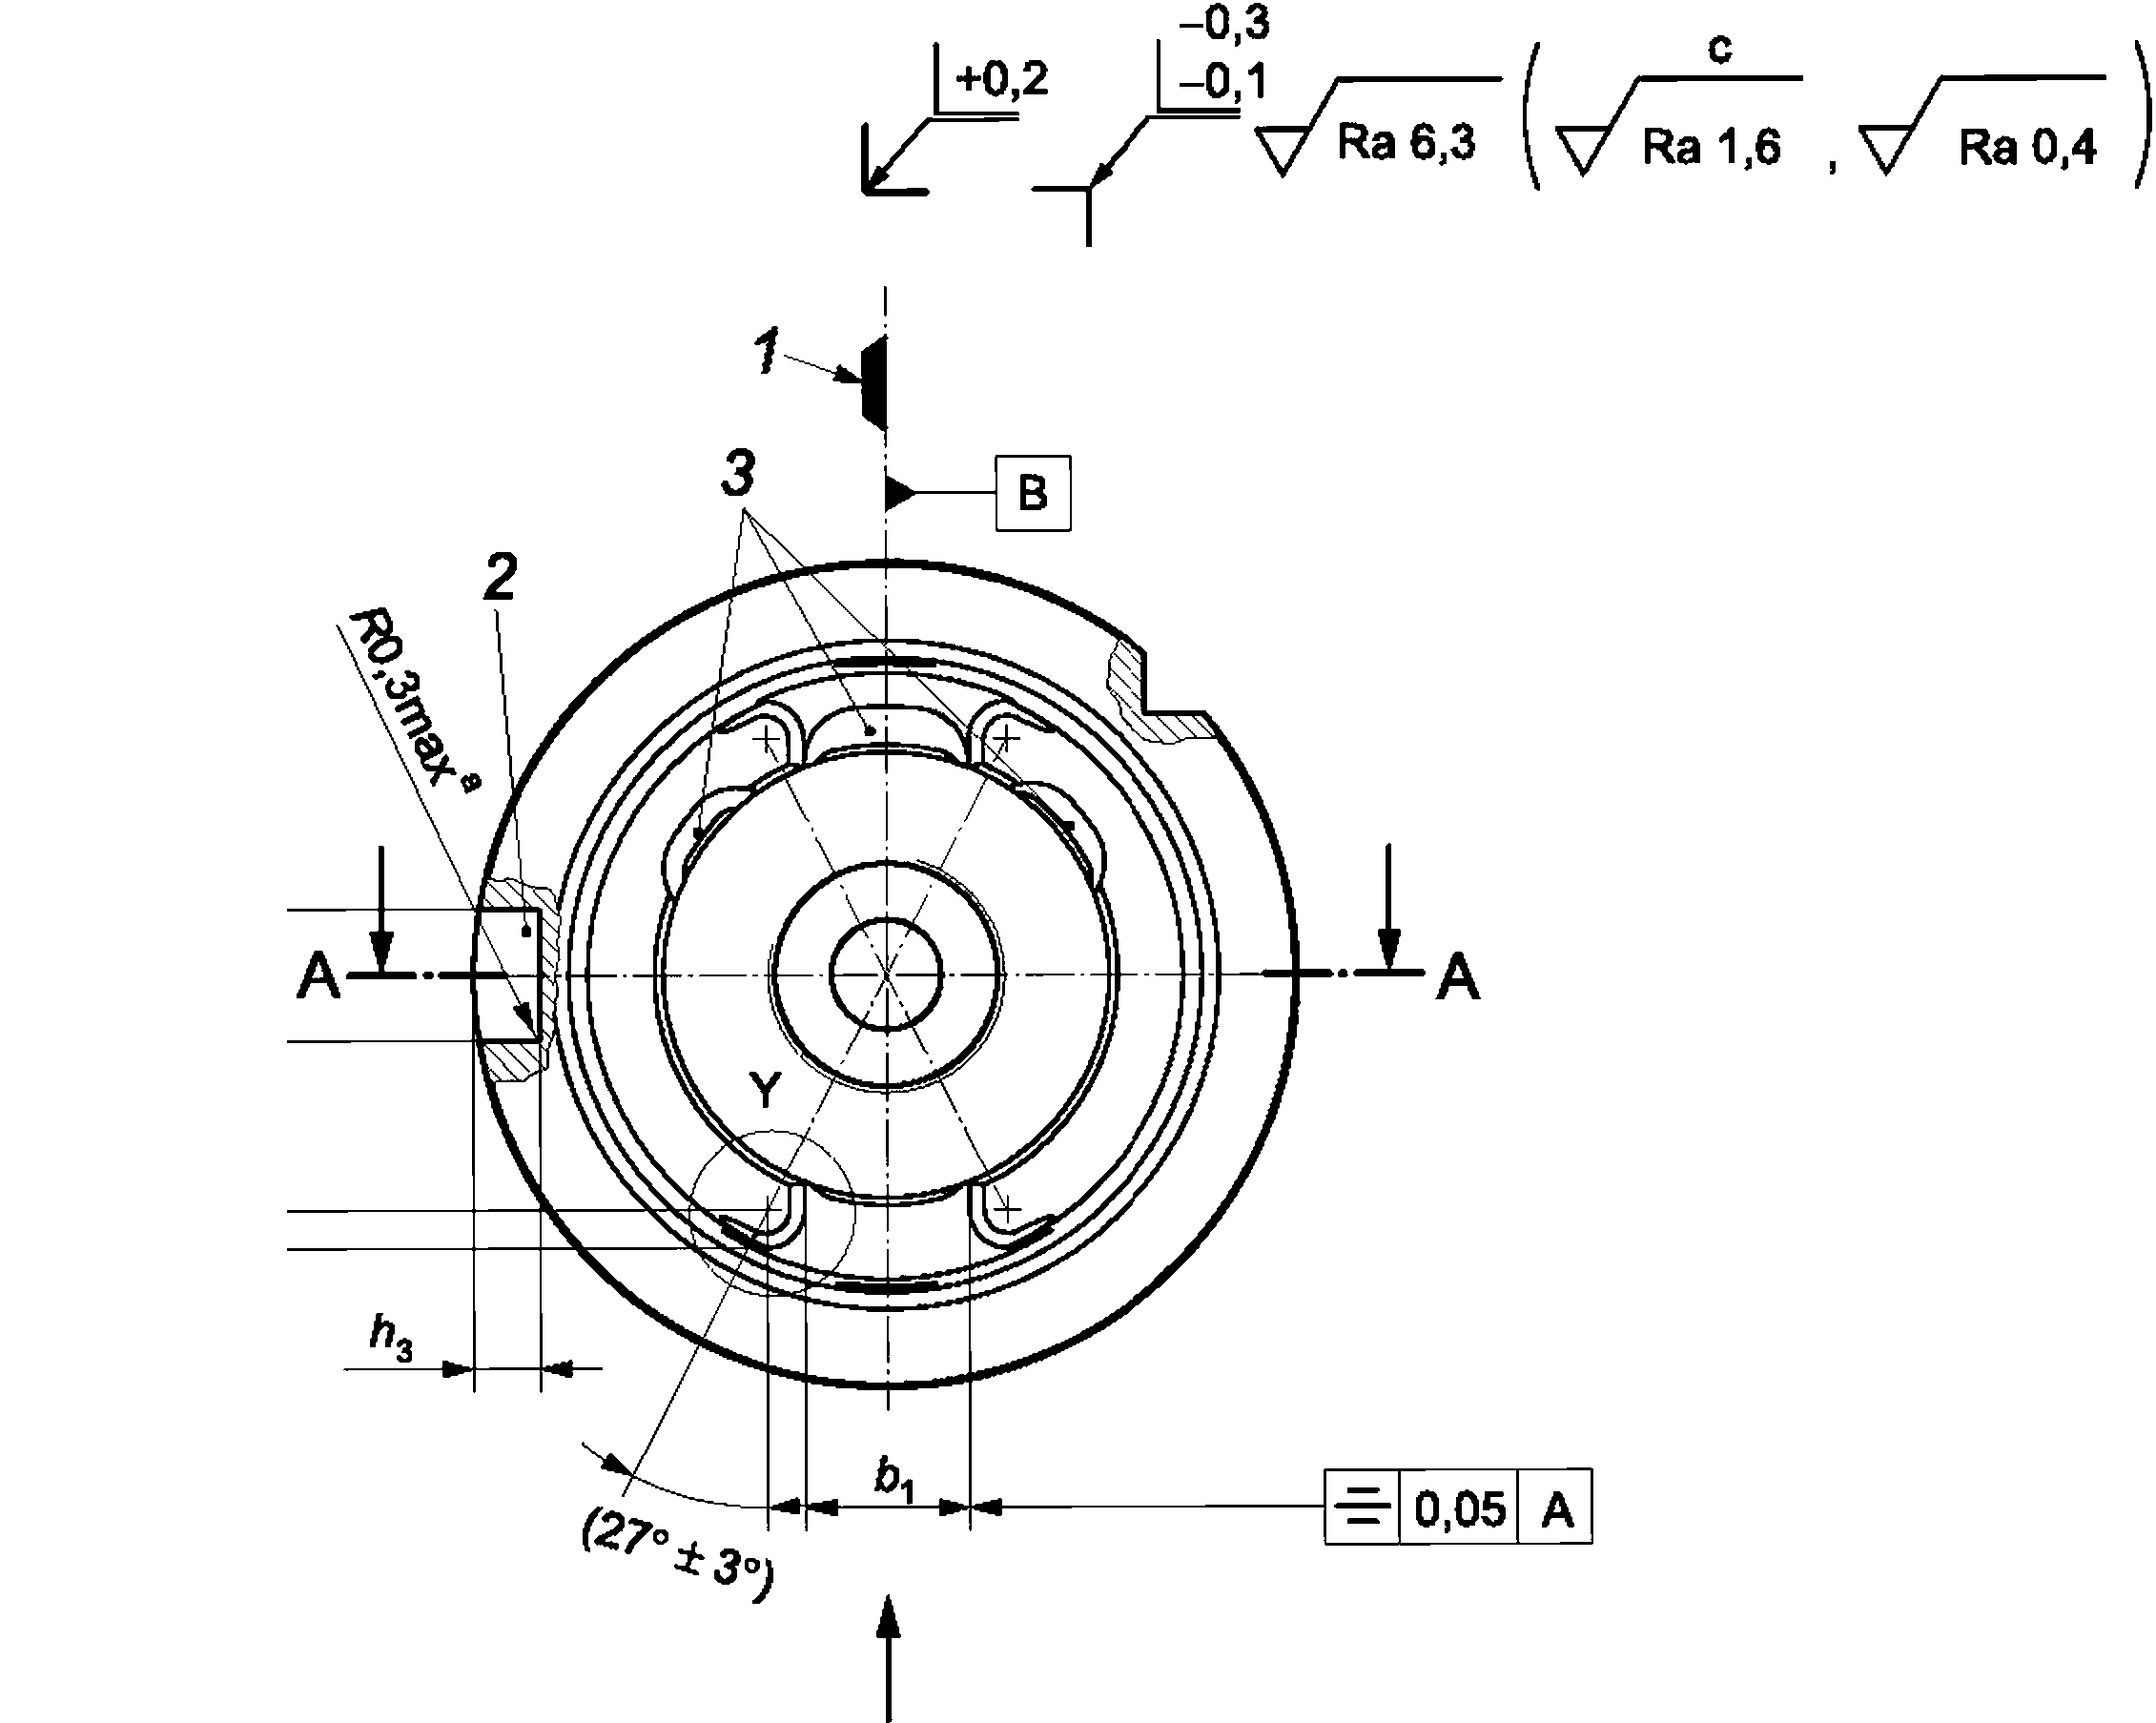
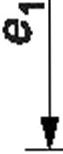
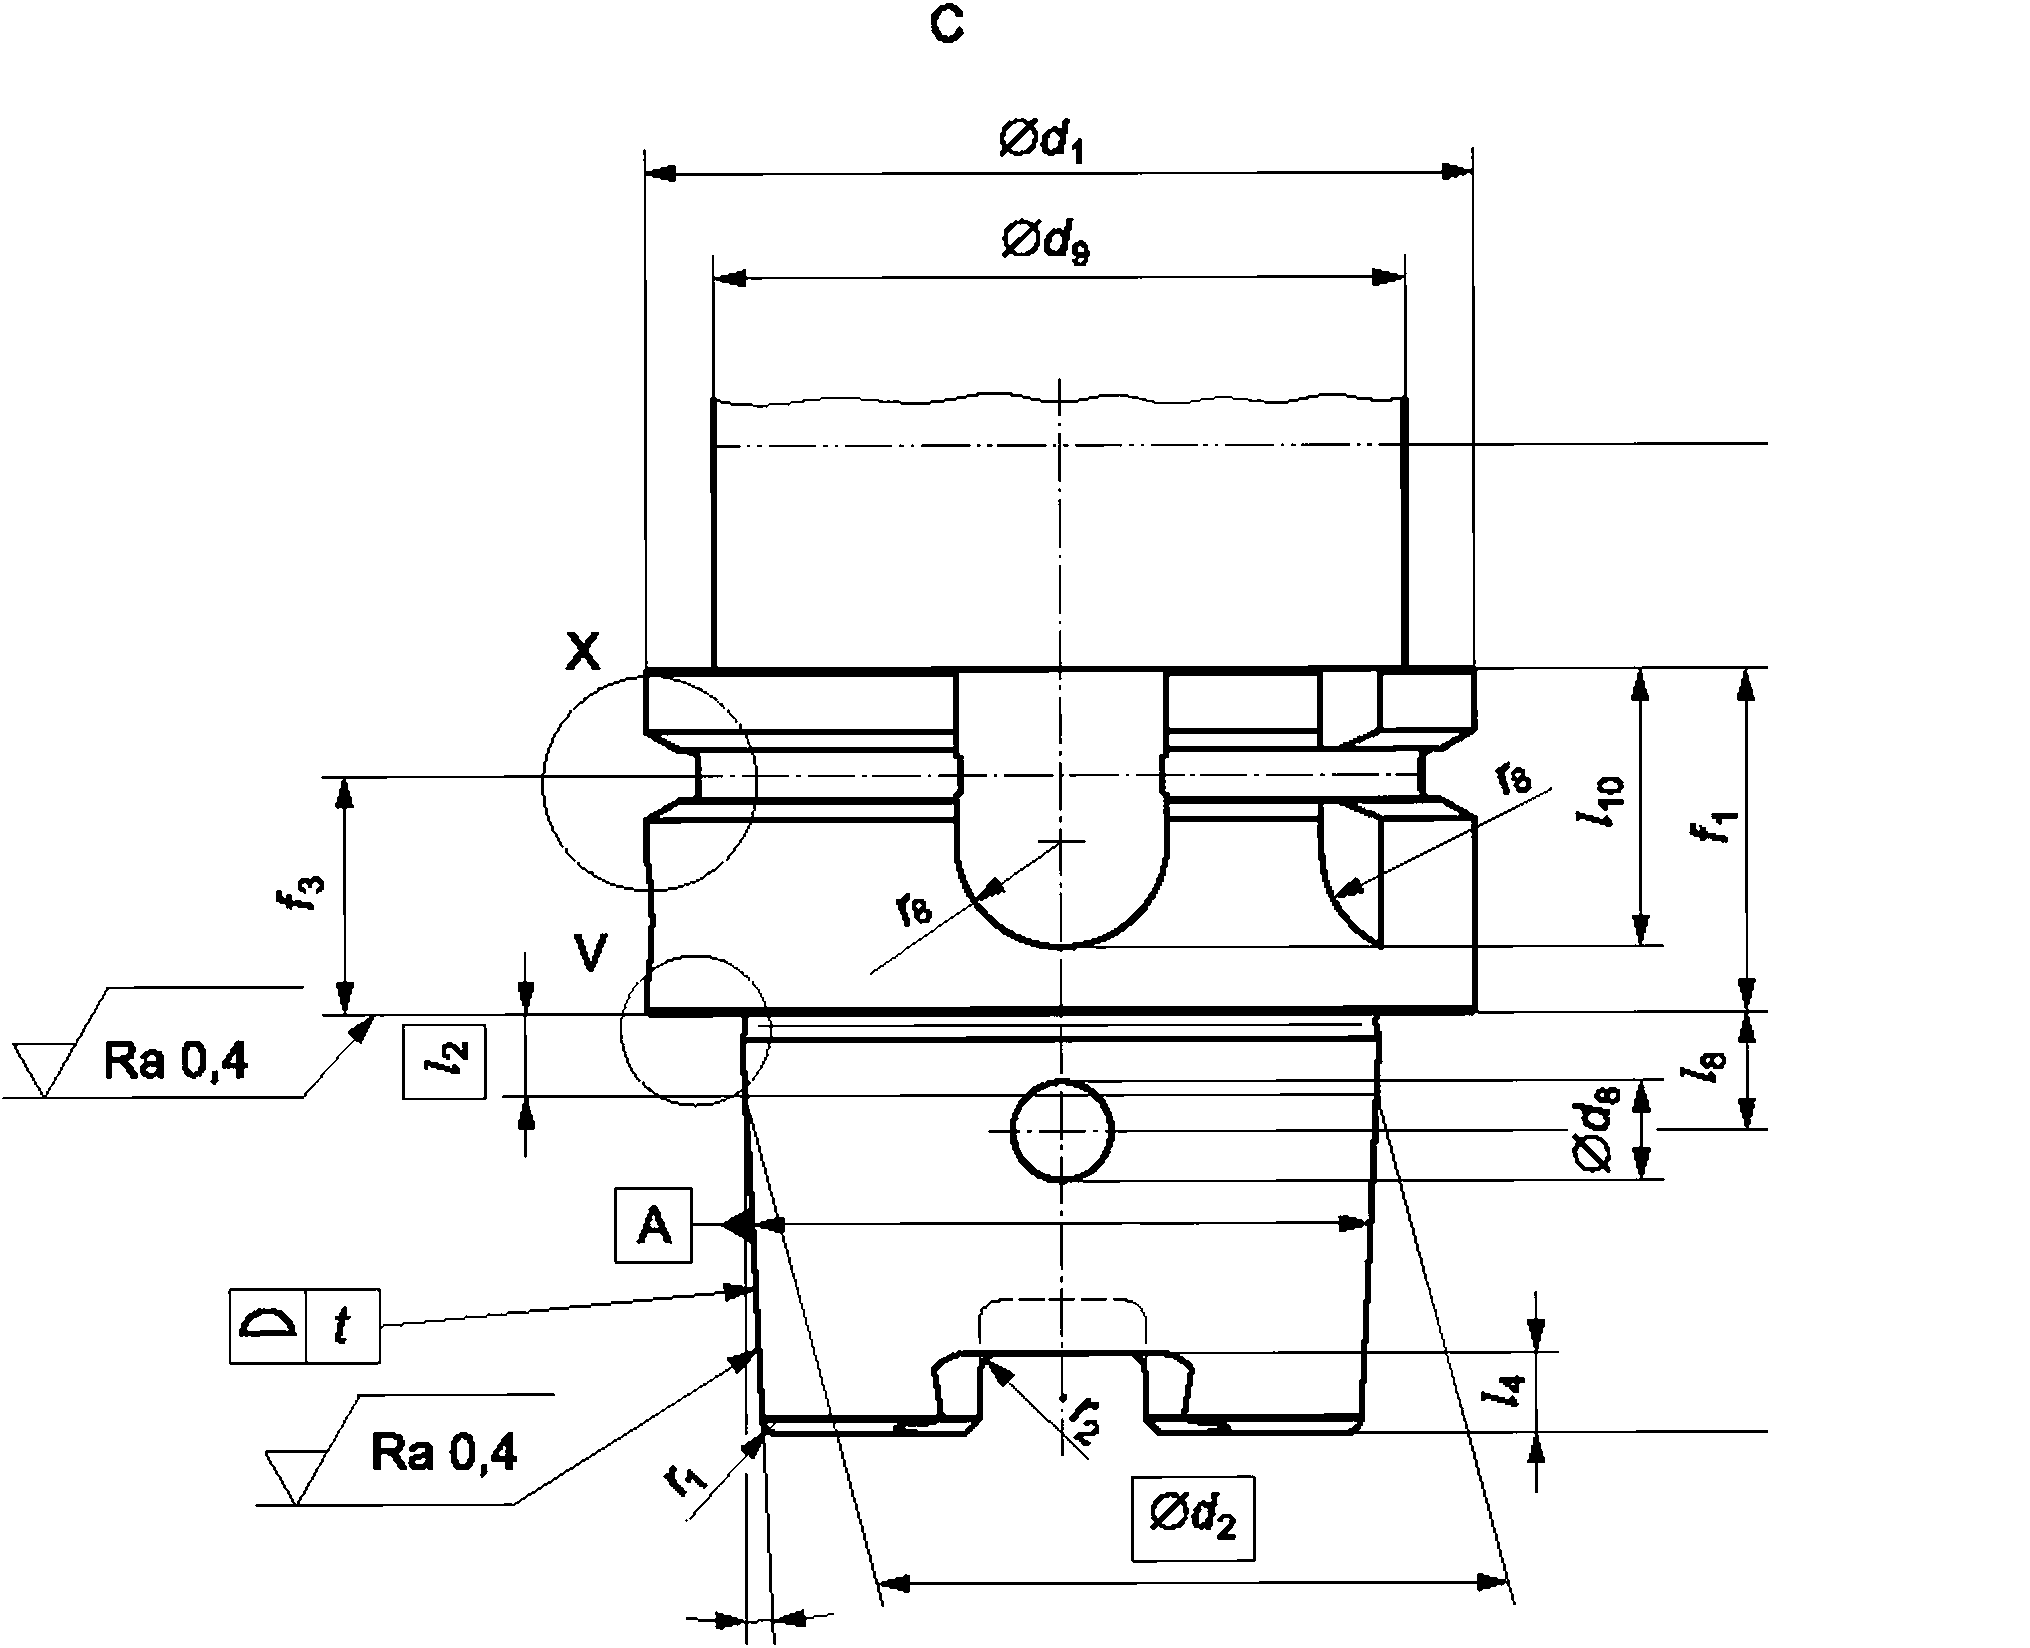
На рисунке 1 представлены общие размеры всех типов полых конических хвостовиков HSK с прилеганием по плоскости фланца (далее — HSK, или хвостовик HSK), а также параметры для типов А и АВ.
HSK типа АВ — это динамически сбалансированная версия полого конического хвостовика для автоматической смены инструмента.
Многие изделия с хвостовиками HSK, например адаптеры и/или режущие инструменты, имеют симметричные передние части небольшой длины и/или малого диаметра. Они могут быть сбалансированы только динамически, т. е. в двух плоскостях балансировки с применением мер к HSK типа АВ, описанных в настоящем стандарте. Либо отсутствуют другие области для достаточной и разумной компенсации массы, либо ограничения в механизмах управления инструментом на существующих станках делают альтернативные меры невозможными.
Все параметры, показанные на рисунке 1, кроме углублений 3, также применимы к HSK типа А и могут быть взяты из таблицы 1. На рисунке 1 и в таблице 1 показаны общие параметры и значения для всех размеров хвостовиков HSK типов АВ и А.
Три балансировочных отверстия в канавке с малым конусом внутри диаметра с/3 (рисунок 1, вид Z и поперечное сечение С-С), а также балансировочные отверстия в хвостовике HSK в соответствии с 4.2.2 применимы только к динамически сбалансированному хвостовику HSK типа АВ. Все радиальные отверстия (см. рисунок 1) должны быть без заусенцев.
В случае выбора любой другой геометрии балансировочных отверстий в хвостовике необходимо устранить ту же неуравновешенность при том же осевом положении центра тяжести.
Примечание — Расположение балансировочных отверстий на фланце хвостовика HSK учитывает механические ограничения известных систем автоматической смены инструментов.
2
ГОСТ Р ИСО 12164-1—2025
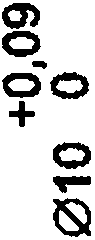

1/ | W | А |
(2°52'05")
а) Хвостовики HSK типов АВ и А, вид спереди и вид сбоку
3
ГОСТ Р ИСО 12164-1—2025
А-А
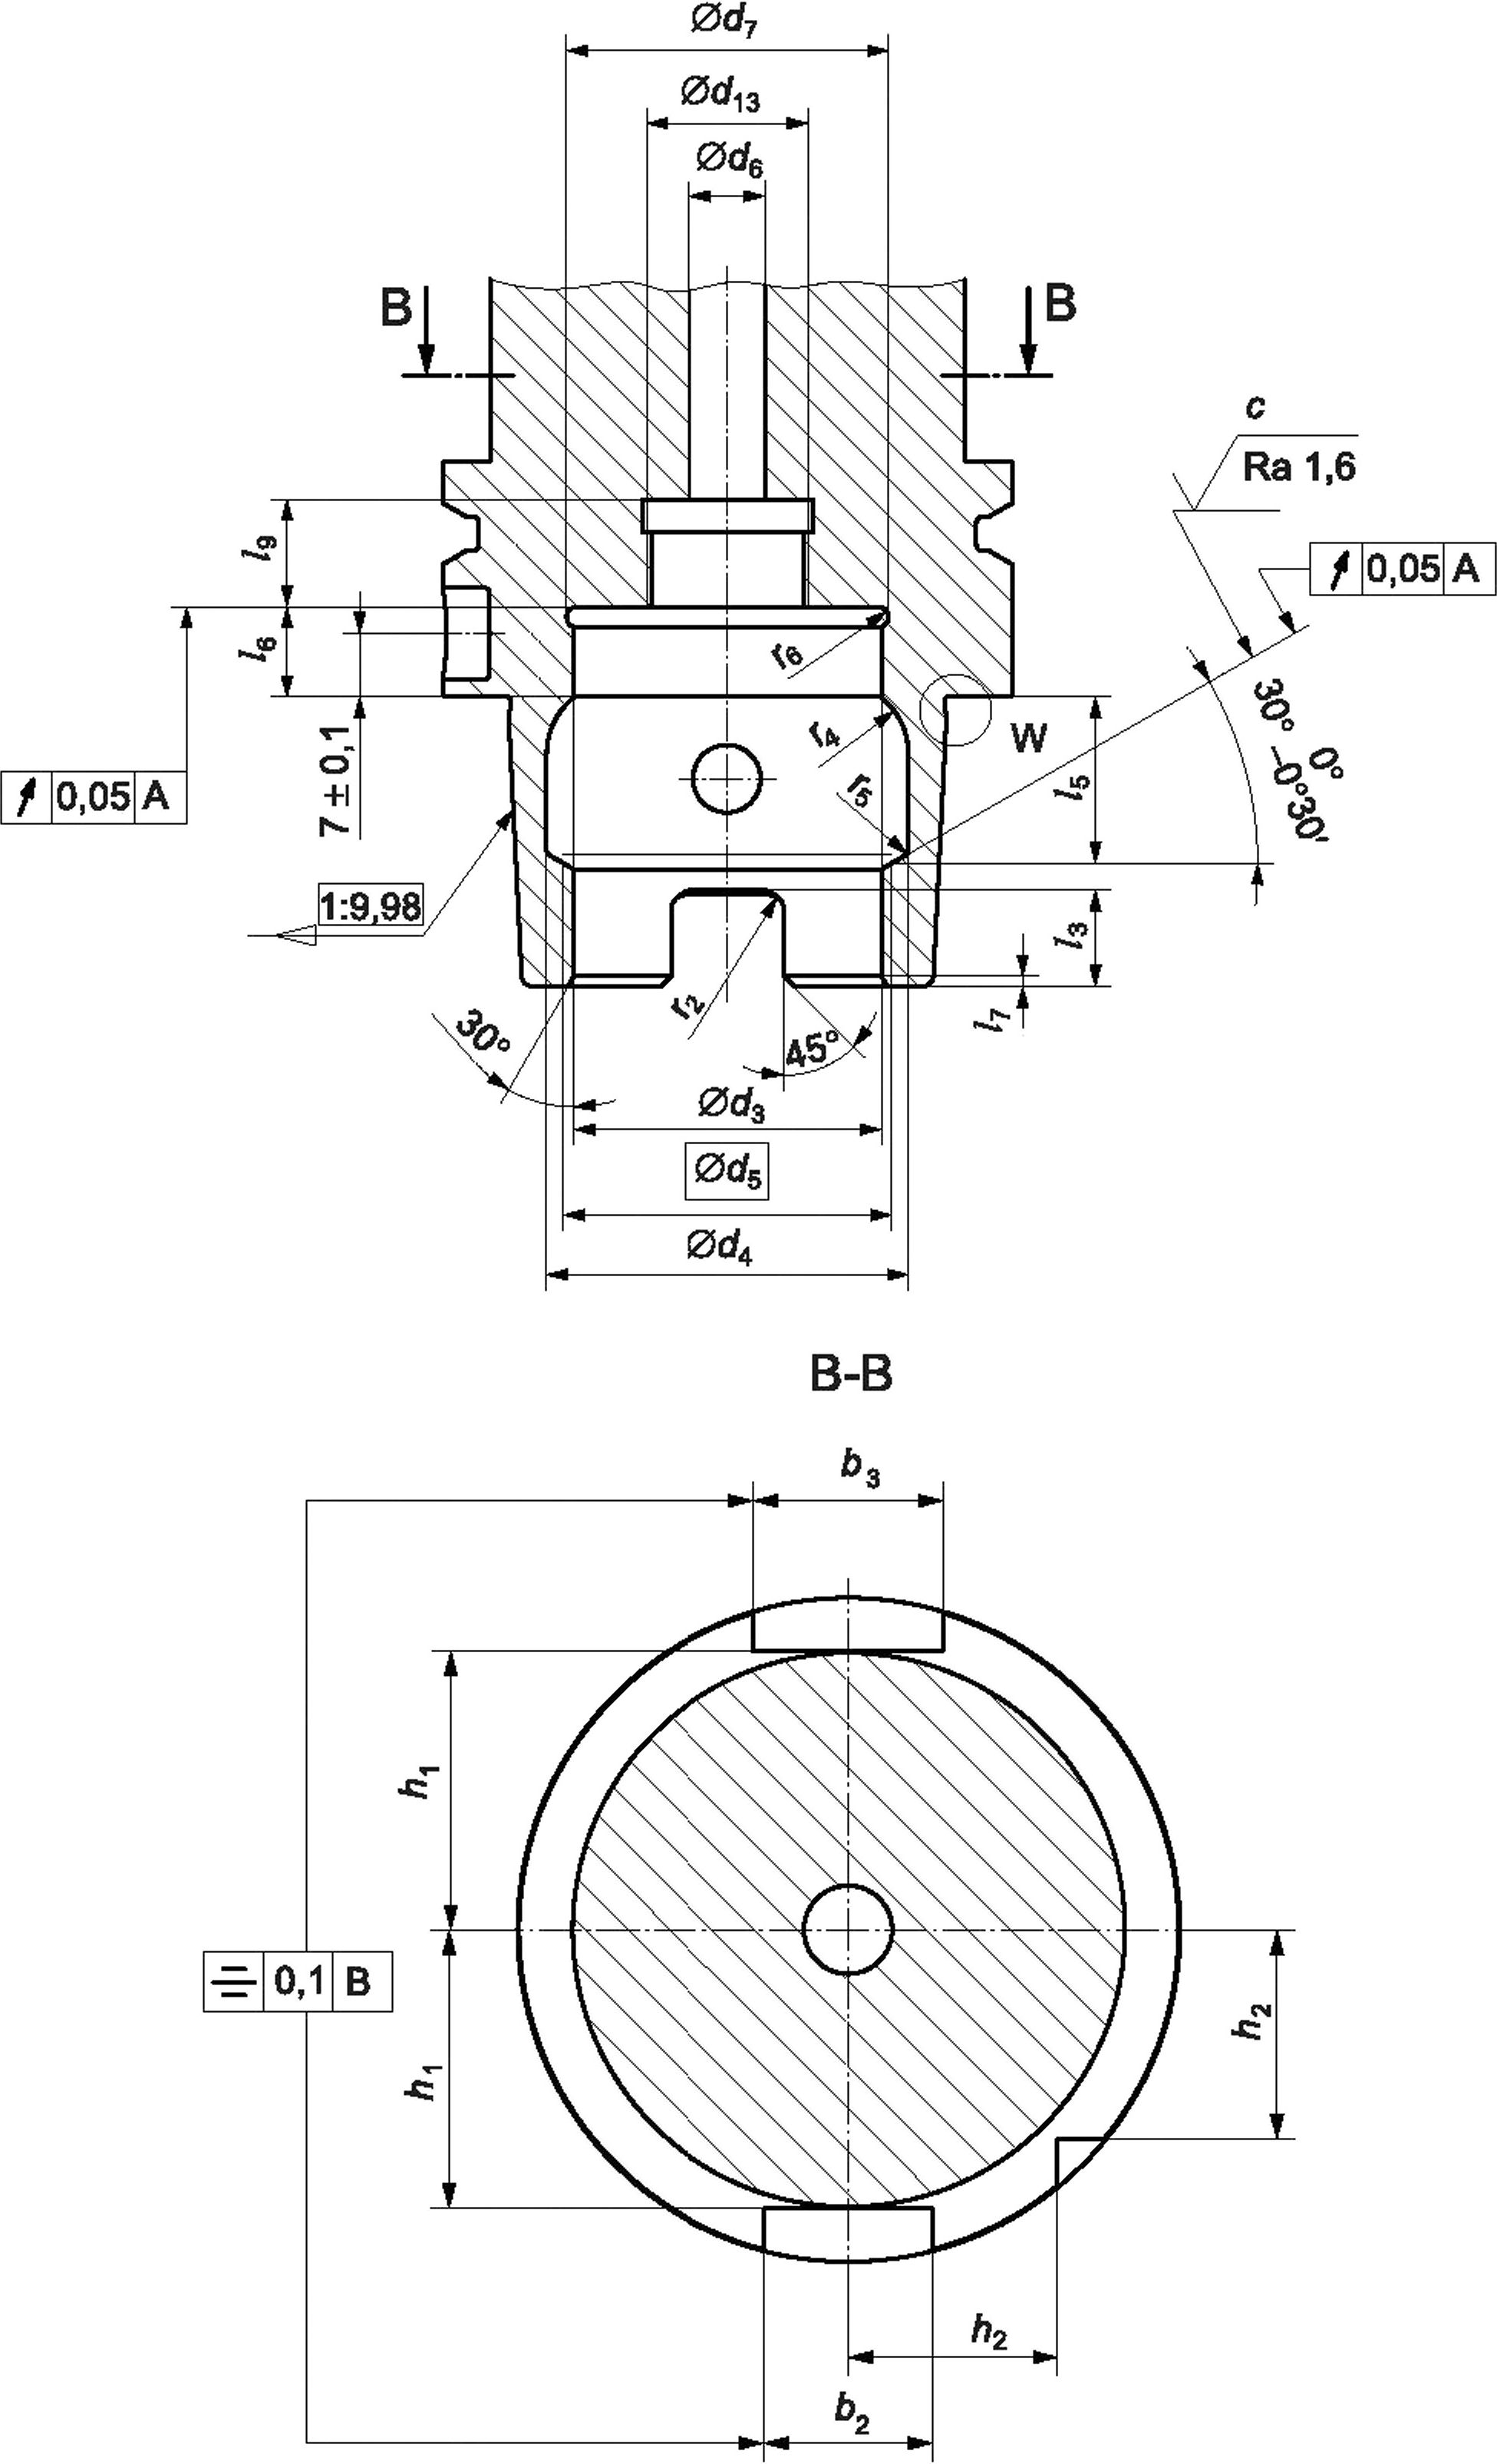
Ь) Разрезы А-А и В-В хвостовиков HSK типов АВ и А
4
ГОСТ Р ИСО 12164-1—2025
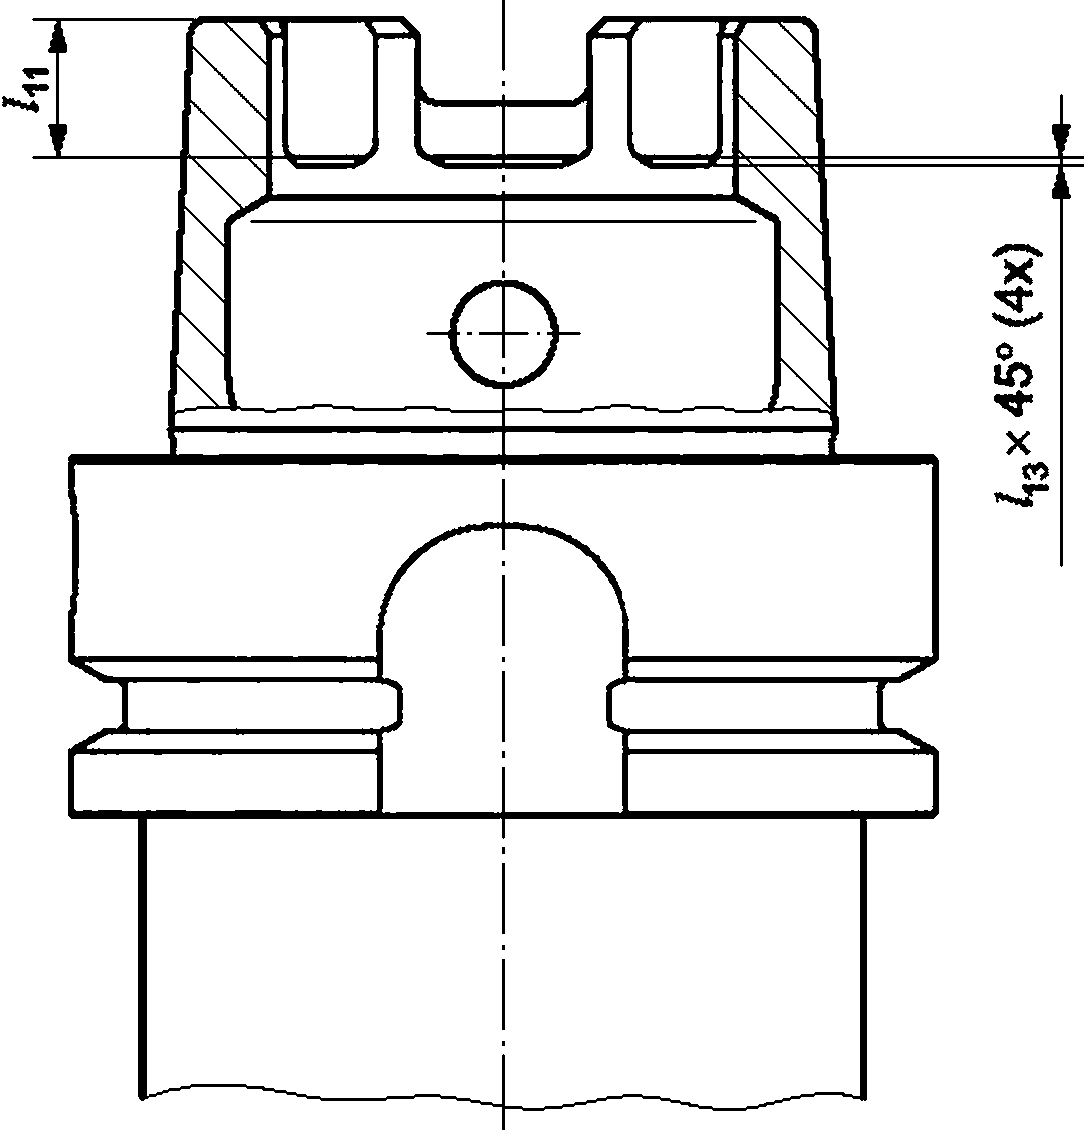
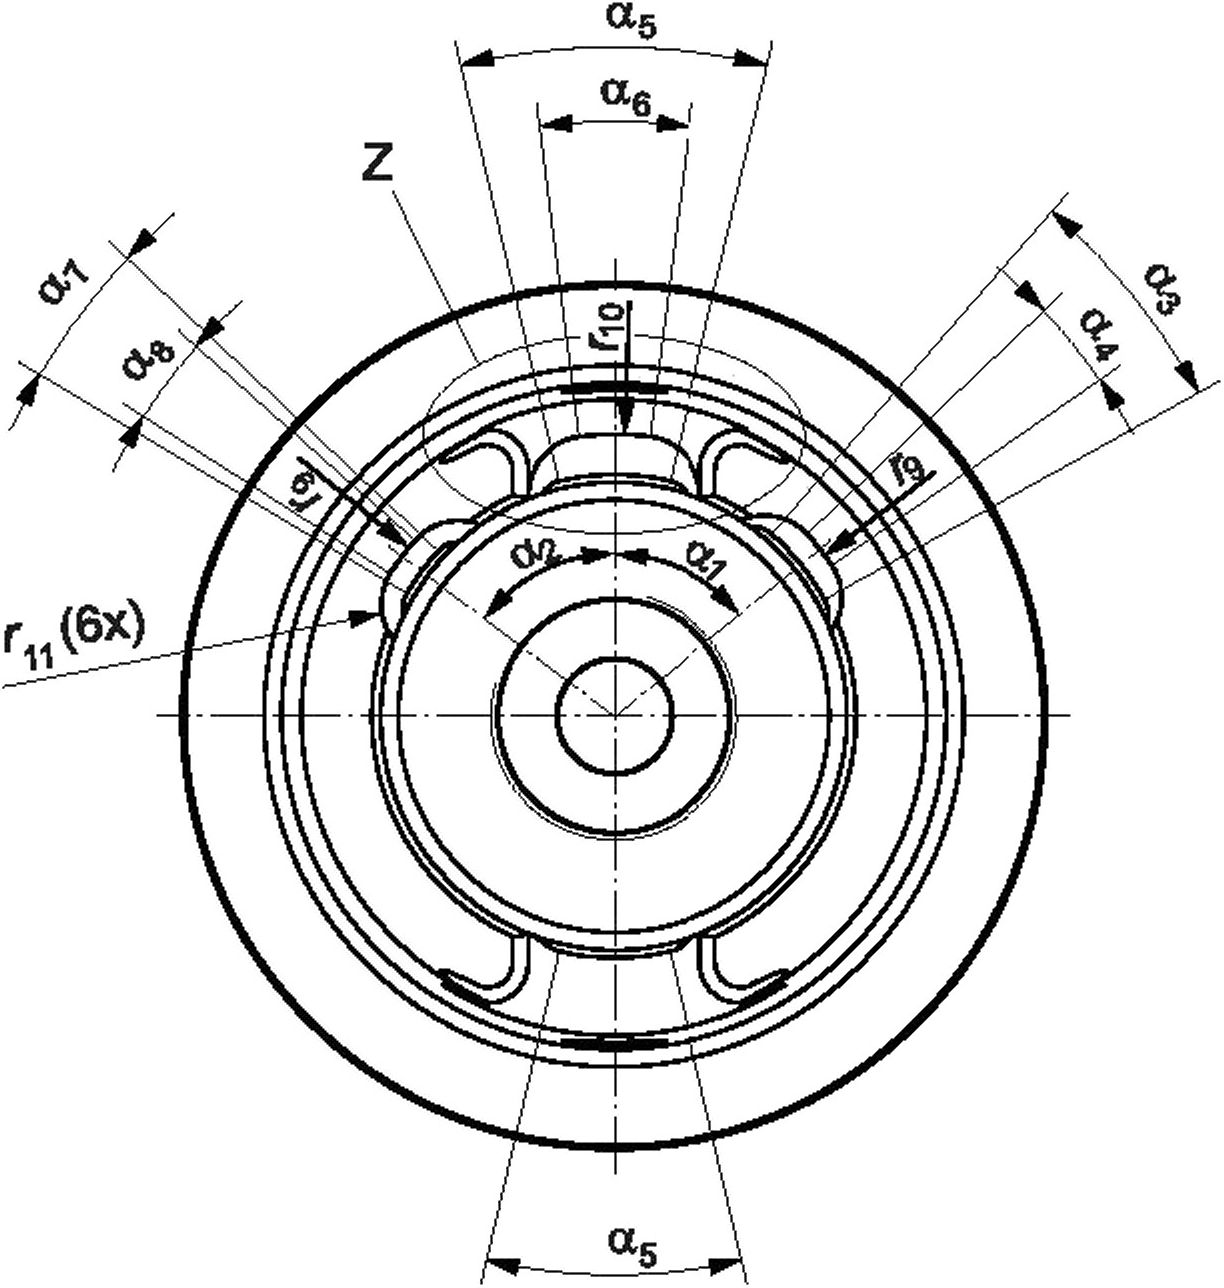
с) Углубления в хвостовиках HSK типа АВ
5
ГОСТ P ИСО 12164-1—2025
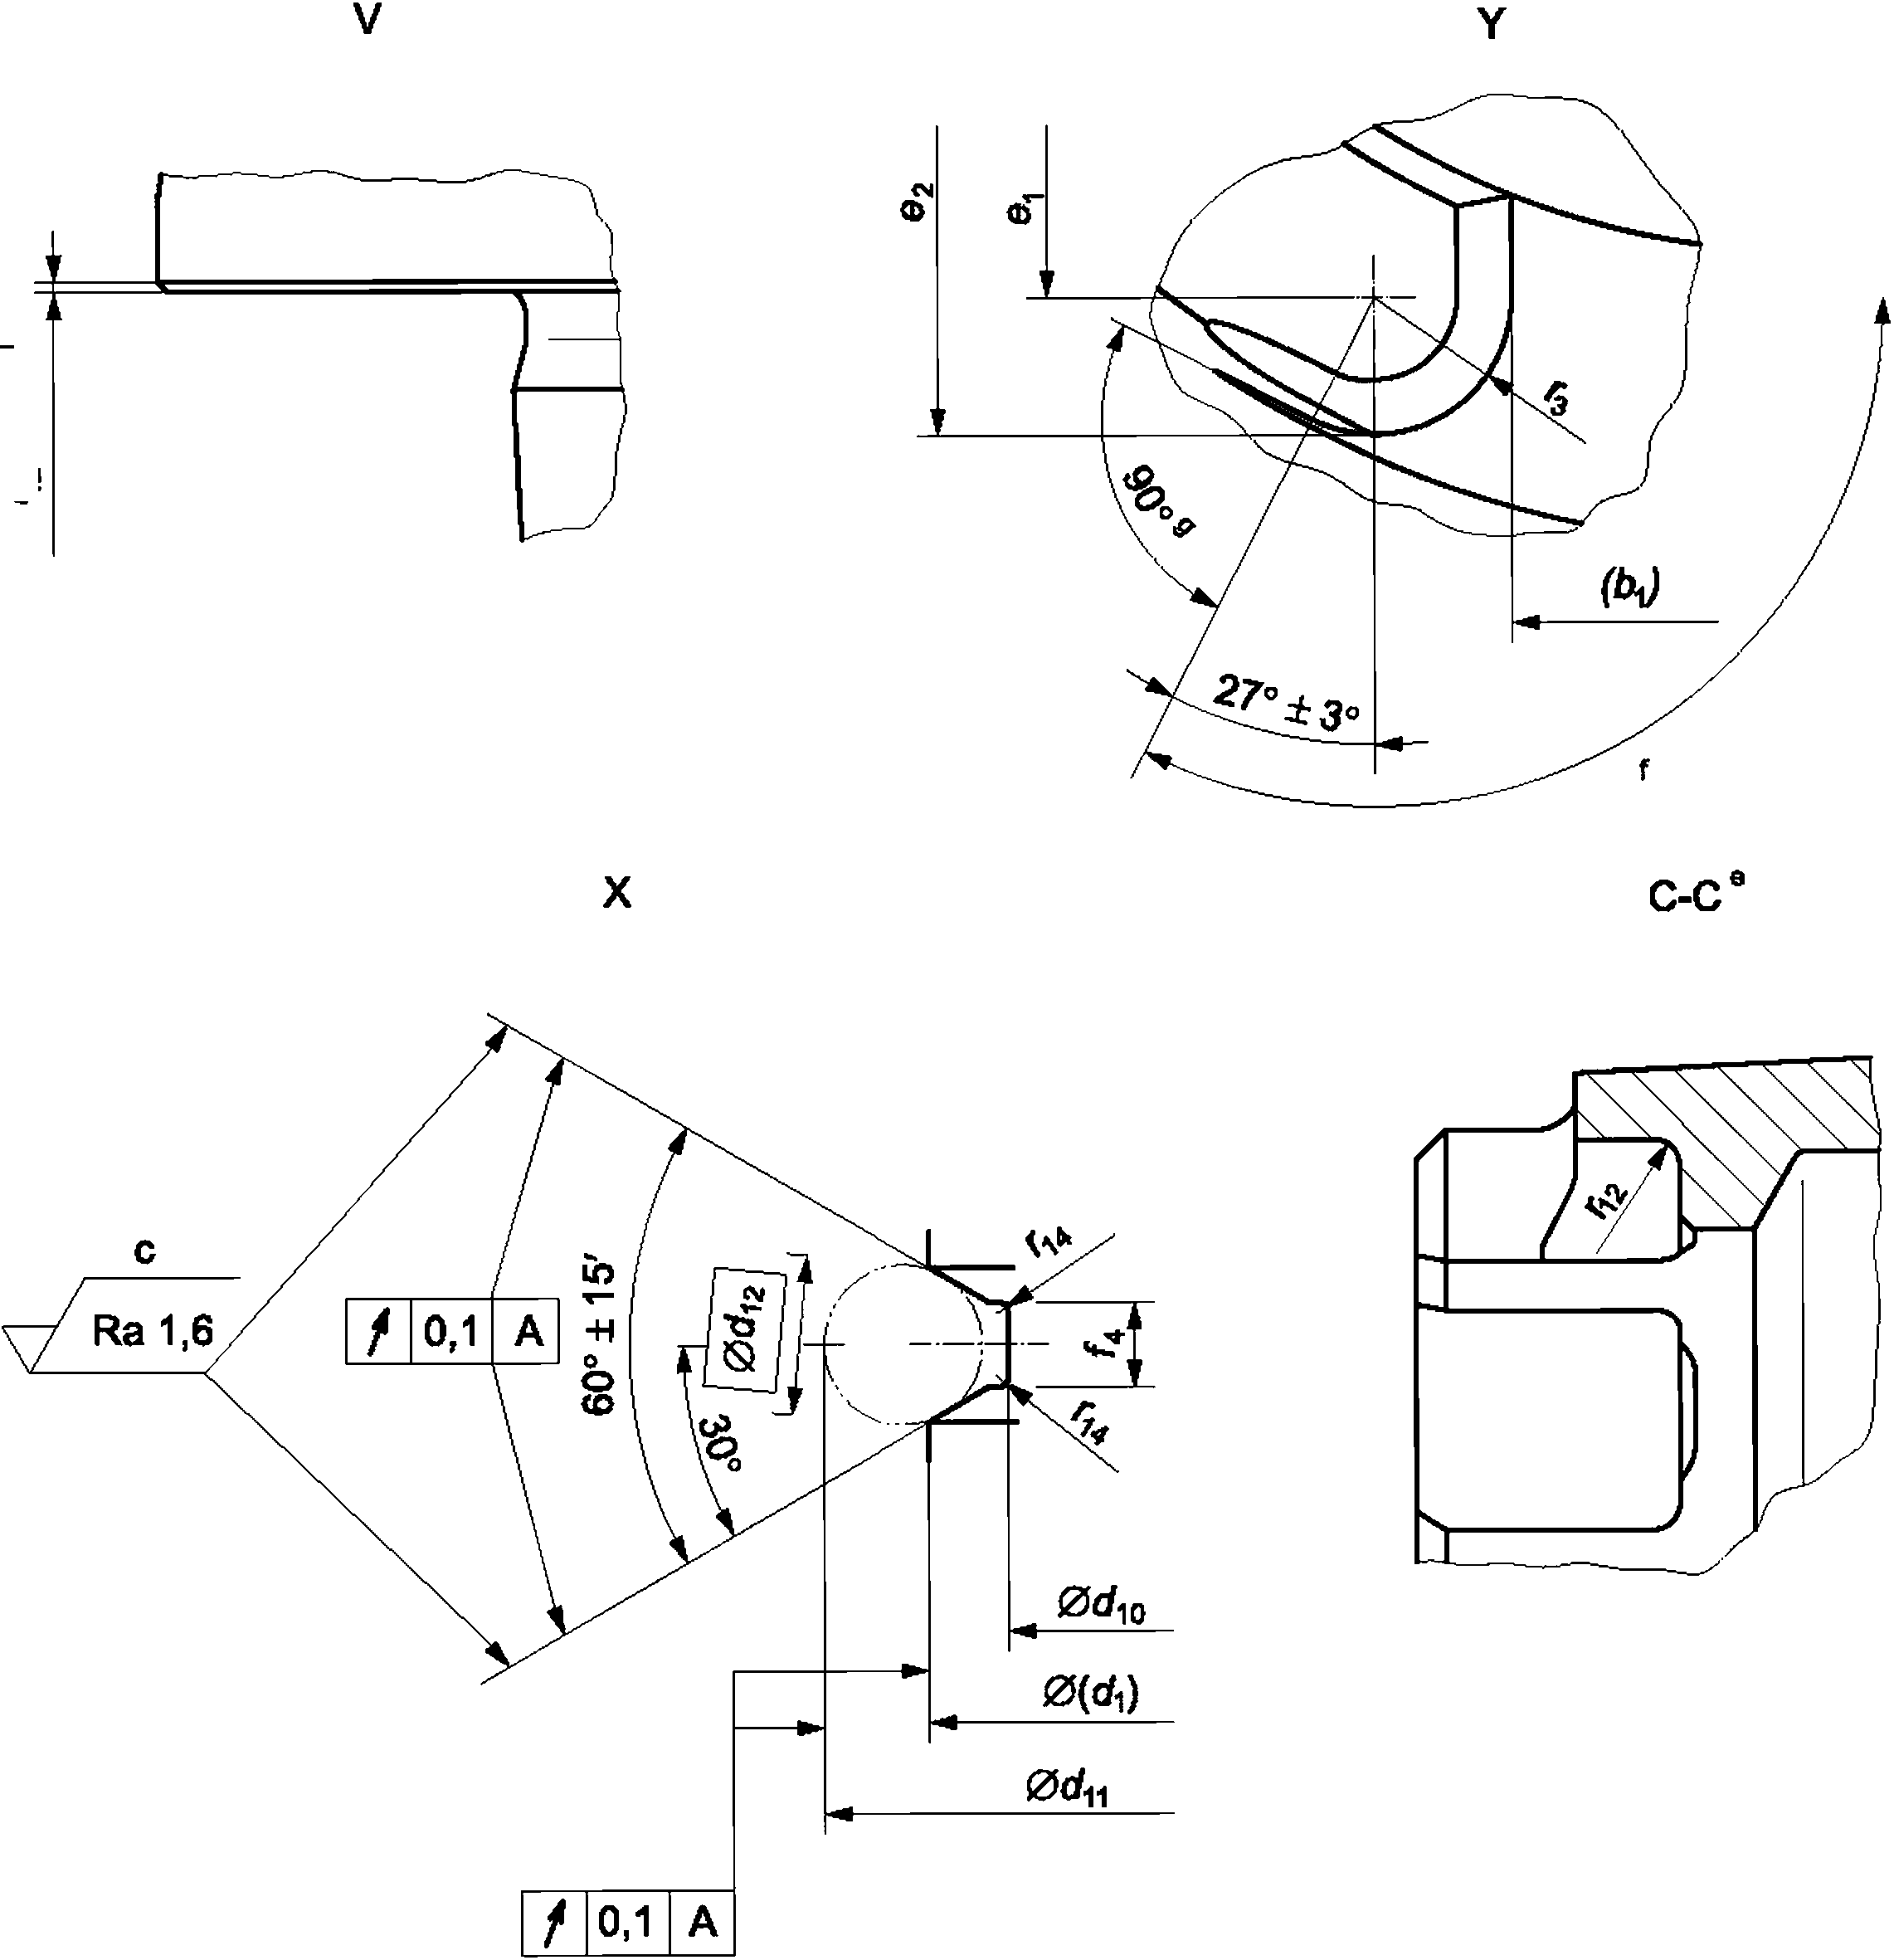
Z12x45°d
d) Элементы хвостовиков HSK типов АВ и А
6
ГОСТ Р ИСО 12164-1—2025
Z
(а5)
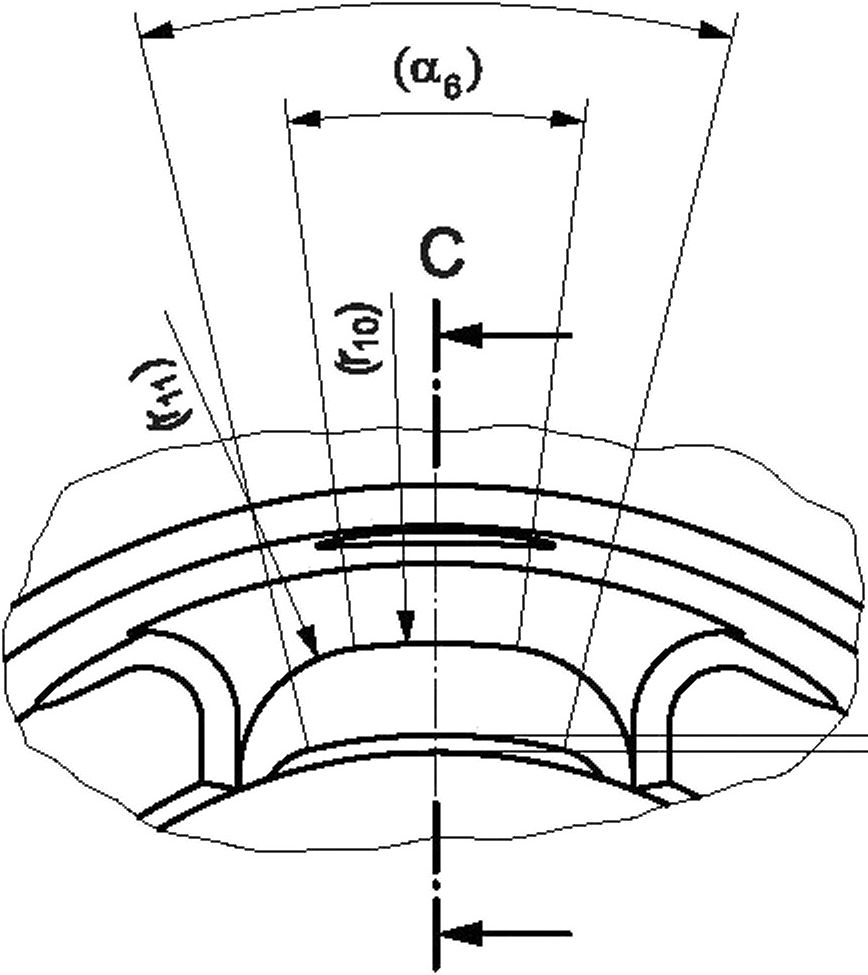

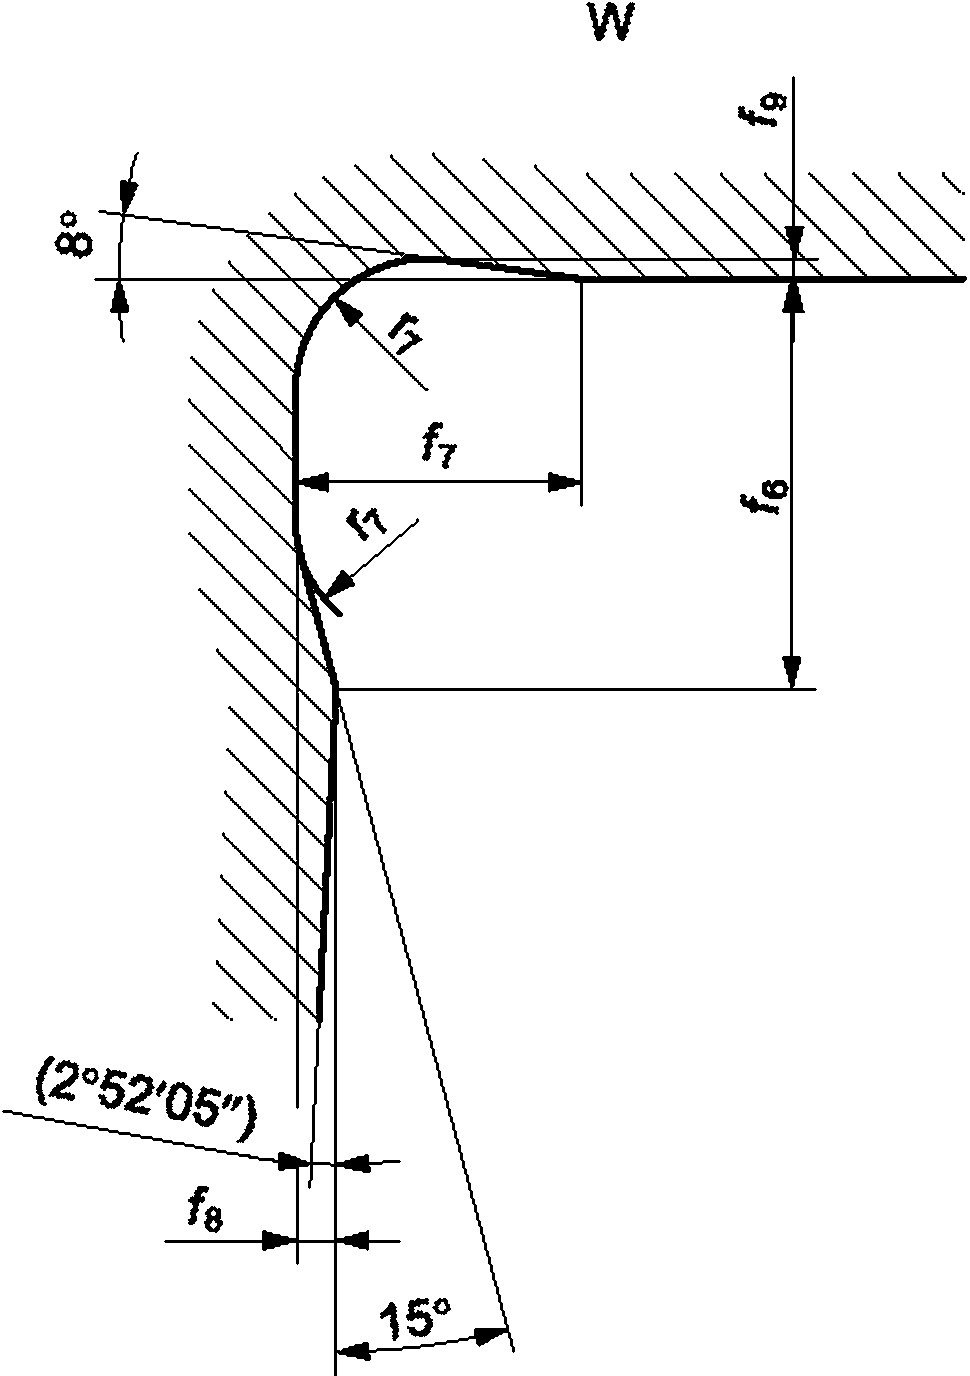
е) Элементы хвостовиков HSK типов АВ и А
а Или максимальная фаска 0,3 х 45°.
ь Невыпуклый.
с Чистовая обработка.
d Или радиус.
е Балансировочные выемки 3 применимы только к HSK-AB.
f Поверхность г3.
9 Вывод г3.
Все радиальные отверстия должны быть без заусенцев.
Примечание — Хвостовик HSK типа АВ имеет дисбаланс в различных осевых положениях (осевые канавки, «немецкая насечка» и отверстие для чипа), что создает определенный динамический дисбаланс. Балансировочные меры, описанные в 4.2.2, в сочетании с выемками 3 на рисунке 1 устраняют этот динамический дисбаланс.
1 — положение режущей кромки для праворежущих инструментов с одной режущей кромкой; 2 — отверстие для чипа (см. также 4.2.2 для компенсации массы чипа) для типа А по желанию; 3 — балансировочные выемки для типа АВ
Рисунок 1 — Хвостовики HSK типов АВ и А
4.2.2 Балансировка и основные размеры
4.2.2.1 Общие сведения
Меры для балансировки, описанные в данном подразделе и в таблице 1, а также углубления, указанные в 4.2.1 и 4.2.2, предназначены для хвостовиков HSK типа АВ, изготовленных в пределах допустимых отклонений. Поскольку размеры для этих балансировочных приспособлений зависят от этого условия, допуски не определены. Например, компенсация дисбаланса установленного чипа (предполагаемая масса чипа 700 мг) зависит от диаметра сУ1 (допуск h10) фланца с коническим хвостовиком HSK.
Форма для балансировочных приспособлений может быть выбрана произвольно по усмотрению изготовителя, но в пределах предлагаемых зон. Если теоретические размеры, указанные в таблице 1, будут изменены по усмотрению изготовителя, это не повлияет отрицательно ни на стабильность, ни на функциональность.
Примечание — Все балансировочные отверстия, отмеченные верхним индексом «а», требуются только при наличии установленного чипа.
7
ГОСТ Р ИСО 12164-1—2025
4.2.2.2 Хвостовики HSK-AB 25
Рисунок 2 применяют только к хвостовикам HSK-AB 25
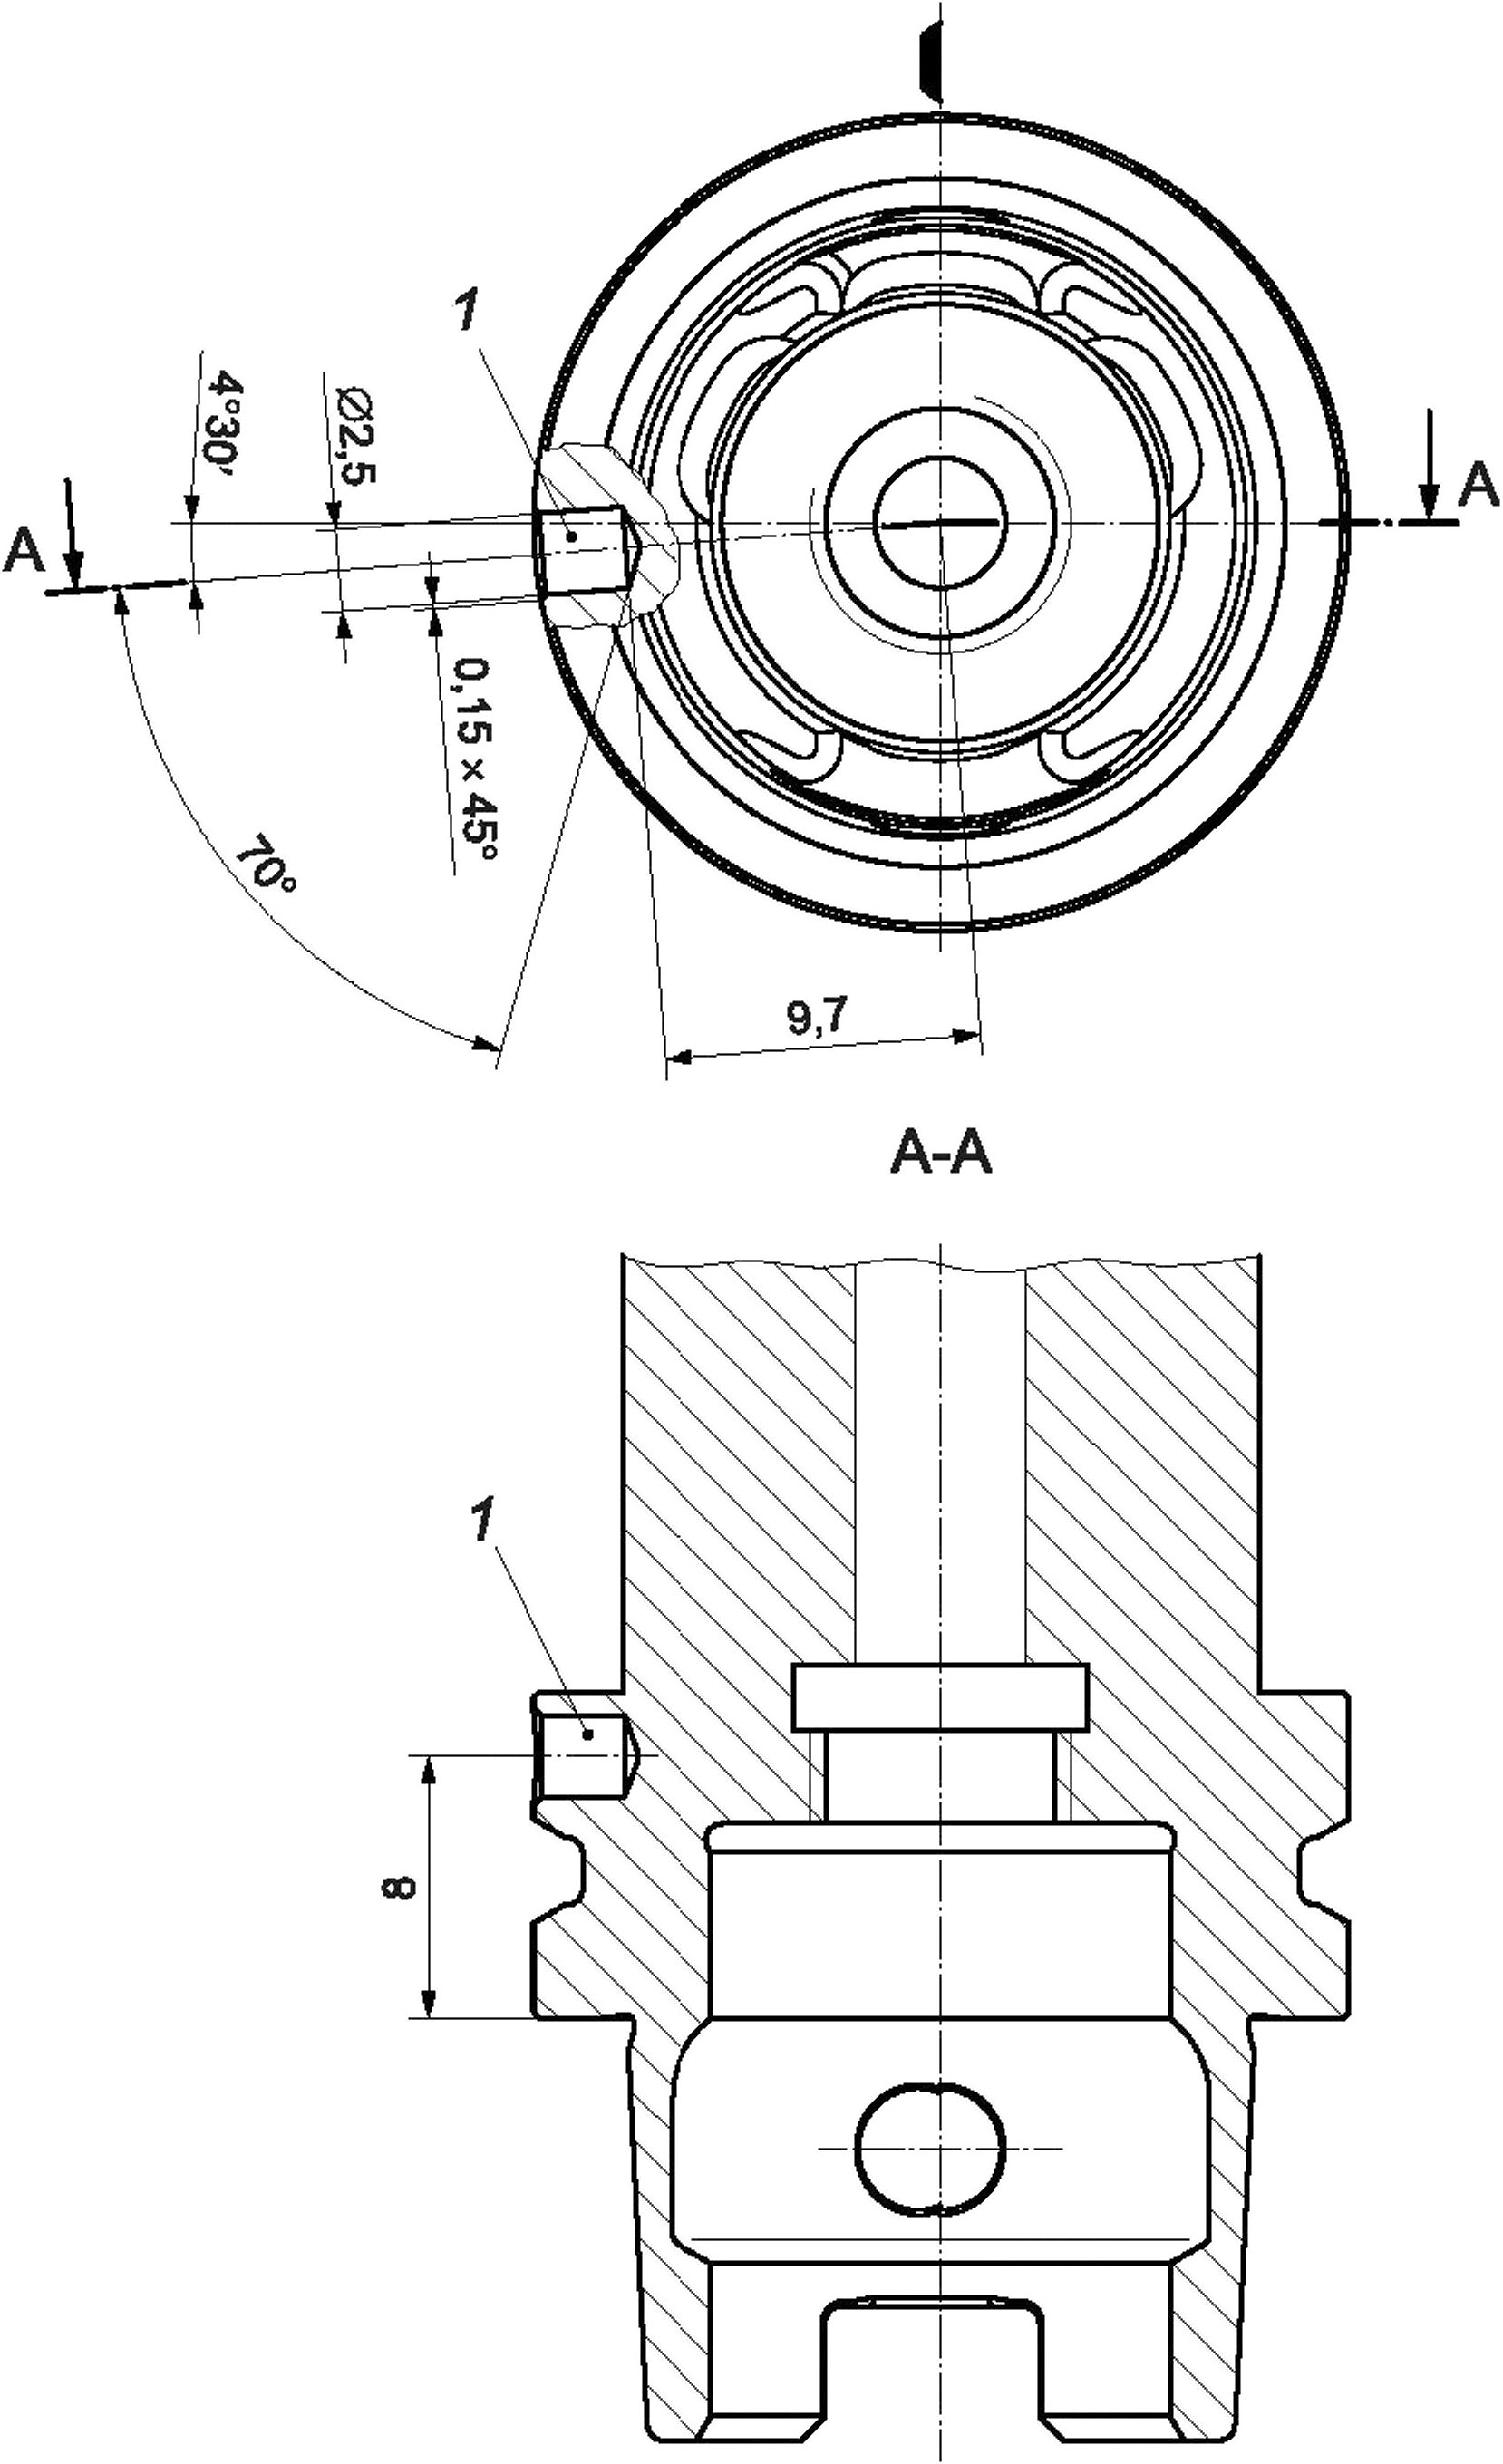
а) Хвостовик HSK-AB 25, вид сбоку и разрез А-А
8
ГОСТ Р ИСО 12164-1—2025
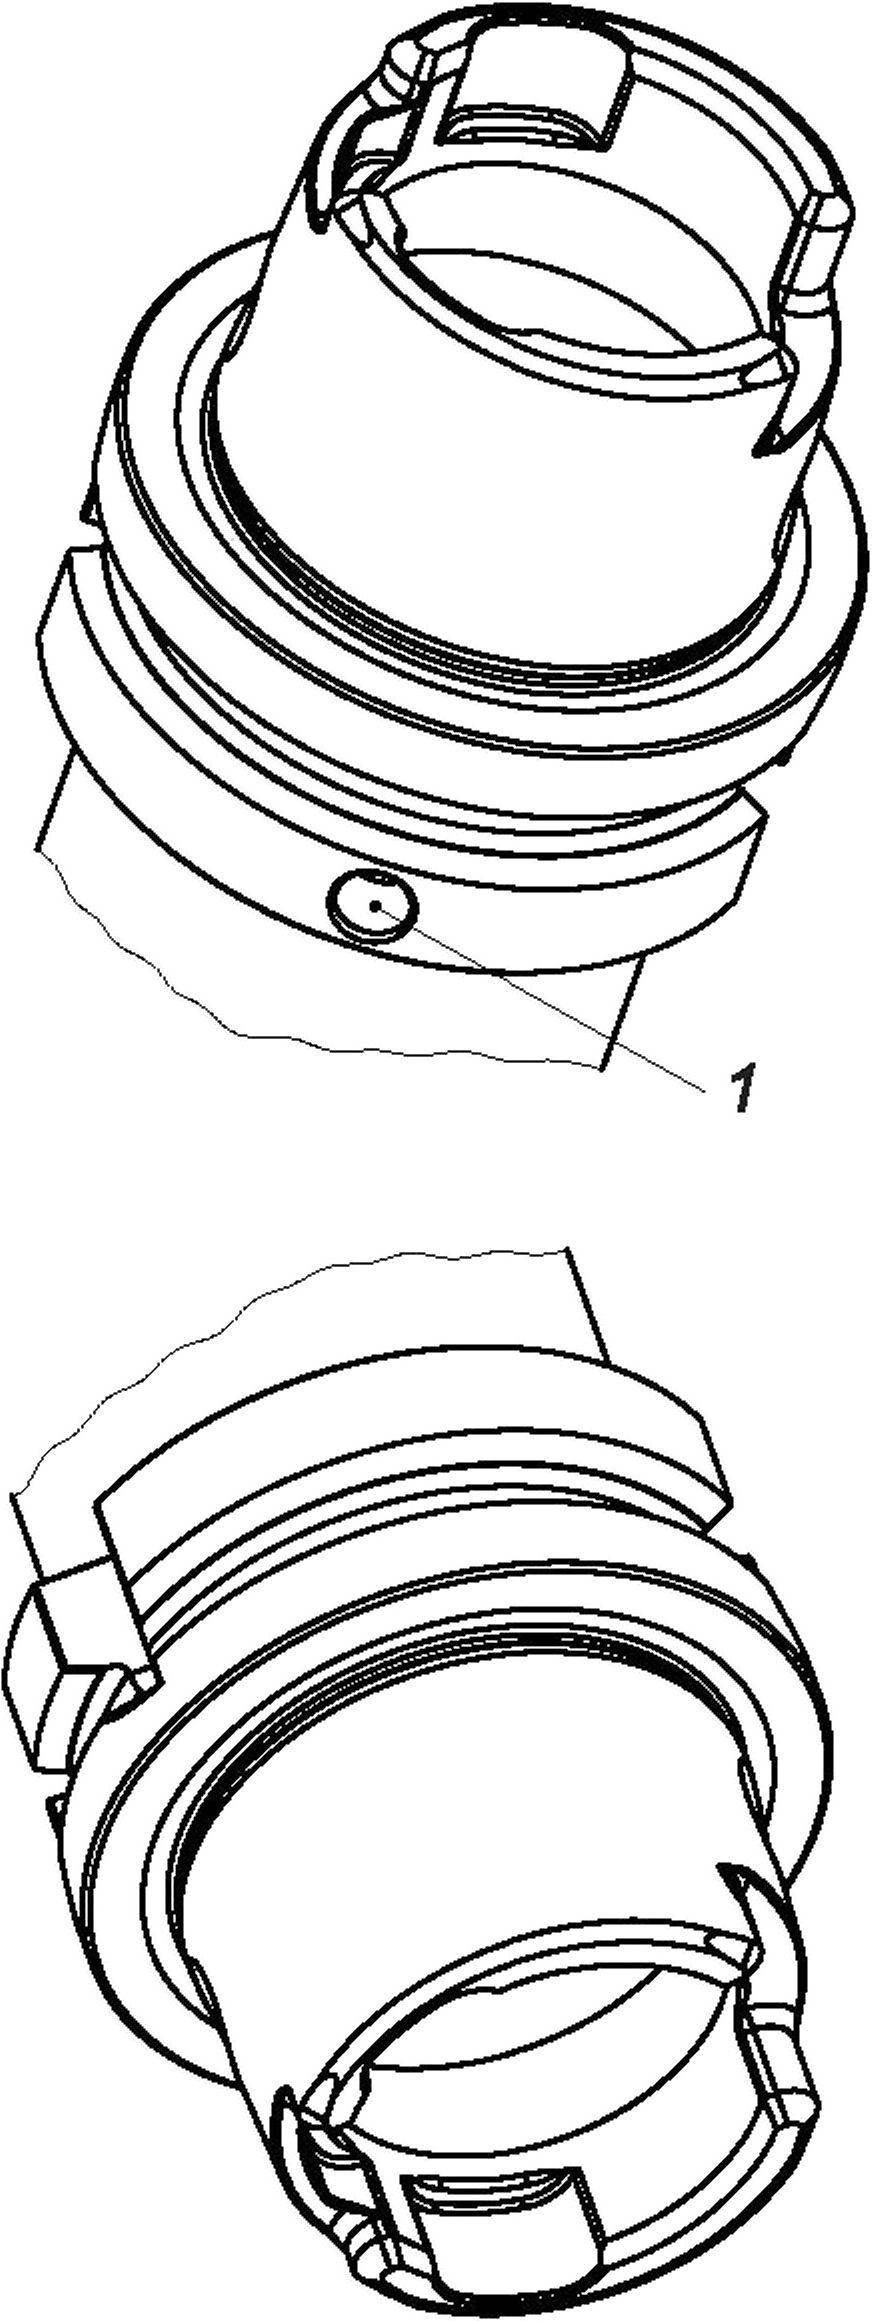
Ь) Расположение балансировочного отверстия хвостовика HSK-AB 25
1 — балансировочное отверстие
Рисунок 2 — Хвостовик HSK-AB 25
9
ГОСТ Р ИСО 12164-1—2025
4.2.2.3 Хвостовики HSK-AB 32
Рисунок 3 применим только к хвостовикам HSK-AB 32.
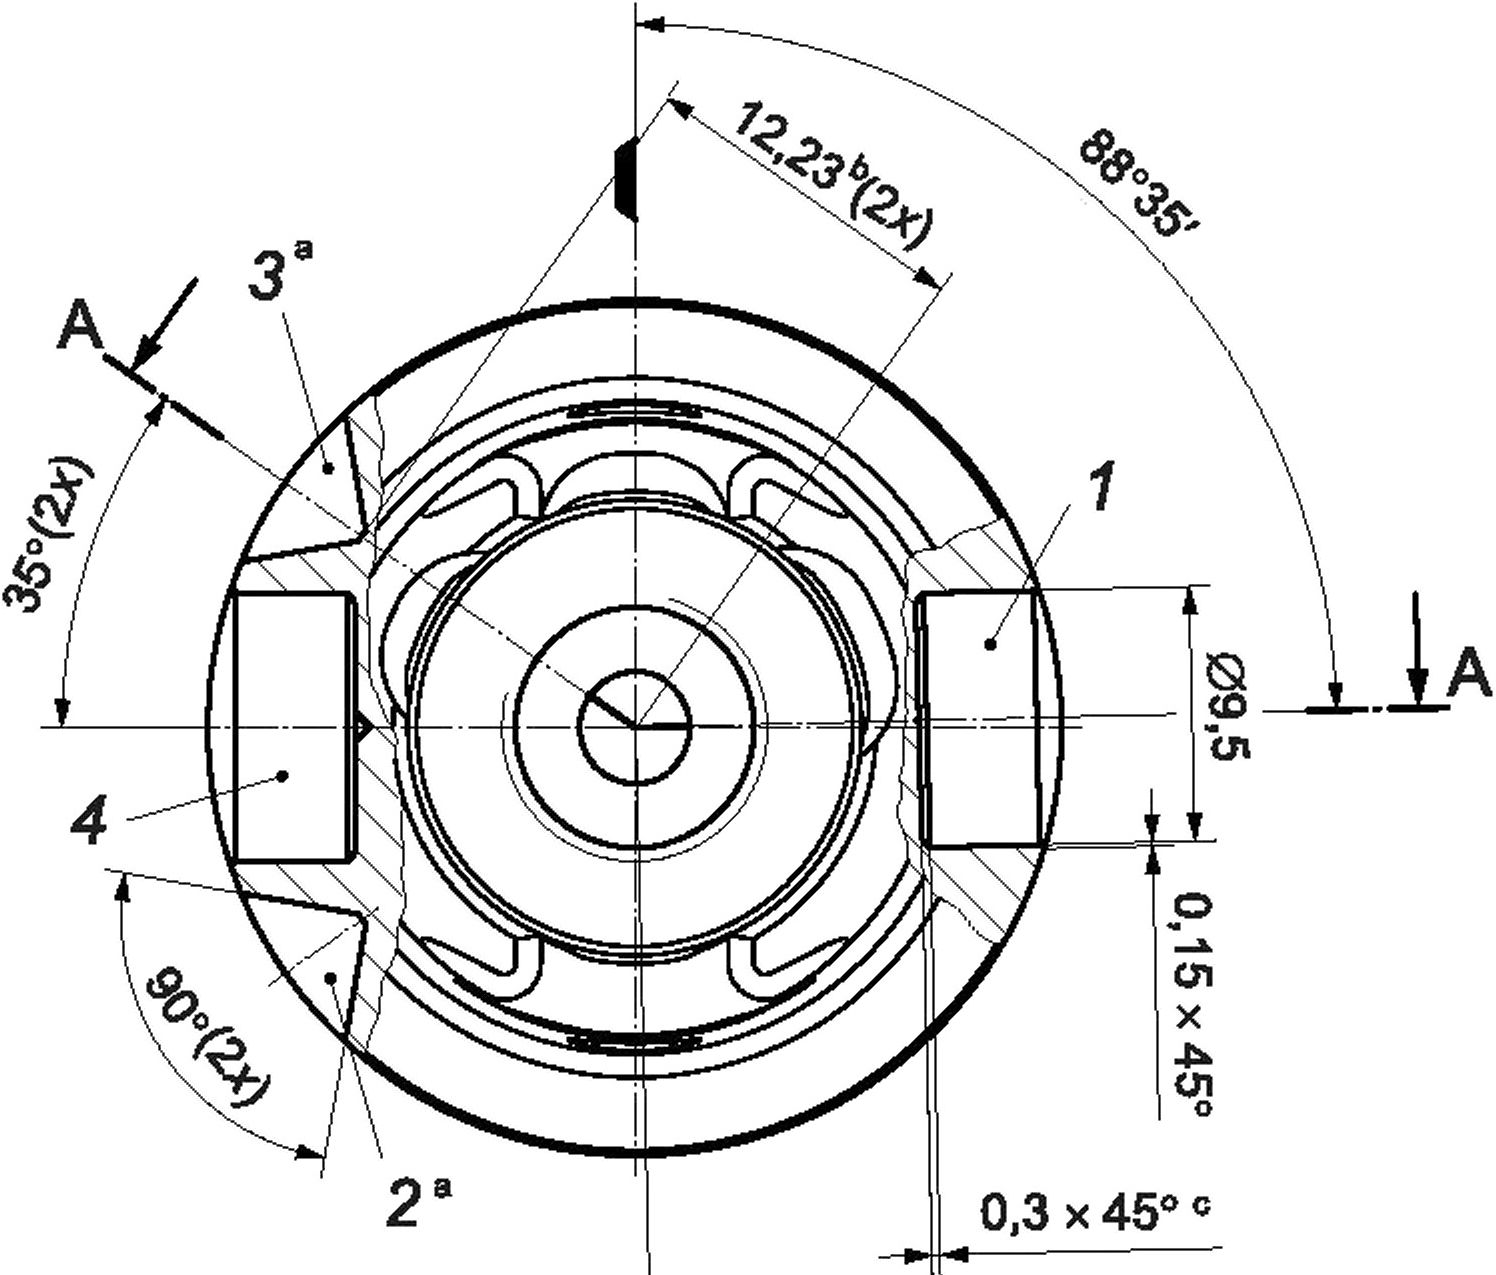
10,65
10
А-А
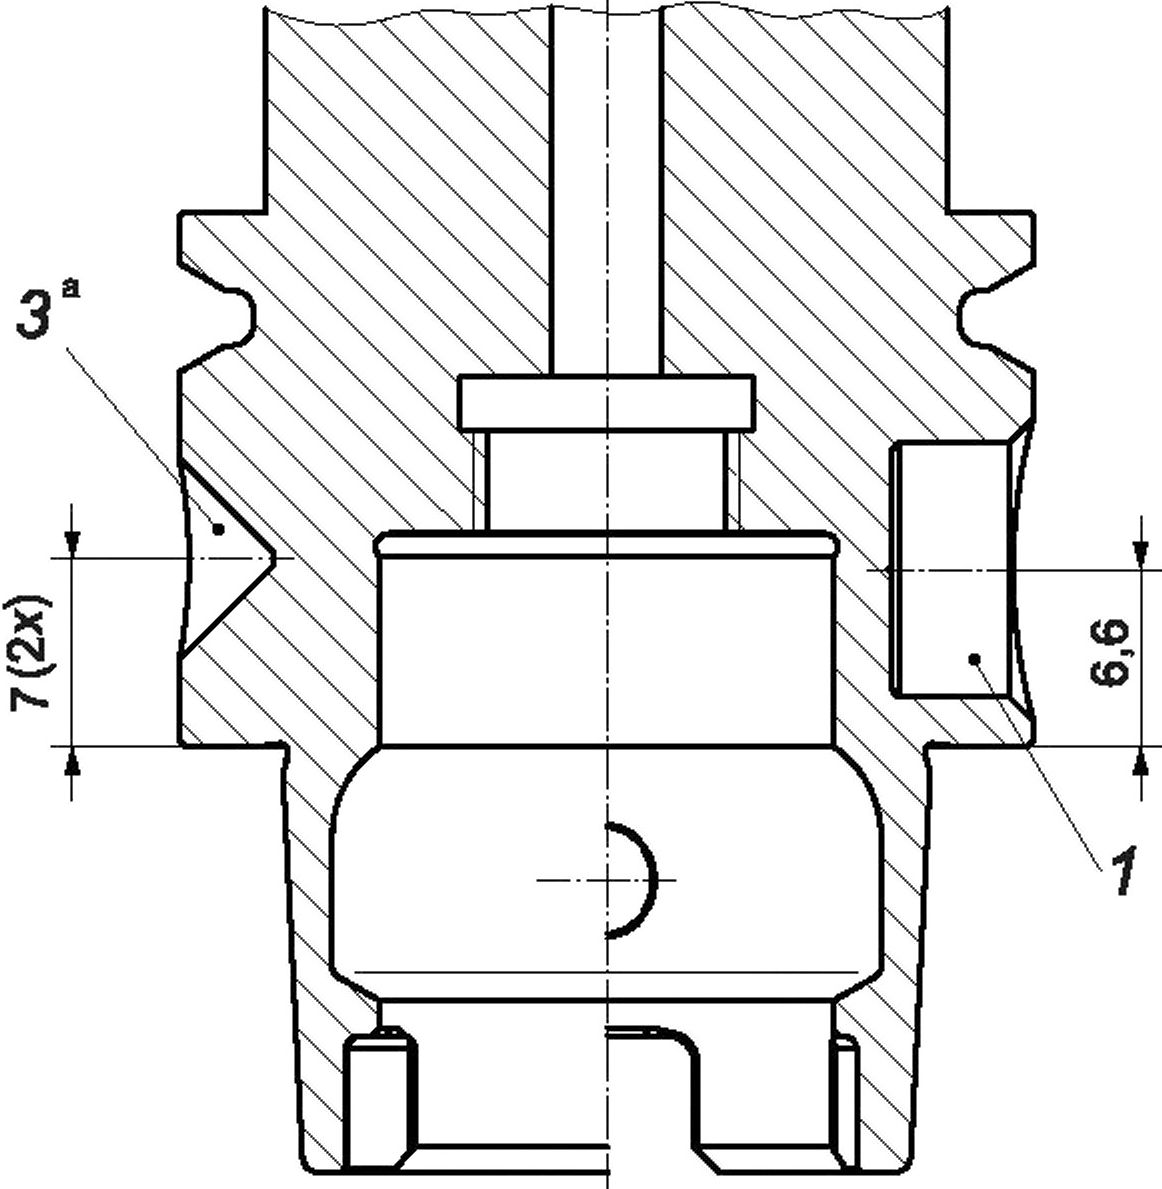
а) Хвостовик HSK-AB 32, вид сбоку и разрез А-А
ГОСТ Р ИСО 12164-1—2025
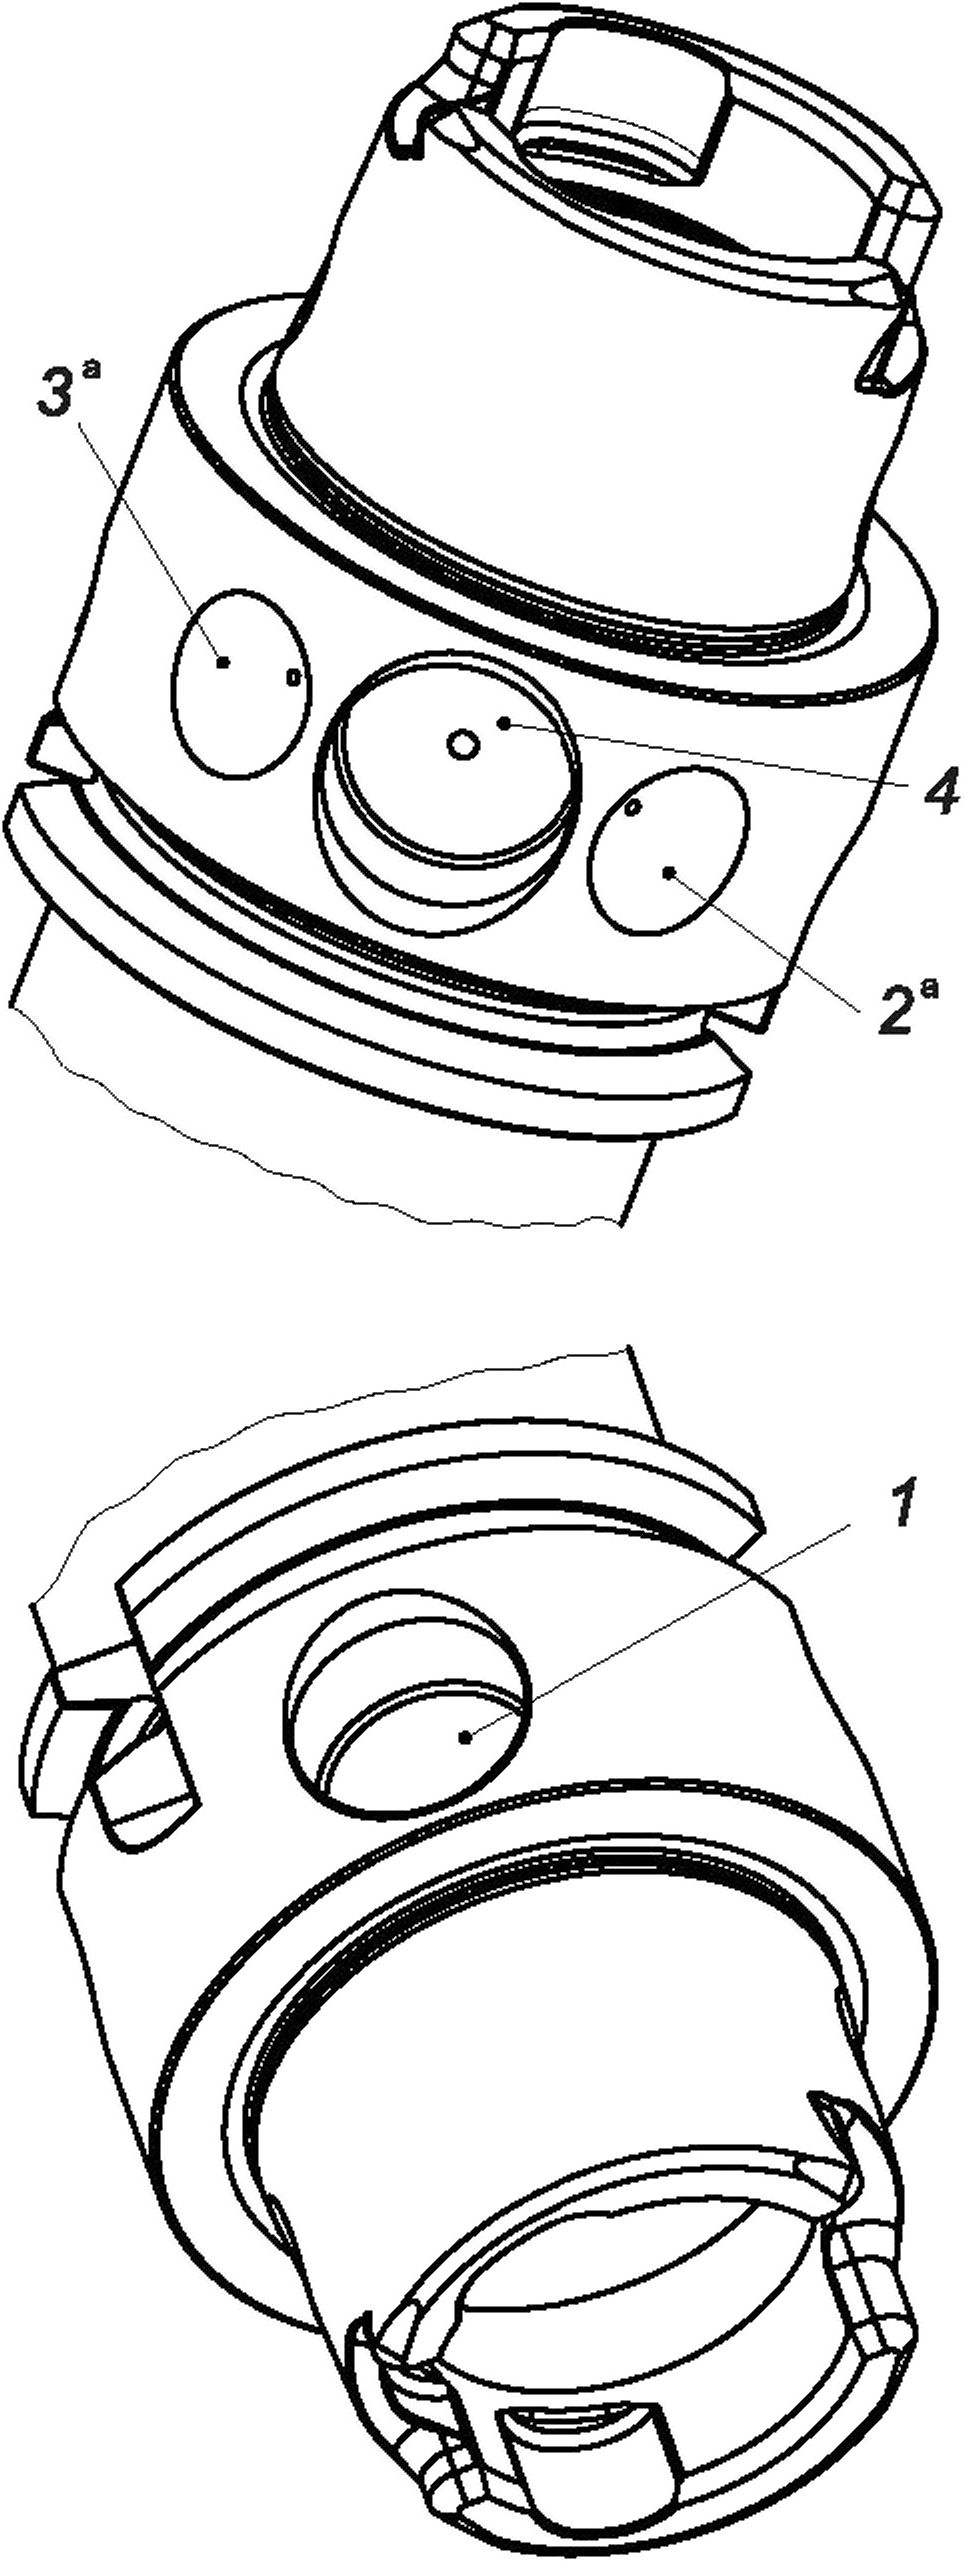
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 32
а Отверстие требуется только при установке чипа.
ь Размер относится к виртуальной точке 90-градусного балансировочного отверстия.
с Или радиус.
1, 2, 3 — балансировочные отверстия; 4 — отверстие для чипа
Рисунок 3 — Хвостовик HSK-AB 32
11
ГОСТ Р ИСО 12164-1—2025
4.2.2.4 Хвостовики HSK-AB 40
Рисунок 4 применяется только к хвостовикам HSK-AB 40
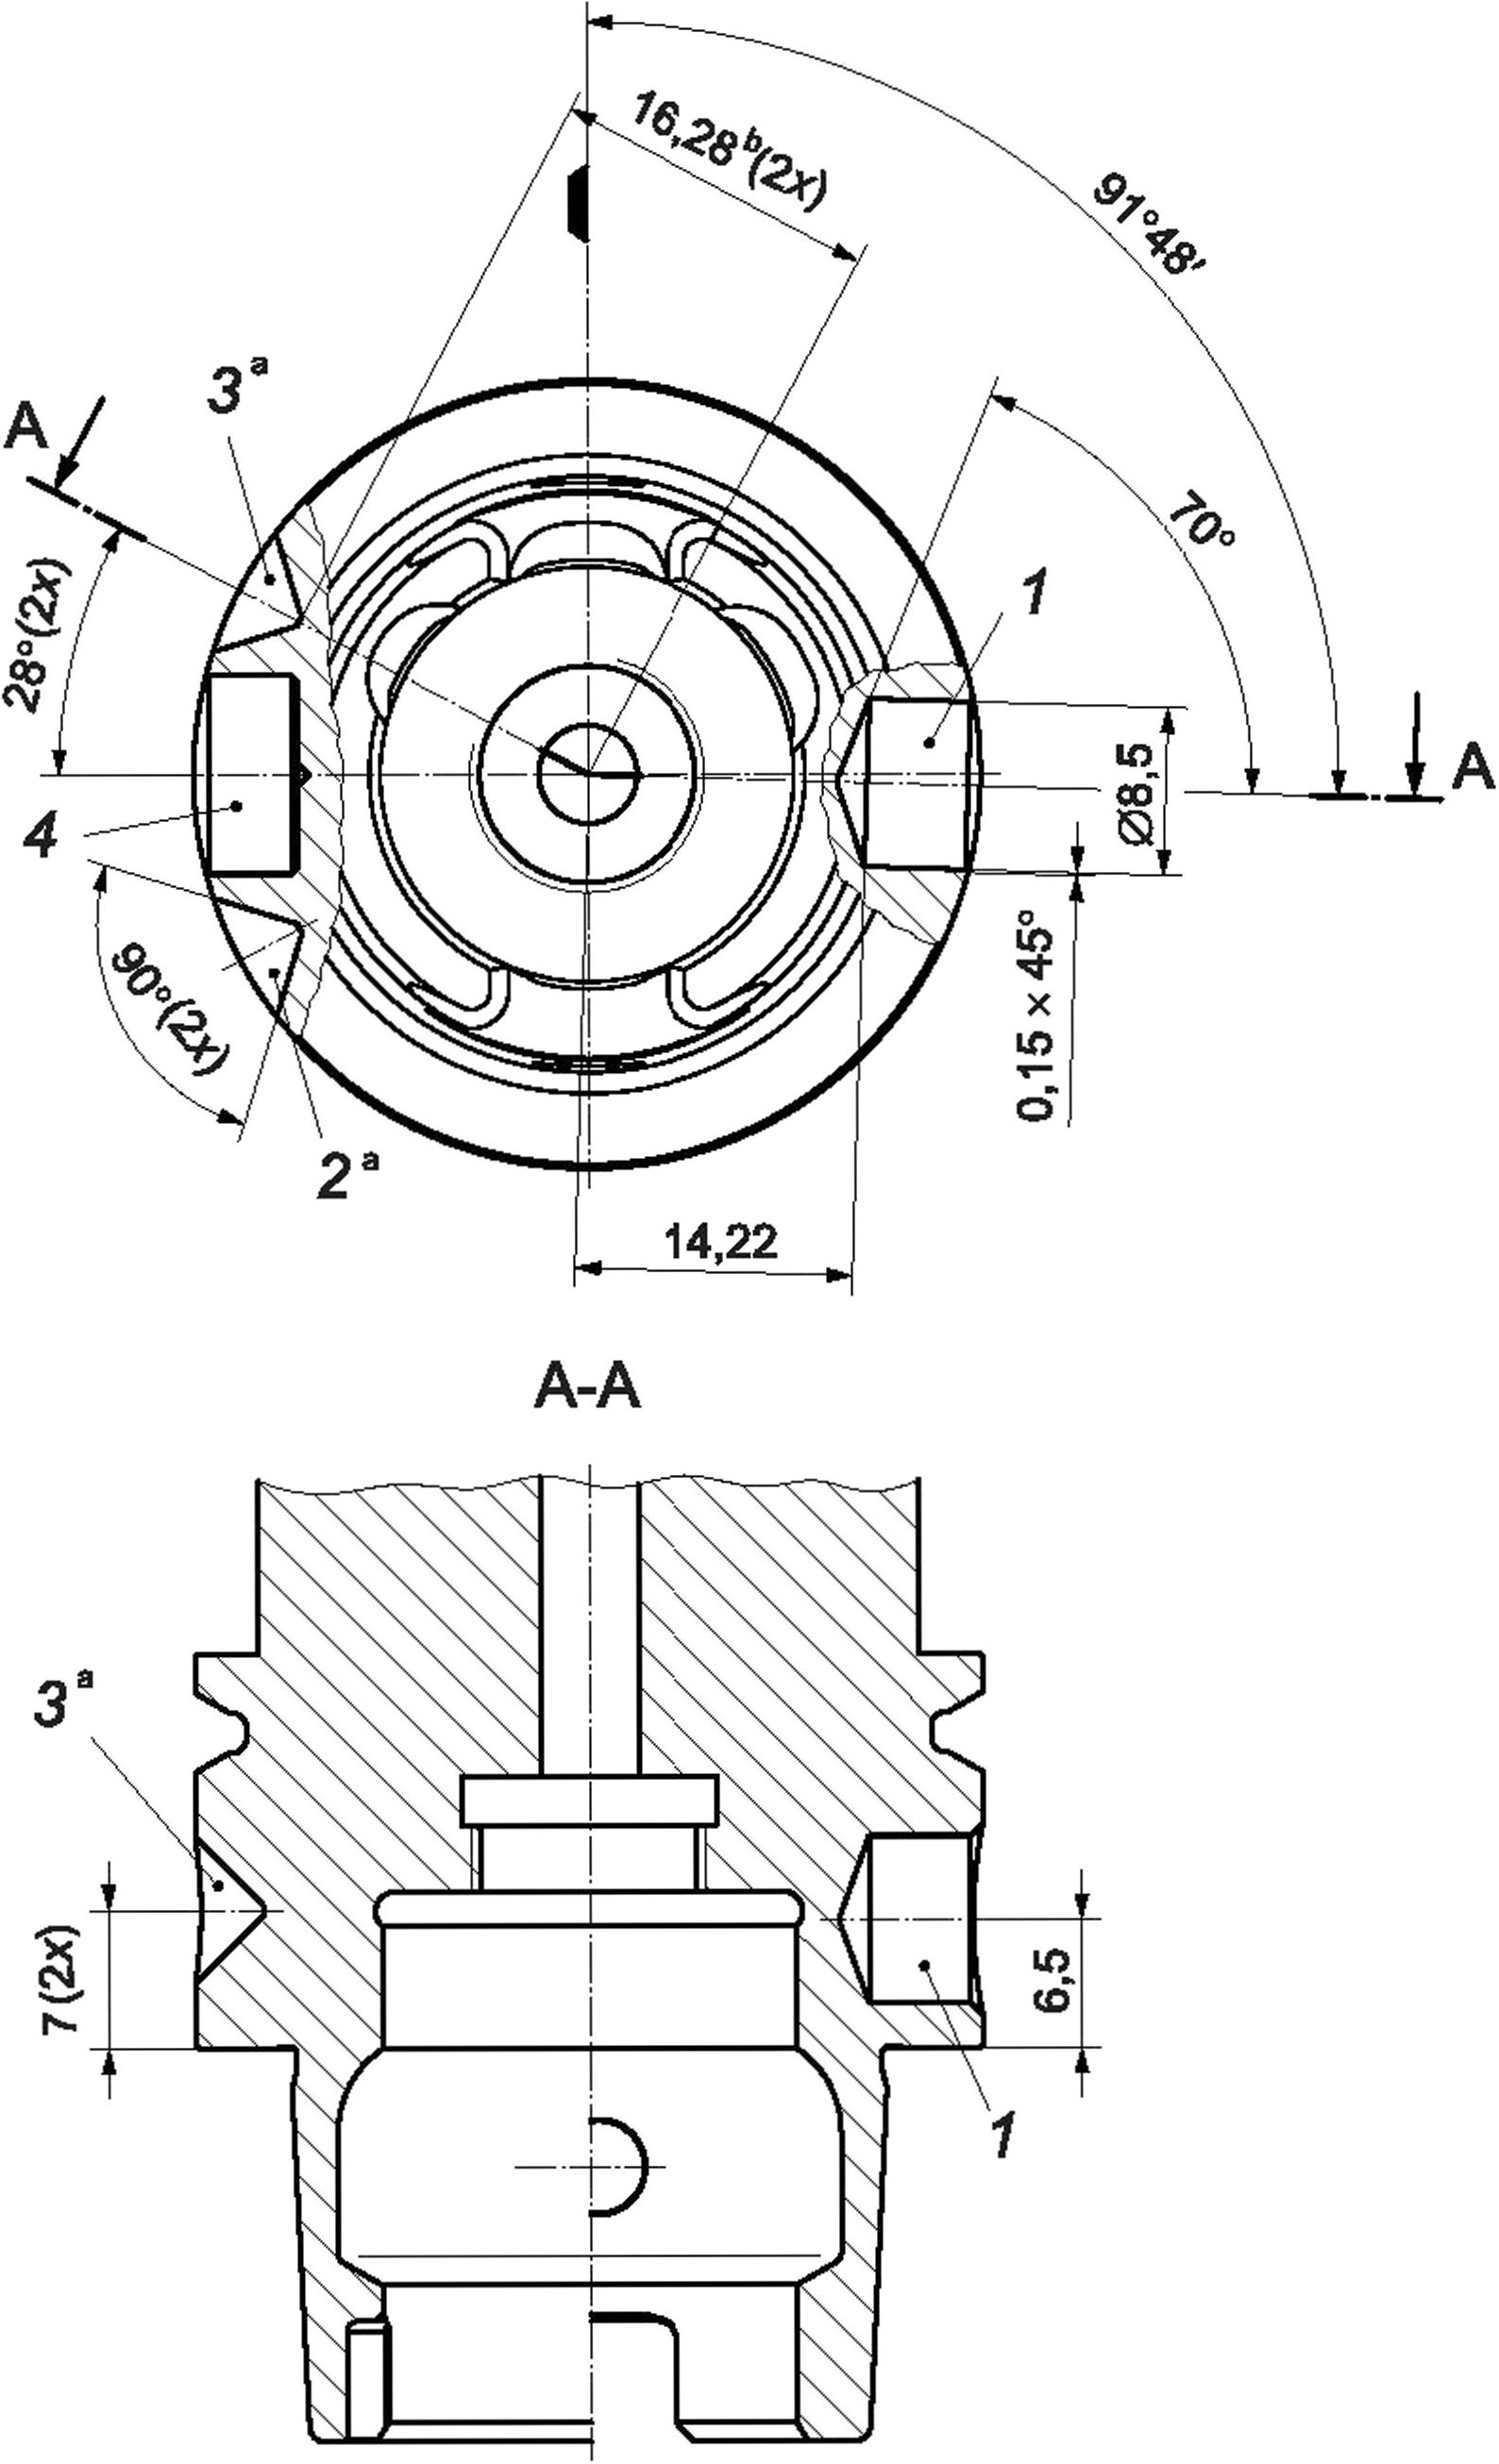
а) Хвостовик HSK-AB 40, вид сбоку и разрез А-А
12
ГОСТ Р ИСО 12164-1—2025
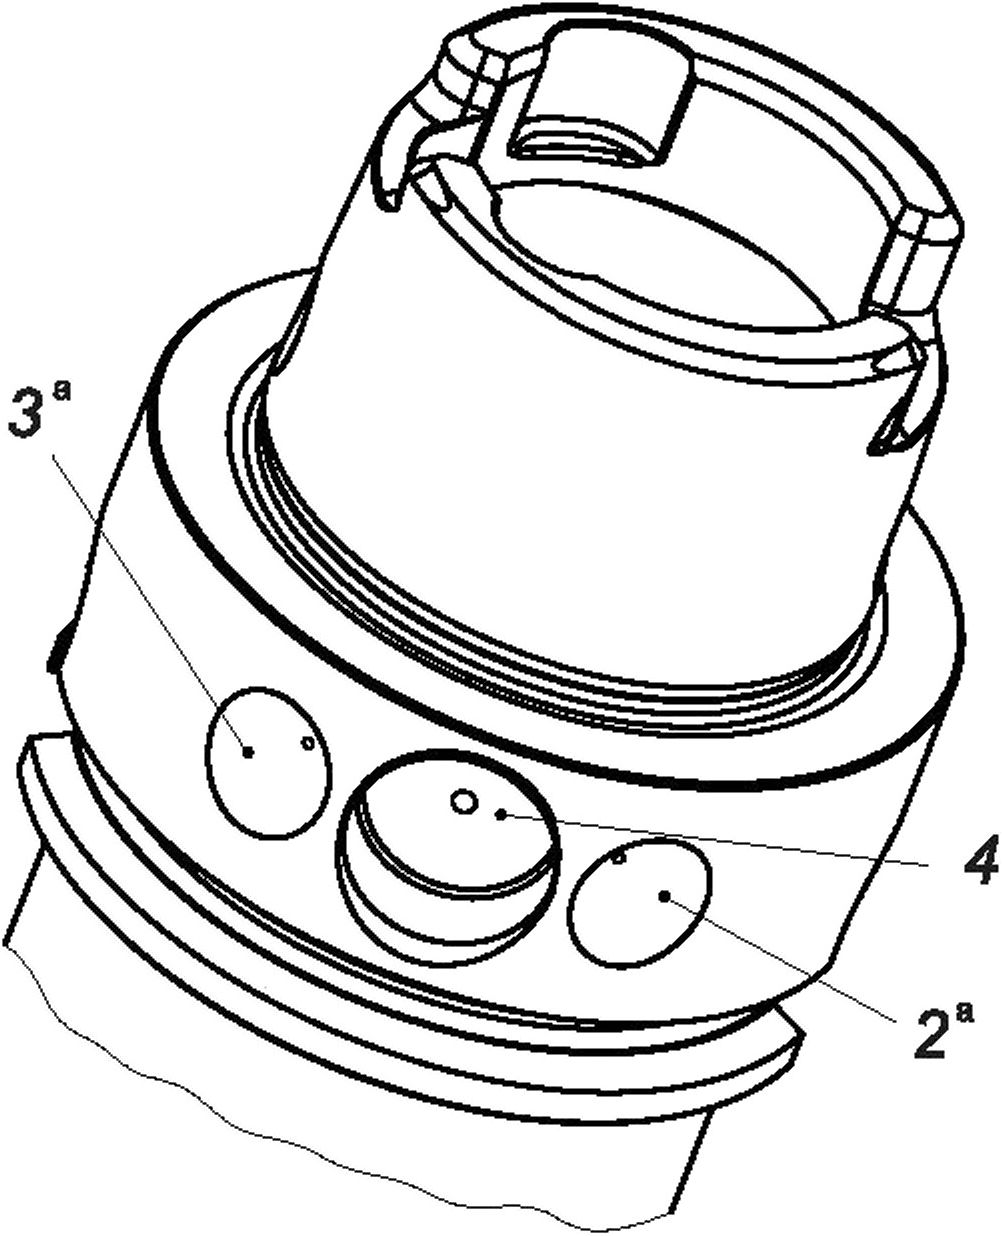
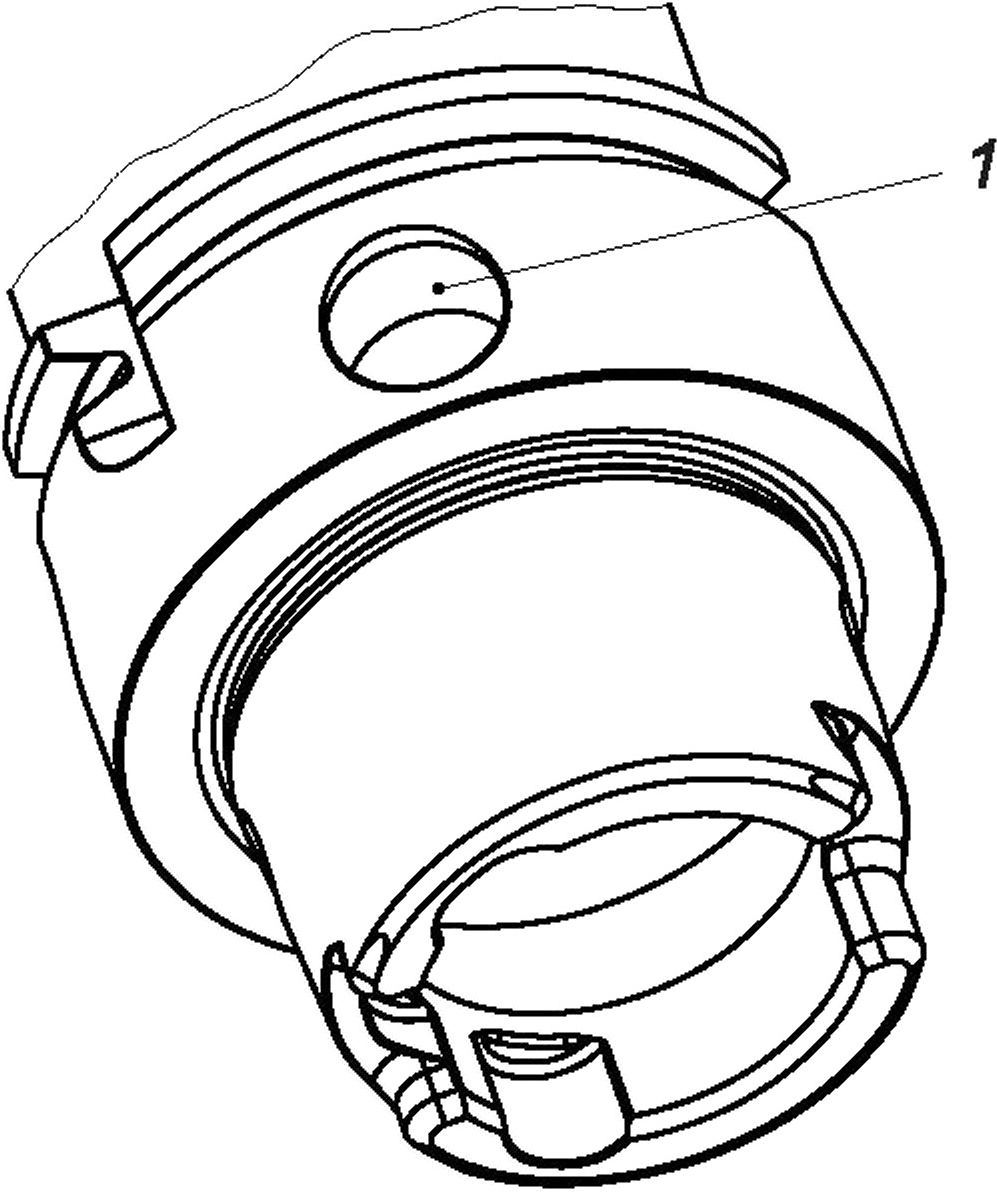
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 40
а Отверстие требуется только при установке чипа.
ь Размер относится к виртуальной точке 90-градусного балансировочного отверстия.
1, 2, 3 — балансировочные отверстия; 4 — отверстие для чипа
Рисунок 4 — Хвостовики HSK-AB 40
13
ГОСТ Р ИСО 12164-1—2025
4.2.2.5 Хвостовики HSK-AB 50
Рисунок 5 применим только к хвостовикам HSK-AB 50.
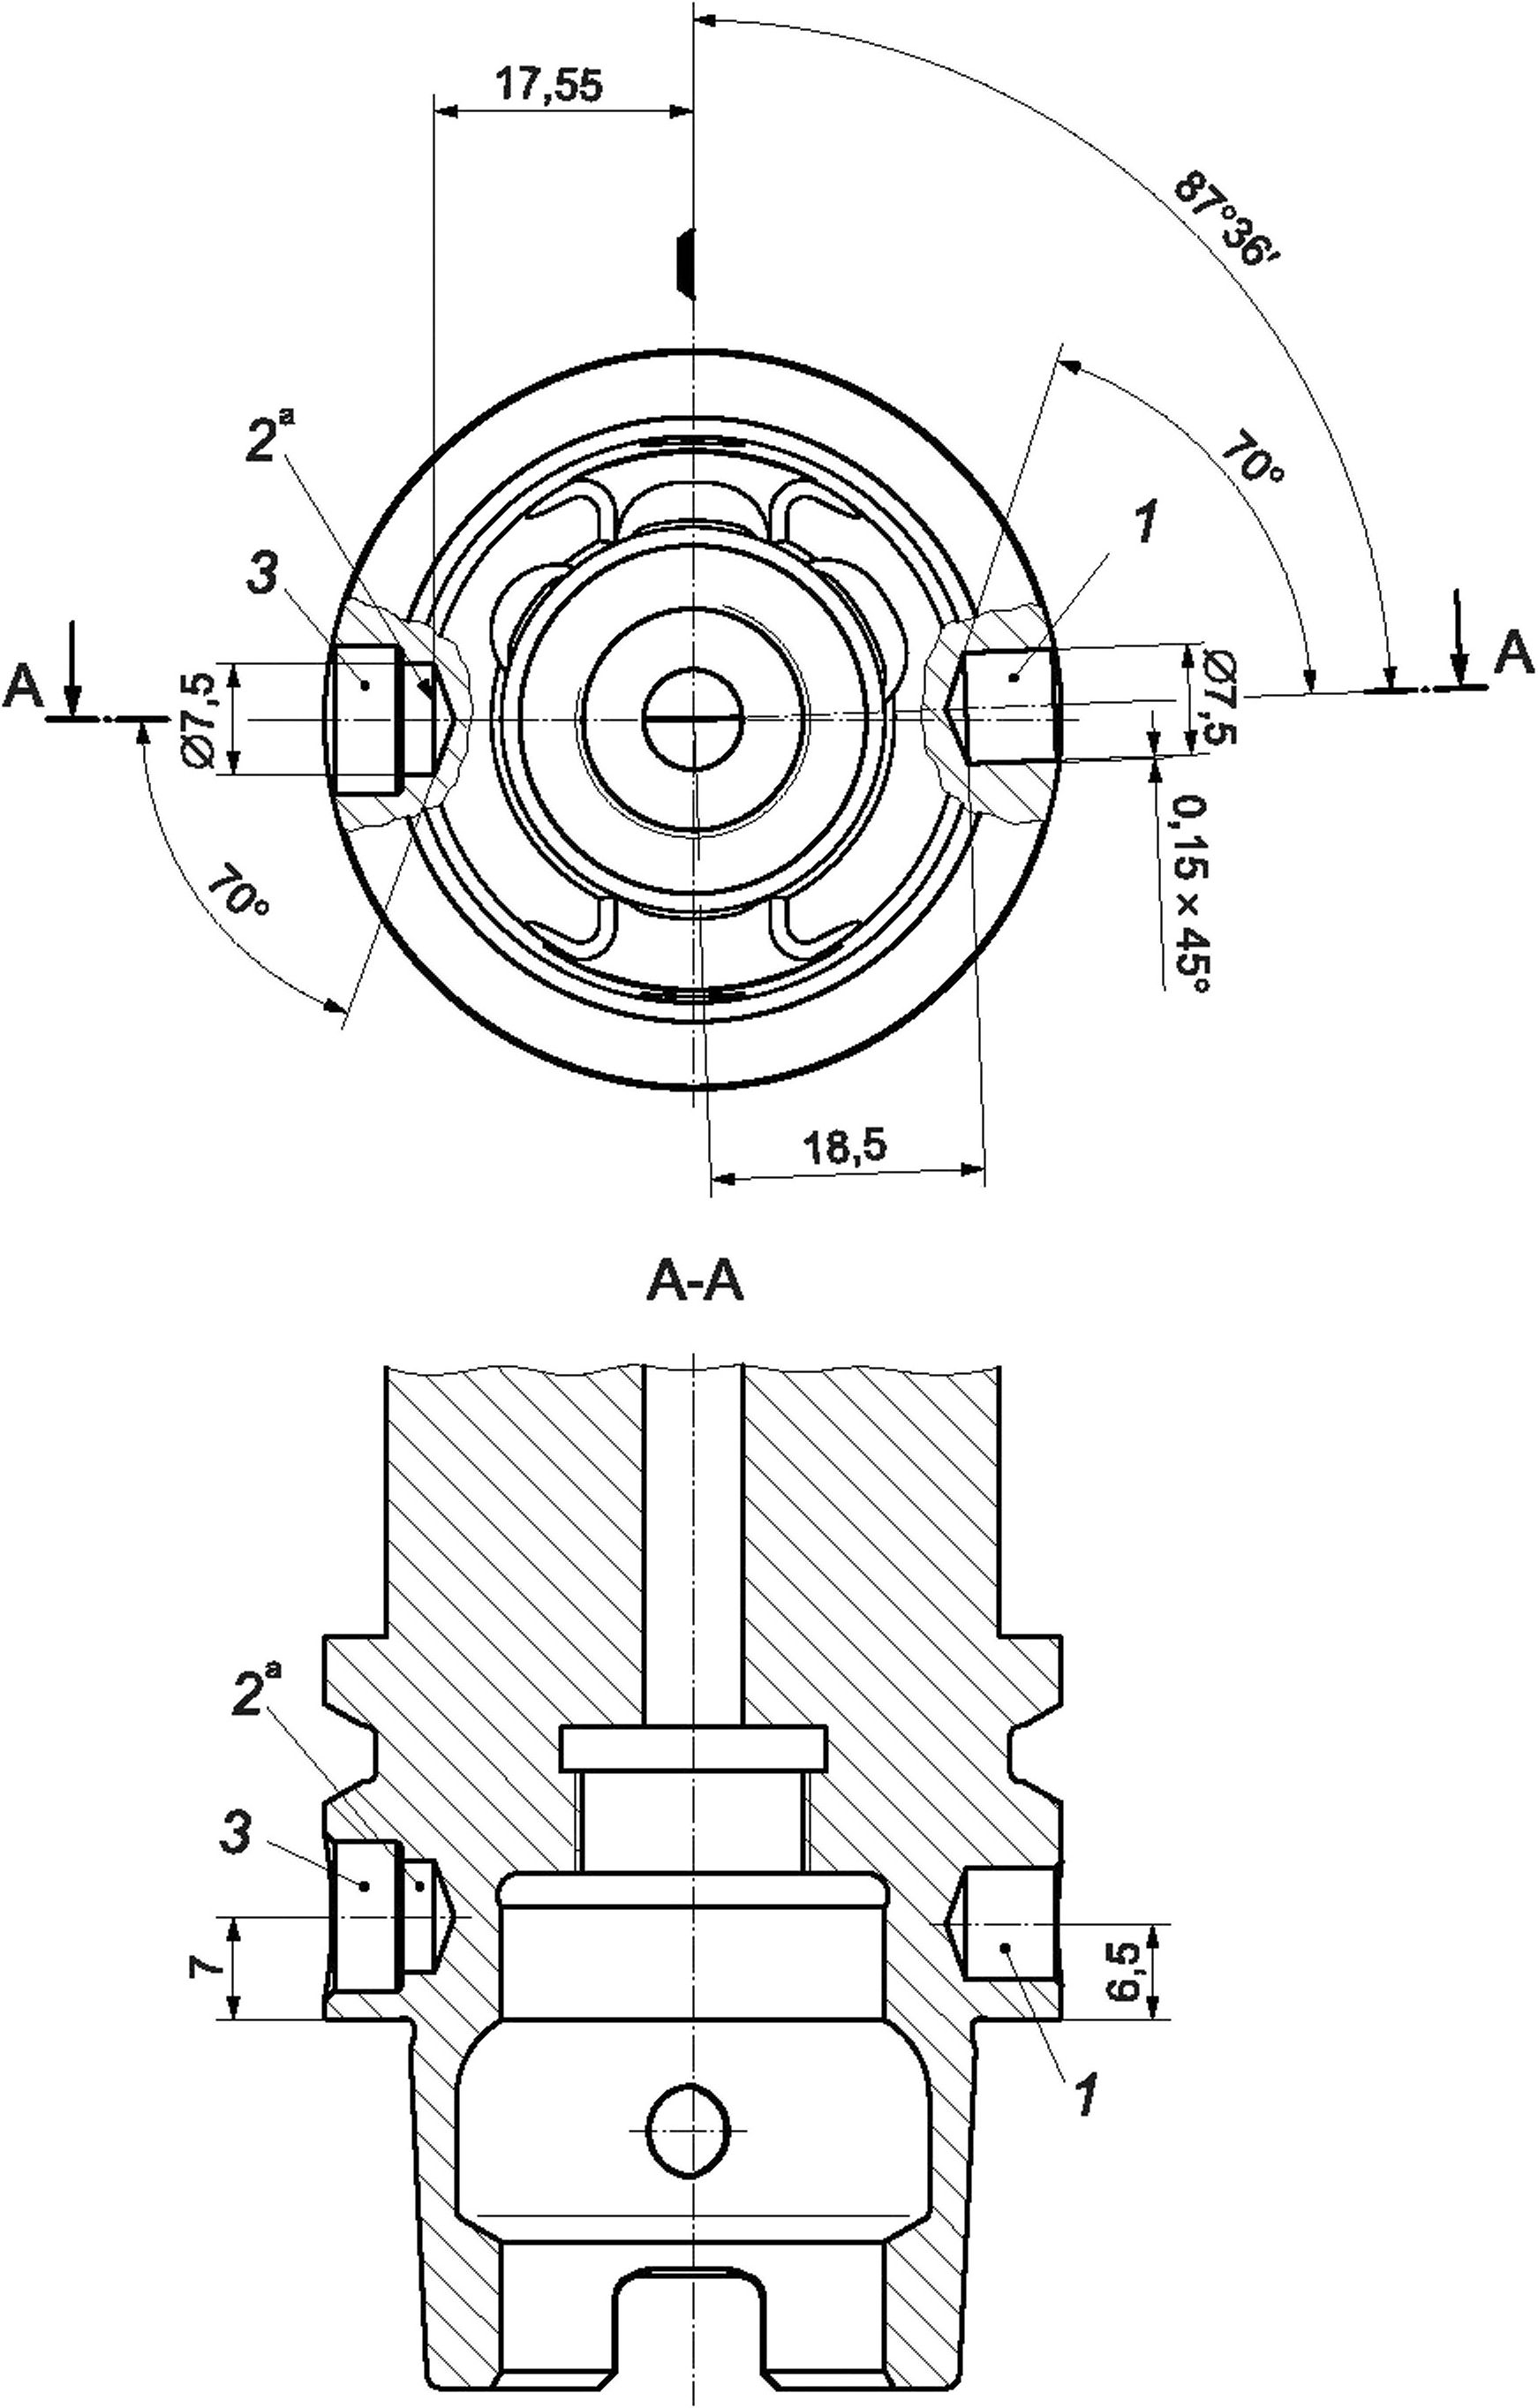
а) Хвостовик HSK-AB 50, вид сбоку и разрез А-А
14
ГОСТ Р ИСО 12164-1—2025
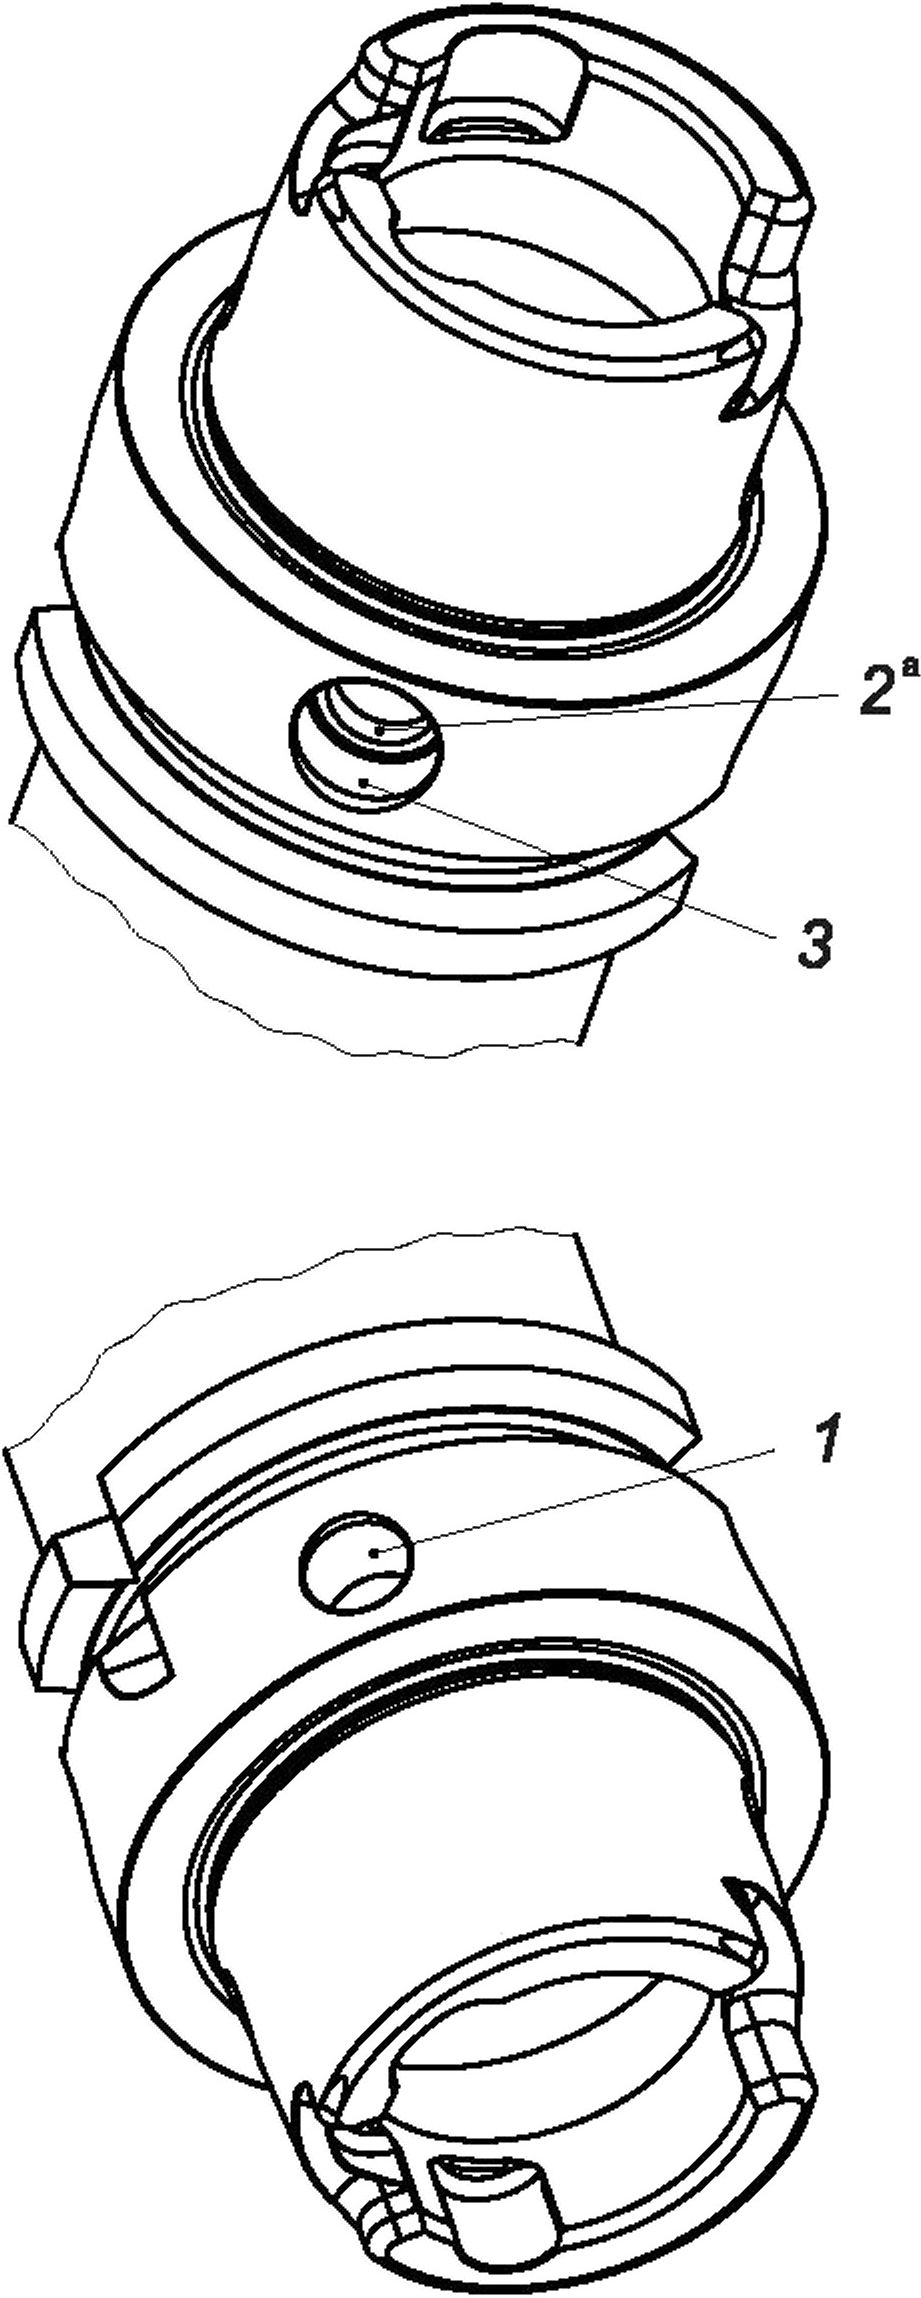
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 50
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
1,2 — балансировочные отверстия; 3 — отверстие для чипа
Рисунок 5 — Хвостовик HSK-AB 50
15
ГОСТ Р ИСО 12164-1—2025
4.2.2.6 Хвостовики HSK-AB 63
Рисунок 6 применим только к хвостовикам HSK-AB 63.
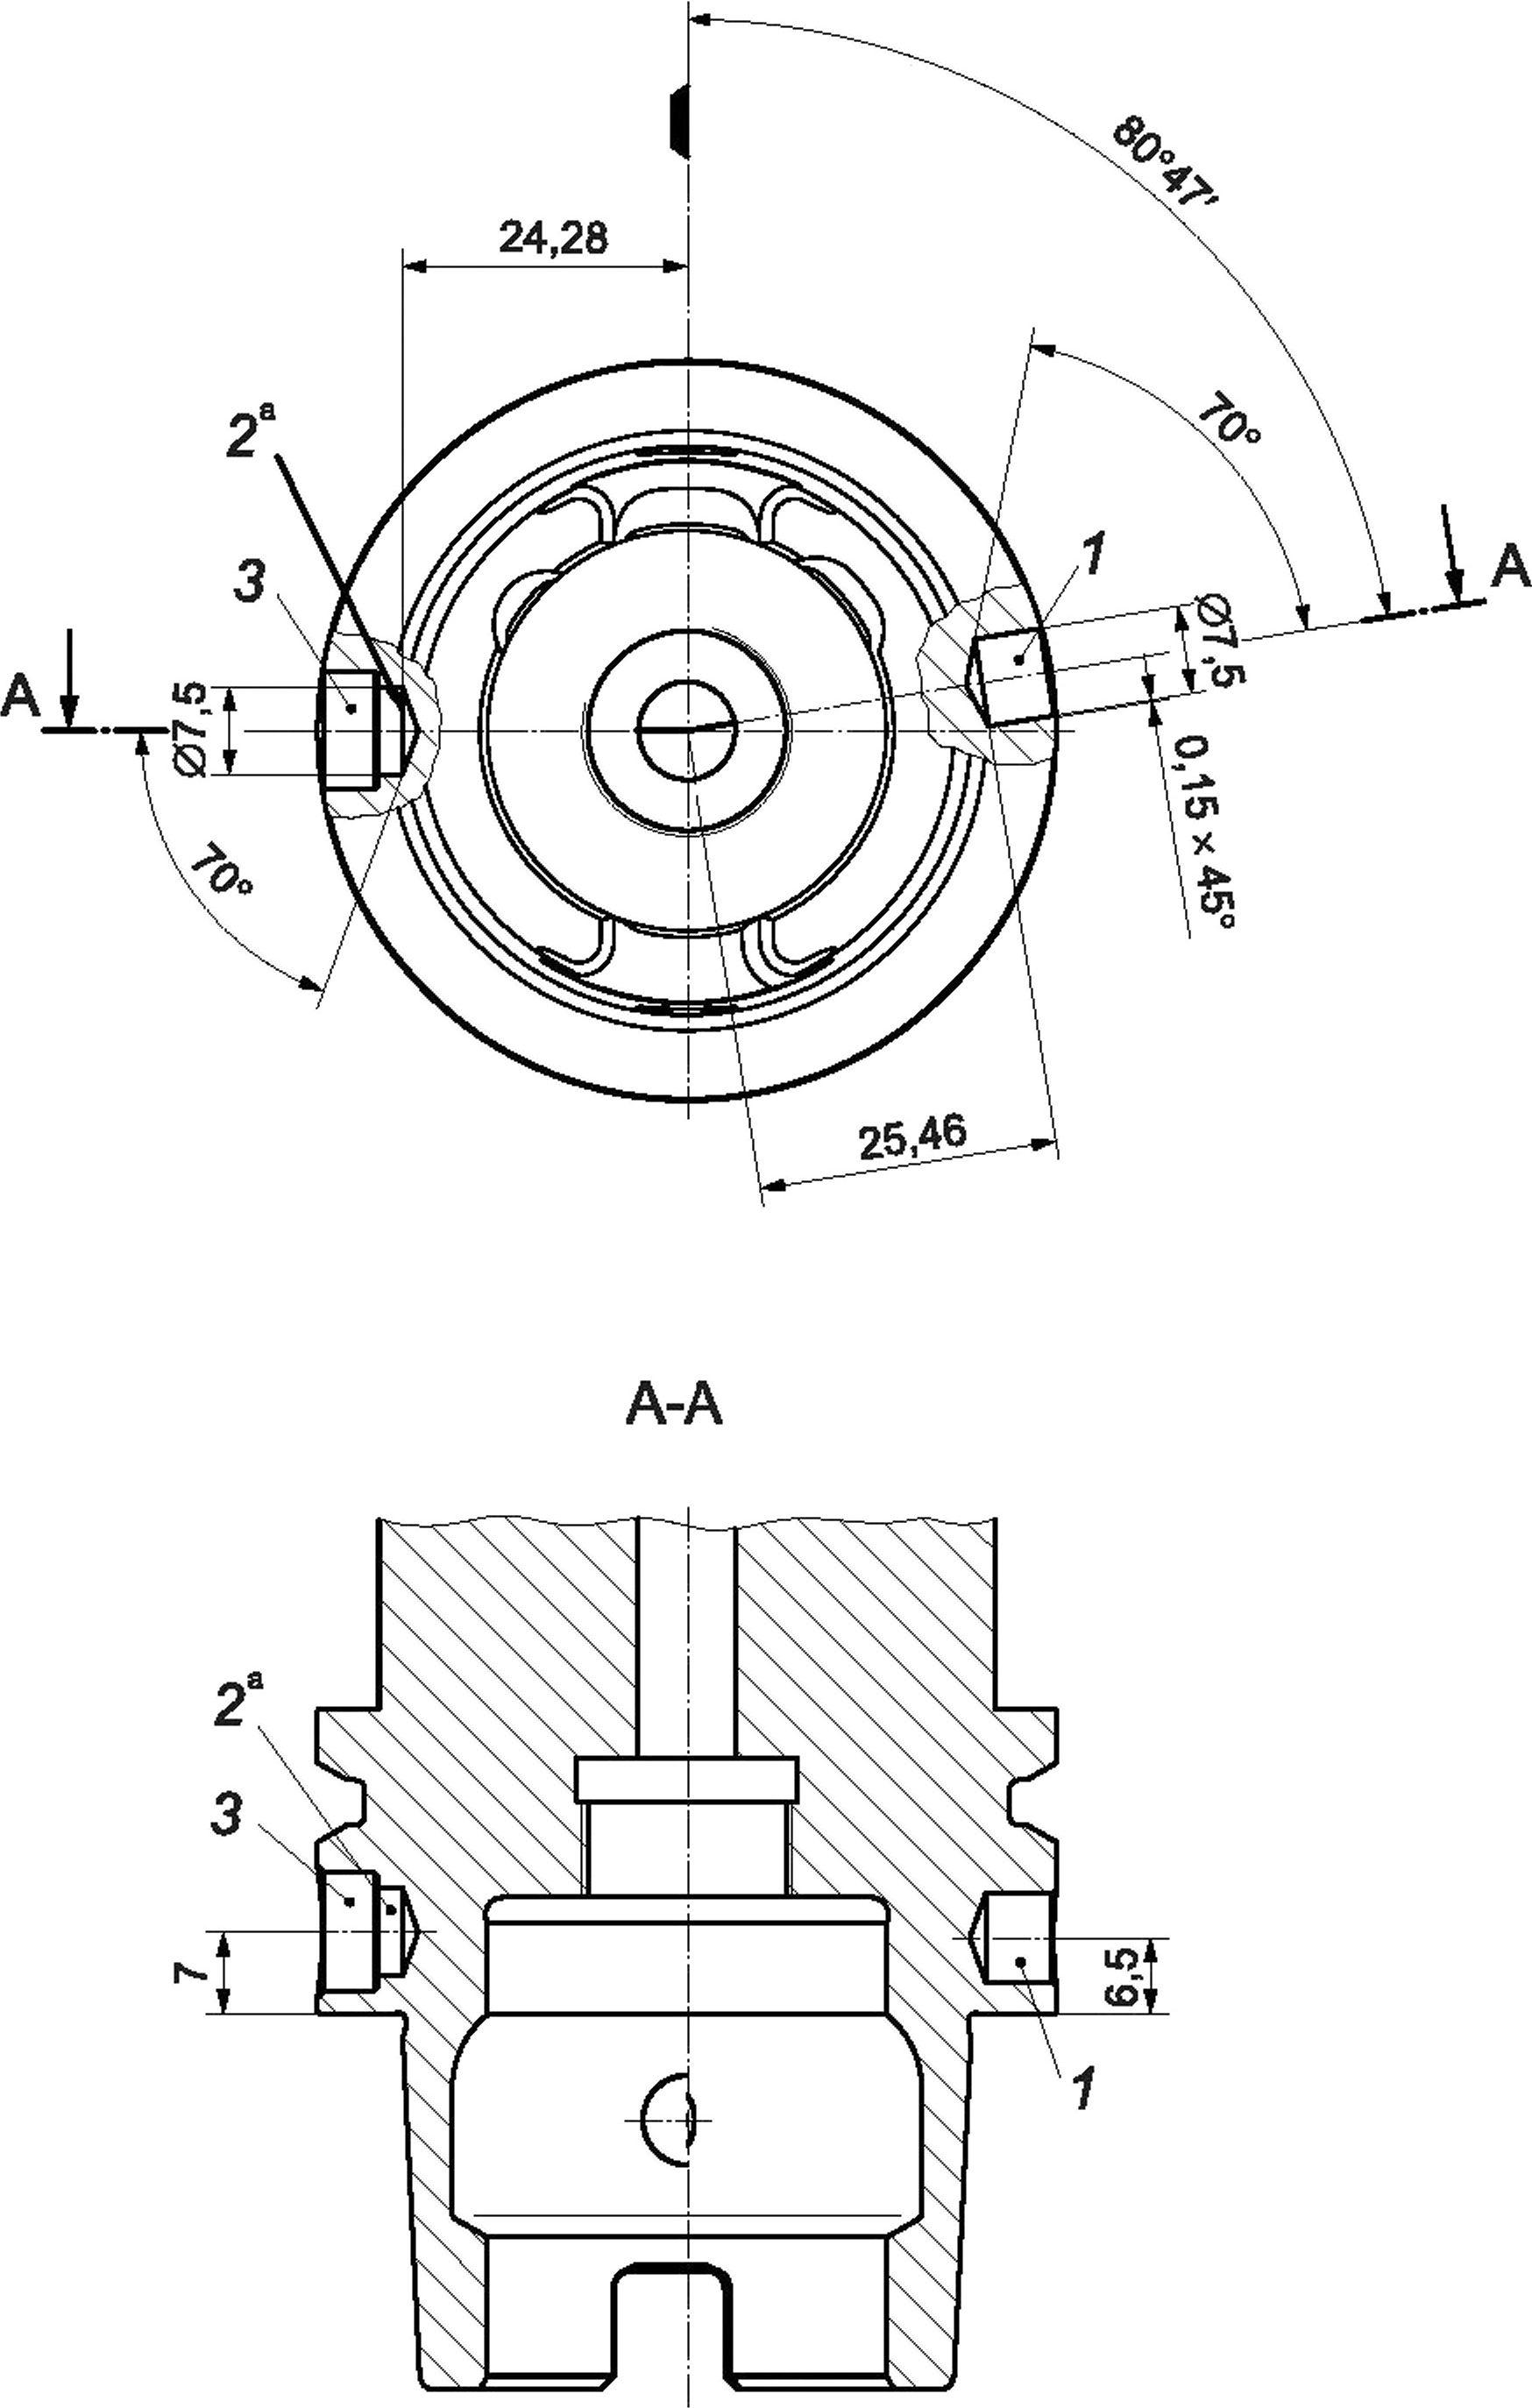
а) Хвостовик HSK-AB 63, вид сбоку и разрез А-А
16
ГОСТ Р ИСО 12164-1—2025
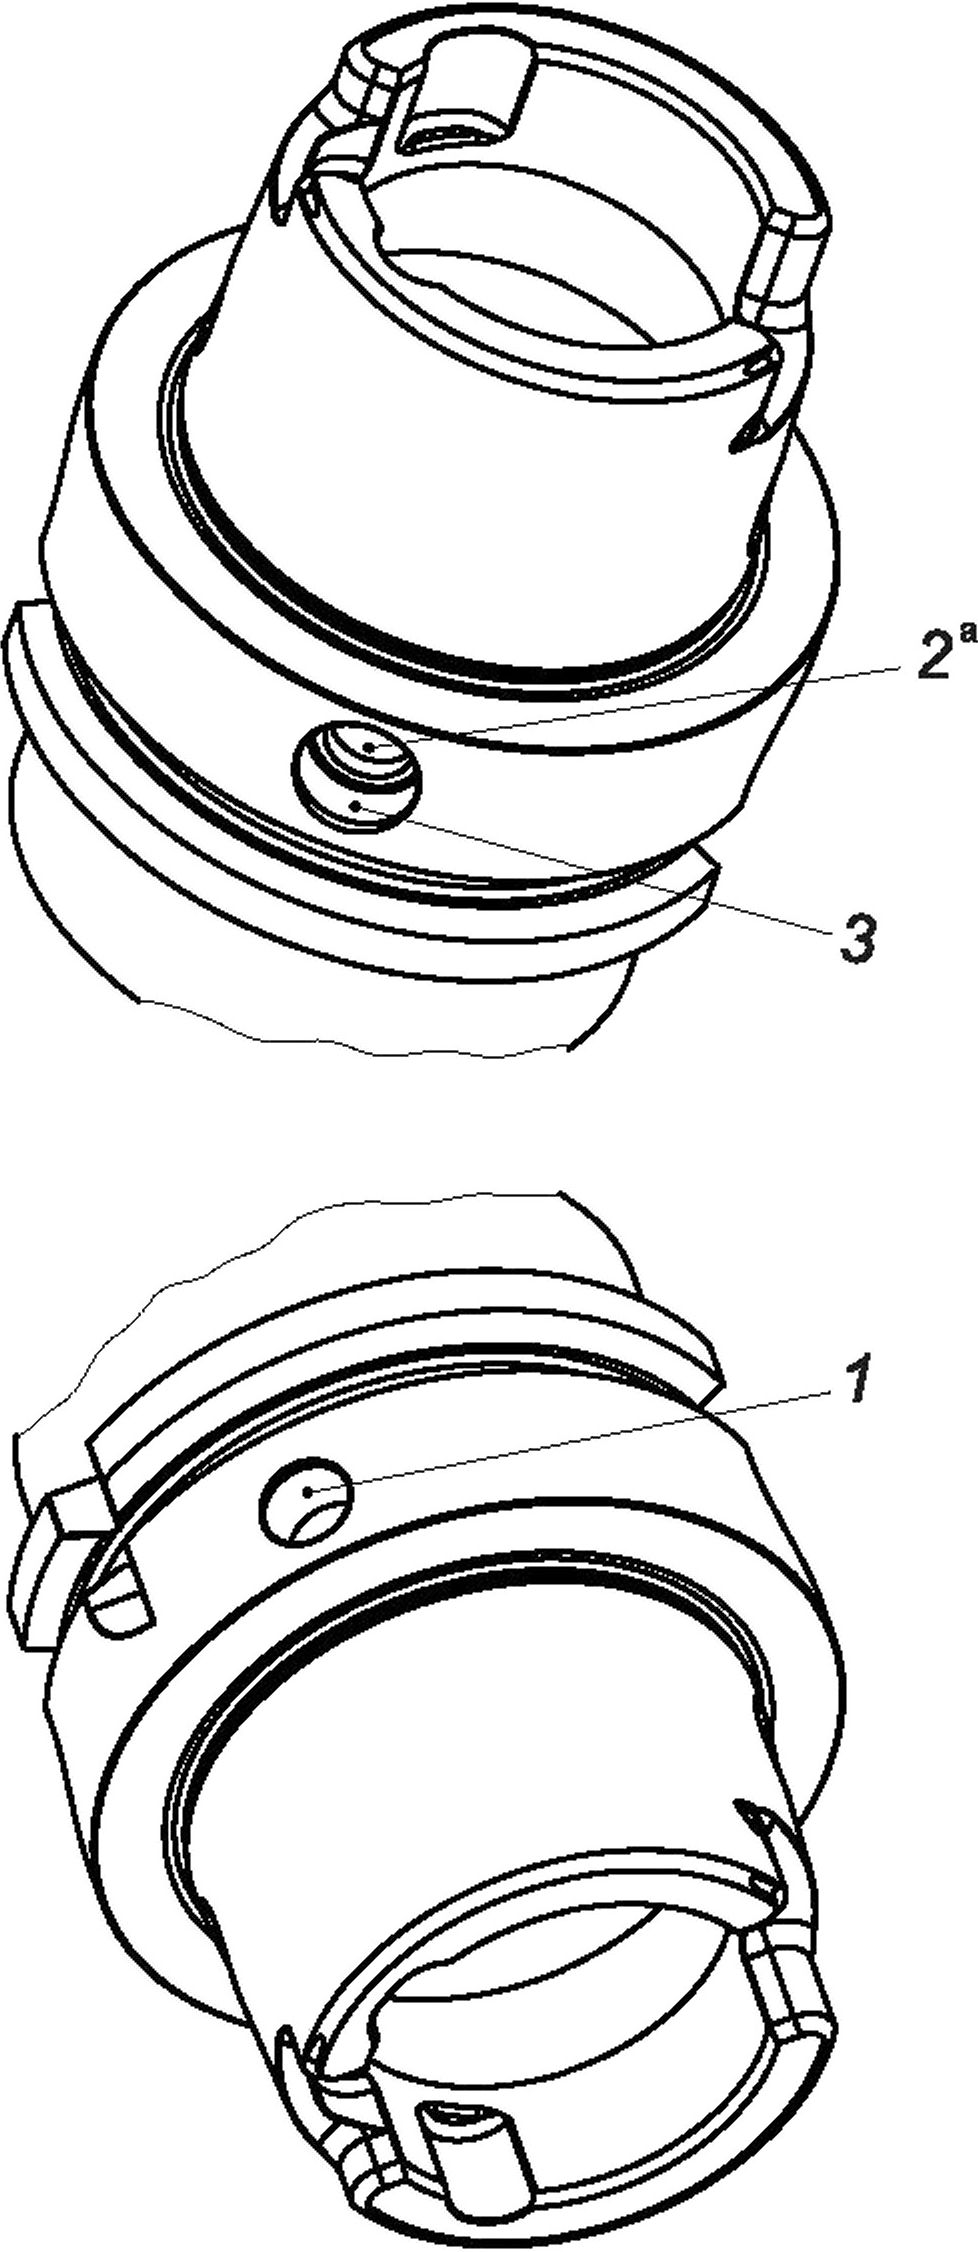
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 63
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
1,2 — балансировочные отверстия; 3 — отверстие для чипа
Рисунок 6 — Хвостовик HSK-AB 63
17
ГОСТ Р ИСО 12164-1—2025
4.2.2.7 Хвостовики HSK-AB 80
Рисунок 7 применим только к хвостовикам HSK-AB 80.
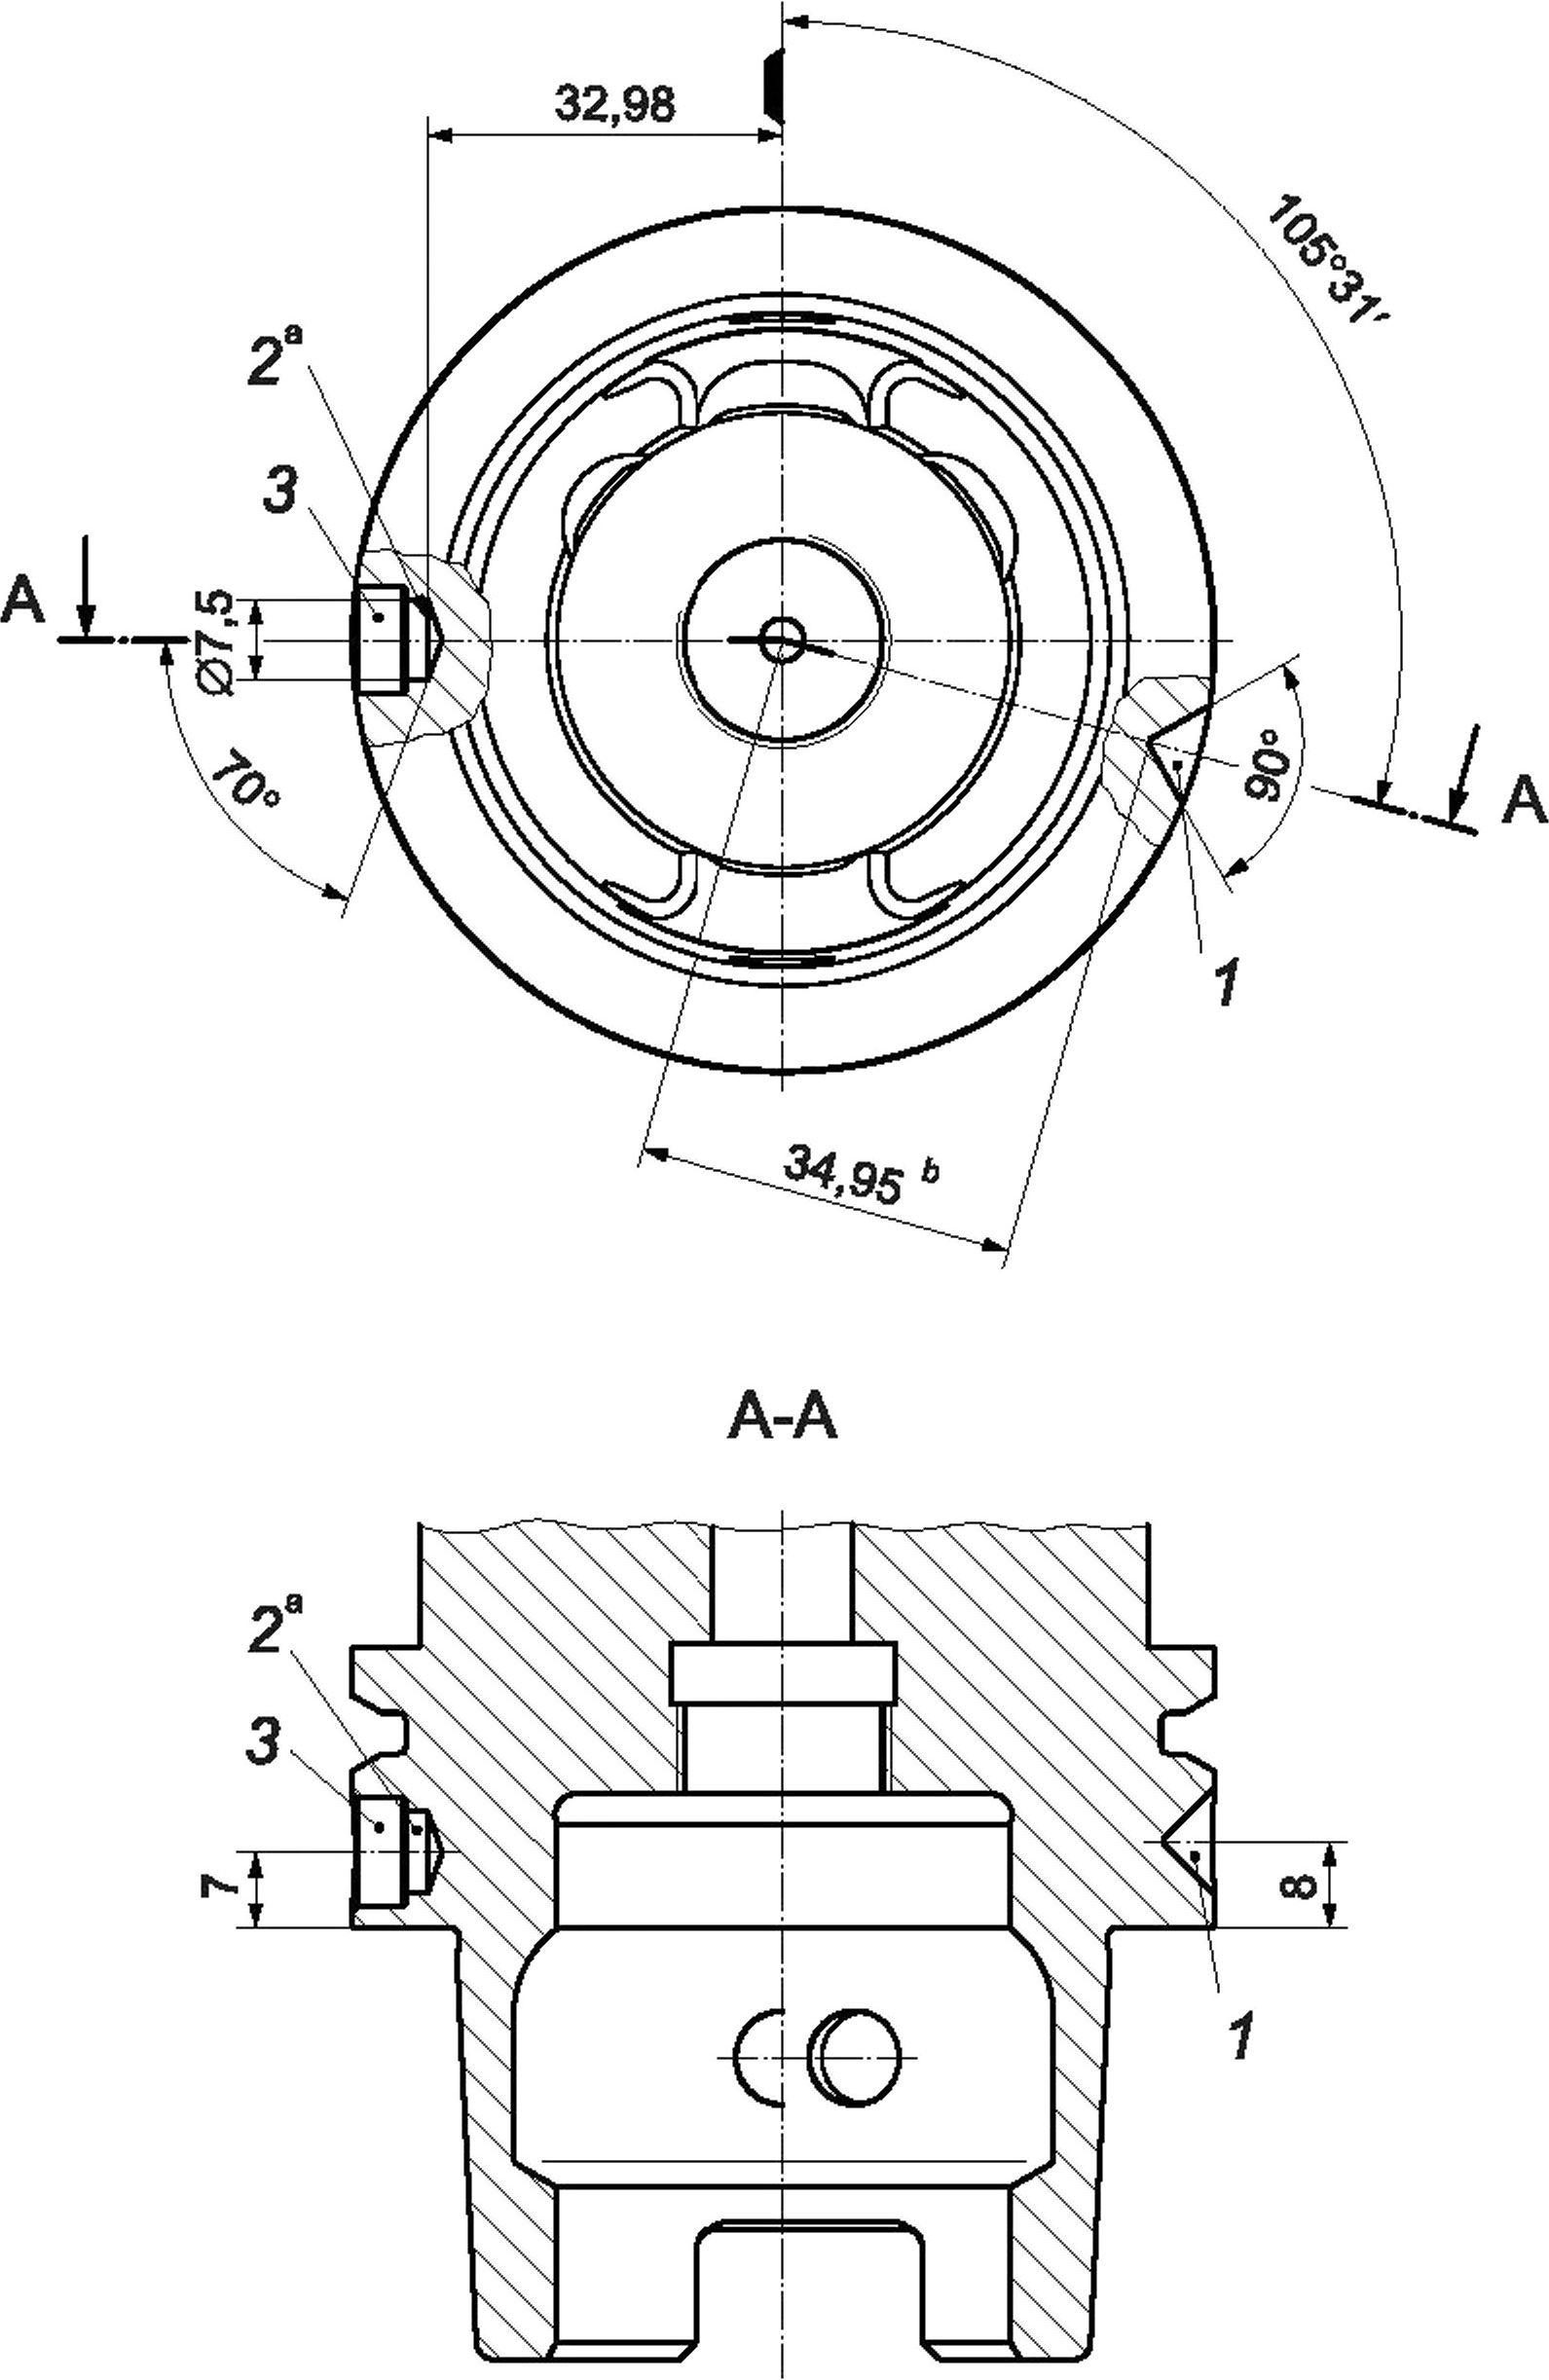
а) Хвостовик HSK-AB 80, вид сбоку и разрез А-А
18
ГОСТ Р ИСО 12164-1—2025
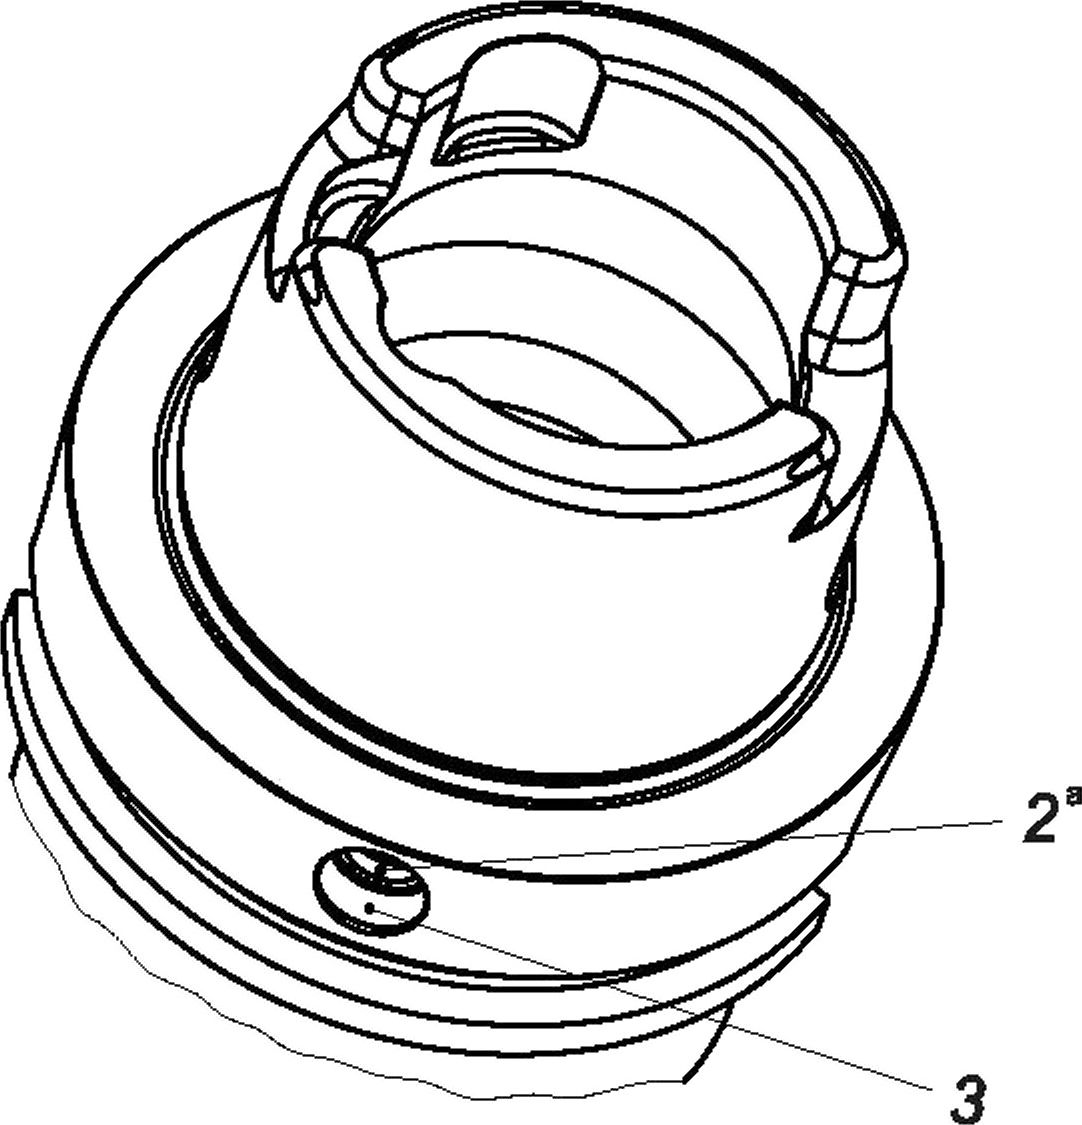
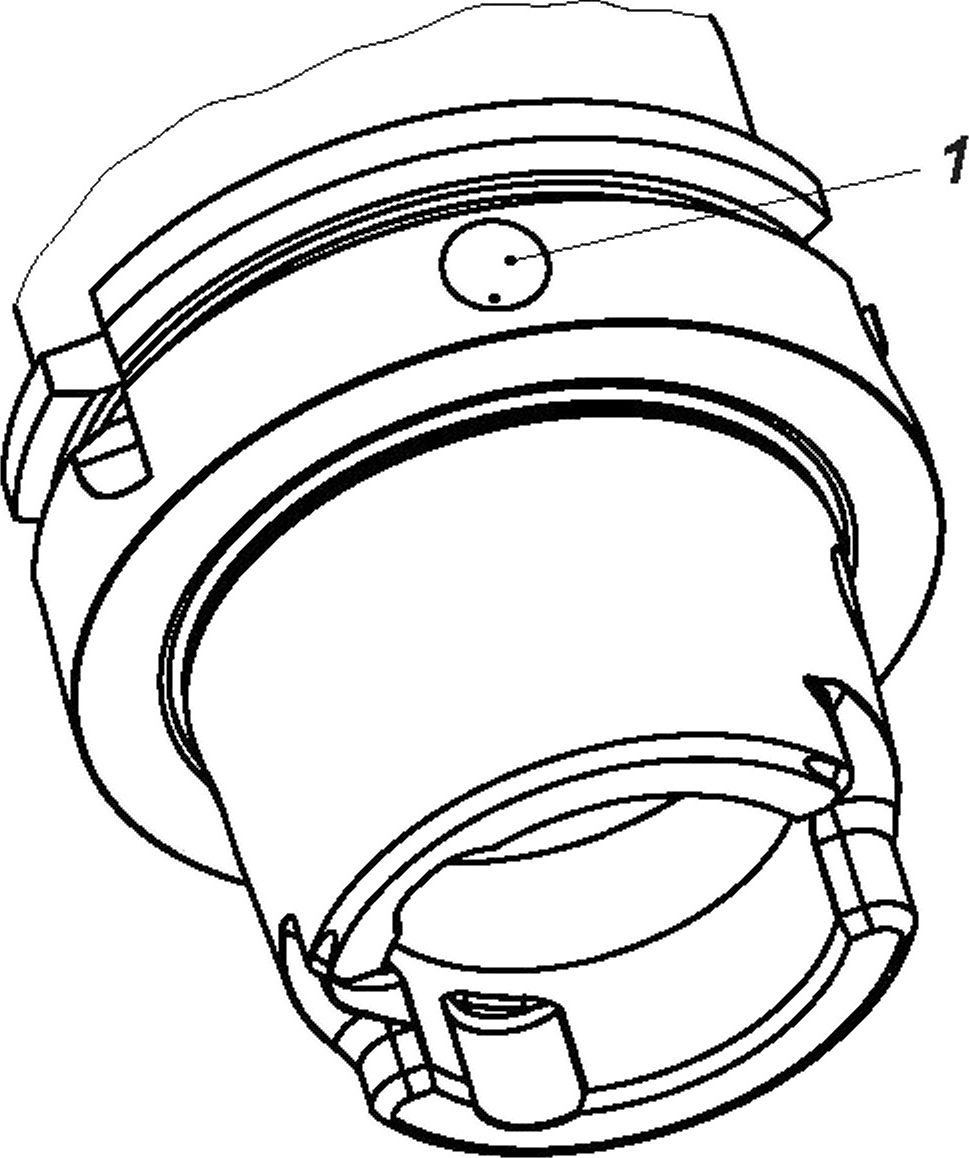
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 80
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
ь Размер относится к виртуальной точке балансировочного отверстия под углом 90°.
1,2 — балансировочные отверстия; 3 — отверстие для чипа
Рисунок 7 — Хвостовик HSK-AB 80
19
ГОСТ Р ИСО 12164-1—2025
4.2.2.8 Хвостовики HSK-AB 100
Рисунок 8 применим только к хвостовикам HSK-AB 100.
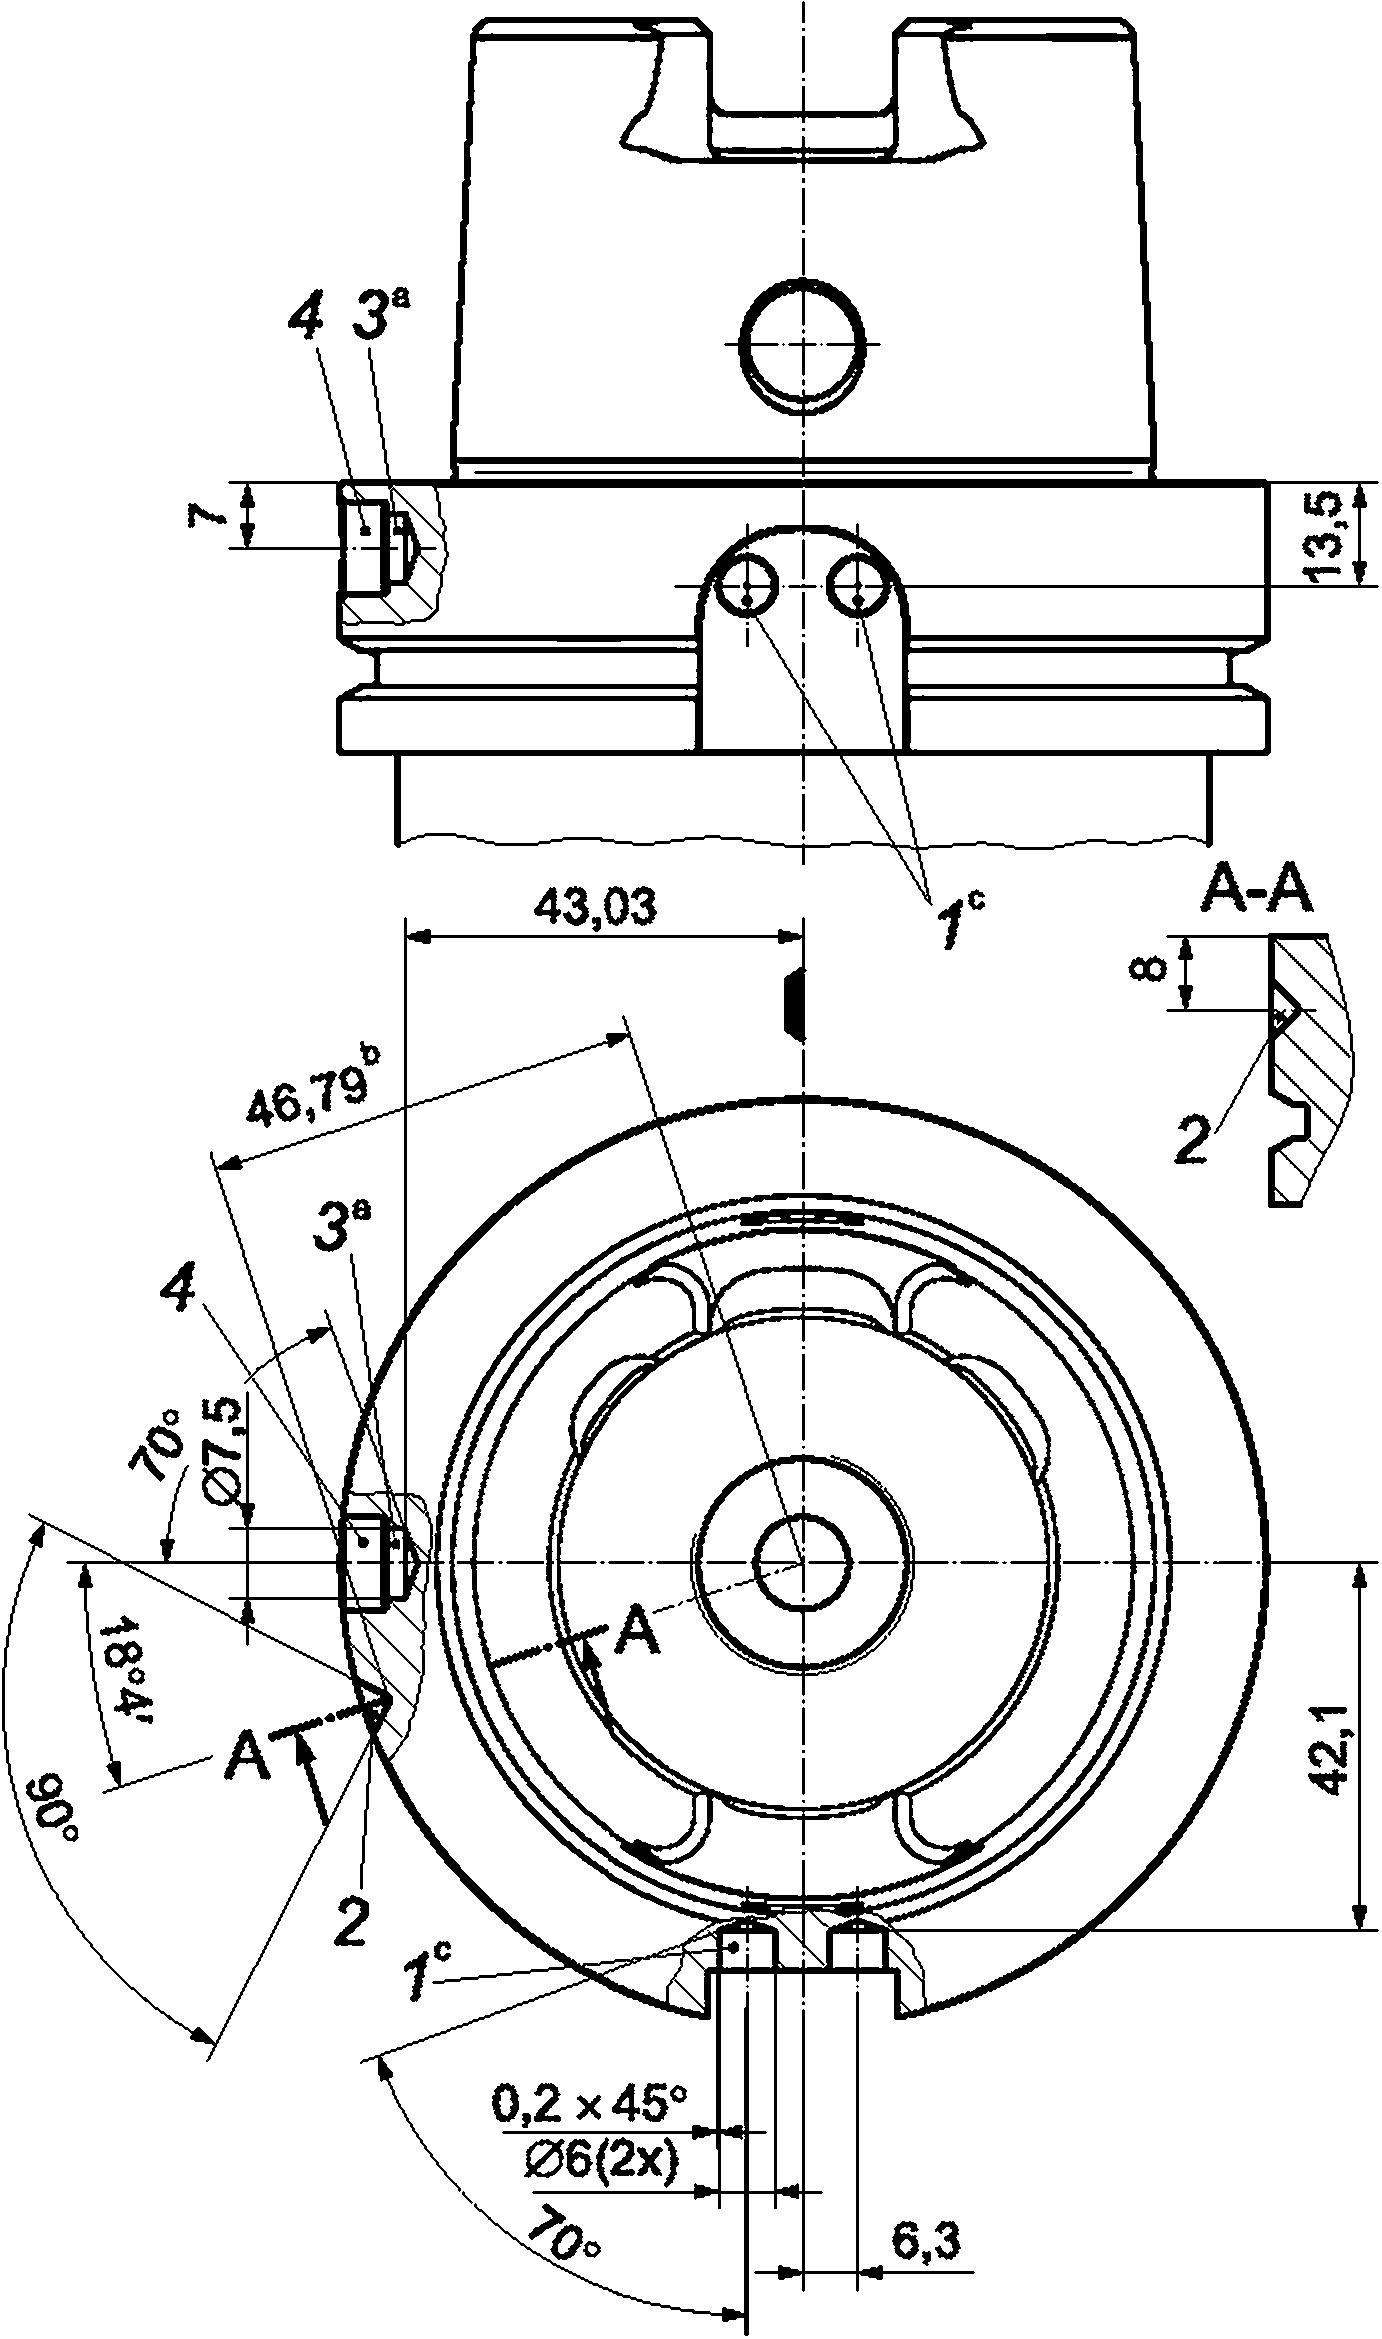
а) Хвостовик HSK-AB 100, вид спереди и сбоку
20
ГОСТ Р ИСО 12164-1—2025
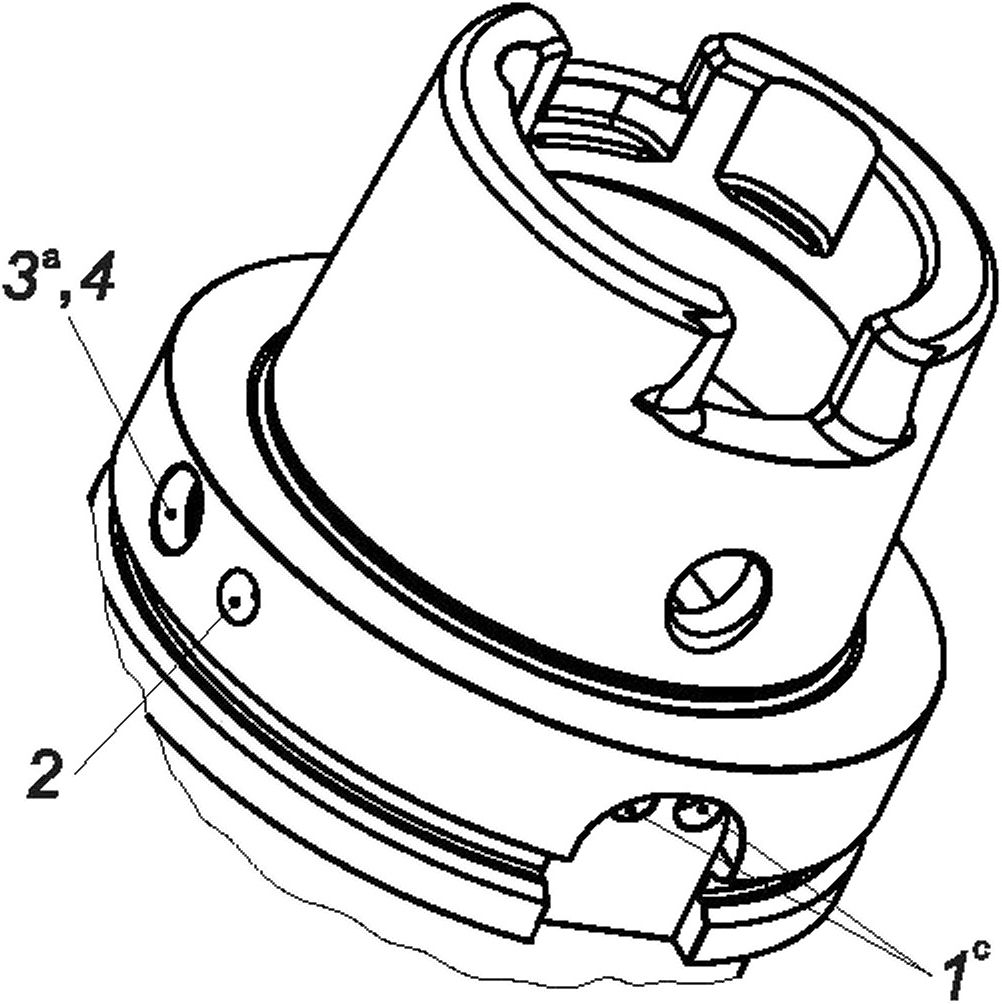
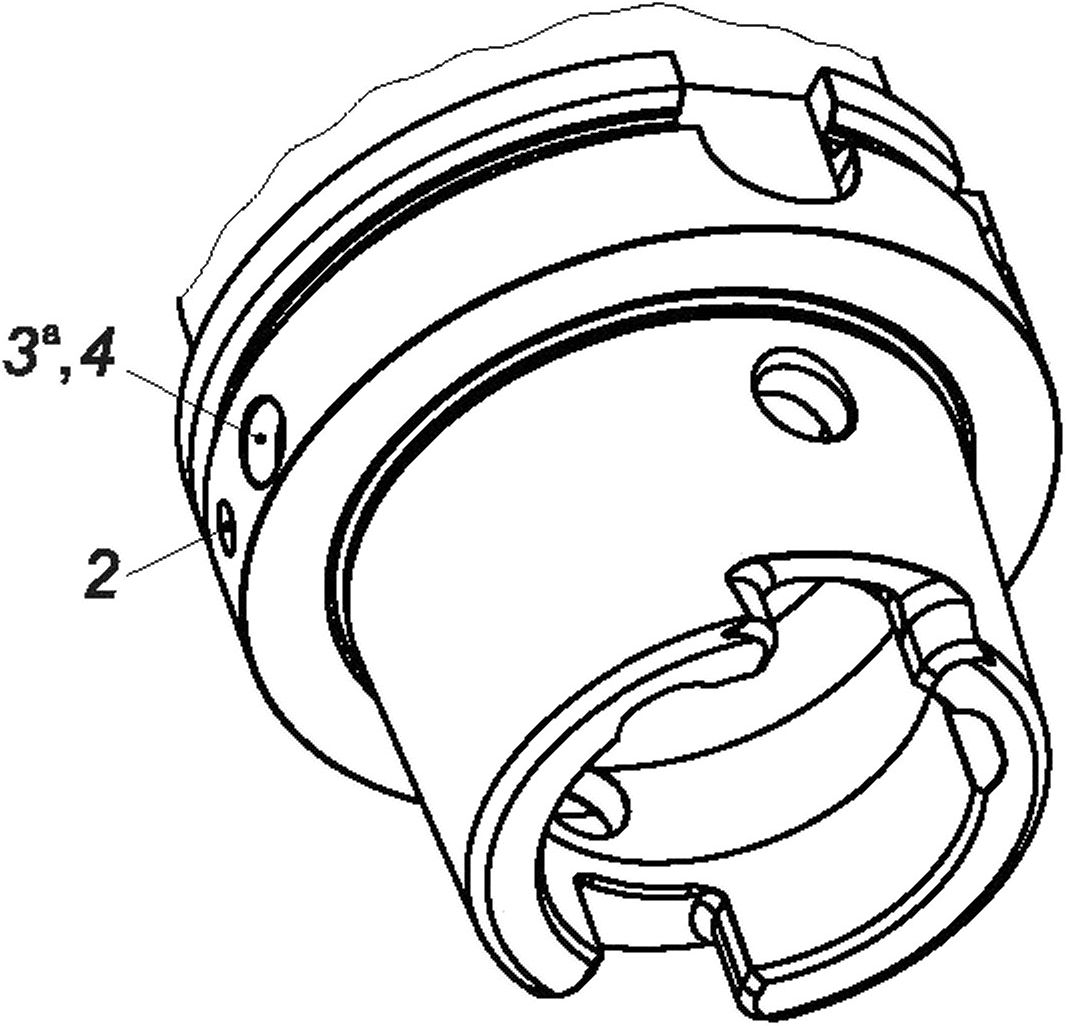
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 100
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
ь Размер относится к виртуальной точке балансировочного отверстия под углом 90°.
с Также возможны отверстия сбоку от шпоночного паза.
1, 2, 3 — балансировочные отверстия; 4 — отверстие для чипа
Рисунок 8 — Хвостовик HSK-AB 100
21
ГОСТ Р ИСО 12164-1—2025
4.2.2.9 Хвостовики HSK-AB 125
Рисунок 9 применим только к хвостовикам HSK-AB 125.
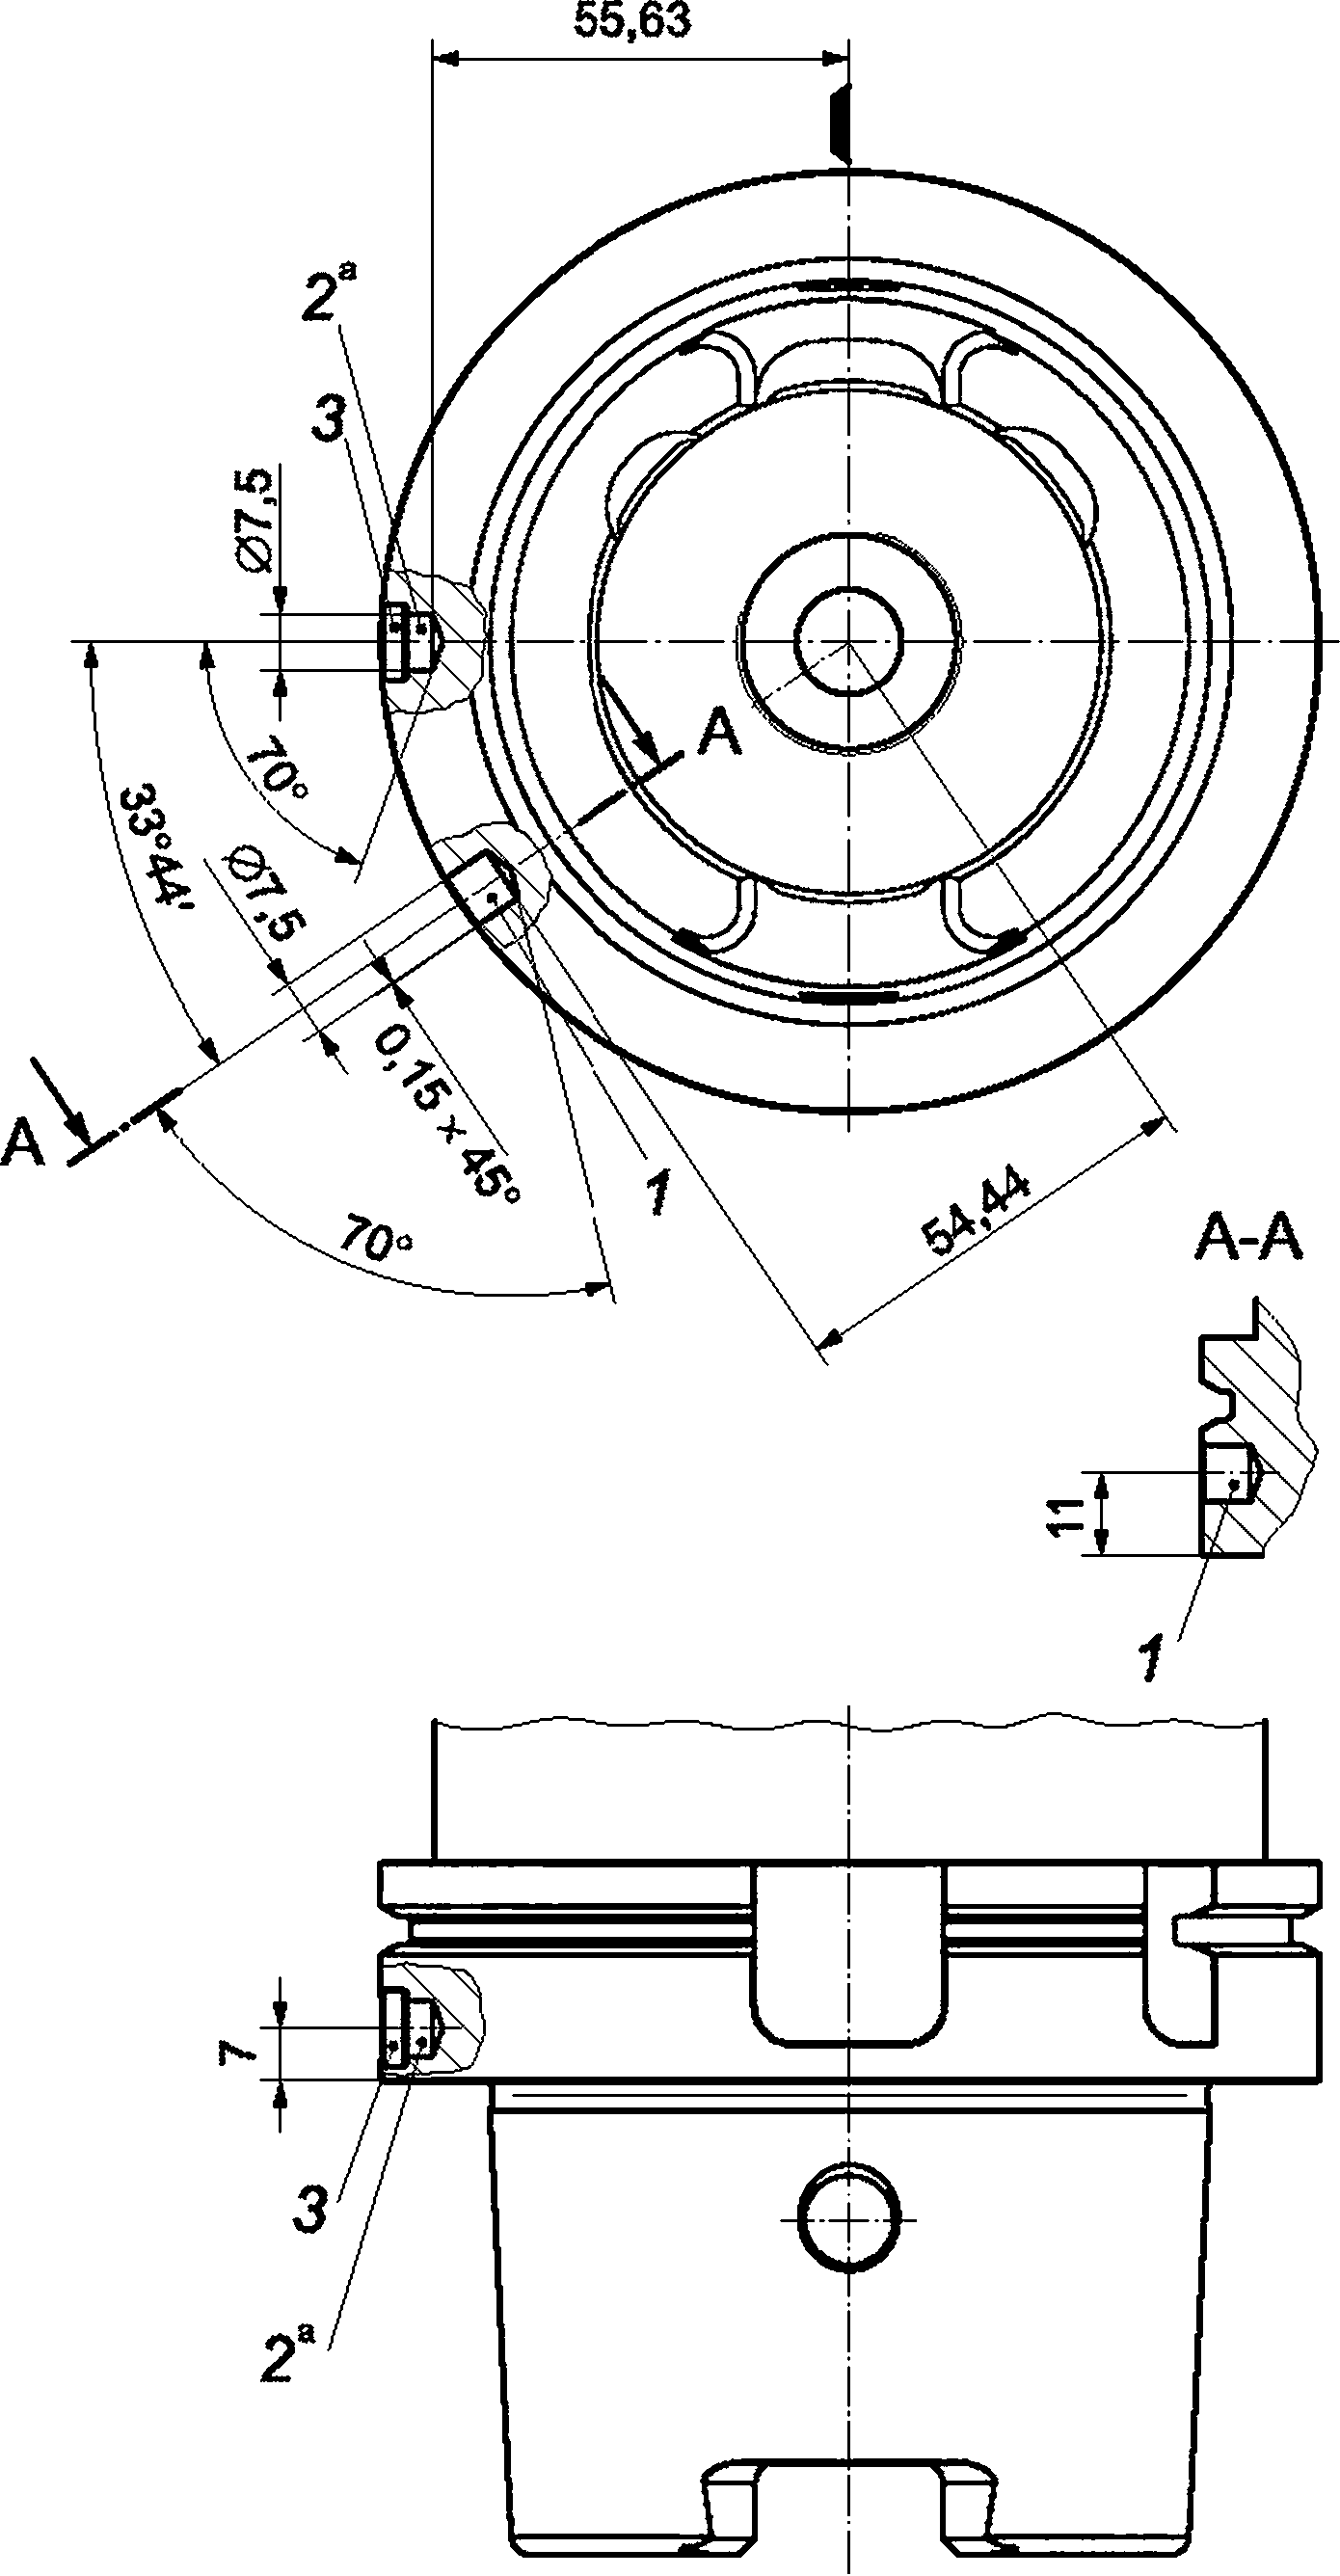
а) Хвостовик HSK-AB 125, вид спереди и сбоку
22
ГОСТ Р ИСО 12164-1—2025
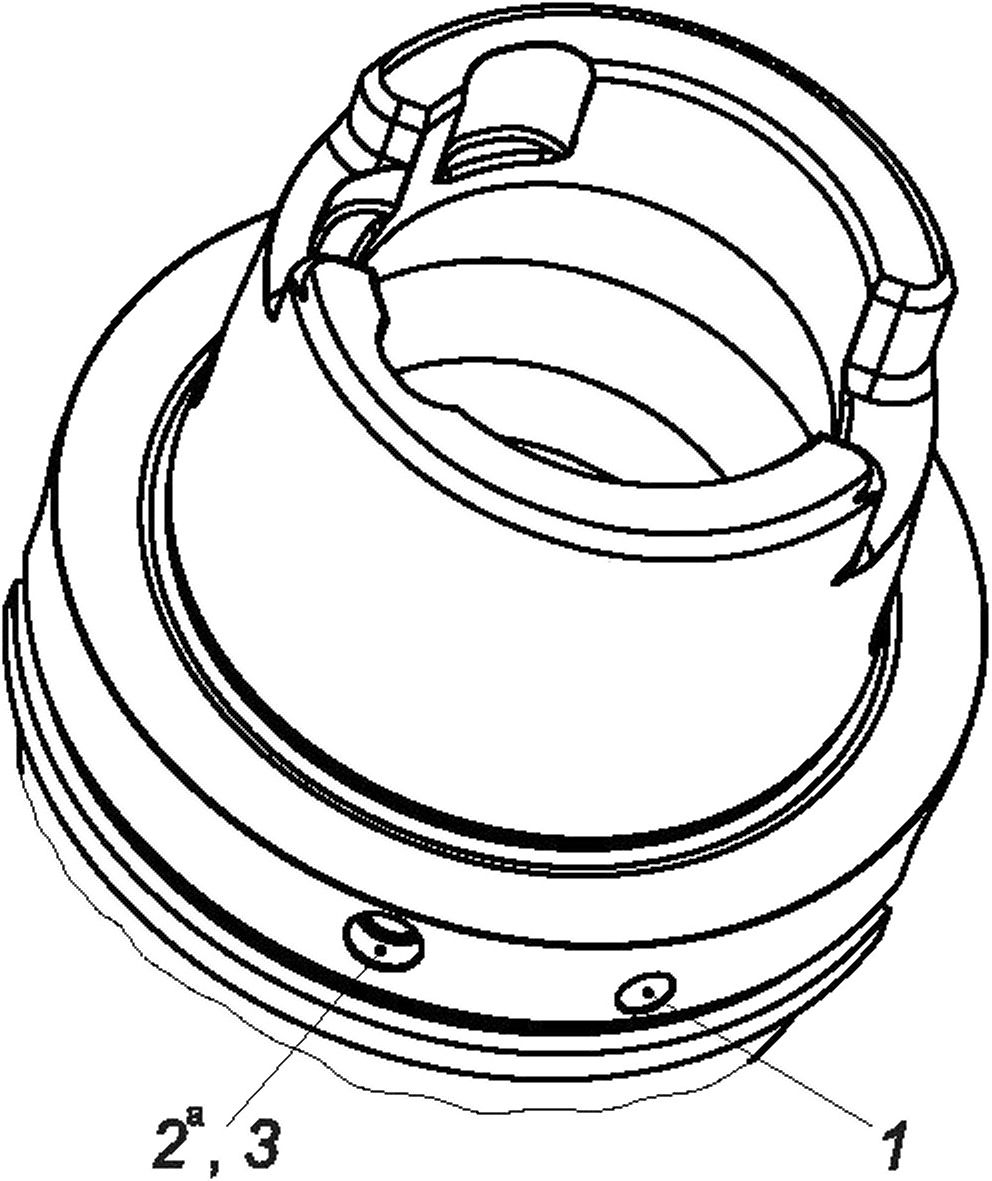
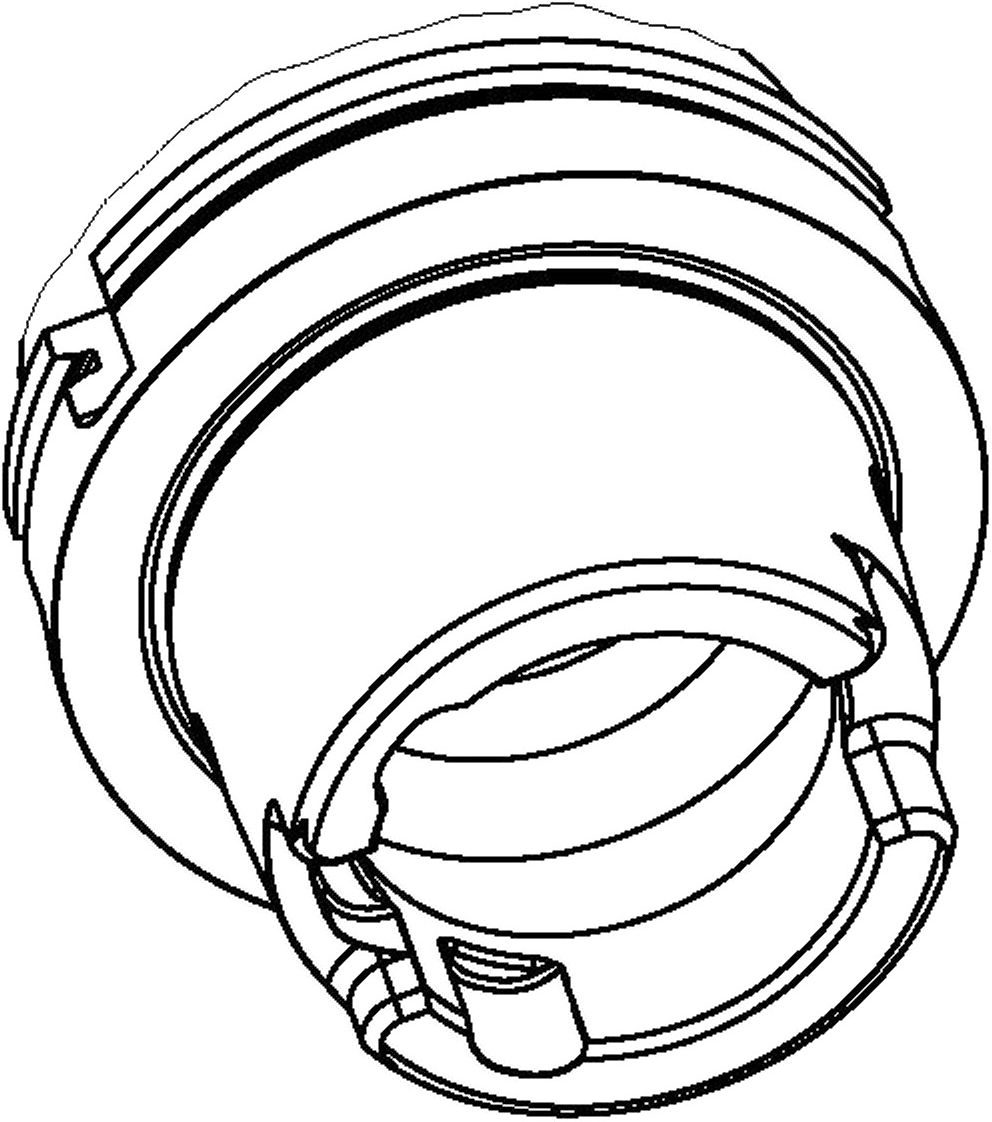
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 125
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
1,2 — балансировочные отверстия; 3 — отверстие для чипа
Рисунок 9 — Хвостовик HSK-AB 125
23
ГОСТ Р ИСО 12164-1—2025
4.2.2.10 Хвостовики HSK-AB 160
Рисунок 10 применим только к хвостовикам HSK-AB 160.
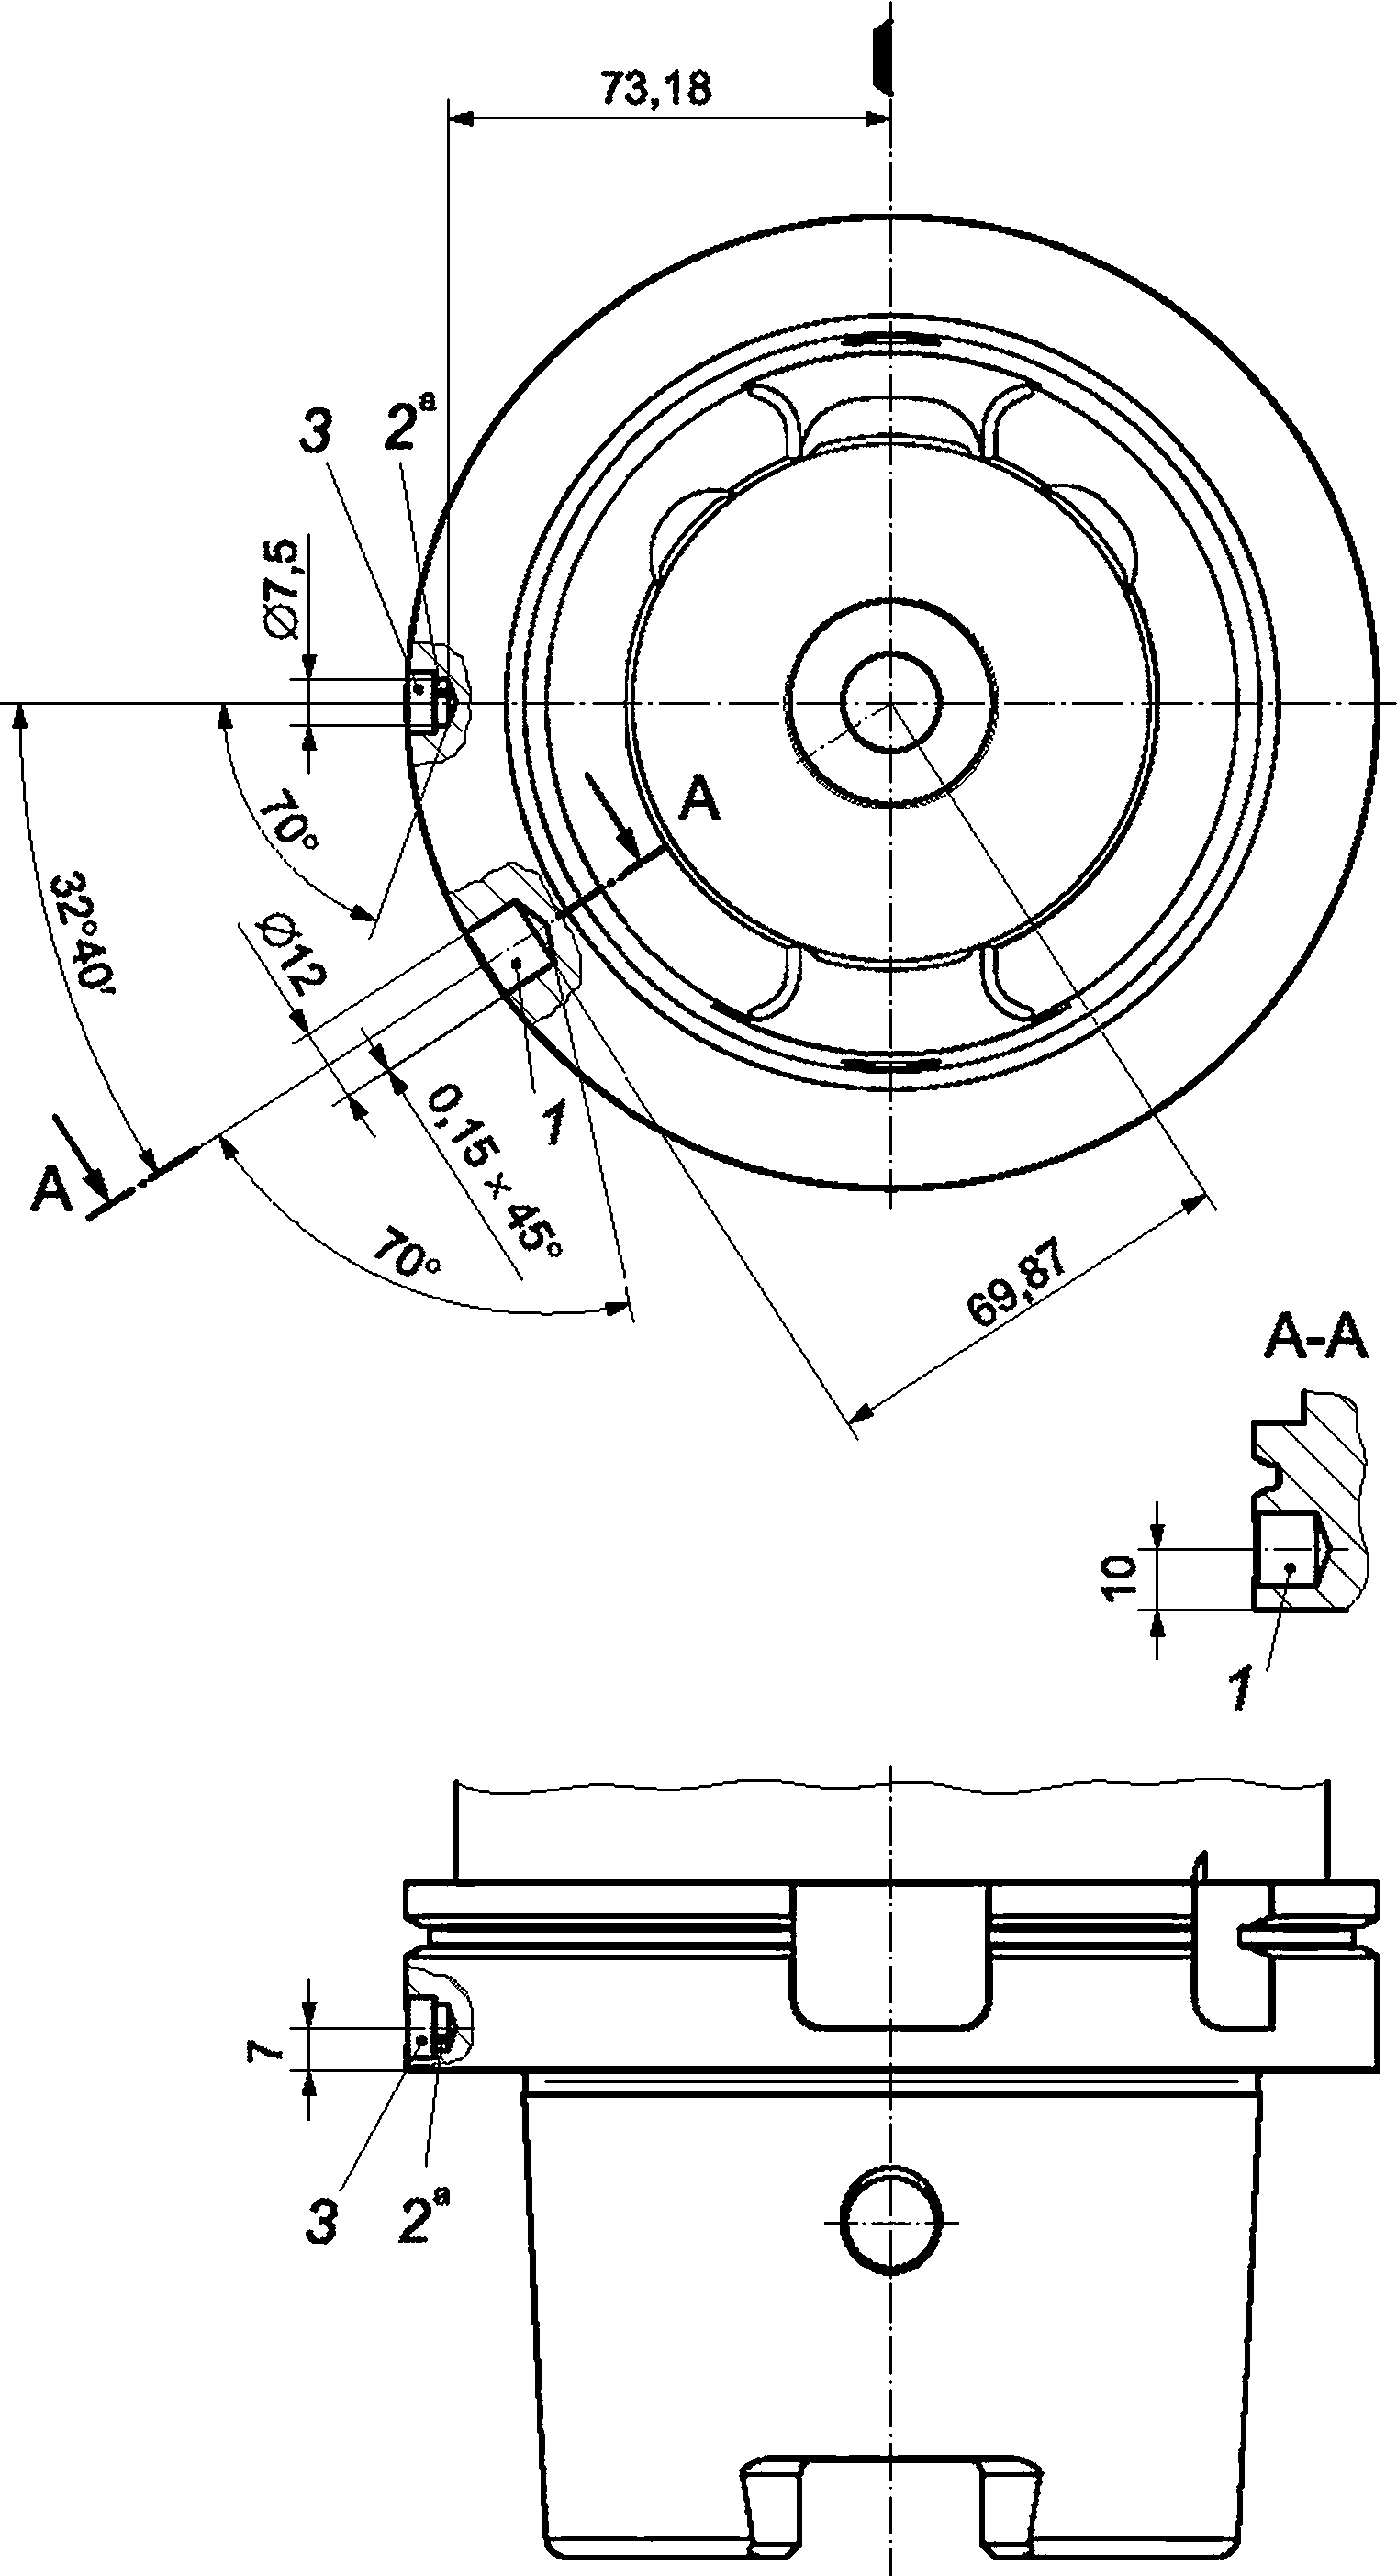
а) Хвостовик HSK-AB 160, вид спереди и сбоку
24
ГОСТ Р ИСО 12164-1—2025
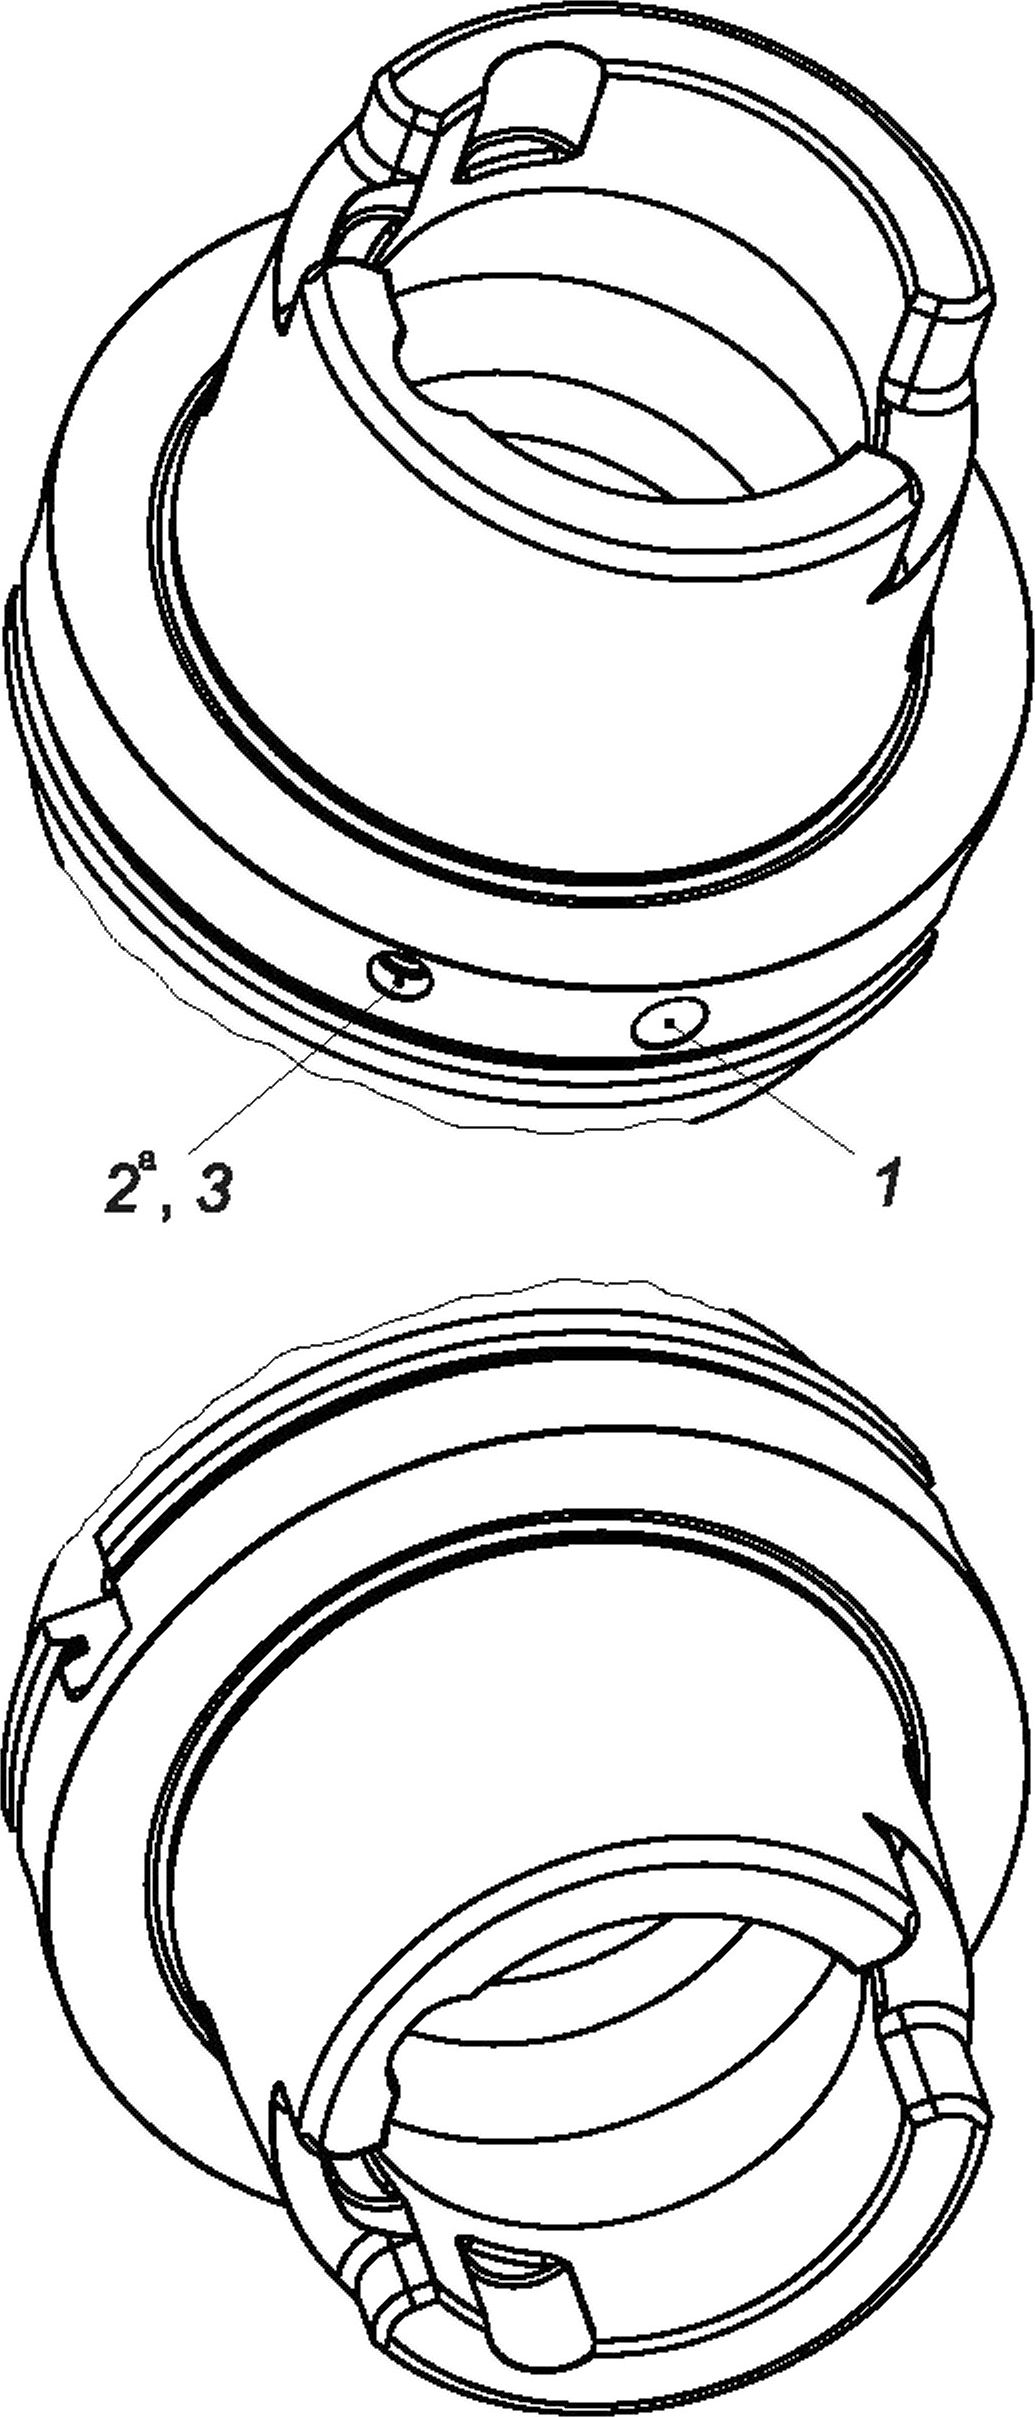
Ь) Расположение балансировочных отверстий и отверстий для чипа хвостовика HSK-AB 160
а Отверстие требуется только при установке чипа (также возможно расположение отверстий сбоку от отверстия для чипа).
1,2 — балансировочные отверстия; 3 — отверстие для чипа
Рисунок 10 — Хвостовик HSK-AB 160
25
ГОСТ Р ИСО 12164-1—2025
4.3 Полые конические хвостовики типов С и СВ
4.3.1 Полый конический хвостовик типа С
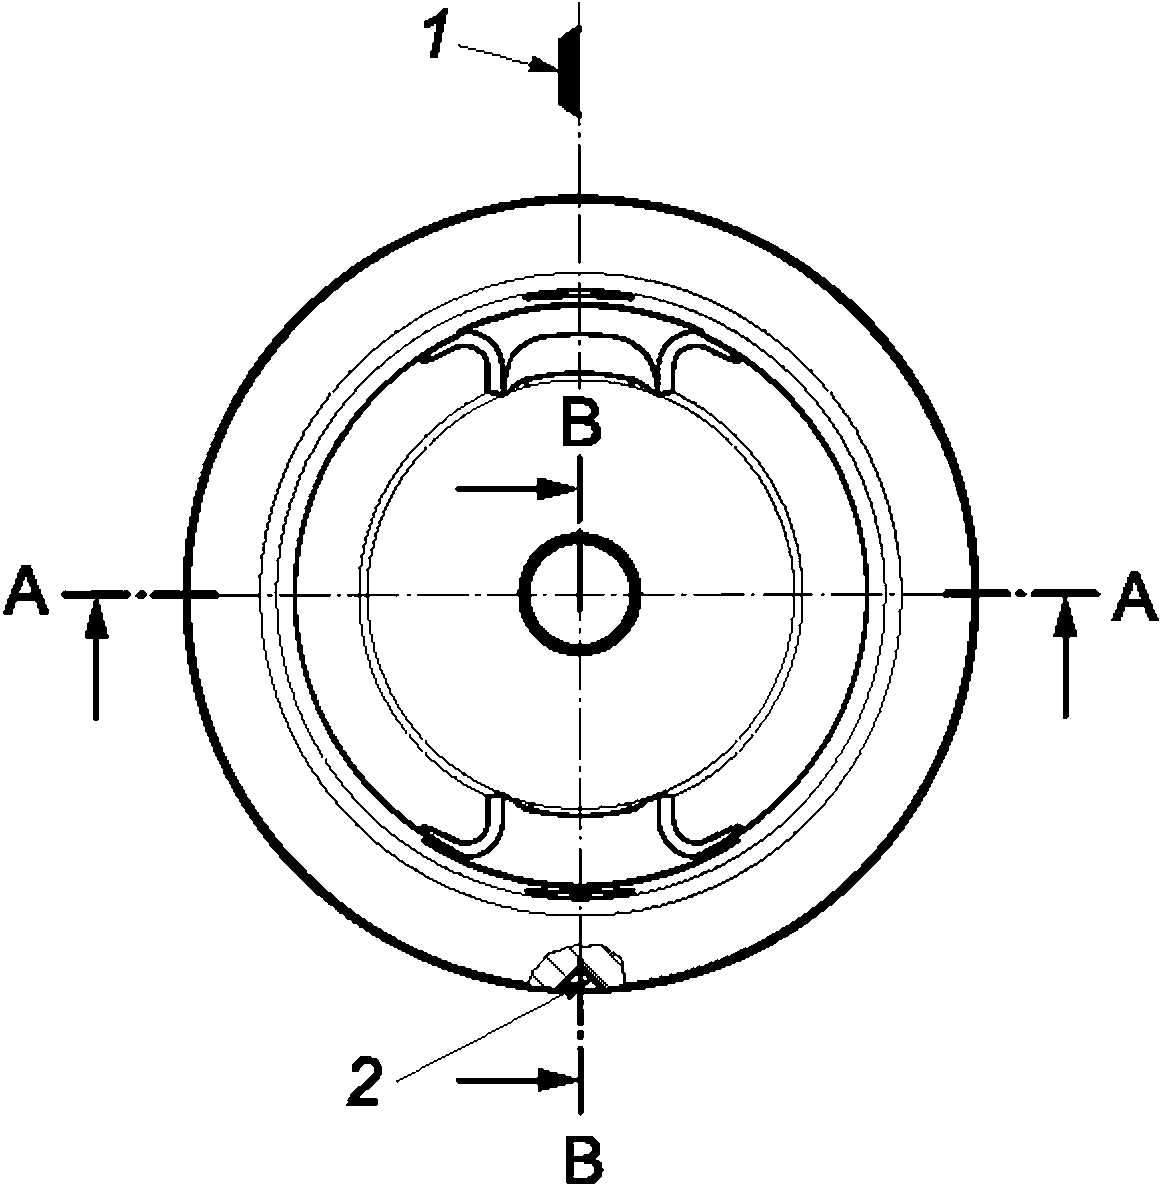
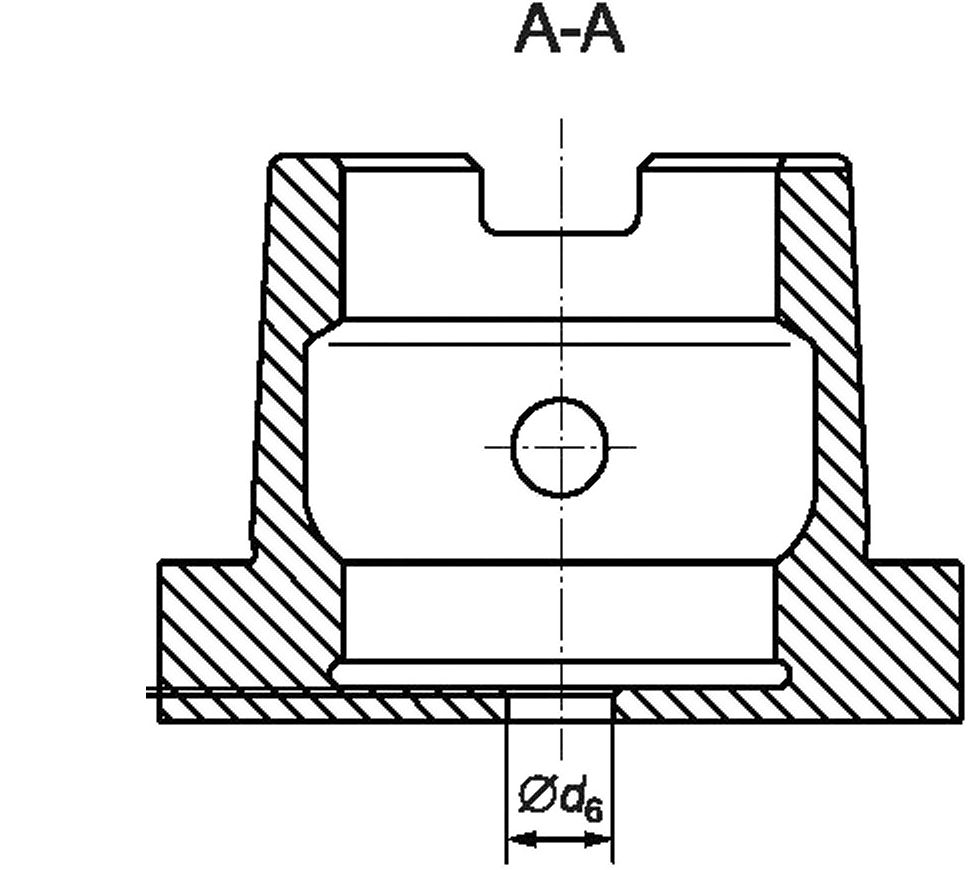
Хвостовики HSK типа С не сбалансированы. Ширина f5 и другие размеры хвостовиков HSK типа С согласно рисунку 11 приведены в таблице 1. Все неуказанные размеры должны соответствовать рисунку 1 и таблице 1.
0^
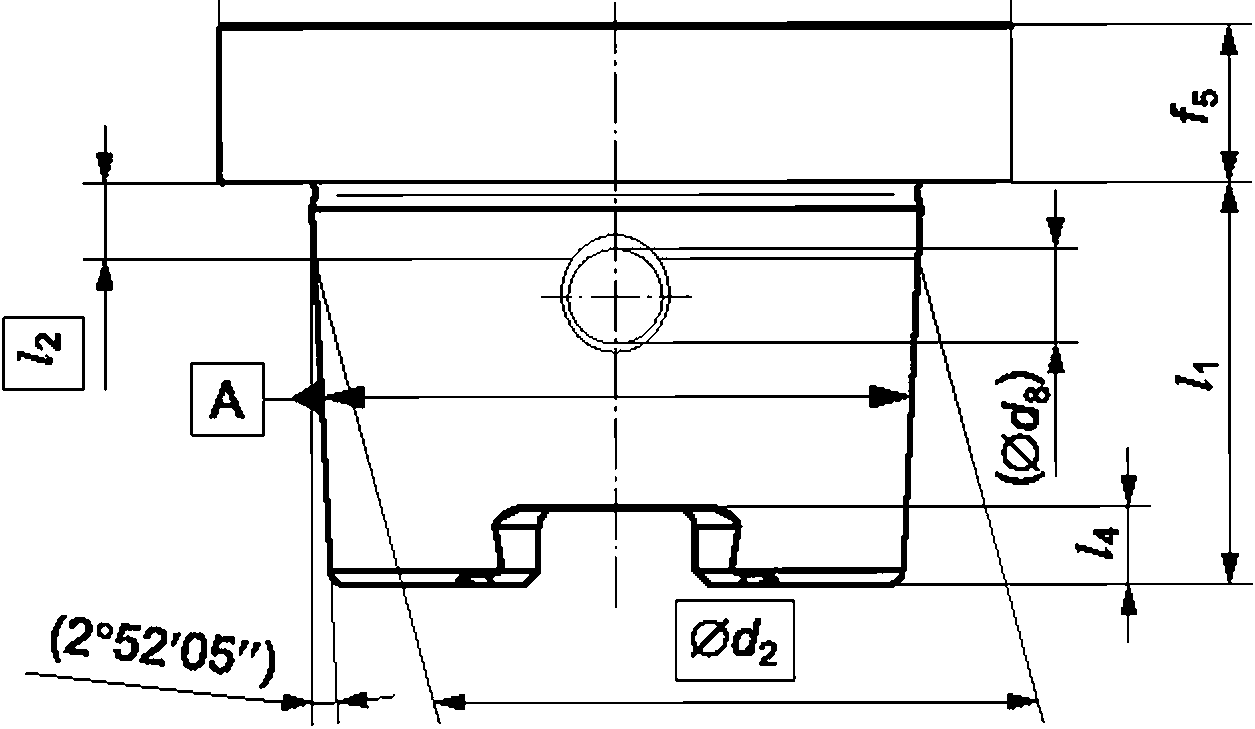
а) Хвостовик HSK типа С, вид спереди и вид сбоку
26
ГОСТ Р ИСО 12164-1—2025
о 1П
X ю о"
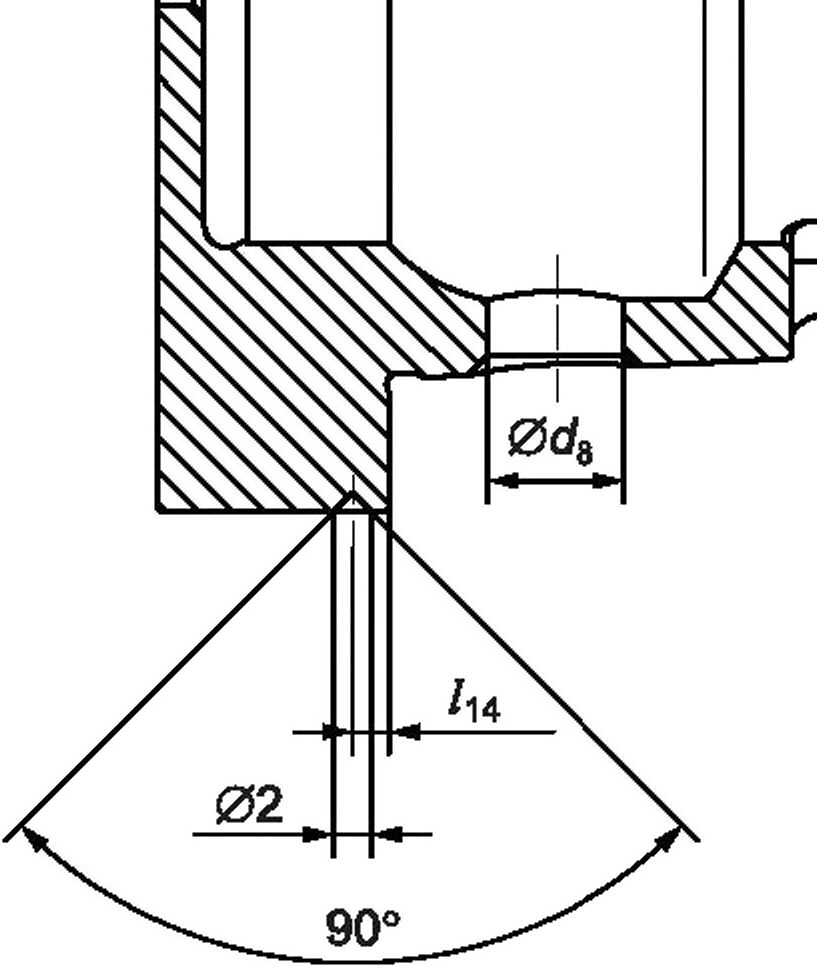
Ь) Хвостовик HSK типа С, разрезы А-А и В-В
1 — положение режущей кромки для праворежущих инструментов с одной режущей кромкой;
2 — фиксирующий паз для ориентации
Рисунок 11 — Хвостовик HSK типа С
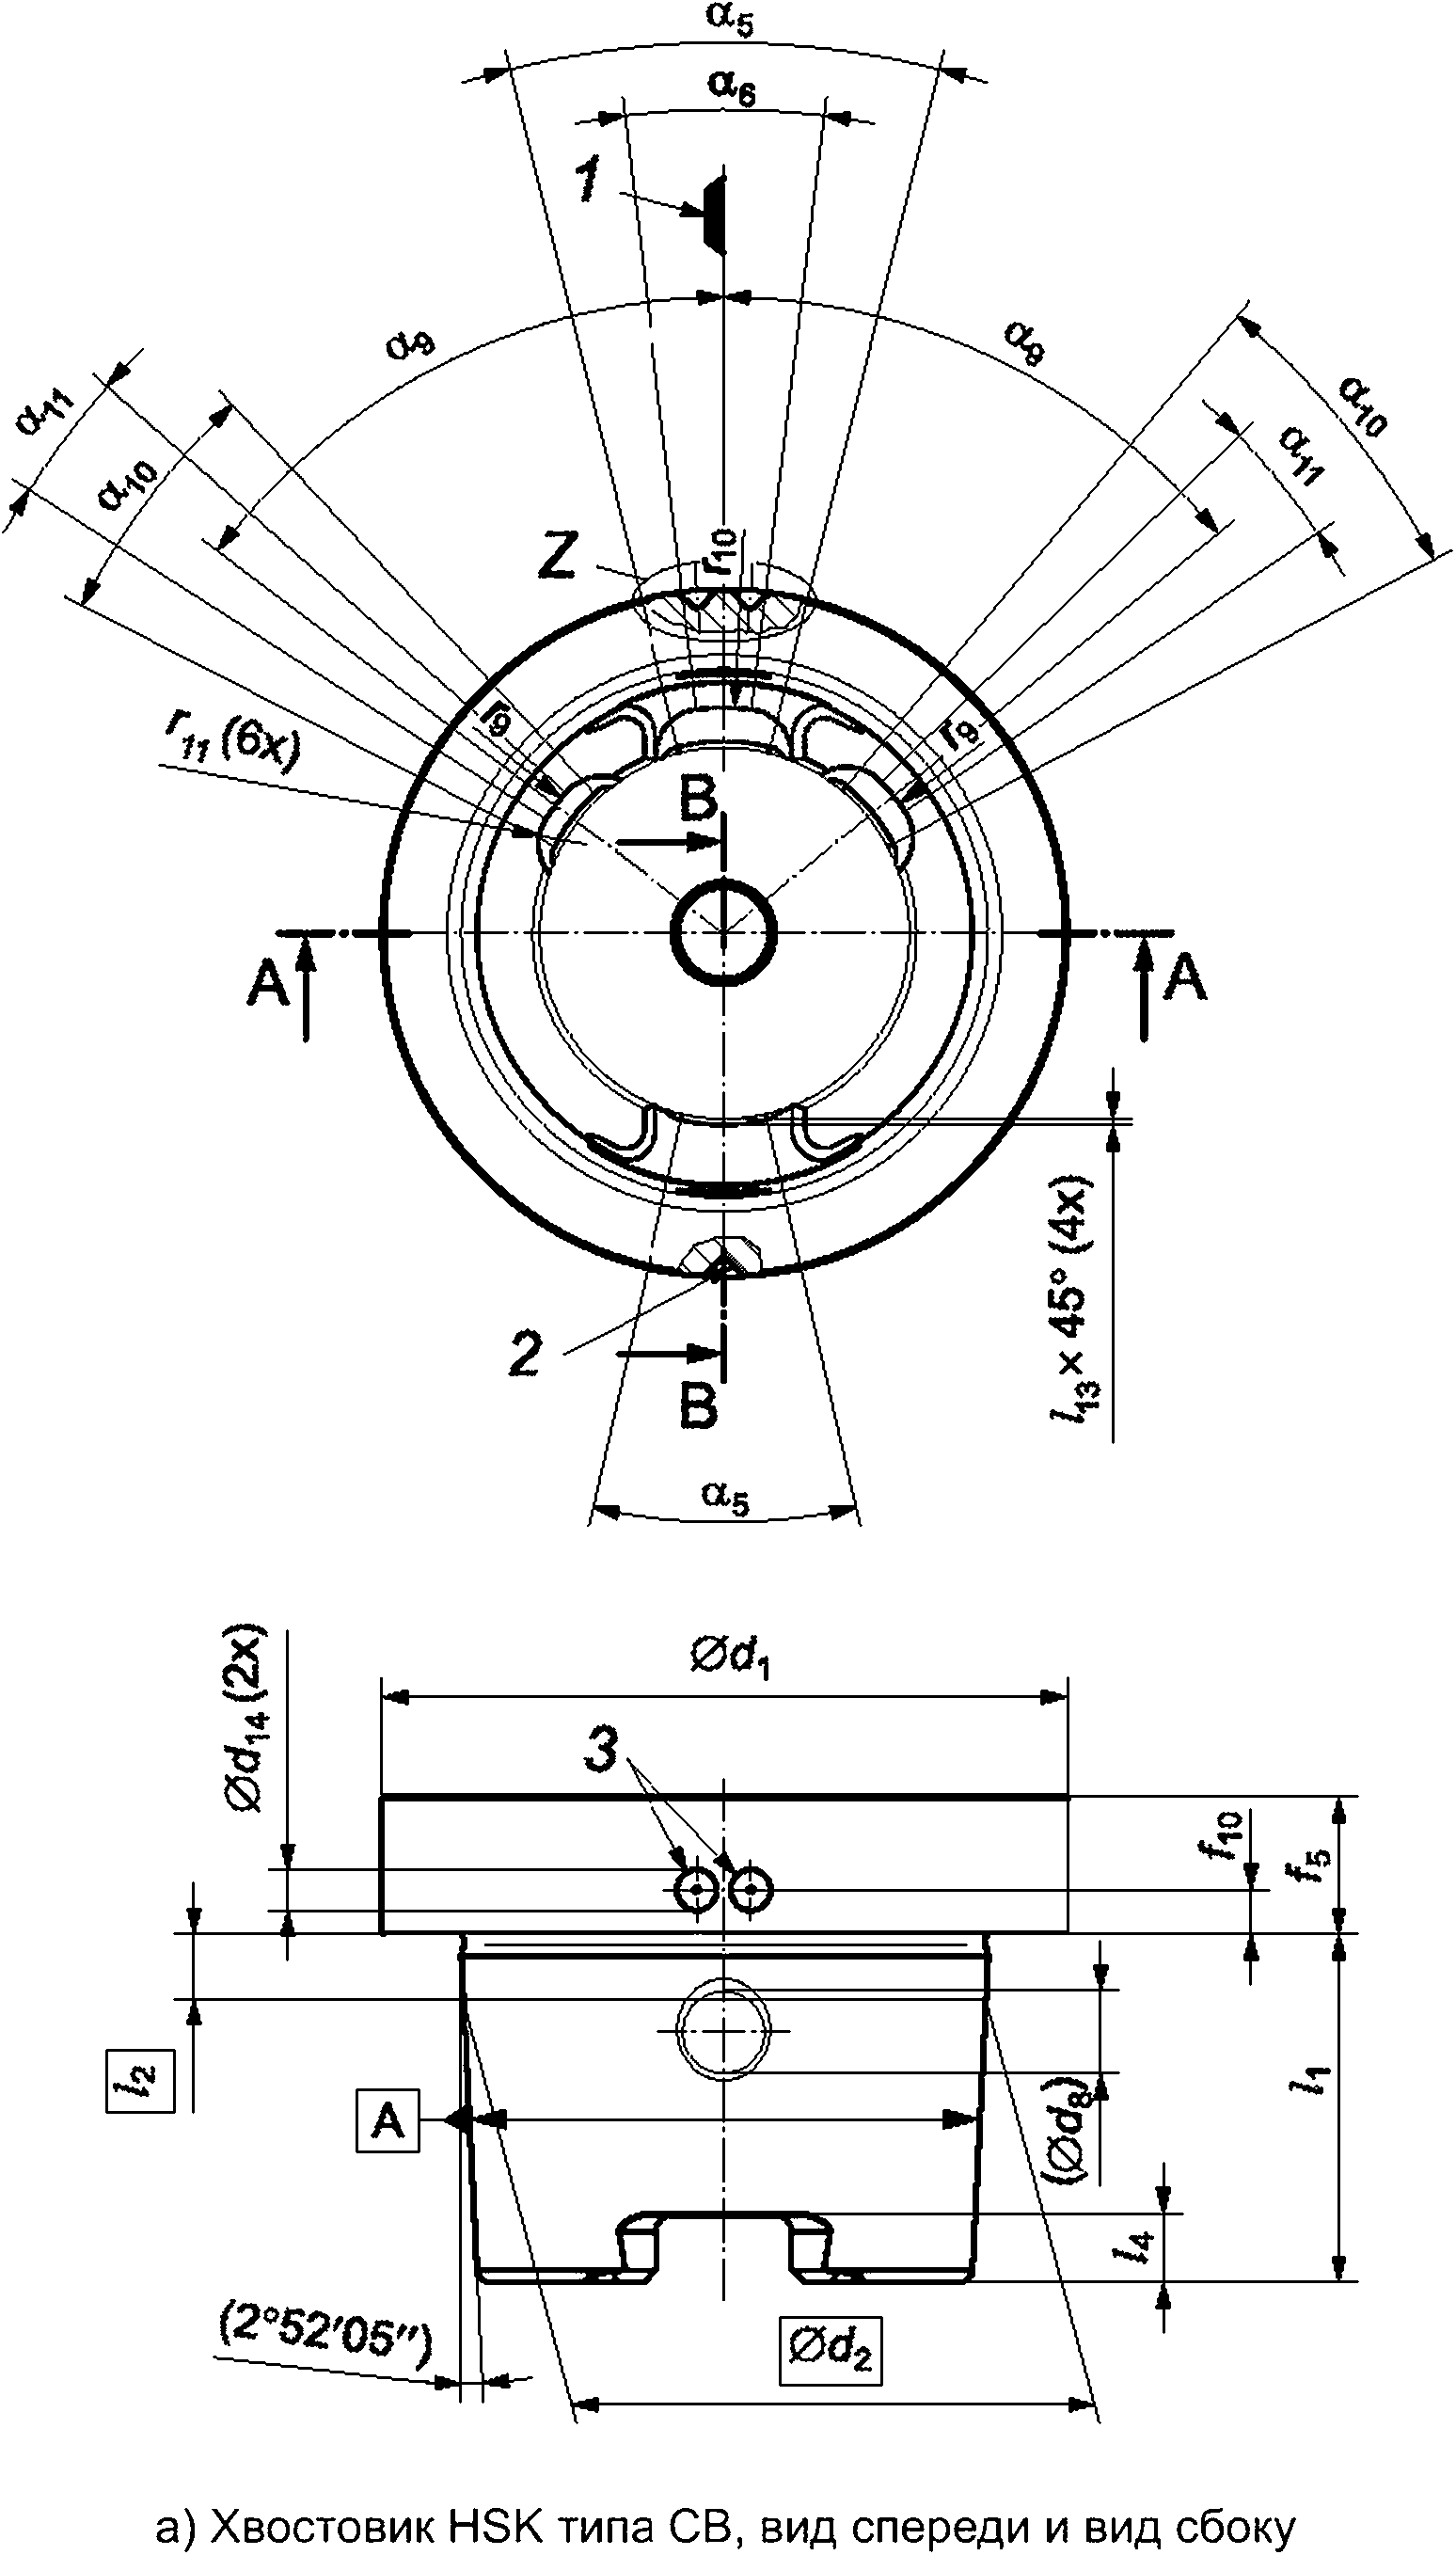
4.3.2 Хвостовик HSK типа СВ и основные размеры
Хвостовики HSK типа СВ динамически сбалансированы по конструкции по тому же принципу, что и хвостовики HSK типа АВ.
Три углубления внутри хвостовиков HSK типа СВ симметричны, потому что фланцы хвостовиков HSK типа СВ также симметричны и не вызывают дисбаланса (в отличие от хвостовиков HSK типа АВ). Два небольших углубления 3 под углом 90° рядом друг с другом на фланце хвостовика устраняют небольшой дисбаланс противоположного углубления, а также незначительный динамический дисбаланс, вызванный небольшой осевой разницей между центрами тяжести левого и правого углублений и удаленной массой в канавке с малым конусом.
Размеры хвостовиков HSK типа СВ на рисунке 12 приведены в таблице 1. Все неуказанные размеры должны соответствовать рисунку 1 и таблице 1.
27
ГОСТ Р ИСО 12164-1—2025
28
ГОСТ Р ИСО 12164-1—2025
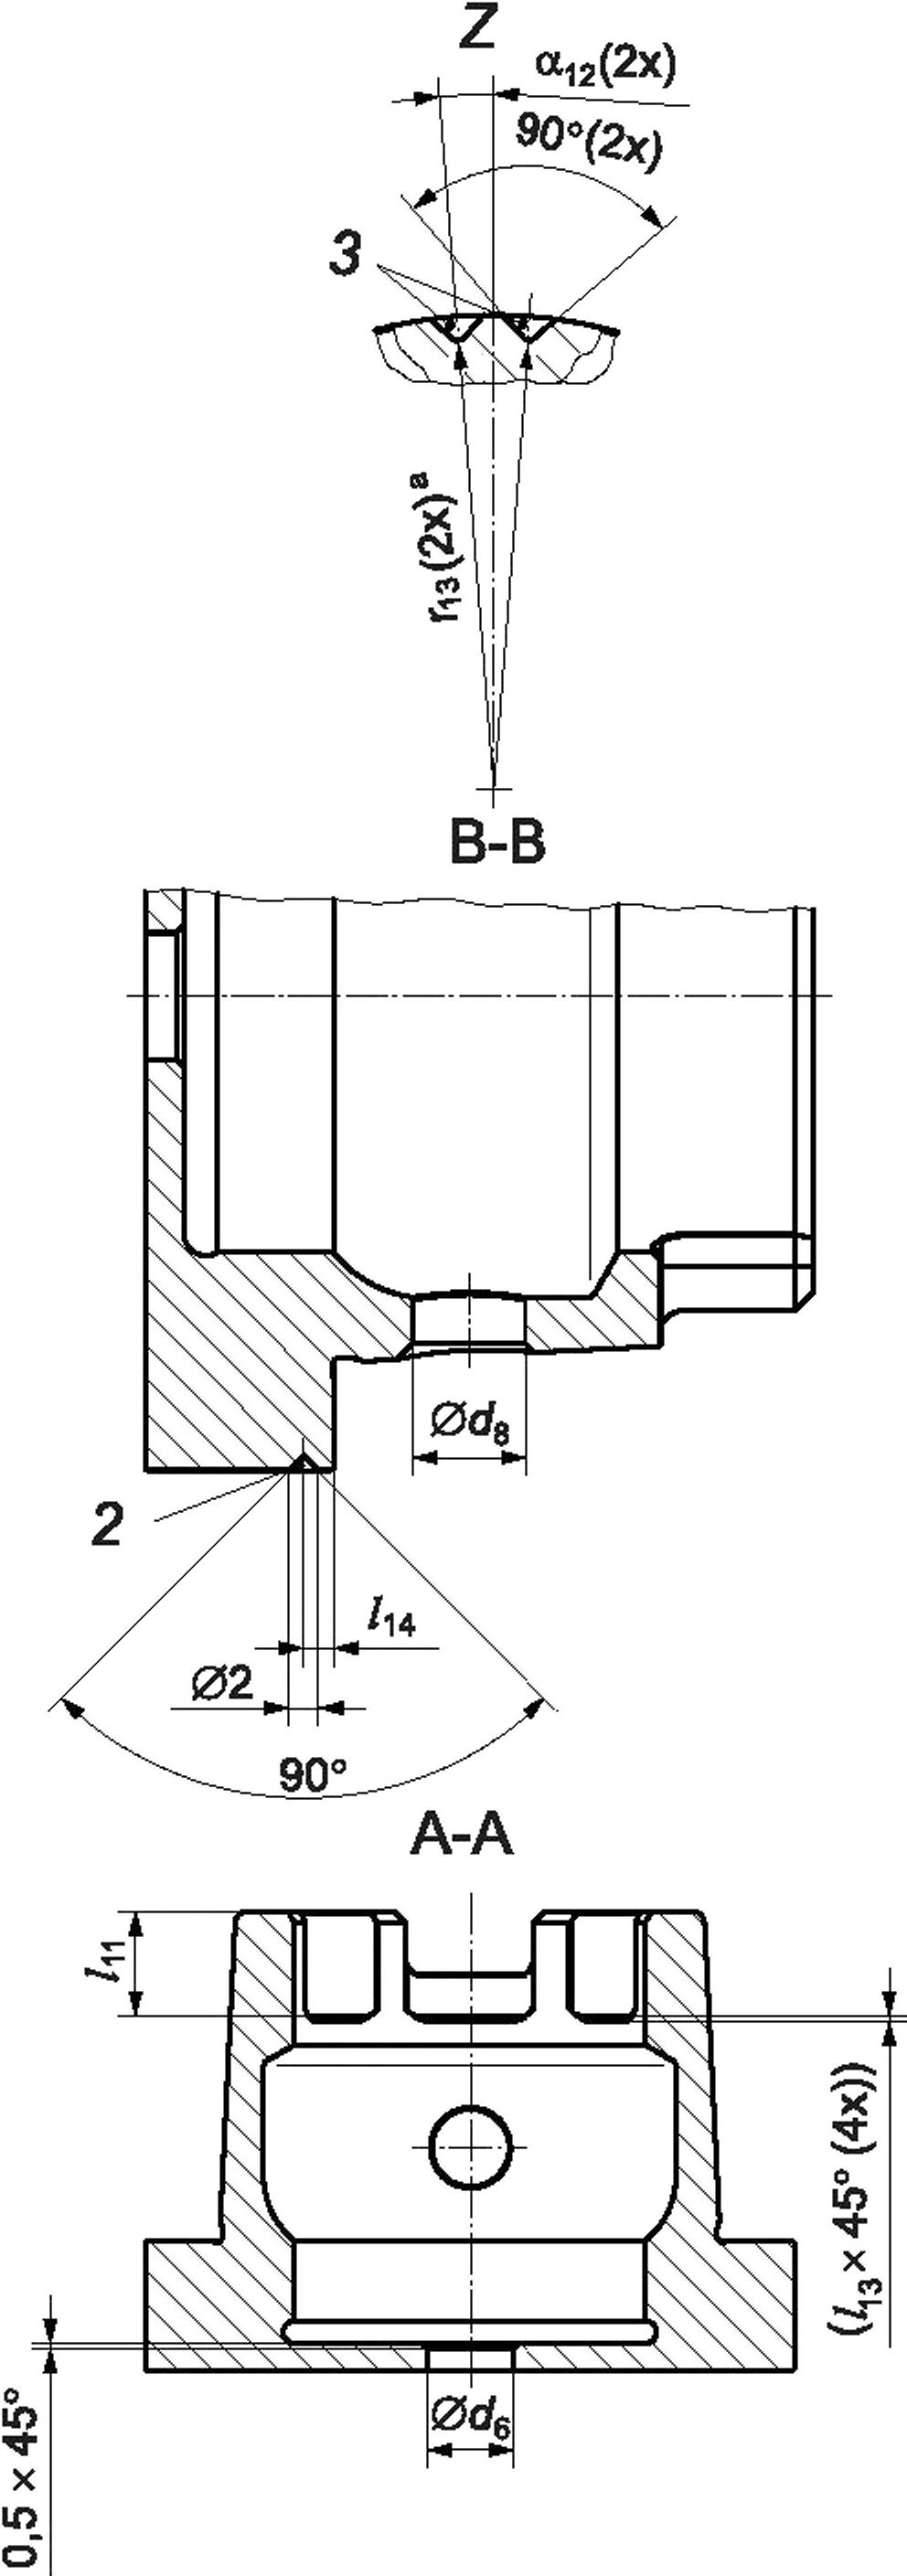
Ь) Хвостовик HSK типа СВ, разрезы А-А и В-В
а Радиус г13 относится к виртуальной точке двух балансировочных отверстий под углом 90°.
1 — положение режущей кромки для праворежущих инструментов с одной режущей кромкой;
2 — разметка положения зажимного отверстия; 3 — балансировочные отверстия под углом 90°
Рисунок 12 — Хвостовик HSK типа СВ
29
ГОСТ Р ИСО 12164-1—2025
4.4 Полый конический хвостовик типа ЕВ
Размеры хвостовиков HSK типа ЕВ показаны на рисунке 13 и должны соответствовать рисунку 1 и таблице 1 для неуказанных размеров.
Предельное отклонение справочного диаметра d2 хвостовиков HSK типа ЕВ стандартизировано и соответствует значениям для типов АВ и СВ.
Примечание — Хвостовик HSK типа ЕВ является полностью симметричным и следовательно динамически сбалансированным.
В случае ручной замены хвостовиков HSK типа ЕВ радиальные отверстия в полом конусе хвостовика могут быть изготовлены в соответствии с рисунком 1.
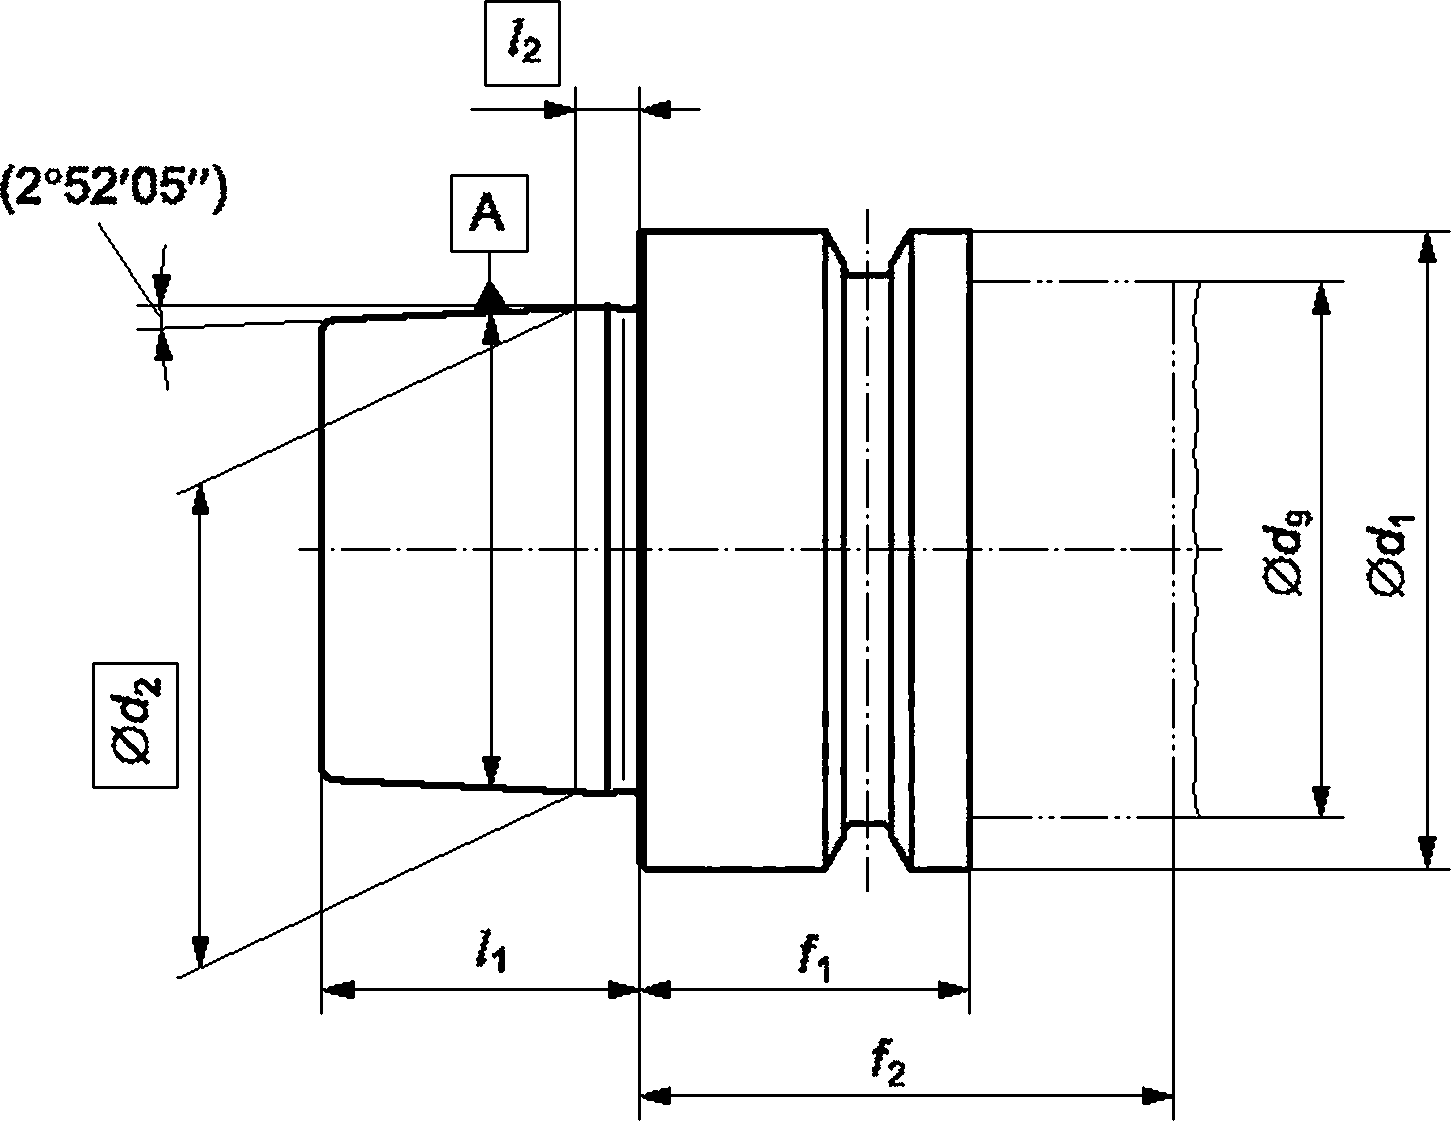
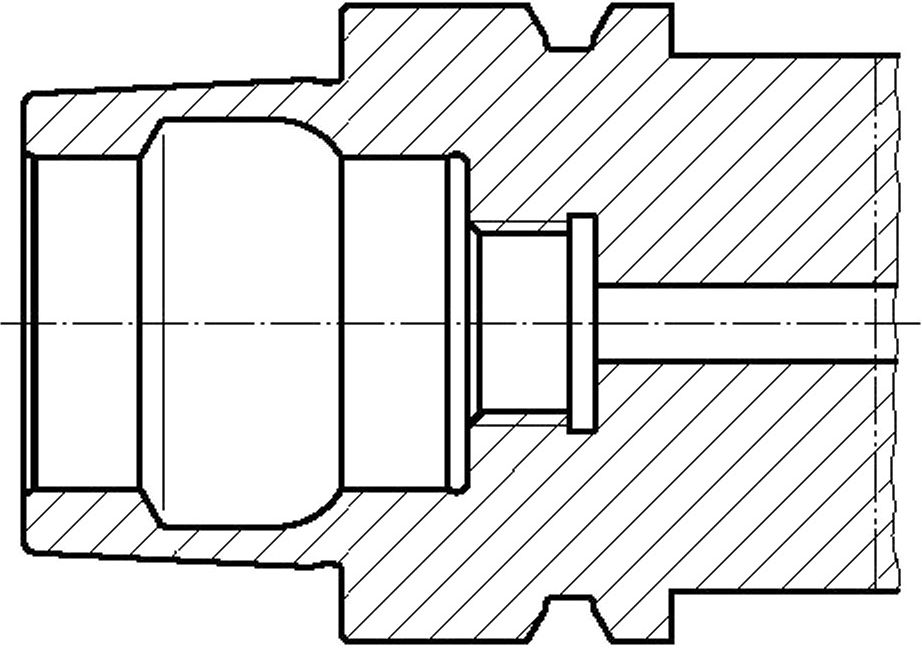
Рисунок 13 — Хвостовик HSK типа ЕВ
4.5 Размеры
Размеры хвостовиков HSK, приведенных в настоящем стандарте, должны соответствовать таблице 1.
30
Таблица 1 — Размеры хвостовиков HSK
Размеры в миллиметрах
Номинальный размер | Cm. рисунок0 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип хвостовика HSK |
Ъ1 ± 0,04 | 1a, t | — | 6,05 | 7,05 | 8,05 | 10,54 | 12,54 | 16,04 | 20,02 | 25,02 | 30,02 | A, AB, С, CB |
ь2 ню© | 1b, B-B | — | 7 | 9 | 11 | 14 | 18 | 20 | 22 | 28 | 36 | A, AB |
ь3 ню® | 1b, B-B | — | 7 | 9 | 11 | 14 | 18 | 20 | 22 | 28 | 36 | A, AB |
dy НЮ© | 1a, b | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | A, AB, C, CB, EB |
d2 | 1a, b | 15,203 | 19,006 | 24,007 | 30,007 | 38,009 | 48,01 | 60,012 | 75,013 | 95,016 | 120,016 | A, AB, C, CB, EB |
d2 НЮ© | 1b,A-A | 11 | 14 | 17 | 21 | 26 | 34 | 42 | 53 | 67 | 85 | A, AB, C, CB, EB |
d4 Н11© | 1b,A-A | 13,1 | 16,4 | 20,5 | 25,5 | 32 | 40 | 50 | 63 | 80 | 100 | A, AB, C, CB, EB |
d5 | 1b,A-A | 12 | 15 | 19 | 23 | 29 | 37 | 46 | 58 | 73 | 92 | A, AB, C, CB, EB |
b6 max | 1b,A-A | 2,4 | 3 | 4,2 | 5 | 6,8 | 8,4 | 10,2 | 12 | 14 | 16 | A, AB, C, CB, EB |
d6 b max | — | — | — | 5,4 | 7 | 8 | 10 | 10,2 | 12 | — | — | Только для MQL |
0 d7 -0,1 | 1b,A-A | 11,4 | 14,4 | 17,4 | 21,8 | 26,6 | 34,5 | 42,5 | 53,8 | 68,1 | 86,1 | A, AB, C, CB, EB |
d8 | 1a, b | — | 3,7 | 4 | 4,6 | 6 | 7,5 | 8,5 | 12 | 14,5 | 17 | A, AB, C, CB, (EB) |
dQ max | 1a, b | 16 | 20 | 26 | 34 | 42 | 53 | 68 | 88 | 111 | 144 | A, AB, EB |
0 d10 -0,1 | 1d, X | 17 | 22 | 26,5 | 34,8 | 43 | 55 | 70 | 92 | 117 | 152 | A, AB, EB |
0 ^11 -0,1 | 1d, X | 23,9 | 28,5 | 37 | 45 | 59,3 | 72,3 | 88,8 | 109,75 | 134,75 | 169,75 | A, AB, EB |
^12 | 1d, X | 3 | 3 | 4 | 4 | 7 | 7 | 7 | 7 | 7 | 7 | A, AB, EB |
ГОСТ Р ИСО 12164-1—2025
“ Продолжение таблицы 1
Номинальный размер | См. рисунок0 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип хвостовика HSK |
Н а | 1b,A-A | M6 x 0,75 | M8 x 1 | M10 x 1 | M12 x 1 | M16 X 1 | M18 x 1 | M20 x 1,5 | M24 x 1,5 | M30 x 1,5 | M35 x 1,5 | A, AB, С, CB, EB |
^14 | 12a, b | — | 1,77 | 2,11 | 2,45 | 3,05 | 3,73 | 4,4 | 5,56 | 7,15 | 8,55 | CB |
е1 | 1a, t | — | 6,84 | 8,82 | 11 | 13,88 | 17,99 | 21,94 | 27,37 | 35,37 | 44,32 | A, AB, C, CB |
0 ©2 -0,5 | 1a, t | — | 7,97 | 10,2 | 12,88 | 16,26 | 20,87 | 25,82 | 32,25 | 41,25 | 52,2 | A,AB,C, CB |
0 fi -0,1 | 1a, b | 8 | 10 | 20 | 20 | 26 | 26 | 26 | 29 | 29 | 31 | A, AB, EB |
f2 min | 1a, b | 16 | 20 | 35 | 35 | 42 | 42 | 42 | 45 | 45 | 47 | A, AB, EB |
f3±o-i | 1a, b | 3,5 | 4,5 | 16 | 16 | 18 | 18 | 18 | 20 | 20 | 22 | A, AB, EB |
+0,15 0 | 1d, X | 2 | 2 | 2 | 2 | 3,75 | 3,75 | 3,75 | 3,75 | 3,75 | 3,75 | A, AB, EB |
f5 | 12a, b | — | 8 | 10 | 10 | 12,5 | 12,5 | 16 | 16 | 2 | 2 | C, CB |
^6 | 1d, W | 1 | 1 | 1 | 2 | 2 | 2 | 2,5 | 2,5 | 4 | 4 | A, AB, C, CB, EB |
f7 = | 1d, W | 0,9 | 0,9 | 0,9 | 1,1 | 1,4 | 1,4 | 1,8 | 1,8 | 3,1 | 3,1 | A, AB, C, CB, EB |
+0,1 0 | 1d, W | 0,1 | 0,1 | 0,1 | 0,2 | 0,2 | 0,2 | 0,2 | 0,2 | 0,3 | 0,3 | A, AB, C, CB, EB |
+0,05 " 0 | 1d, W | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,1 | 0,2 | 0,2 | A, AB, C, CB, EB |
^10^0,1 | 12a, b | — | 3 | 3 | 3 | 4 | 4 | 6 | 6 | 6 | 7 | CB |
0 -0,2 | 1b, B-B | — | 10 | 13 | 17 | 21 | 26,5 | 34 | 44 | 55,5 | 72 | A, AB |
0 ^2 -0,3 | 1b, B-B | — | 7,5 | 9,5 | 12 | 15,5 | 20 | 25 | 31,5 | 39,5 | 50 | A, AB |
ГОСТ Р ИСО 12164-1—2025
Продолжение таблицы 1
Номинальный размер | См. рисунок0 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип хвостовика HSK |
+0,2 0 | 1а, t | — | — | 5,4 | 5,2 | 5,1 | 5 | 4,9 | 4,9 | 4,8 | 4,8 | A, AB |
0 -0,2 | 1а, b | 10 | 13 | 16 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | A, AB, С, CB, EB |
1а, b | 2 | 2,5 | 3,2 | 4 | 5 | 6,3 | 8 | 10 | 12,5 | 16 | A, AB, С, CB, EB | |
+0,2 /3 0 | 1b, t | — | 4 | 5 | 6 | 7,5 | 10 | 12 | 15 | 19 | 23 | A,AB,C, CB |
+0,2 '< 0 | 1а, b | — | 2 | 3 | 3,5 | 4,5 | 6 | 8 | 10 | 12 | 16 | A,AB,C, CB |
/5js10© | 1b, t | 5,8 | 7,21 | 8,92 | 11,42 | 14,13 | 18,13 | 22,85 | 28,56 | 36,27 | 45,98 | A, AB, C, CB, EB |
0 '6 -0.1 | 1b, t | 5 | 6 | 8 | 8 | 10 | 10 | 12,5 | 12,5 | 16 | 16 | A, AB, C, CB, EB |
+0,3 0 | 1b, t | 0,5 | 0,6 | 0,8 | 0,8 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | A, AB, C, CB, EB |
/8±0-1 | 1a, b | — | 4 | 5 | 6 | 7,5 | 9 | 12 | 15 | 18,5 | 25 | A, AB, C, CB, (EB) |
0 ^9 -0,3 | 1b, t | 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | A, AB, C, CB, EB |
1a, b | — | 8 | 12 | 12 | 19 | 21 | 22 | 24 | 24 | 24 | A, AB | |
^11 | 1c, C | — | 4,1 | 5,1 | 6,1 | 7,6 | 10,1 | 12,1 | 15,1 | 19,1 | 23,1 | AB, CB |
Z12 предельное отклонение | 1d, V | 0,3 | 0,3 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | 0,5 | A, AB, C, CB, EB |
±0,1 | ±0,1 | ±0,2 | ±0,2 | ±0,2 | ±0,2 | ±0,2 | ±0,2 | ±0,2 | ±0,2 | |||
1c, C | — | 0,25 | 0,3 | 0,35 | 0,45 | 0,55 | 0,7 | 0,85 | 1,1 | 1,35 | AB. CB |
ГОСТ Р ИСО 12164-1—2025
^ Продолжение таблицы 1
Номинальный размер | См. рисунок0 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип хвостовика HSK |
^4 | 12b, В-В | — | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | C, CB |
Уплотнительное кольцо^ | — | — | 16 X 1 | 18,77 x x 1,78 | 21,89 x x 2,62 | 29,82 x x 2,62 | 36,09 x x 3,53 | 47,6 x x 3,53 | 61,91 x X 3,53 | 80 x 3,5 | A, AB, С, CB, EB | |
Г1 | 1а, b | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,5 | 3,2 | A, AB, C, CB, EB |
0 г2 -0,2 | 1а, b | — | 0,6 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | 2,5 | 2,5 | A,AB,C, CB |
гз предельное отклонение | 1d, Y | — | 1,13 | 1,38 | 1,88 | 2,38 | 2.88 | 3,88 | 4,88 | 5,88 | 7,88 | A,AB,C, CB |
— | ±0,03 | ±0,05 | ±0,05 | ±0,05 | ±0,05 | ±0,05 | ±0,05 | ±0,05 | ±0,05 | |||
Г4 | 1b, t | 2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | A, AB, C, CB, EB |
г5 | 1b, t | 0,3 | 0,3 | 0,4 | 0,4 | 0,5 | 0,6 | 0,8 | 1 | 1,2 | 1,6 | A, AB, C, CB, EB |
Г6 | 1b, t | 0,5 | 0,5 | 0,5 | 1 | 1,5 | 1,5 | 2 | 2 | 2 | 2 | A, AB, C, CB, EB |
г7 | 1d, W | 0,2 | 0,2 | 0,2 | 0,4 | 0,6 | 0,6 | 1 | 1 | 1,6 | 1,6 | A, AB, C, CB, EB |
'8 | 1a, b | — | 3 | 3,5 | 4,5 | 6 | 8 | 9 | 10 | 5 | 5 | A, AB |
max Г9 'ю | 1a, b | — | 3 | 3,5 | 4,5 | 6 | 8 | 9 | 10 | 5 | 5 | A, AB |
r10 max | 1c, b | — | 8,1 | 10,1 | 12,6 | 15,9 | 20,49 | 25,6 | 31,65 | 40 | 50 | AB, CB |
Гц | 1c, b | — | 1,7 | 3,2 | 3,2 | 4,2 | 4,2 | 6,2 | 6,2 | 8,2 | 10,2 | AB, CB |
г12 | 1d, C-C | — | 0,6 | 1 | 1 | 1,5 | 1,5 | 2 | 2 | 2,5 | 2.5 | AB. CB |
г13 | 12b, Z | 11,59 | 14,92 | 18,75 | 23,45 | 29,61 | 37,77 | 47,19 | 58,89 | 75,69 | CB |
ГОСТ Р ИСО 12164-1—2025
Окончание таблицы 1
Номинальный размер | См. рисунок0 | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | Тип хвостовика HSK |
Г14 предельное отклонение | 0,5 | 0,5 | 0,5 | 0,5 | 1 | 1 | 1 | 1 | 1 | 1 | A, AB, EB | |
0 -0,2 | 0 -0,2 | 0 -0,2 | 0 -0,2 | 0 -0,5 | 0 -0,5 | 0 -0,5 | 0 -0,5 | 0 -0,5 | 0 -0,5 | |||
t | 1a, b | 0,0015 | 0,002 | 0,002 | 0,002 | 0,0025 | 0,003 | 0,004 | 0,004 | 0,005 | 0,005 | A, AB, C, CB, EB |
W | 1a, b | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 | 0,002 | 0,003 | 0,003 | 0,004 | 0,004 | A, AB, C, CB, EB |
а1 | 1с, b | — | 63°29’ | 67’46' | 61°00' | 60’21' | 51’00' | 55’55' | 51’20' | 51’24' | 50’04' | AB |
w2 | 1с, b | — | 64°20' | 64°00' | 56°30' | 57’00' | 53’00' | 52’45' | 50’00' | 51’00' | 50’00' | AB |
«3 | 1с, b | — | 22°36' | 32°48' | 25° 12' | 28’18' | 20’06' | 22’38' | 20’30' | 22’42' | 21’02' | AB |
а4 | 1с, b | — | 20°24' | 16’12' | 10°00' | 12’06' | 8’36' | 7’34' | 8’00' | 7’12' | 4’26' | AB |
"■5 | 1с, b | — | 24°36' | 23° 12' | 23°48' | 26’24' | 26’36' | 26’00' | 28’48' | 29’24' | 29’30' | AB, CB |
а6 | 1с, b | — | 24’06' | 8°00' | 10°30' | 10’36' | 14’30' | 10’48' | 17’12' | 15’30' | 13’48' | AB, CB |
а7 | 1с, b | — | 24° 12' | 21°36' | 18’12' | 17’12' | 12’30' | 15’40' | 17’30' | 19’30' | 17’36' | AB |
«8 | 1с, b | — | 22°00' | 5°00' | 3’00' | 1’00' | 1’00' | 0’36' | 6’00' | 4’00' | 1’00' | AB |
«9 | 12a, t | — | 63°00' | 64°40' | 56’30' | 57’00' | 51’00' | 52’45' | 50’00' | 51’00' | 50’00' | CB |
а10 | 12a, t | — | 19°18' | 25°36' | 16’12' | 19’48' | 15’38' | 16’08' | 17’16' | 20’06' | 18’06' | CB |
(,11 | 12a,t | — | 17°06' | 9°00' | 1’00' | 3’36' | 4’08' | 1’04' | 5’16' | 4’36' | 1’30' | CB |
а12 | 12b, Z | — | 6°00' | 5°30' | 5’00' | 5’00' | 4’30' | 4’15' | 4’15' | 4’15' | 4’00' | CB |
а Резьба для крепления узла передачи смазочно-охлаждающей жидкости (см. приложение В).
ь Максимальный диаметр применяется только в случае MQL (минимального количества смазки).
с Рисунок, на котором впервые появляется параметр; например, «1а, Ь» —> рисунок 1 а), нижний вид; «11 b, Z» —> рисунок 11 Ь), вид Z; «1Ь, В-В» —> рисунок 1 Ь), сечение В-В.
d Необходимость использования уплотнительного кольца зависит от используемой системы зажима (не входит в комплект поставки).
ГОСТ Р ИСО 12164-1—2025
ГОСТ Р ИСО 12164-1—2025
5 Балансировка
5.1 Общие сведения
Отклонения, связанные с конструкцией и изготовлением хвостовиков, обычно приводят к некоторой случайной разбалансировке хвостовиков всех типов. Как следствие, для достижения высоких показателей балансировки требуется операция финишной балансировки. Определение динамической балансировки основано на ИСО 16084.
Заштрихованные области на рисунке 14 предоставляют пространство для статической балансировки, а также для балансировочной плоскости рядом с хвостовиком HSK в случае динамической балансировки, например инструмента HSK. Особенно в случае монолитных инструментов или квазимо-нолитных систем инструментов это может стать необходимым из-за несимметричной передней части инструмента, который создает динамический дисбаланс.
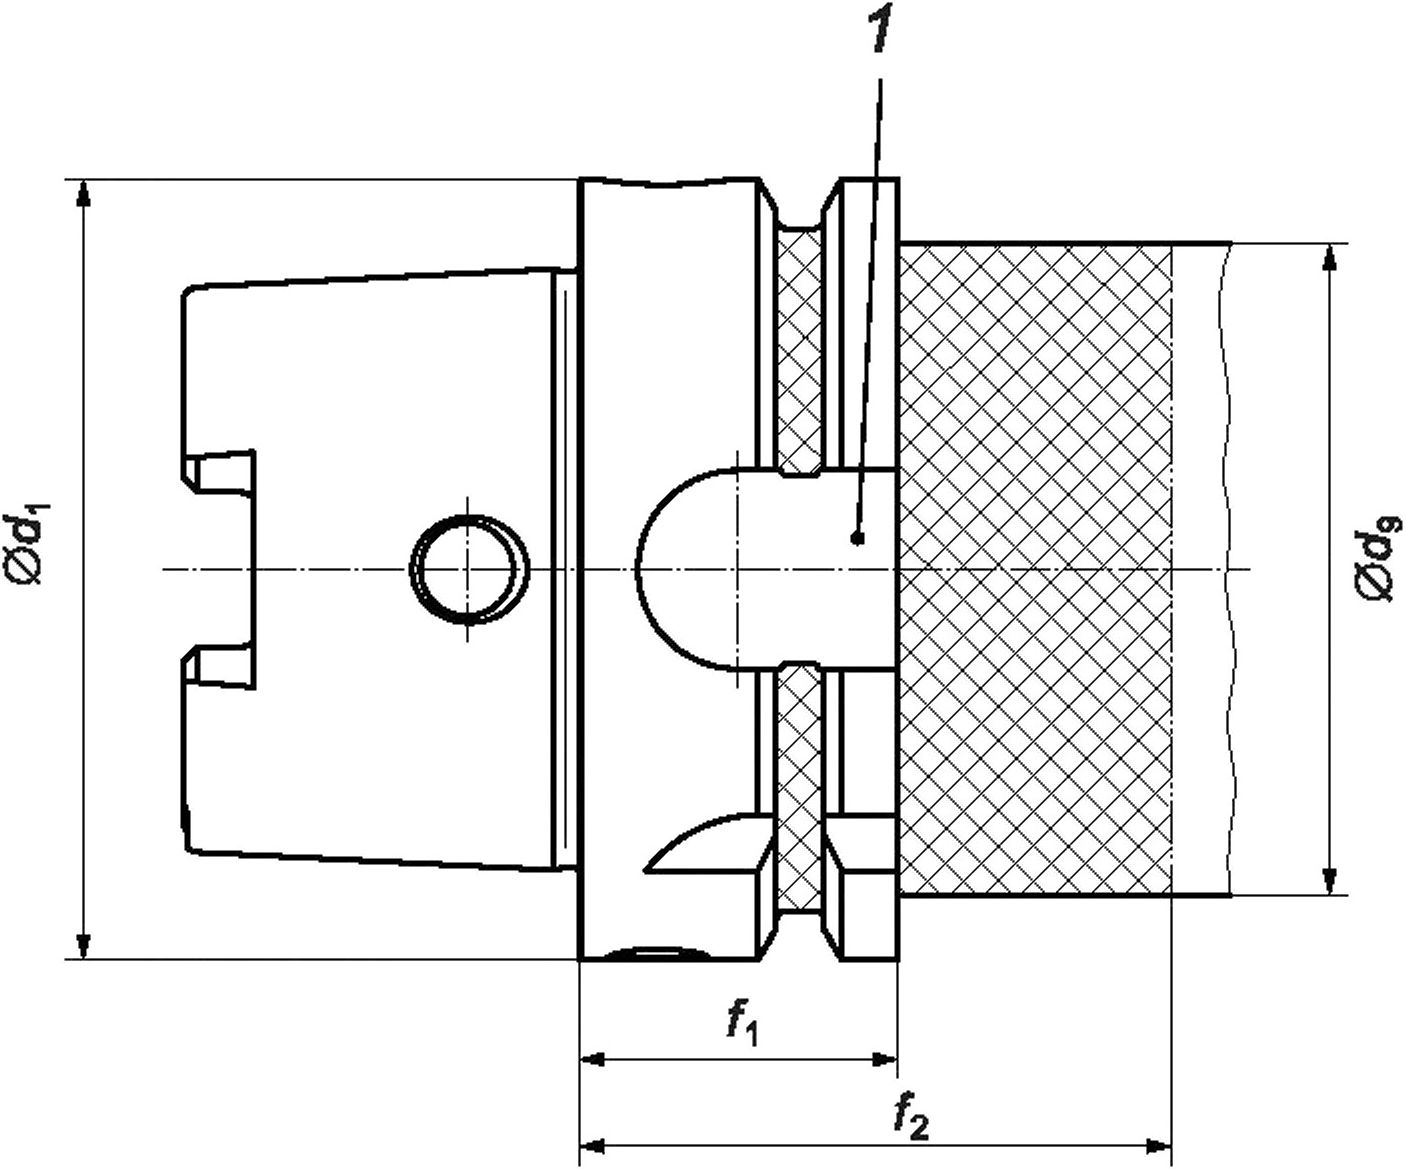
1 — маркировка допускается в обеих канавках (Ь2 и Ь3, см. рисунок 1b)
Рисунок 14 — Область для точной балансировки изделий с хвостовиками HSK
5.2 Точная балансировка хвостовиков HSK типов АВ и СВ
На рисунке 14 показаны доступные области для точной балансировки.
Индивидуальное исполнение хвостовиков HSK типов АВ или СВ, выполненное изготовителем в соответствии с допусками, указанными в настоящем стандарте, может привести к небольшому, но систематическому остаточному динамическому дисбалансу. В этом случае необходимо соответствующим образом скорректировать меры по балансировке.
6 Конструкция
6.1 Размеры и типы хвостовиков HSK
В таблице 2 приведены предпочтительные размеры хвостовиков HSK, рассмотренных в настоящем стандарте.
36
Таблица 2 — Размеры и типы хвостовиков
ГОСТ Р ИСО 12164-1—2025
Номинальный размер | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
HSK-A, HSK-AB | — | X | X | X | X | X | X | X | X | X |
HSK-C, HSK-СВ | — | X | X | X | X | X | X | X | О | о |
HSK-ЕВ | X | X | X | X | X | X | о | о | О | о |
«х» — предпочтительный; «о» — применимый; «—» — не определено. | ||||||||||
6.2 Устройства подачи смазочно-охлаждающей жидкости
Устройства подачи смазочно-охлаждающей жидкости применяют согласно ИСО 22402-1.
6.3 Усилие зажима
Система зажима должна обеспечивать достаточное усилие зажима, гарантирующее контакт фланца хвостовика с торцом шпинделя станка, а также упругую деформацию конуса. Передаваемый крутящий момент хвостовиков HSK в значительной степени зависит от величины усилия зажима.
Рекомендации по усилиям зажима приведены в таблице А.1.
6.4 Материал и термообработка
Хвостовики HSK должны быть изготовлены из закаленной стали с минимальной прочностью на сжатие 800 Н/мм2 и твердостью поверхности не менее 50 HRC после закалки, отпуска и финишной шлифовки.
7 Обозначение
Обозначение полого конического хвостовика (HSK) в соответствии с настоящим стандартом включает в себя:
а) фразу «полый хвостовик ISO 12164-1 — HSK»;
b) тип А, АВ, С, СВ или ЕВ и
с) номинальный размер в миллиметрах (например, 63).
1 Пример условного обозначения полого конического хвостовика (HSK) типа А с номинальным размером 40 для автоматической и ручной смены инструмента:
Полый хвостовик ISO 12164-1 — HSK-A 40^
2 Пример условного обозначения полого конического хвостовика (HSK) типа АВ с номинальным размером 63 для автоматической и ручной смены инструмента:
Полый хвостовик ISO 12164-1 — HSK-AB 632)
3 Пример условного обозначения полого конического хвостовика (HSK) типа С с номинальным размером 80 для ручной смены инструмента:
Полый хвостовик ISO 12164-1 — HSK-C 803)
1) В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-A 40 ГОСТ Р ИСО 12164-1—2025».
2) В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-AB 63 ГОСТ Р ИСО 12164-1—2025».
3) В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-C 80 ГОСТ Р ИСО 12164-1—2025».
37
ГОСТ Р ИСО 12164-1—2025
4 Пример условного обозначения полого конического хвостовика (HSK) типа СВ с номинальным размером 50 для ручной смены инструмента:
Полый хвостовик ISO 12164-1 — HSK-СВ 501)
5 Пример условного обозначения полого конического хвостовика (HSK) типа ЕВ с номинальным размером 32 для автоматической и ручной смены инструмента:
Полый хвостовик ISO 12164-1 — HSK-ЕВ 322)
1> В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-CB 50 ГОСТ Р ИСО 12164-1—2025».
2> В Российской Федерации принято следующее условное обозначение: «Полый хвостовик HSK-EB 32 ГОСТ Р ИСО 12164-1—2025».
38
ГОСТ Р ИСО 12164-1—2025
Приложение А (справочное)
Усилие зажима для хвостовиков HSK типов А, АВ, С, СВ и ЕВ
Рекомендуемые усилия зажима для всех размеров хвостовиков HSK типов А, АВ, С, СВ и ЕВ приведены в таблице А. 1.
Таблица А.1—Усилие зажима
Номинальный размер хвостовика HSK, мм | 20 | 25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 |
Усилие зажима, кН | 1,2 | 2,8 | 5 | 6,8 | 11 | 18 | 28 | 45 | 70 | 115 |
Меньшие усилия зажима могут быть достаточными при низких эксплуатационных нагрузках (например, при резании и подаче при чистовой обработке). Однако при высоких эксплуатационных нагрузках (например, при резании и подаче при интенсивной механической обработке) может потребоваться более высокое усилие зажима.
39
ГОСТ Р ИСО 12164-1—2025
Приложение В (справочное)
Полые конические хвостовики типов С и СВ с устройством подачи смазочно-охлаждающей жидкости
Если для хвостовиков HSK типов С и СВ требуется устройство подачи смазочно-охлаждающей жидкости (например, при использовании в обрабатывающем центре), то можно использовать резьбу с размерами, соответствующими типам А или АВ (см. таблицу 1 и рисунок В.1).
Примечание — В настоящем стандарте не предусмотрены устройства подачи смазочно-охлаждающей жидкости для хвостовиков HSK типов С и СВ. В этом случае допустимы устройства подачи смазочно-охлаждающей жидкости для номинального размера типа А согласно настоящему стандарту.
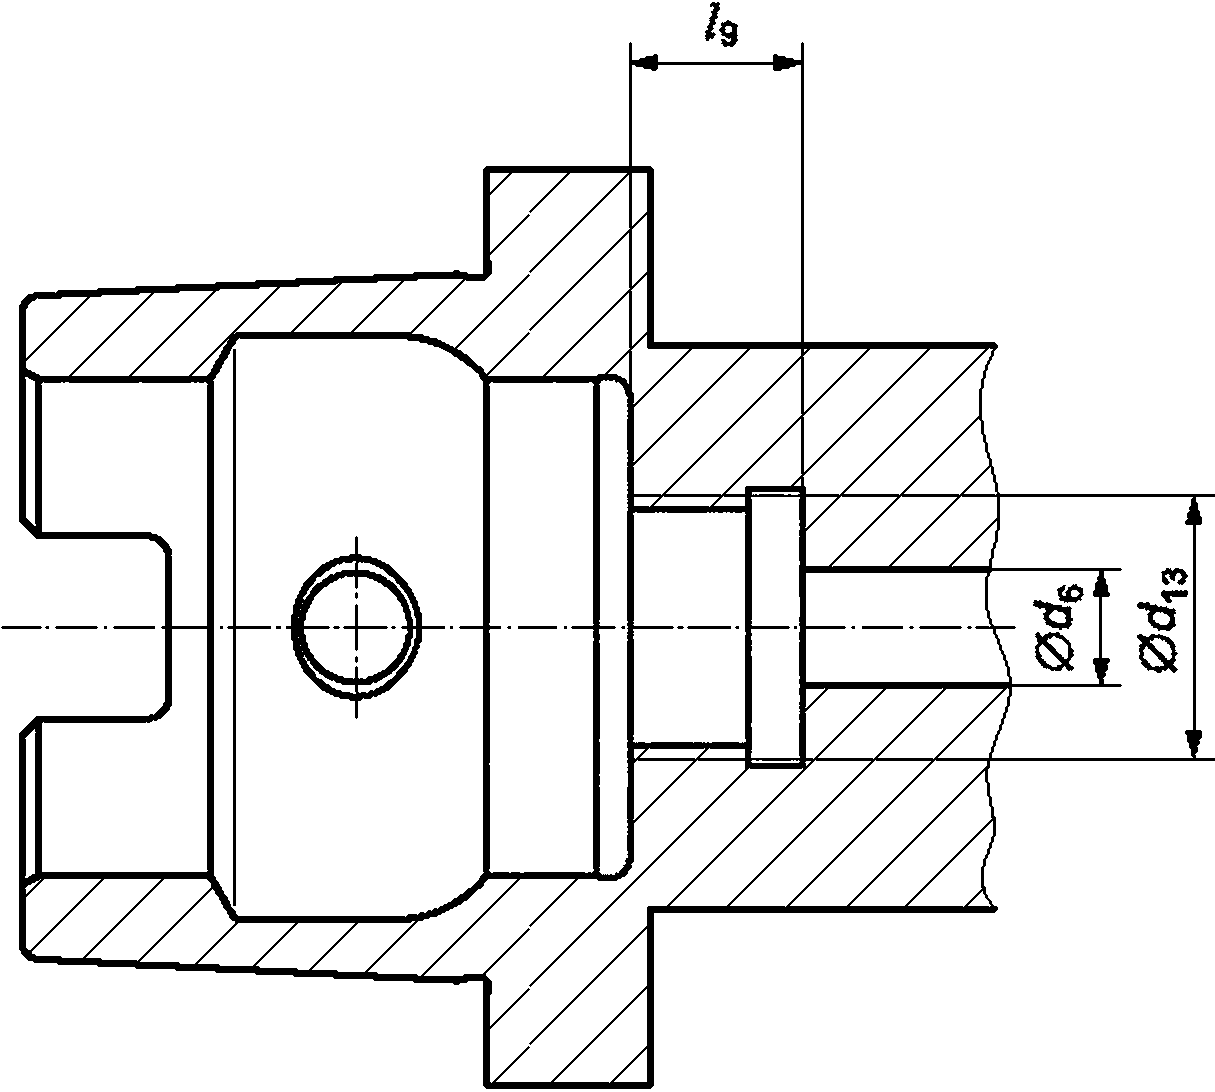
Рисунок В.1 — Полые конические хвостовики типов С и СВ с резьбой для устройства подачи смазочно-охлаждающей жидкости
40
ГОСТ Р ИСО 12164-1—2025
Приложение С (справочное)
Обзор всех типов хвостовиков
Таблица С.1 — Основные характеристики типов хвостовиков по ИСО 12164-1, ИСО 12164-3 и ИСО 12164-5
Тип хвостовика HSK | Часть ИСО 12164 | Хвостовики HSK в стандартах серии ИСО 12164 | |||||||||||
pjl°lpj | фй* | ^^^^ | Станда| 43 Чл. | этный ЕЙ | 43 | Мал | ый | в | Е | ОЙ | |||
Автоматическая смена инструмента3 | Динамическая балансировка | Пазы для приводных шпонок | Конический размер | Место для смены инструмента | |||||||||
А | 1 | Да | Нет | Стандартный | Стандартный | Стандартное | |||||||
АВ | 1 | Да | Да | Стандартный | Стандартный | Стандартное | |||||||
AS | 5 | Да | Да | Стандартный | Малый | Стандартное | |||||||
С | 1 | Нет | Нет | Стандартный | Стандартный | __ь | |||||||
СВ | 1 | Нет | Да | Стандартный | Стандартный | __ь | |||||||
CS | 5 | Нет | Да | Стандартный | Малый | __ь | |||||||
ЕВ | 1 | Да | Да | Никакой | Стандартный | Стандартное | |||||||
ES | 5 | Да | Да | Никакой | Малый | Стандартное | |||||||
т | 3 | Да | Нет | Точный | Стандартный | Уменьшенное | |||||||
ТА | 3 | Да | Нет | Точный | Стандартный | Стандартное | |||||||
и | 3 | Нет | Нет | Точный | Стандартный | __ь | |||||||
а Ручная смена инструмента возможна благодаря радиальным отверстиям в конической части хвостовика HSK.
ь Только ручная смена инструмента.
41
ГОСТ Р ИСО 12164-1—2025
Приложение ДА (справочное)
Сведения о соответствии ссылочных международных стандартов межгосударственным стандартам
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование межгосударственного стандарта |
ISO 2768-1 | IDT | ГОСТ 30893.1—2002 (ИСО 2768-1—89) «Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками» |
Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
42
ГОСТ Р ИСО 12164-1—2025
Библиография | |
[1] ISO11011) | Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out [Геометрические характеристики изделий (GPS). Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения] |
[2] ISO 30402) | Geometrical product specifications (GPS) — Dimensioning and tolerancing — Cones (Геометрические характеристики изделий. Назначение размеров и допусков. Конусы) |
[3] ISO 16084 | Balancing of rotating tools and tool systems (Балансировка вращающихся инструментов и инструментальных систем) |
[4] ISO 22402-1 | Medium-transfer units for tool interfaces — Part 1: Transfer units for hollow taper shanks in accordance with the ISO 12164 series (Транспортные устройства для узлов крепления инструмента. Часть 1. Транспортные устройства для полых конических хвостовиков инструмента в соответствии с серией стандартов ISO 12164) |
[5] ISO 12164-23) | Hollow taper interface with flange contact surface — Part 2: Receivers of types A, C and E for hollow taper shanks of types A, AB, C, CB and ЕВ (Детали сопряжения полые конусные с контактной поверхностью фланца. Часть 2. Крепление инструментов типов А и С и Е с полым коническим хвостовиком типов А, АВ, С, СВ и ЕВ) |
1) В Российской Федерации действует ГОСТ Р 53442—2015 (ИСО 1101:2012) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Установление геометрических допусков. Допуски формы, ориентации, месторасположения и биения».
2) В Российской Федерации действует ГОСТ Р 55144—2012 (ИСО 3040:2009) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Назначение размеров допусков для конусов».
3) В Российской Федерации действует ГОСТ Р ИСО 12164-2—2025 «Крепление инструментов типов А, С и Е для полых конических хвостовиков (HSK) типов А, АВ, С, СВ и ЕВ. Присоединительные размеры».
43
ГОСТ Р ИСО 12164-1—2025
УДК 62-229.222:006.354
ОКС 25.060.20
Ключевые слова: хвостовики инструментов, полые конические хвостовики HSK типов А, АВ, С, СВ и ЕВ, основные размеры
44
Редактор Н.А. Аргунова
Технический редактор И.Е. Черепкова
Корректор Р.А. Ментова
Компьютерная верстка Е.А. Кондрашовой
Сдано в набор 27.11.2025. Подписано в печать 22.12.2025. Формат 60х841/8. Гарнитура Ариал.
Усл. печ. л. 5,58. Уч.-изд. л. 4,63.
Подготовлено на основе электронной версии, предоставленной разработчиком стандарта
Создано в единичном исполнении в ФГБУ «Институт стандартизации» , 117418 Москва, Нахимовский пр-т, д. 31, к. 2.